


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Сравнение типов сварочных позиционеров: передняя бабка, L-тип, U-тип, 3-Ось & Более
Вы набрали «сварочный позиционер на продажу» в строке поиска и теперь столкнулись со стеной каталогов.. Прежде чем сравнивать цены, сравните семейства машин — потому что не то семейство сломало вашу деталь в первый же день, скидка или нет. На этой странице находится оценочная таблица: шесть семейств позиционеров рядом, с нагрузкой, количество осей, и показатели точности, которые фактически решают покупку. Если вы еще не сформулировали решение, начинать с нашим руководством по выбору типа ; когда вы будете готовы запросить ценовое предложение, используйте контрольный список покупок.
Как читать это сравнение
Три цифры решают большинство покупок, и каталоги затмевают все три. Полезная нагрузка — это не то же самое, что опрокидывающая способность —2-тонная деталь все равно может выйти из строя 2-тонная деталь, подвешенная не по центру. Точность означает точность позы (АП) и повторяемость позы (РП) сообщается при заявленной нагрузке, температура, и скорость по ISO 9283:1998, не голый ±0,03 мм в брошюре. А «готовность к координации» что-то значит только в том случае, если устройство представляет собой сервопозиционер, который можно объявить как внешнюю ось в контроллере робота.. Прочтите таблицу с этими тремя линзами..
Шесть семей, Бок о бок
| Семья | Добавлены оси | Уровень полезной нагрузки | Лучшая геометрия | Коорд. соответствовать | Класс точности |
| Одноосный поворотный позиционер | 1 вращать | Легкий–средний | Круглый / вращающиеся части | Хороший | Стандартный |
| Позиционер задней бабки | 1–2 повернуть | Средне-тяжелый | Длинные валы, ракушки, сосуды | Отличный | Высокий |
| Сварочный позиционер L-типа | 2–3 (вращать + наклон) | Середина | Балки, коробки, 4-части лица | Отличный | Высокий |
| Сварочный позиционер U-типа | 2–3 (вращать + наклон) | Средне-тяжелый | Большие нестандартные рамки. | Отличный | Высокий |
| Горизонтальный 3-осевой поворотный позиционер | 2–3 поворот/наклон | Середина | Смешанный комплекс / многоликий | Отличный | Высокий |
| Вертикальный наклонный позиционер | 1–2 наклона | Тяжелый | Тяжелая пластина, обе стороны | Хороший | Стандартный–Высокий |
Одноосный поворотный позиционер
Самый простой представитель семейства: одна сервоприводная или ось вращения вручную, которая вращает деталь вокруг горизонтальной или вертикальной осевой линии. Это дешево, легко охранять, и идеально подходит для круглых работ — танки, фланцы, катушки труб - где шов по существу окружной. ROBOPTIX строит его как сервоблок, чтобы позже он мог присоединиться к координированной ячейке.. Выбирайте его, когда ваши детали вращательно-симметричны и ваши объемы не оправдывают большего количества осей.. Пропустите это, когда шов выходит из плоскости вращения — тогда вам нужен наклон., и одна ось просто не может представить это лицо плоским.
Когда НЕ стоит выбирать его
Если сварной шов отклоняется от оси вращения (большинство коробок, рамки, и отливки), одноосный поворотный позиционер оставляет поверхности, до которых робот не может добраться без переустановки. Настал момент перейти на L-тип или 3-осевой блок., не переворачивать деталь, которая нарушает геометрию.
Позиционер задней бабки
Две опоры — ведомая передняя бабка и задняя бабка — удерживают длинную деталь между центрами и вращают ее как одну согласованную внешнюю ось.. Это рабочая лошадка для корпусов сосудов под давлением., оси, и любой длинный ротационный шов, сваренный при постоянной скорости ЦТС.. Поскольку нагрузка поддерживается с обоих концов, он справляется с тяжелыми нагрузками, тонкие детали, которые могут прогибаться на консоли. ROBOPTIX калибрует раму передней бабки по базе робота, чтобы комбинированная цепь оставалась точной.. Реальный случай: Судовой цех заменил ручные ролики на позиционер задней бабки, согласованный с роботом, и соблюдался квалификационный допуск процедуры, поскольку шов никогда не покидал плоского положения. Не путайте это с холостыми поворотными валками — они вообще не могут быть скоординированы.; здесь деталь вращается между ведомым и натяжным центрами под сервоуправлением.
Сварочный позиционер L-типа
Г-образная рама вращает деталь вокруг одной оси и наклоняет ее относительно другой., таким образом, заготовка прямоугольной или коробчатой формы представляет каждую грань в одном креплении.. На структурном двутавре, смешанным движением, затем свариваются все четыре стороны за один непрерывный проход — кран не переворачивается, без переустановки. Это выбор по умолчанию для балок., скобки, и корпуса, где основное значение имеет изготовление без крепежа. Один производитель, производящий около 200 двутавровых балок в неделю, сократил цикл крановых работ примерно 60% после перехода на блок L-типа, координируемый как внешняя ось.
Когда НЕ стоит выбирать его
Очень большие рамки или рамки странной формы могут выходить за пределы конверта буквы L или нарушать ее наклон.; блок U-типа или 3-осевой блок лучше передает эту геометрию. Сопоставьте рамку с деталью, не каталожное фото.
Сварочный позиционер U-типа
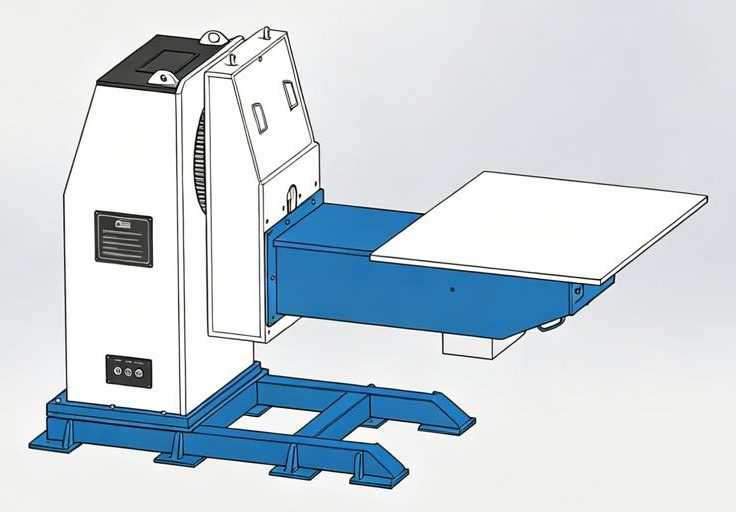
U-образная люлька поддерживает громоздкие, неровные заготовки снизу при их вращении и наклоне — представьте себе крупные сварные детали, рамки, и сборки слишком большие или асимметричные для L-типа.. Открытая U-образная форма обеспечивает пространство для негабаритных деталей и облегчает погрузку краном.. Как L-тип, он готов к координации в качестве внешней сервоприводной оси. Выбирайте его, когда занимаемая площадь и распределение нагрузки имеют большее значение, чем компактный корпус.. Просто проверьте опрокидывающий момент для нецентральной нагрузки, прежде чем вы доверяете номеру полезной нагрузки.
Горизонтальный 3-осевой поворотный позиционер
Самая гибкая семья: две или три оси поворота/наклона ориентируют даже сложный контур, так что каждый сустав остается ровным (1Г) положение, пока робот следует за ним. Именно это позволяет сваривать разноориентированные отливки за один установ вместо множества ручных переворотов.. Отливка со швами, до которых не доходит ни один переворот, ориентирована по каждому стыку., каждый шов остается плоским. Ни одна более простая семья не сможет сделать это скоординировано.; указание здесь одноосного устройства оставляет сварные швы, до которых робот не может добраться. Это ответ, когда выбор определяется геометрией, а не промышленностью..
Вертикальный наклонный позиционер
Ось наклона (иногда плюс вращать) представляет толстый лист и большие панели под оптимальным углом сварки, часто обе стороны без повторного зажима. Он предпочитает тяжелые, плоская работа, при которой сустав должен быть наклонен к резаку, а не роботу, искажающемуся вокруг него.. Гравитация здесь постоянная: держите лужу ровной, и она стабилизируется; борись с этим, и бассейн исказится. Для толстой двусторонней пластины, Вертикальный наклонный позиционер плюс скоординированный робот — это честный, повторяемая настройка. Выберите его по весу и пластине; выберите 3-осевой блок, если вам также необходимо вращать сложные контуры.
Математика нагрузки, которая привлекает покупателей
В каталогах лидирует полезная нагрузка — «2-тонный позиционер». Но позиционер удерживает часть за мгновением, не только вес. Опрокидывающий момент равен весу, умноженному на расстояние от центра тяжести детали до оси вращения.: М = Ш × д.
А 500 кг часть, центр тяжести которой находится 400 мм от оси дает 200 кг·м момента. Устройство рассчитано на 2000 кг полезной нагрузки при 200 Радиус нагрузки в мм подходит только для 400 кг·м — так что «двухтонная» машина фактически не сможет удержать ваш 500 кг, не превышая номинального момента. Вот почему сама по себе полезная нагрузка — это полуправда, и почему ROBOPTIX сравнивает каждое предложение с реальным смещением центра тяжести, не номер брошюры.
Что на самом деле означают AP и RP
ROBOPTIX сертифицирован по стандарту ISO 9001 и сообщает о точности позиционера по стандарту ISO. 9283:1998-согласованные показатели: точность позы (АП) и повторяемость позы (РП). Число не имеет смысла без условий — нагрузки, температура, и скорость должна быть указана. Показатели повторяемости, указанные при холостом ходу и комнатной температуре, ничего не говорят о вашем магазине. 40 °С под 300 кг часть. Мы формулируем условия, потому что число без них — полуистина., и полуправда заключается в том, как сварные швы выходят за пределы допуска.. Мы поддерживаем стороннюю проверку лазерного трекера или проверку на месте, поэтому спецификация является доказательством., не обещание.
Когда простая семья превосходит роскошную
Самая дорогая семья не подходит для каждой части. Для небольшой работы без приспособлений, которую оператор может перевернуть вручную, требуется одноосный поворотный позиционер., не 3-осевая ячейка. Прежде чем принять решение, проведите аудит любого поставщика — посещение завода и стендовые испытания каждый раз превосходят сравнение технических характеристик — и сопоставьте общую стоимость владения за пять лет с наклейкой.. Тратьте деньги на оси, где их требует геометрия.; сохраняй там, где его нет. Решение, не ритуальный, защищает бюджет.

ROBOPTIX строит все шесть семей и клетки вокруг них
Каждое вышеперечисленное семейство поставляется как сервопозиционер ROBOPTIX, которое можно объявить внешней осью.. Мы соединяем его с 7-осевой роботизированной рельсовой системой, которая расширяет радиус действия. (→ Скоординированная сварочная ячейка: Позиционер и робот как одна кинематическая цепь), база роботов / Подставка для робота, определяющая стабильную опорную раму., и — для полноценной ячейки сварочного робота — те же строительные блоки, которые используются в наших скоординированных ячейках.(→ Скоординированная сварочная ячейка: Позиционер и робот как одна кинематическая цепь). Магазины, в которых нет программистов роботов, получают устройство с визуальным управлением, не требующее программирования.(→ Непрограммируемая роботизированная сварочная ячейка: Управляемый видением, Нет подвески для обучения); более быстрый запуск возможен благодаря рабочей станции «под ключ»(→ Сварочная станция под ключ: От чертежа до готовой к производству ячейки); лазерные работы выполняются на платформе, готовой к использованию лазера(→ Лазерный сварочный позиционер: Точность и скорость сварных швов тонкой толщины). Нужна мобильность? См. портативное устройство для совместной работы (→ Портативный сварочный позиционер для совместной работы: Мобильность с поддержкой коботов) или удаленный мобильный блок (→ Удаленный мобильный сварочный позиционер: Сварка в любом месте пола). Погрузка и укладка на поддоны выполняются на одной платформе (→ Сварочный позиционер для перемещения & Паллетирование: Одна платформа, Две работы), а нестандартная геометрия обрабатывается специальной программой(→ Специальный сварочный позиционер: Создано с учетом ваших пожеланий, Не форма каталога).
Часто задаваемые вопросы
вопрос: Какой тип сварочного позиционера лучше?
А: В целом лучше всего не использовать «Нет»: все соответствует геометрии вашей детали.: круглый/вращательный → одноосный поворотный; длинные валы и сосуды → Передняя бабка Задняя бабка; балки и короба → L-Тип; большие нестандартные рамки → U-тип; смешанные сложные швы → Горизонтальные 3-осевые; тяжелая двусторонняя пластина → Вертикальный наклон.
вопрос: Что на самом деле означает полезная нагрузка позиционера?
А: Полезная нагрузка – это только половина дела. Позиционер удерживает деталь за счет опрокидывающего момента M = вес × расстояние центра тяжести от оси.. «2-тонный» агрегат может выйти из строя 500 кг, часть со смещением от центра, поэтому всегда ориентируйтесь на реальный момент нагрузки, не номер брошюры.
вопрос: Насколько точны сварочные позиционеры?
А: Точность указывается как точность позы. (АП) и повторяемость позы (РП) для ИСО 9283:1998, с нагрузкой, температура, и скорость заявлена. Голое ±0,03 мм без каких-либо условий не является пригодным для использования числом.; ROBOPTIX заявляет условия и поддерживает проверку лазерного трекера.
вопрос: Может ли какая-либо из них быть скоординированной внешней осью??
А: Да, если это сервопозиционер. Все шесть семейств ROBOPTIX могут быть объявлены как внешние оси в контроллере робота, поэтому одно кинематическое решение управляет роботом и позиционером с постоянной скоростью TCP.. Холостые поворотные валки вообще не могут быть скоординированы..
вопрос: Как избежать перекупки позиционера??
А: Сначала сопоставьте семейство с геометрией детали. , аудит поставщика с посещением завода и стендовым испытанием , и сравните общую стоимость владения за пять лет, не только цитата Купите оси, геометрия силы; пропустить остальное.
Сварочный позиционер на продажу — хорошая покупка только в том случае, если семья соответствует вашей детали.. Прочитайте таблицу по моментам, не полезная нагрузка; по заданной точности условий, не голая цифра; и с помощью готового к координации сервопривода, не маркетинговое слово. ROBOPTIX сертифицирован по стандарту ISO 9001., собирает все шесть семейств из 7-й оси роботизированной рельсовой системы., База роботов / Робот-постамент, и сервопозиционеры, и сообщает точность согласно ISO 9283:1998. Отправьте нам чертеж детали и смещение центра тяжести, и мы подберем подходящее семейство и сварочный робот вокруг него, прежде чем вы купите, не после.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
GJB 9001C-2017 — Система управления качеством военной/оружейной техники
ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
Ссылки
[1] Международная организация по стандартизации. (1998). ИСО 9283:1998, Управление промышленными роботами. Критерии производительности и соответствующие методы испытаний.
[2] Парк, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние силы тяжести на поведение ванны расплава и анализ микроструктуры в различных положениях сварки при дуговой сварке металлов в импульсном газе. Прикладные науки.
[3] Лю, Дж., Цзян, Ф., Чен, С., Сюй, Б., Чжан, Г., Ченг, В., & Ма, Х. (2023). Механизмы гравитационного влияния на поведение сварочной ванны и характеристики сварного шва при плазменно-дуговой сварке переменной полярности в различных сварочных положениях. Материалы.
ПОХОЖИЕ ПОСТЫ

Как правильно выбрать роботизированную сварочную ячейку для вашего цеха? Одностанция против. Две станции (2026 Полное руководство)

Руководство по покупке позиционера робота 2026:Сопоставьте свой бюджет с правильной системой

Комплексное сравнение роботизированной лазерной сварки и. Сварка MIG и TIG: Какой из них подойдет вам?

Как образуются дефекты роботизированной сварки и сколько можно исправить с помощью позиционера робота?
2026 Болевые точки автоматизации сварки: Почему заводы-конкуренты выбирают позиционер роботов
