Производитель индивидуальных роботизированных рабочих станций и лазерных систем



2026 Руководство покупателя позиционера робота: Все 5 Сравнение типов — передняя и задняя бабка, L-тип, U-тип, и многое другое

Неправильный позиционер робота стоит дороже, чем отсутствие позиционера робота
Менеджер по производству на заводе машиностроения однажды рассказал мне, что при первой покупке они выбрали позиционер робота с передней и задней бабкой исключительно потому, что это самый дешевый вариант.. Три месяца спустя, 90% их заготовок оказались неправильными многогранными конструкциями, с которыми не справлялась головная и задняя бабка. Установка простаивала, а рабочие все еще перемещали все вручную. Возвращение его, повторная покупка, и добавлено перепрограммирование 65% сверх первоначального бюджета.
Не существует универсального лучшего позиционера робота — только тот, который подходит для вашей заготовки.. В этой статье сравниваются все пять основных типов по структуре., характеристики, и реальное применение подходит, чтобы вы могли принять правильное решение перед покупкой.
| Как использовать эту статью: Это основная справочная страница по выбору позиционера робота.. Если вы уже знаете тип заготовки, перейти прямо к этому разделу. Для быстрого обзора, начните со сводной таблицы ниже. |
Все 5 Типы с первого взгляда
Прежде чем подробно изучить каждый тип, используйте эту таблицу, чтобы сориентироваться:
| Тип | Топоры | Заготовка подходит | Диапазон полезной нагрузки | Типичная точность | Относительная стоимость |
| Головка и задняя бабка (Серия Б) | 1 | Длинный, трубчатый, осесимметричный | 500–5000 кг | 0.05 мм | Средний |
| Стол вращения H-типа (Серия H) | 1 | Диск, кольцо, плоский | 300–2000 кг | ±0,05 мм | Низкий |
| Двухосный L-тип (L-серия) | 2 | Многогранный среднего размера; сваривать + сборка | 300–1500 кг | ±0,05 мм | Средний |
| Двухосный U-тип (серия U) | 2 | Многогранный от малого до среднего размера | 300–1000 кг | ±0,05 мм | Средний |
| Трехосный (B008–B012) | 3 | Сложный, тяжелый, многоликий | 300–2000 кг | ±0,03 мм+ | Высокий |
Тип 1: Позиционер робота с передней и задней бабкой (Серия Б)
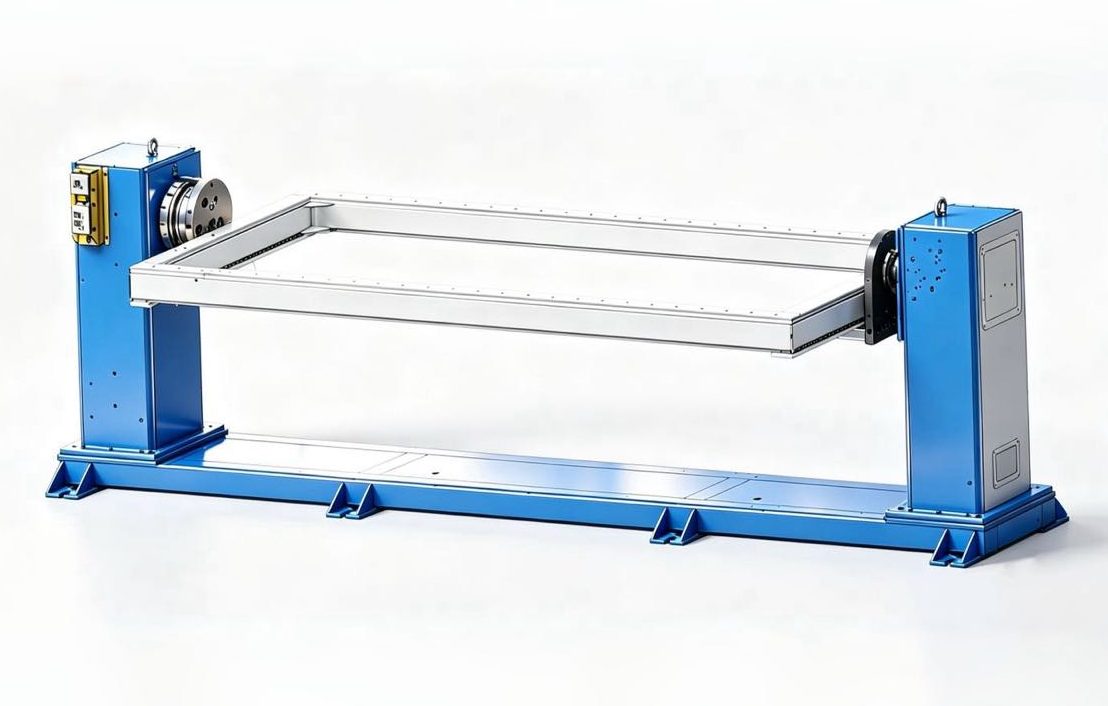
Для каких заготовок подходит?
Корпуса сосудов под давлением, секции башни ветряных турбин, большие приводные валы, Корпуса стрел инженерной техники, трубные коллекторы. Определяющая характеристика: заготовка вытянутая или осесимметричная, и оба конца можно захватывать концентрически.
Как это работает
Головка с сервоприводом захватывает один конец; пассивная задняя бабка поддерживает другую. Заготовка непрерывно вращается вдоль своей основной оси, а сварочный робот отслеживает ее по длине.. Кольцевые швы полностью сварены в горизонтальном положении., увеличение времени горения дуги 85% или выше.
Фактические характеристики модели
| Модель | Номинальная полезная нагрузка | Точность позиционирования | Максимальная скорость переворота | Стандартный диапазон |
| МРК-Б001 (Свет) | 500–1000 кг | 0.05 мм@R350 | 90°/с | 2 / 2.5 / 3 / 3.5 м |
| МРК-Б002 (Высокая нагрузка) | 1,000–1500 кг | 0.05 мм@R350 | 60°/с | 2 / 2.5 / 3 / 3.5 м |
| МРК-Б004 (Сверхмощный) | 1,500–5000 кг | ±0,075 мм при R500 | 30°/с | 3 / 5 / 6 / 8 м |
Сильные стороны и ограничения
- Сильные стороны: Самый высокий потолок полезной нагрузки среди всех пяти типов (B004: 5,000 кг); максимальное время горения дуги на кольцевых швах; Простейшая механическая конструкция и минимальные затраты на техническое обслуживание
- Ограничения: Подходит только для осесимметричных или удлиненных заготовок.; не может обрабатывать многогранные детали неправильной формы; оба конца заготовки должны быть концентрическими и иметь возможность захвата.
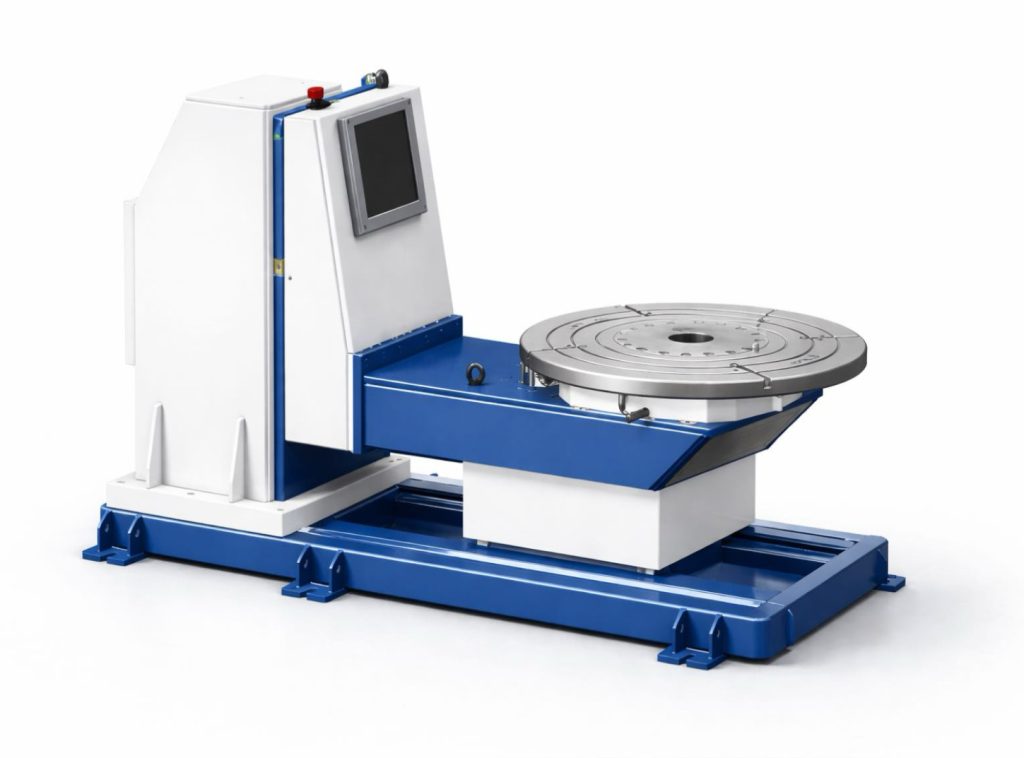
Тип 2: Стол для вращения сервопривода H-типа (Серия H)

(Робот не входит в комплект)
Для каких заготовок подходит?
Фланцы, круглые структурные рамы, Лотки для аккумуляторных батарей электромобилей, круглые торцевые заглушки, кольцевые секции. Определяющая характеристика: дискообразный, кольцевидный, или плоская геометрия с низким соотношением высоты к диаметру.
Как это работает
Круглый стол вращается вокруг вертикальной оси.. Заготовка фиксируется на столе и поворачивается на каждый заданный угол, в то время как сварочный робот последовательно выполняет швы.. Самая простая структура из всех пяти типов, самая низкая стоимость интеграции, проще всего ввести в эксплуатацию.
Фактические характеристики модели
| Модель | Номинальная полезная нагрузка | Точность позиционирования | Максимальная скорость | Стандартный диаметр стола. / Макс. диаметр поворота. |
| МРК-H001 | 500–2000 кг | ±0,05 при R350 | 60°/с | 600–2000 мм / несколько вариантов |
| МРК-H004 (Стандартный) | 500–1500 кг | ±0,05 мм при R350 | 60°/с | 1,500 мм / 2,000 мм |
| МРК-H005 (Тяжелый) | 1,500–2000 кг | ±0,05 мм при R350 | 45°/с | 2,500 мм / 3,000 мм |
Сильные стороны и ограничения
- Сильные стороны: Самая низкая стоимость и простая интеграция из всех пяти типов.; большая поверхность стола для гибкого крепления заготовок; широкий диапазон диаметров стола (600 мм до 2,500 мм)
- Ограничения: Только горизонтальное вращение — боковые и нижние сварные швы недоступны.; стабильность ухудшается, когда соотношение высоты и диаметра заготовки превышает 0.8
Тип 3: Двухосный позиционер робота L-типа (L-серия)
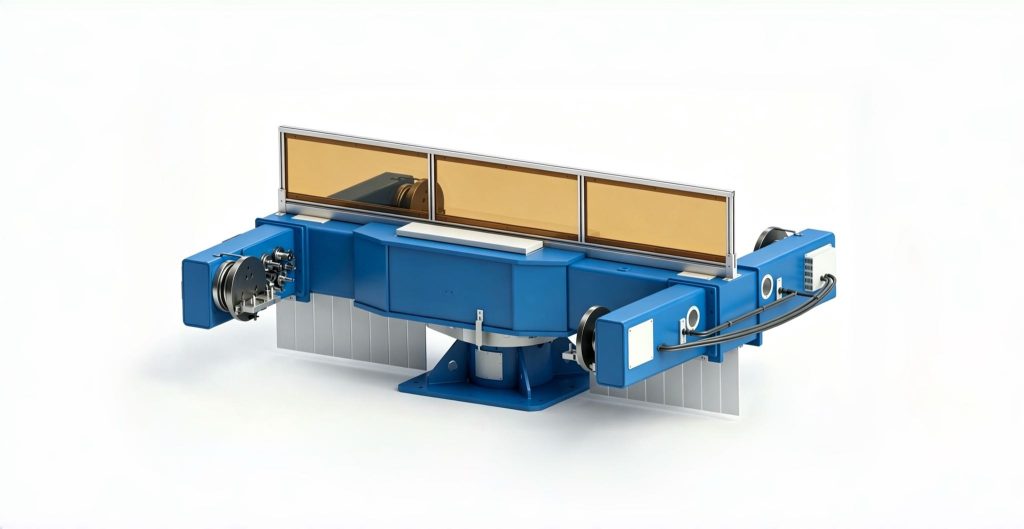
Для каких заготовок подходит?
Рамы для аккумуляторных батарей электромобилей, рамы мотоциклов и велосипедов, алюминиевые конструкционные сварные конструкции, заготовки средних размеров, требующие сварочно-сборочных операций на одном участке. Определяющая характеристика: многосторонняя сварка в сочетании с этапом сборки на одном приспособлении.
Как это работает
L-образная рама объединяет две независимые сервооси.: ось инструмента (горизонтальное вращение) ориентировать заготовку, и поворотная ось для регулировки наклона. Двухосные координационные крышки 4 к 6 сварные поверхности за один установ. Ось инструмента также служит ссылкой для индексации сборки., возможность сварки и сборки деталей на одной станции без перемещения заготовок.
Фактические характеристики модели
| Модель | Номинальная полезная нагрузка | Точность оси инструмента | Точность поворота оси | Скорость оси инструмента |
| МРК-Л001 (Легкий двухосный) | 300–500 кг | ±0,05 мм при R350 | ±0,075 мм при R500 | 60°/с, ускорение 45°/с² |
| МРК-Л002 (Тяжелый двухосный) | 1,500 кг | Крутящий момент вращения: 3,960 Н·м | Перевернуть крутящий момент: 6,720 Н·м | Вращение 4 об/мин / Подбросить 3 об/мин |
Сильные стороны и ограничения
- Сильные стороны: Единственный тип, который изначально поддерживает комбинированную сварку и сборку на одной станции.; L002 сверхпрочные динамометрические рукоятки 1,500 алюминиевые рамы кг.; двойная ось охватывает несколько граней за одну установку
- Ограничения: Для чисто сварочных работ без требований к сборке, U-образный тип обычно обеспечивает более высокую экономическую эффективность; диапазон переворота ограничен — приложения, требующие переворота на >90°, не подходят
Тип 4: Двухосный позиционер робота U-типа (серия U)

Для каких заготовок подходит?
Автомобильные структурные кронштейны, рамки приборной панели, кузов в белом цвете, стандартные компоненты роботизированной сварочной ячейки. Определяющая характеристика: многогранная геометрия, 300 к 1,000 кг, крупносерийное производство со строгими требованиями к постоянству.
Как это работает
В U-образной рамке размещена поворотная ось J1. (±90°) и ось вращения J2 (±200°) в скоординированном серводвижении. Любую грань заготовки можно привести в положение плоской сварки, не снимая деталь с приспособления.. Компактный размер (~1,2 м²) и быстрый отклик оси делают его доминирующим выбором для пакетной сварки автомобильных деталей..
Фактические характеристики модели
| Модель | Номинальная полезная нагрузка | Повторяемость | Скорость переворота J1 | J2 Скорость вращения |
| МРК-У001 (Свет) | 300 кг | ±0,05 мм при R250 | 30°/с, крутящий момент 2,695 Н·м | 60°/с, крутящий момент 1,225 Н·м |
| МРК-У002 (Стандартный) | 500–1000 кг | Подбросить: ±0,075 мм при инструменте R500: ±0,05 мм при R350 | 45°/с | 60°/с, ускорение 45°/с² |
Сильные стороны и ограничения
- Сильные стороны: Полностью исключает потолочную и вертикальную сварку.; U001 обеспечивает точность ±0,05 мм при R250 для требований автомобильной точности.; наименьшая занимаемая площадь среди всех двухосных типов — несколько блоков можно устанавливать рядом
- Ограничения: Потолок полезной нагрузки 1,000 кг (U002) исключает это для тяжелых заготовок; Диапазон переворота J1 ±90° недостаточен для редких применений, требующих большего наклона.
Тип 5: Трехосевой позиционер робота (Серия B008–B012)
Для каких заготовок подходит?
Стрелы и ковши экскаватора, секции стрелы крана, каркасы гондол ветряных турбин, Основные конструкции горного оборудования. Определяющая характеристика: сварные швы распределены по 6 или несколько самолетов, сложная геометрия, 500 кг и выше.
Как это работает
Три согласованные сервооси — ось вращения с большим поворотом, ось инструмента, и перекидное управление — последовательно переводите любой сварной шов на любой поверхности в плоское положение сварки., исключение перестановки крана в середине цикла. B008 достигает максимального диаметра поворота 5,000 мм; высокоточные модели B009 и B011 обеспечивают повторяемость ±0,03 мм..
Фактические характеристики модели
| Модель | Номинальная полезная нагрузка | Точность вращения | Макс. диаметр поворота. | Точность инструмента | Скорость инструмента |
| МРК-Б008 (Тяжелый) | 1,500–2000 кг | ±0,05 мм при R500 | 5,000 мм | ±0,05 мм при R350 | 60°/с |
| МРК-Б009 (Модульный) | 500–1000 кг | ±0,03 мм при R500 | 4,000 мм | ±0,05 мм при R350 | 90°/с |
| МРК-Б010 (Свет) | 300–500 кг | ±0,075 мм при R500 | 4,000 мм | ±0,075 мм при R500 | 60°/с |
| МРК-Б011 (Стандартный) | 1,000–1500 кг | ±0,03 мм при R500 | 4,000 мм | ±0,05 мм при R350 | 90°/с |
| МРК-Б012 (Вертикальный флип) | 300–1500 кг | ±0,075 мм при R500 | — | ±0,05 при R350 | 60°/с |
Сильные стороны и ограничения
- Сильные стороны: Широчайшая адаптируемость к заготовкам из всех пяти типов; высочайшая доступная точность ±0,03 мм; исключает все перемещения крана в середине цикла
- Ограничения: Самая высокая стоимость покупки и самая сложная интеграция; потолок полезной нагрузки 2,000 кг — для заготовок выше этого значения требуется усиленная головная и задняя бабка (B004: 5,000 кг)
Параллельное сравнение: Все 5 Типы
| Измерение | Головка и задняя бабка (Б) | H-тип (ЧАС) | L-тип (л) | U-тип (ты) | Трехосный (B008–B012) |
| Адаптивность заготовки | ❌ Только осесимметричный | ❌ Диск / только плоский | ✅ Умеренный | ✅ Широкий | ✅ Самый широкий |
| Максимальная полезная нагрузка | ✅ 5,000 кг | ✅ 2,000 кг | ⚪ 1,500 кг | ❌ 1,000 кг | ⚪ 2,000 кг |
| Устраняет сварку сверху | ⚪ Только кольцевые швы. | ❌ Только верхняя часть лица | ✅ Многостороннее эффективное | ✅ Все лица удалены | ✅ Все лица удалены |
| Поддержка функций сборки | ❌ Нет | ❌ Нет | ✅ Оснастка двойного назначения | ❌ Нет | ❌ Нет |
| Требуемая площадь | ❌ Большой (пролет 2–8 м) | ✅ Маленький | ⚪ Средний | ✅ Самый маленький | ⚪ Средний |
| Сложность интеграции | ✅ Низкий | ✅ Самый низкий | ⚪ Средний | ⚪ Средний | ❌Высокая |
| Стоимость покупки | ⚪ Мид | ✅ Самый низкий | ⚪ Мид | ⚪ Мид | ❌ Высший |
⚪ = Средний диапазон / между двумя крайностями
4-Шаг процесса выбора
Шаг 1: Определите геометрию заготовки
- Удлиненная или трубчатая заготовка, оба конца захватываются → Головная и задняя бабка
- Диск, кольцо, или плоская геометрия → Таблица вращения типа H
- Многоликий, 300–1000 кг, чистая сварка → U-тип
- Многогранный со сваркой + сборка на той же станции → L-Тип
- Сварные швы нанесены 6+ самолеты, сложная геометрия → Трехосный
Шаг 2: Проверьте свою нагрузку — заготовка + приспособление, с 20% допуск
Выбор нагрузки = (вес заготовки + вес приспособления) × 1.2. Использование только веса нетто заготовки является самой распространенной ошибкой выбора.. Крепления обычно добавляют 15–30 % к общей нагрузке — игнорирование их приводит к хронической перегрузке и преждевременному выходу из строя трансмиссии..
Шаг 3: Соответствие требованиям точности
- Общая структурная сварка: ±0,05 мм вполне достаточно
- Прецизионные автомобильные компоненты: ±0,05 мм (U001) или ±0,03 мм (B009/B011)
- Изготовление тяжелых конструкций с грубыми допусками: ±0,075 мм приемлемо (B004, B010)
Шаг 4: Выберите режим интеграции управления
- Координированное управление осями (рекомендуется): Позиционер робота работает как внешняя ось сварочного робота.. Вращение и сварка происходят одновременно и синхронно в реальном времени — время горения дуги максимально увеличено.
- Независимый контроль: Чередование сварки и вращения. Более низкая стоимость интеграции, но время горения дуги не может быть полностью оптимизировано — подходит для простых процессов или ограниченного бюджета.
3 Наиболее распространенные ошибки выбора
| Ошибка 1: Покупка максимальной полезной нагрузки ради запаса безопасности.. → Негабаритная полезная нагрузка означает большую инерцию вращения, более медленный ответ, и ненужные затраты. Выбирайте в зависимости от фактической нагрузки × 1.2, не самая большая доступная модель. |
| Ошибка 2: Предполагать больше осей всегда лучше. → Трехосный агрегат стоит в 2–3 раза дороже одноосного и требует значительно большего времени ввода в эксплуатацию.. Если ваши заготовки имеют только кольцевые швы, одноосная передняя и задняя бабка – оптимальное решение. |
| Ошибка 3: Планируем начать дешево и обновить позже. → Различные типы позиционеров роботов имеют несовместимые схемы крепления приспособлений и архитектуры управления.. Модернизация означает перепроектирование светильников и перепрограммирование с нуля.. Сделать все правильно с первого раза почти всегда дешевле, чем переключиться.. |
Получите бесплатную оценку выбора
Если ситуация с заготовкой сложная или вы все еще не уверены в правильной конфигурации, наша команда инженеров предоставляет бесплатную оценку применения — рекомендация по конкретной модели, размер диапазона или таблицы, и предварительная оценка рентабельности инвестиций, представленная в письменном виде в течение 24 часы работы.
► Свяжитесь с нами для бесплатной оценки выбора позиционера робота
Об авторе
| Опыт & Реквизиты для входа Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U. История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота. Сертификация CE ЕС: Системы позиционирования роботов (Сертификат №.: М.2026.206.C134866) Последнее обновление: Может 2026 |
ПОХОЖИЕ ПОСТЫ

Как выбрать поставщика роботизированной лазерной сварки: От технической оценки к выборочному тестированию

Как образуются дефекты роботизированной сварки и сколько можно исправить с помощью позиционера робота?

Продажа сварочного позиционера: Как выбрать правильный тип для вашей детали (Задняя бабка, L-тип, U-тип, Горизонтальный 3-осевой, Одноосный поворотный, Вертикальный наклон)

Как рассчитать окупаемость роботизированной сварочной ячейки 2026: Полный шаблон с реальными случаями

Анализ окупаемости инвестиций в роботизированную лазерную сварку: Стоит ли вкладывать деньги?