Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Как сварочный позиционер контролирует силу тяжести: Физика стабильности ванны и качества сварного шва
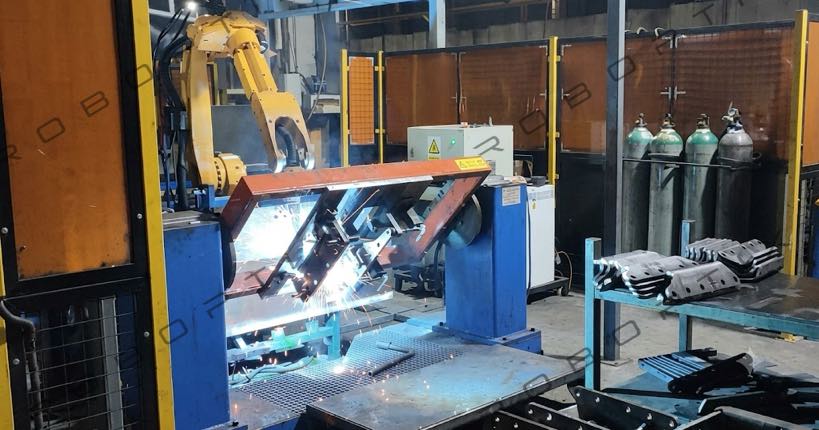
Понимание научных причин, объясняющих, почему вращение заготовки меняет результаты сварки
Каждому сварщику знакомо это чувство. Наносишь дугу на горизонтальный стык и лужа течет как мед — гладкая, предсказуемый, именно там, где вы этого хотите. Потом переходишь на перевал и вдруг та самая лужа превращается в бой.. Гравитация, который был твоим союзником минуту назад, теперь притягивает расплавленный металл к вашему защитному щитку.
Это не проблема навыков. Это задача по физике. И именно эту проблему устраняет сварочный позиционер, переориентируя заготовку так, чтобы сила тяжести всегда работала в вашу пользу..
Хотя большинство обсуждений сварочных позиционеров сосредоточено на показателях производительности и грузоподъемности., в этой статье используется другой подход. Мы погружаемся под поверхность — в буквальном смысле — чтобы изучить физику того, что происходит, когда вы вращаете сварную деталь., и почему это вращение может означать разницу между бездефектным сварным швом и дорогостоящим ремонтом.
Ключевое понимание: Сварочный позиционер — это не просто устройство для перемещения материалов.. Это инструмент контроля гравитации, который фундаментально меняет термодинамику и гидродинамику процесса сварки..
1. Задача по физике: Гравитация не является нейтральной при сварке
Чтобы понять, почему позиционер имеет значение, сначала мы должны понять, как гравитация влияет на сварочную ванну. В процессах сварки плавлением – будь то GMAW, GTAW, ФКАВ, или SAW — расплавленная сварочная ванна представляет собой жидкость, на которую действуют несколько конкурирующих сил.:
- Поверхностное натяжение: Доминирующая сила в малых масштабах. Поверхностное натяжение придает ванне расплава последовательную форму и противостоит деформации.. При сварке в плоском положении (1Г/1Ф), поверхностное натяжение помогает удерживать лужу внутри сустава.
- Гравитация: Действует объемная сила, пропорциональная массе расплавленного металла.. В ровном положении, сила тяжести заталкивает лужу в корень сустава — полезно. В верхнем положении (4Г/4Ф), сила тяжести оттягивает лужу от стыка — разрушительно.
- Давление дуги: Сила воздействия плазменной струи на поверхность ванны. Давление дуги может помогать или мешать в зависимости от угла перемещения и положения..
- сила Лоренца (электромагнитный): Ток, протекающий через бассейн, создает собственное магнитное поле., создавая эффект перемешивания и влияя на проникновение.
- Конвекция Марангони: Градиенты поверхностного натяжения, вызванные разницей температур, вызывают движение жидкости внутри бассейна., влияние на форму валика и профиль проникновения.
Баланс этих сил определяет все в вашем сварном шве.: глубина проникновения, профиль борта, сращение пальцев ног, образование брызг, и восприимчивость к дефектам, таким как отсутствие слияния, подрезать, и шлаковые включения.
При сварке в нестандартном положении — вертикальная. (3Г), накладные расходы (4Г), и наклонные положения — сила тяжести переходит от стабилизирующей силы к дестабилизирующей.. Чем тяжелее сварная деталь и тем больше размер ванны расплава. (как и в процессах с высоким осаждением), тем более выраженным становится этот эффект.
1.1 Преимущество плоской позиции в цифрах
Исследования, опубликованные в журнале Welding Journal, показали, что сварные швы, выполненные в горизонтальном положении, (1Г) стабильно превосходят сварные швы со смещением по множеству показателей качества. В одном исследовании по сравнению угловых сварных швов GMAW на конструкционной стали, плоские сварные швы показали:
- 23% более глубокое проплавление, чем сварка вертикальными швами при той же погонной энергии
- 40% уменьшение пористости по сравнению с верхними сварными швами
- Значительно меньший уровень разбрызгивания, сокращение времени послесварочной шлифовки до 60%
- Более постоянный угол зацепа, критично для конструкций, нагруженных усталостью
Эти различия не являются маргинальными. Для сосуда под давлением, требующего 100% рентгенографический контроль, разница между плоским швом и верхним швом может означать разницу между прохождением первой попытки и несколькими циклами ремонта..
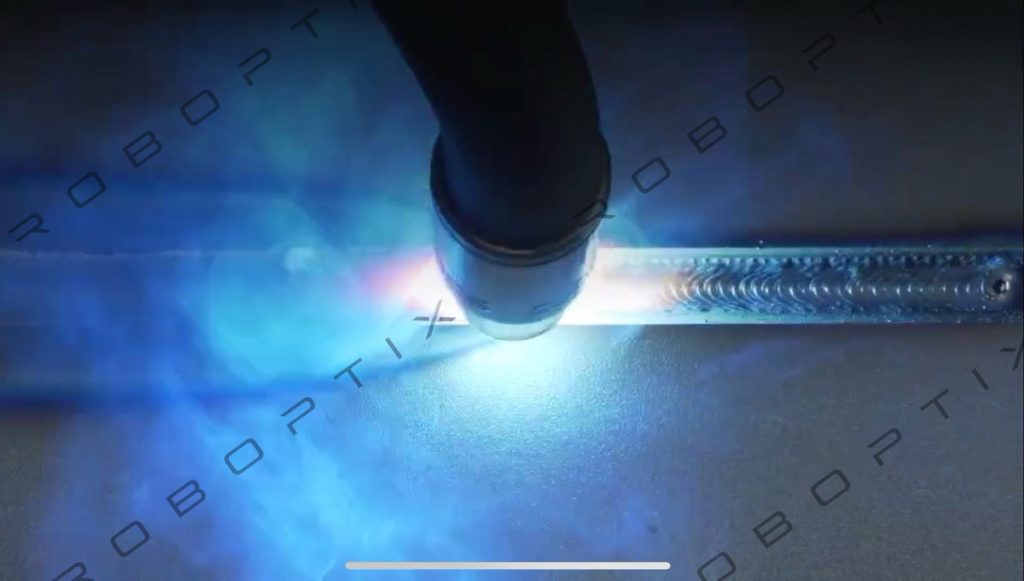
2. Как позиционер меняет физику: Вращение = перестройка гравитации
Сварочный позиционер решает эту проблему в ее источнике.. Вместо того, чтобы заставлять сварщика или робота компенсировать силу тяжести с помощью техники, необходимо снизить скорость движения., схемы плетения, более низкие скорости наплавки — позиционер вращает заготовку так, чтобы каждое соединение располагалось в оптимальной ориентации.
2.1 Кинематика вращения
Современные позиционеры с сервоприводом, такие как B-серия ROBOPTIX, обеспечивают точное угловое позиционирование с точностью до ±0,05 мм при 350 мм радиус. Это означает, что позиционер может поворачивать заготовку на любой угол в пределах ее рабочей зоны и возвращаться к этой точной ориентации с точностью до субмиллиметра..
Рассмотрим типичный сценарий тяжелого производства.: а 2,000 Конструкционная балка длиной мм со сварными швами на четырех сторонах. Без позиционера, оператор должен:
- Сварная поверхность 1 в ровном положении (хороший)
- Переверните балку с помощью мостового крана (5–15 минут бесполезного времени)
- Сварная поверхность 2 в ровном положении
- Переверните еще раз
- Сварные поверхности 3 и 4 в вертикальном или надземном положении (медленный, склонный к дефектам)
С позиционером передней и задней бабки, балка монтируется один раз. Позиционер постоянно вращает его., представление каждого сустава в плоском положении. Времени крана нет, без простоев при перепозиционировании, и, что особенно важно, отсутствие сварки в неправильном положении..
2.2 Изменение поведения лужи
Когда позиционер приводит сустав в плоское положение, в сварочной ванне одновременно происходит несколько физических изменений:
- Выравнивание вектора силы тяжести: Гравитационная сила теперь действует перпендикулярно суставу., толкать расплавленный металл вниз, в корень, а не тянуть его в сторону (вертикальный) или вдали от сустава (накладные расходы). Это увеличивает проникновение и улучшает сращивание корней..
- Увеличенный допустимый размер сварочной ванны.: В ровном положении, бассейн может быть больше до того, как произойдет гравитационное провисание (эффект «выпадения») происходит. Это обеспечивает более высокую скорость наплавки — больше металла в минуту — без ущерба для качества..
- Стабильный поток Марангони: Градиенты температуры по поверхности бассейна остаются симметричными, когда бассейн расположен горизонтально.. При сварке вне рабочего места, асимметричное охлаждение создает несбалансированные силы поверхностного натяжения, которые искажают форму валика..
- Уменьшенное отклонение дуги: При потолочной сварке, поднимающийся шлейф защитного газа и паров металла может отклонить дугу. В ровном положении, этот шлейф поднимается естественным образом, не мешая траектории дуги.
Практический вывод: Когда сила тяжести выровнена с суставом, ты можешь сваривать быстрее, с более высоким током, и добиться более глубокого проникновения — и все это при снижении уровня дефектов. Позиционер — это инструмент, который делает возможным выравнивание каждого соединения сложной детали..
3. Почему интеграция роботов усиливает преимущества физики
Физические преимущества позиционеров становятся еще более значительными, когда позиционер интегрирован в качестве внешней оси робота — конфигурация, которую позиционеры ROBOPTIX поддерживают через стандартные интерфейсы EtherCAT и контроллера..
В скоординированном движении, робот и позиционер движутся одновременно. Сварочная горелка и заготовка вращаются синхронно., поддержание оптимального соотношения горелки и соединения в каждой точке траектории сварки. Это позволяет:
3.1 Непрерывная сварка цилиндрических деталей
Для цилиндрических заготовок, таких как трубы, оболочки сосудов под давлением, и секции ветровой башни, скоординированное вращение позволяет получить один непрерывный сварной шов. Позиционер вращает цилиндр, в то время как робот удерживает резак неподвижно в оптимальном положении на 12 часов.. В результате получается идеально ровный сварной шов.:
- Равномерное проникновение по всей окружности
- Стабильный внешний вид шва — отсутствие неровностей «стоп-старт».
- Устранение позиционных изменений в химическом составе сварного шва и микроструктуре.
3.2 Уравнение угла факела
При ручной и полуавтоматической сварке., Угол горелки поддерживается благодаря навыкам оператора. О сложной геометрии, поддержание правильного рабочего угла и угла перемещения становится практически невозможным, когда сварщик также борется с гравитацией.. Позиционер + Комбинация роботов решает эту проблему:
- Вращение детали для поддержания соединения в горизонтальной плоскости
- Позволяя роботу выполнять точную, повторяемые углы горелки программируются один раз
- Устранение непостоянства оператора, которое является основной причиной дефектов сварки в нестандартных соединениях.
4. Металлургические последствия: Что физика означает для целостности сварного шва
Эффекты сварки в плоском положении с использованием позиционера распространяются за пределы видимого профиля валика и на металлургическую структуру сварного шва..
4.1 Стабильность скорости охлаждения
Скорость охлаждения сварного шва является основным фактором, определяющим микроструктуру., твердость, и механические свойства. При сварке в плоском положении, скорость охлаждения более равномерна, потому что:
- Геометрия сварочной ванны симметрична., что приводит к равномерному отводу тепла через основной металл
- Покрытие защитным газом постоянное, обеспечение равномерного конвективного охлаждения
- Нет предпочтительного направления теплового потока. (как при сварке вертикально вверх, где тепло поднимается к ранее наплавленному металлу)
Для закаленных и отпущенных сталей, используемых в конструкционных целях. (S690, S960, А514), контролируемое охлаждение необходимо для предотвращения образования мартенсита в ЗТВ.. Сварка в плоском положении с помощью позиционера обеспечивает наиболее предсказуемый термический цикл для этих чувствительных материалов..
4.2 Целостность зоны слияния
Непровар боковин — один из наиболее распространенных дефектов сварки в нестандартном положении и один из самых опасных., поскольку он создает трещинообразные неоднородности, которые могут распространяться под действием усталостной нагрузки.. Механизм прост: в вертикальном и подвесном положениях, расплавленная ванна имеет тенденцию отвисать от верхней боковой стенки, уменьшение слияния в этом месте.
В ровном положении, под действием силы тяжести бассейн симметрично прижимается к обеим боковым стенкам, зона слияния сбалансирована. Это особенно критично для:
- Стыковые соединения с полным проваром, подлежащие радиографическому или ультразвуковому контролю.
- Т-образные и угловые швы в динамически нагруженных конструкциях.
- Многопроходные сварные швы, при которых неполное проваривание между проходами может привести к образованию скрытых дефектов.
5. Выбор позиционера для физической сварки
Если вы согласны с тем, что контроль силы тяжести является основной функцией сварочного позиционера, тогда критерии выбора смещаются с «какой размер машины мне нужен»?» до «Какие возможности позиционирования позволят обеспечить стабильно плоские сварные швы на моих деталях?»?»
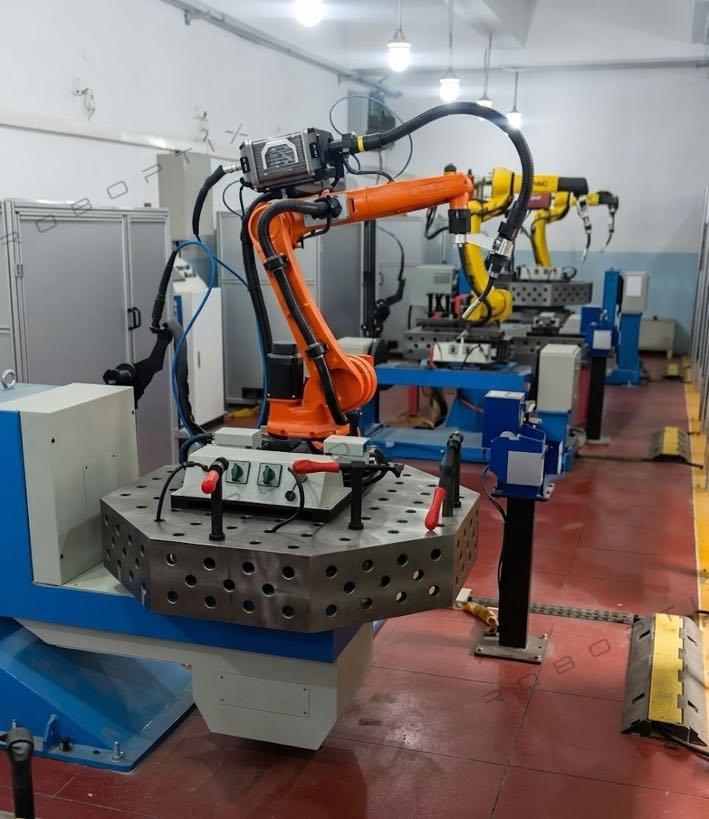
5.1 Ключевые характеристики: Точность позиционирования, Не только полезная нагрузка
Многие покупатели ориентируются исключительно на грузоподъемность.. Но если ваша цель – контролировать физику сварочной ванны, точность позиционирования не менее важна. Позиционер, который может вращать 2,000 кг, но не может удерживать точные угловые положения, противоречит цели.
Позиционеры ROBOPTIX достигают точности позиционирования 0.05 мм при R350, что соответствует угловой точности примерно 0.008 степени. На этом уровне точности, соединение удерживается под оптимальным углом по всему сварному шву, обеспечение постоянного гравитационного выравнивания.
5.2 Диапазон скоростей: Незамеченный параметр
На поведение сварочной ванны также влияет скорость вращения во время непрерывной сварки.. Слишком медленно, и дуга опережает оптимальное положение горелки на цилиндрической детали. Слишком быстро, и центробежные воздействия могут начать влиять на лужу.
Позиционер с широким диапазоном скоростей — от медленного перемещения для прихватки и настройки до 90°/с для быстрого перемещения между сварными швами — дает вам возможность оптимизировать оба качества. (медленный, контролируемое вращение во время сварки) и производительность (быстрое изменение положения между проходами).
5.3 Конфигурация: Сопоставление геометрии с вашими деталями
Правильная конфигурация позиционера зависит от геометрии вашей заготовки.:
- Передняя бабка-задняя бабка: Идеально подходит для длительного, балочные детали. Обеспечивает вращение вокруг одной горизонтальной оси.. ROBOPTIX B001/B002 обслуживают грузы массой 500–3000 кг с пролетами до 3.5 м.
- L-тип (одностоечный поворотно-откидной): Лучше всего подходит для заготовок пластинчатого типа, требующих как вращения, так и наклона.. Обеспечивает доступ к нескольким лицам без повторной фиксации..
- U-тип (двухколонный): Предназначен для очень больших, тяжелые изделия, где оба конца заготовки нуждаются в поддержке. Распространен в ветроэнергетике и производстве сосудов под давлением..
- цапфа / многоосный сервопривод: Для сложных геометрических форм, требующих скоординированного многоосного позиционирования, синхронизированного с роботом, серия ROBOPTIX B008–B012 охватывает этот диапазон..
6. Итог: Физика платит
Окупаемость инвестиций в сварочный позиционер обычно рассчитывается с точки зрения экономии труда и производительности.. Но преимущества, основанные на физике, — снижение количества дефектов., меньше ремонтов, более высокий выход при первом проходе — часто перевешивает одну лишь экономию на рабочей силе.
Рассмотрим эти типичные результаты в мастерских, которые интегрировали позиционеры в свои роботизированные сварочные ячейки.:
| Метрика | Без позиционера | С позиционером |
| Выход сварного шва при первом проходе | 70–85% | 95–98% |
| Стоимость ремонта | 15–30% | 2–5% |
| Время включения дуги за смену | 35–45% | 65–80% |
| Скорость осаждения (кг/час) | Только базовая ставка | 1.3–1,8× базовая ставка |
| Передвижение крана за смену | 15–30 | 1–3 |
Эти цифры отражают фундаментальную истину: когда ты управляешь гравитацией, вы контролируете качество. А качество – измеряется меньшим количеством ремонтов, меньше переделок, и более высокая пропускная способность — вот что выгодно позиционеру.
7. Переосмысление позиционера
Сварочный позиционер часто рассматривается как аксессуар для погрузочно-разгрузочных работ — удобный способ перемещения тяжелых деталей.. Эта перспектива недооценивает технологию. Сварочный позиционер есть, по своей сути, система управления гравитацией, которая изменяет физические условия, в которых происходит сварка плавлением.
Поворачивая заготовку так, чтобы каждое соединение располагалось в оптимальной ориентации., позиционер:
- Выравнивает силу тяжести с суставом, улучшение проникновения и слияния
- Стабилизирует сварочную ванну, снижение уровня брака
- Обеспечивает более высокую скорость осаждения без ущерба для качества
- Обеспечивает стабильные температурные условия для предсказуемых результатов металлургии.
- Устраняет ненужное время, необходимое для перемещения в зависимости от крана.
Для предприятий, рассматривающих возможность создания своего первого позиционера или перехода от ручных систем к системам с сервоприводом, аргументы в пользу физики являются убедительными.. Разница между вертикальным сварным швом и плоским швом не является косметической.. Это видно на рентгеновских снимках., в результатах механических испытаний, и в конечном итоге в надежности готового продукта.
Позиционеры РОБОПТИКС, от легкой передней и задней бабки B001 до многоосной серии B008–B012., разработаны для обеспечения точности и повторяемости, необходимых для физической сварки.. С точностью позиционирования 0.05 мм и бесшовная интеграция робота через стандартные интерфейсы внешних осей., они обеспечивают гравитационную сварку, необходимую современному производству..
Готовы увидеть, какую пользу физико-ориентированная сварка может дать вашему цеху.?
Контакт РОБОПТИКС для индивидуального анализа выбора позиционера, включая 3D-чертежи и поддержку интеграции для всех основных брендов роботов..
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ
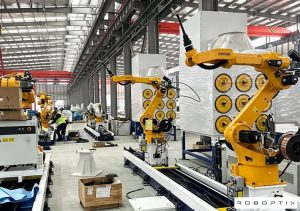
Контрольный список покупки сварочного позиционера: 6 Входные данные для точного запроса цен
Полное руководство для начинающих по позиционерам роботов: Все, что вам нужно знать

7Робот по оси + Роботизированные позиционеры: Создание комплексных гибких сварочных камер
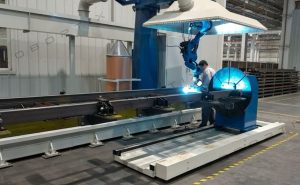
5 Причины неэффективности сварки крупных заготовок — и как позиционер робота решает каждую из них

Тенденции в области роботизированной сварки на 2026–2030 гг.: ИИ, Машинное зрение & Будущее автоматизации сварки