


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Продажа сварочного позиционера: Как выбрать правильный тип для вашей детали (Задняя бабка, L-тип, U-тип, Горизонтальный 3-осевой, Одноосный поворотный, Вертикальный наклон)
Введите «сварочный позиционер на продажу», и вы получите сотни объявлений — Позиционер задней бабки, Сварочный позиционер L-типа, Сварочный позиционер U-типа, Горизонтальный 3-осевой поворотный позиционер, Одноосный поворотный позиционер, и позиционер с вертикальным наклоном - в основном описывается только полезной нагрузкой и ценой.. Полезная нагрузка — неправильный первый фильтр. Правильный первый фильтр — ваша часть работы: его форма, его распределение веса, и стыки, которые вам действительно нужно представить в квартире (1Г/1Ф) позиция. Эта статья представляет собой руководство для покупателя по выбору типа сварочного позиционера, подходящего для вашей заготовки., взято из полевых развертываний ROBOPTIX по конструкционной стали, сосуд под давлением, и изготовление тяжелого оборудования. Мы рассматриваем шесть семейств позиционеров, создаваемых ROBOPTIX., проверки нагрузки и точности имеют значение, и контрольный список выбора, который вы можете отправить прямо в следующий запрос предложения.
Сварочный позиционер, выставленный на продажу, является хорошей покупкой только в том случае, если он может физически повернуть конкретную деталь в положение, в котором сварка проще всего.. Это звучит очевидно; этот шаг пропускают большинство таблиц закупок. Тип машины, а не брошюра, решает, получится ли ваше соединение плоским или борьба с гравитацией, и выполняет ли ваш оператор сварку на спуске или борьба в бассейне в гору . Начнем с геометрии; закончите спецификацией.
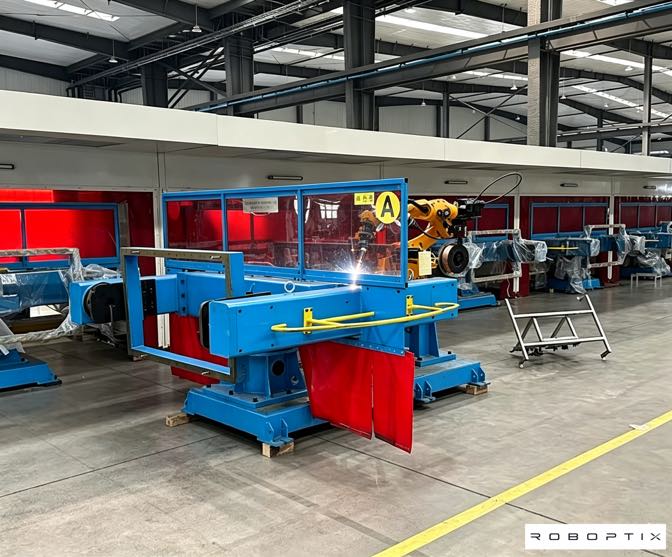
Почему выбор типа лучше фильтра полезной нагрузки
Задача любого сварочного позиционера — переместить соединение в плоское положение, чтобы сила тяжести стабилизировалась.он превратился в расплавленную лужу вместо того, чтобы бороться с ней. Возможно ли это вообще, зависит от осей движения станка., не его номер полезной нагрузки. А 2,000 Рейтинг кг говорит о том, что ось может вращать центрированную массу; это ничего не говорит о 1,500 кг часть, центр тяжести которой находится 0.8 м от оси вращения —где настоящий опрокидывающий момент это то, что связывает выбор. Сначала фильтруйте по части, по полезной нагрузке в последнюю очередь.
Конкретный пример: два поставщика предлагают вам «продается сварочный позиционер на 2000 кг». Поставщик А предлагает позиционер задней бабки; Поставщик Б предлагает сварочный позиционер L-типа.. Если ваша часть 3 м двутавровая балка, все четыре стороны которой необходимо сварить, Подразделение поставщика А вообще не может представить три из этих граней — полезная нагрузка не имеет значения, поскольку оси вращения, которая могла бы достичь их, не существует.. Тип, не число, решает исход. Вот почему это руководство начинается с геометрии и заканчивается спецификацией., никогда не наоборот.
Второй, тип решает координацию. Если позиционер должен двигаться как внешняя ось вместе с вашим роботом, вам нужен сервопозиционер с контроллером, который четко определяет внешние оси — доступен в многоосном диапазоне ROBOPTIX B008–B012.. Дешевая одноосная коробка передач может помочь вам., но он не может координировать, и это ограничение проявляется в тот день, когда вы пытаетесь сварить шов, требующий одновременного движения обеих машин..
Шесть семейств позиционеров ROBOPTIX
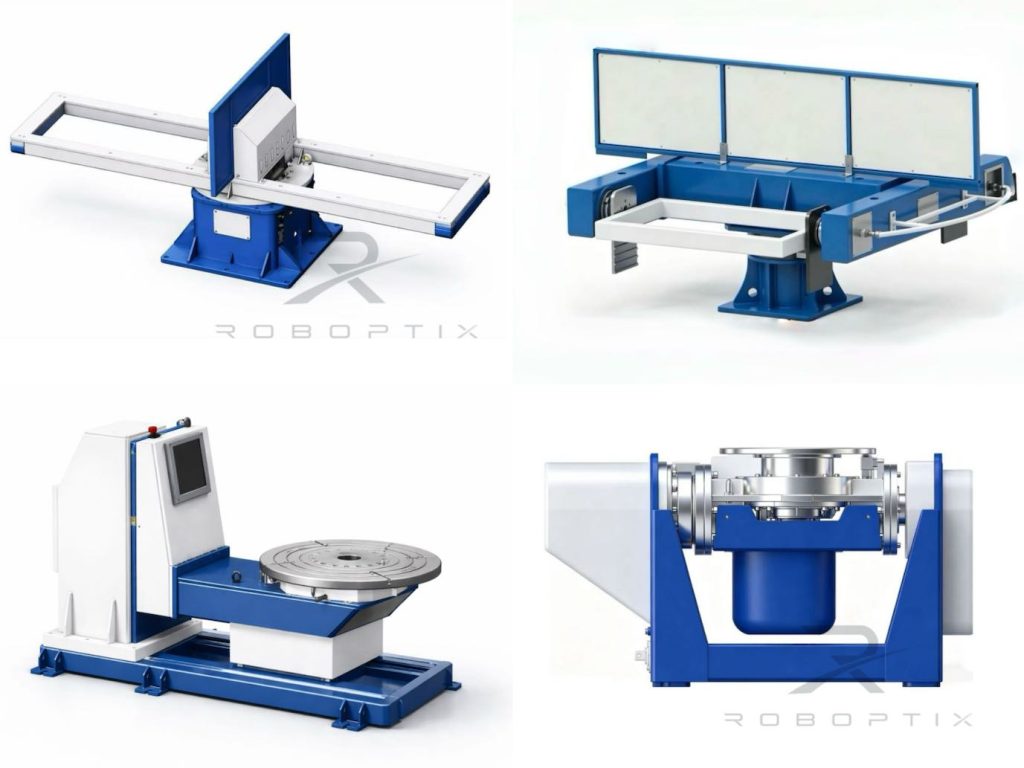
ROBOPTIX производит шесть семейств позиционеров, никто из них не крутит рулоны (вращаем деталь между ведомыми центрами, на поворотном столе, или на оси наклона/поворота — никогда на холостых роликах). Выберите семейство из доминирующей геометрии вашей детали., затем оцените его по моменту и точности.
Позиционер задней бабки
Два противоположных центра вращают длинную деталь вокруг своей оси.: ведомая передняя бабка и натяжная задняя бабка. Лучше всего для валов, трубы, трубки, оболочки сосудов под давлением, и секции ветряных башен, где шов проходит вдоль оси и требуется только вращение, а не наклон.. Деталь удерживается между центрами и вращается.; вот так сваришь цилиндр без крана и без поворота валков. Подберите его по максимальной массе между центрами и консольному моменту на задней бабке., не только общий вес.
Одноосный поворотный позиционер
Одна поворотная ось — поворотный стол или планшайба — вращает деталь вокруг одной оси, при этом деталь установлена на ее лицевой стороне, а не удерживается между центрами.. Лучше всего для фланцев, кольца, диски, круглые пластины, и круглые детали, которым нужно только вращение (не наклонять) и монтируем на одну грань. Это самый простой, самая доступная семья; подберите его с учетом грузоподъемности стола и радиальный момент навесной детали. Выбирайте его вместо позиционера задней бабки, если деталь представляет собой диск.- или в форме кольца и крепится на лицо, не между центрами.
Сварочный позиционер L-типа
L-образная конфигурация сочетает в себе горизонтальную ось вращения и вертикальную ось наклона., поэтому длинная часть может как вращаться, так и переворачиваться в вертикальное положение.. Лучше всего для балок, коробки, рамки, и сборки пластин, для которых требуется сварка нескольких граней в одном креплении. Геометрия L обеспечивает зазор для длинных секций, сохраняя при этом любую поверхность плоской.. Если у вашей детали четыре свариваемых грани, и вам надоело переустанавливать детали, Сварочный позиционер L-типа обычно является ответом.
Сварочный позиционер U-типа
U-образная рама удерживает деталь на комбинированной оси наклона и вращения с открытой оболочкой.. Лучше всего для больших, громоздкий, или нестандартные рамы и сварные детали, слишком большие или неудобные для сварочного позиционера L-типа.. Открытая U обеспечивает пространство для больших секций., приспособления, и оснастка, и обычно имеет более высокий опрокидывающий момент для тяжелых, нецентральные нагрузки. Выбирайте U-тип вместо L-типа, когда занимаемая площадь или масса детали превышает то, что L-тип может безопасно удерживать..
Горизонтальный 3-осевой поворотный позиционер
Наклон плюс вращение плюс линейная или вторичная ось вращения позволяют контроллеру ориентировать практически любой контур.. Лучшее для сложных, разноориентированные швы — отливки, Сварные конструкции со смешанной геометрией, и части, где одно переворачивание или вращение не может достичь каждого сустава. РОБОПТИКС B008–B012 здесь расположены многоосные сервоприводы, с точностью удерживать шов благодаря непрерывной переориентации. Это семейство, которое следует указать, если не подходит более простой тип..
Вертикальный наклонный позиционер
Ось переворота/наклона поворачивает деталь торцом вверх или вверх, чтобы представить противоположную грань., обычно в сочетании с осью вращения. Лучше всего подходит для тяжелых листов и коробчатых профилей, которые необходимо перевернуть для сварки с обеих сторон без крана.. Флип удаляет циклы крана, прихваточные сварные швы, и время обработки , и это держит стык плоский на второй стороне вместо принудительной сварки сверху . Для тяжелой пластины, Вертикальный наклонный позиционер часто обеспечивает самый большой доступный прирост производительности..
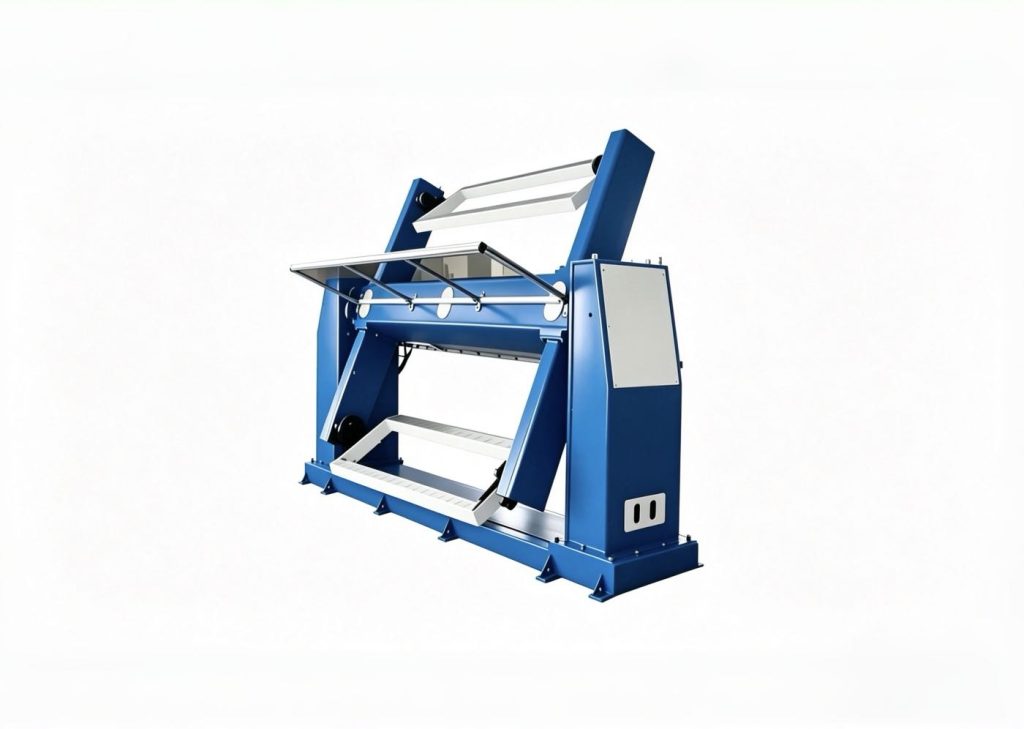
Три проверки, определяющие тип
Геометрия прежде всего
Прежде чем читать спецификацию, сопоставьте деталь с семейством..
Длинный и вращательный (между центрами) → Позиционер задней бабки.
Круглый диск или кольцо (установлен на лице) → Одноосный поворотный позиционер.
Длинный и многогранный → Сварочный позиционер L-типа.
Большой и нестандартной формы → Сварочный позиционер U-типа.
Ни одна простая ориентация не позволяет достичь каждого шва → Горизонтальный 3-осевой поворотный позиционер.
Тяжелая пластина, требующая обеих сторон → Вертикальный наклонный позиционер.
Сравнительная таблица ниже позволяет принять решение с одного взгляда..
Нагрузка и опрокидывающий момент
Как только семья выбрана, размер его в данный момент, не массовый. Рассчитайте опрокидывающий момент как вес, умноженный на расстояние центра тяжести от оси вращения., и добавить инерцию для рабочей скорости. Позиционер, идеально подходящий на бумаге для центрированной 2-тонной детали, может бесшумно выйти из строя, если 1,5-тонная деталь подвешена со смещением от центра.. Укажите момент и инерцию в запросе цен; сделать размер поставщика таким, не для полезной нагрузки брошюры.
Скрытые характеристики: Люфт, Жесткость, Дрифт
Номер, который продает сварочный позиционер, редко совпадает с номером, который его сваривает.. Люфт при смене направления, крутильная жесткость при боковой нагрузке, и тепловой дрейф рабочий цикл определяет реальное качество шва. Попросите поставщика продемонстрировать или позволить вам измерить люфт при реверсе и жесткость под нагрузкой.. Если у них нет способа показать это, это отсутствие само по себе является ответом, и это говорит вам, какая часть спецификации является измерением, а не маркетингом..
Точность и как ее проверить
Сообщается о точности, не предполагается. ROBOPTIX сертифицирован по стандарту ISO 9001 и сообщает о точности сварочного позиционера по стандарту ISO. 9283:1998-согласованные показатели — точность позы AP и повторяемость позы RP — поэтому цифры означают одно и то же для всех поставщиков.. Для жестких допусков, поддержка проверки лазерного трекера третьей стороной или на месте согласно ISO 9283, с установленной деталью и при рабочей температуре, не просто пустой холодный пробег. Условия - это число; показатель повторяемости без нагрузки, температура, а скорость это полуправда.
Сравнение типов позиционеров
Полная разбивка по спецификациям по всем шести семействам., см. специальное сравнение Типы сварочных позиционеров: Рядом .
| Семья | Лучшая заготовка | Топоры | Класс полезной нагрузки |
| Задняя бабка | Валы, трубы, оболочки сосудов, длинные цилиндры | Поворот | Легкий-тяжелый, длинный |
| Одноосный поворотный | Фланцы, кольца, диски, круглые пластины (только вращать) | Поворот (одна ось) | Легкий–средний |
| L-тип | Балки, коробки, рамки, тарелки (многоликий) | Наклон + вращать | Легкий–средний |
| U-тип | Большой, громоздкий, неправильные рамки | Наклон + вращать | Средне-тяжелый |
| Горизонтальный 3-осевой | Отливки, смешанные сложные швы | Наклон + вращать + линейный/2-й поворот | Средне-тяжелый |
| Вертикальный наклон | Тяжелая пластина, секции коробки (обе стороны) | Перевернуть/наклонить + вращать | Средне-тяжелый |
Рабочие примеры
Структурная балка (длинный двутавр, четыре лица)
Двутавровая балка требует сварки всех четырех граней.. Позиционер задней бабки только вращает ее., оставив три лица недоступными. Сварочный позиционер L-типа наклоняет луч в вертикальное положение и поворачивает его., представление каждой грани в одном креплении — без повторной фиксации, нет крана. Это хрестоматийный корпус L-типа..
Корпус сосуда под давлением (длинный цилиндр, осевой шов)
Цилиндрическая оболочка со швом вдоль оси требует только вращения.. Позиционер задней бабки вращает ее между ведомым и натяжным центрами без поворотных роликов., нет крана – сохраняя окружность и продольные сварные швы в горизонтальном положении . Длинный, униформа, ротационный: Передняя бабка Задняя бабка — самый подходящий и дешевый вариант..
Фланец или круглая пластина (только вращать)
Фланец или круглая пластина требуют только вращения вокруг своей оси., крепится на грань, а не между центрами. Одноосный поворотный позиционер вращает его на поворотном столе или лицевой панели — без наклона., нет переворота, самый простой и доступный вариант. Для кольца или диска, выберите одноосный поворотный механизм вместо позиционера задней бабки; для длинного цилиндра, выбери наоборот.
Нерегулярное литье (смешанные швы, нет единой ориентации)
Отливка со швами на гранях, до которых не доходит ни один раз, требует постоянной переориентации.. Горизонтальный 3-осевой поворотный позиционер (РОБОПТИКС B008–B012) удерживает деталь и поочередно выравнивает каждый сустав. Ни одна простая семья не сможет этого сделать.; определяя 3-осевая ось здесь предотвращает штраф за неправильную спецификацию покупки машины, которая не может добраться до работы.
За пределами позиционера: Построить клетку
Позиционер — это одна ось ячейки, не автономная машина. ROBOPTIX pairs it with a 7th Axis Robot Rail System that extends robot reach and a Robot Base / Робот-постамент, который дает вся клетка — стабильный фундамент . Построенные на этой платформе, завершены, готовые к использованию рабочие станции: согласованные сварочные ячейки, no-programming vision-guided cells and turnkey workstations for welding, лазер , обработка и паллетирование , портативные устройства для совместной работы и удаленные мобильные системы . Когда ваша деталь не соответствует форме каталога, наша специальная программа позиционирования строит его по геометрии . Поскольку ROBOPTIX сертифицирован по стандарту ISO 9001 и его цена обычно на 50–70 % ниже, чем у аналогичных изделий зарубежных брендов, при этом указывается точность согласно ISO. 9283:1998 методология, позиционер редко является проблемой бюджета — указание неправильного типа.
Ваш контрольный список запросов предложений: Отправьте нам это 6 Входы
Этот контрольный список представляет собой краткую версию вашего запроса предложения.. Полный контрольный список покупателя — бюджетные диапазоны, критерии приемки, и красные флаги — см. Контрольный список покупки сварочного позиционера.
Во введении обещался контрольный список, который вы можете добавить в запрос предложений.. Вот. Отправьте эти шесть входных данных, и ROBOPTIX вернет спецификацию типа и момента перед покупкой — никаких обязательств., и никакого платного доступа, скрывающего математику (P09). Чем полнее ввод, тем жестче спецификация; В однострочном электронном письме «отправьте предложение на продажу сварочного позиционера» почти всегда в ответ указывается не тот аппарат..
| Вход | Что отправить | Почему он определяет тип |
| Чертеж детали (2Д/3D) | ШАГ, DWG, или PDF-файл с размерами и отмеченными местами сварных соединений. | Выявляет доминирующую геометрию → какое из шести семейств подходит |
| Масса + центр тяжести | Общий вес и смещение центра тяжести от оси вращения | Устанавливает опрокидывающий момент, не только полезная нагрузка |
| Рабочий цикл & скорость | Сварных швов за смену, оборотов в минуту, профиль ускорения/замедления | Приводит инерцию, жесткость, и калибровка по термическому дрейфу |
| Диапазон допуска | Требуемая точность позы AP / повторяемость РП | Определяет класс сервопривода и ИСО 9283:1998 необходимость проверки |
| Робот делает & интерфейс | Бренд, модель контроллера, протокол внешней оси | Подтверждает чистую координацию как внешнюю ось |
| Целевая пропускная способность | Деталей в час и бюджет времени на обработку/монтаж | Флаги, где используется позиционер вертикального наклона или 7Роботизированная рельсовая система Axis исключает циклы работы крана |
Полный запрос предложения также сообщает нам объем бюджета и любые нестандартные ограничения — ROBOPTIX. поддерживает нестандартную настройку и сертифицирован по стандарту ISO 9001, обычно цена на 50–70 % ниже аналогов зарубежных брендов, при этом указывается точность согласно ISO. 9283:1998 методология. Отправьте шесть входных данных выше, и мы сообщим вам семью, рейтинг момента, и критерии приемки в письменной форме.
Когда позиционер не является ответом
Продажа сварочного позиционера – не всегда удачная покупка.. Небольшие детали оператор может перевернуть вручную., для слабых допусков (±1 мм), или для настоящего микса, малообъемная работа, безфиксаторный и ручной подходы часто выигрывают по общей стоимости. Проведите аудит любого нового поставщика, прежде чем совершать, и сопоставьте общую стоимость владения за пять лет с наклейкой: дешевое предложение часто означает дорогую машину.. Расходы на позиционер там, где деталь оправдывает это; пропусти там, где его нет. Решение, не ритуальный, защищает бюджет.
Часто задаваемые вопросы
вопрос: Какой тип сварочного позиционера мне нужен?
А: Начните с геометрии вашей детали, не полезная нагрузка. Длинные вращающиеся части (валы, трубы, оболочки сосудов) хочу позиционер задней бабки; круглые диски и кольца, установленные на лицевой стороне, требуют одноосного поворотного позиционера.; длинные многогранные части (балки, рамки) хочу сварочный позиционер L-типа; большие нестандартные рамы требуют сварочного позиционера U-типа; для смешанных сложных швов требуется горизонтальный 3-осевой поворотный позиционер; тяжелая пластина, требующая обеих сторон, требует вертикального наклонного позиционера. Затем определите размер опрокидывающего момента и проверьте точность согласно ISO. 9283:1998.
вопрос: В чем разница между позиционером задней бабки и сварочным позиционером L-типа??
А: Позиционер задней бабки вращает длинную деталь только вокруг своей оси — идеально подходит для цилиндрических швов.. Сварочный позиционер L-типа добавляет ось наклона., поэтому деталь также можно перевернуть в вертикальное положение и представить несколько плоских граней в одном креплении.. Если ваша деталь имеет более одной свариваемой поверхности, L-тип устраняет необходимость повторной установки, которую не может выполнить позиционер задней бабки..
вопрос: Когда мне следует выбрать одноосный поворотный позиционер вместо позиционера задней бабки??
А: Оба вращают деталь вокруг одной оси., но одноосный поворотный позиционер монтирует деталь на поворотном столе или лицевой панели. (фланцы, кольца, диски, круглые пластины), в то время как позиционер задней бабки удерживает длинную деталь между ведомым и натяжным центрами (валы, трубы, оболочки сосудов). Если деталь дисковая- или в форме кольца и крепится на лицо, выберите одноосный поворотный; если он длинный и вращается вокруг своей оси между центрами, выберите переднюю бабку, заднюю бабку.
вопрос: Может ли один сварочный позиционер обрабатывать все геометрии??
А: Горизонтальный 3-осевой поворотный позиционер (серия ROBOPTIX B008–B012) может, потому что оно наклоняется, вращается, и добавляет линейную или вторичную ось вращения для ориентации практически любого контура.. Это наиболее гибкое семейство и правильный выбор, когда не подходит более простой тип — при более высокой цене, чем одноцелевое устройство., вот почему геометрия должна определять первый разрез.
вопрос: Как проверить точность сварочного позиционера перед покупкой?
А: Попросите поставщика сообщить о точности позирования AP и повторяемости поз RP согласно ISO. 9283:1998, с нагрузкой, температура, и заявленная скорость, потому что условия — это число. ROBOPTIX сертифицирован по стандарту ISO 9001 и сообщает о точности согласно стандарту ISO. 9283:1998-согласованные показатели, и поддерживает проверку лазерного трекера третьей стороны или на месте с установленной деталью и при температуре. Показатель повторяемости без этих условий является полуправдой..
Продажа сварочного позиционера — хорошая покупка только в том случае, если тип соответствует детали.. Начните с геометрии — позиционер задней бабки для работы с длительными вращениями., Одноосный поворотный позиционер для фланцев и колец, Сварочный позиционер L-типа для многогранных балок, Сварочный позиционер U-типа для больших нестандартных рам, Горизонтальный 3-осевой поворотный позиционер для смешанных швов, Вертикальный наклоняемый позиционер для тяжелых листов — затем определите размер опрокидывающего момента и проверьте точность согласно ISO. 9283:1998. ROBOPTIX сертифицирован по стандарту ISO 9001., охватывает все шесть семей, и обычно его цена на 50–70 % ниже аналогов зарубежных брендов, при этом точность данных сопоставимого метода. Отправьте нам чертеж детали и рабочий цикл, и мы предоставим спецификацию семейства., рейтинг момента, и критерии приемки — прежде чем купить, не после.
Не уверен, какой сварочный позиционер тип соответствует твоей роли?
Отправлять РОБОПТИКС ваш чертеж детали и рабочий цикл для бесплатной спецификации типа и момента.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ
Почему системы технического зрения необходимы для роботизированной лазерной сварки

Ручная и роботизированная сварка конструкционной стали:Когда автоматизация окупается?

Как правильно выбрать систему роботизированной лазерной сварки для вашего завода
Сколько стоит роботизированная сварочная камера? 2026? Полная разбивка цен

Ограниченный бюджет, Разумный выбор:Как малые и средние предприятия получают максимальную выгоду от позиционера робота 2026
