


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



2026 Болевые точки автоматизации сварки: Почему заводы-конкуренты выбирают позиционер роботов
Нехватка квалифицированных сварщиков больше не является проблемой будущего
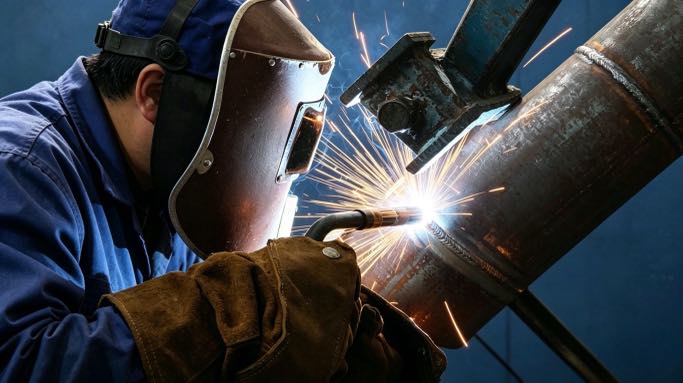
Менеджер сварочного цеха в Огайо недавно получил заявление об увольнении от своего самого опытного сварщика — ветерана с 20-летним стажем.. Причина была до боли простой: хронические проблемы с коленями и спиной сделали невозможным продолжение работы.
Три недели спустя, Производственный цех в Германии потерял двух старших сварщиков из-за досрочного выхода на пенсию. Та же причина. Через Тихий океан, Владелец фабрики во Вьетнаме смотрел на пустые рабочие места, несмотря на 40% рост заказов по сравнению с прошлым годом — не потому, что спрос смягчился, а потому, что он просто не смог найти достаточно квалифицированных сварщиков, чтобы залить пол.
Это не изолированная тенденция. Это определяющая операционная задача для сварочных цехов по всему миру. 2026.
| Ключевая статистика: Средний возраст сварщиков в США. сейчас 55. Над 40% ожидается, что они выйдут на пенсию в течение следующего десятилетия. Тем временем, меньше, чем 15% новых компаний в сфере производства выбирают сварку в качестве карьеры. (Источник: Американское общество сварщиков) |
The Позиции роботов — когда-то считавшаяся нишевой инвестицией для крупных производителей — теперь является практическим решением, к которому обращается все большее число средних и небольших производственных цехов.. По данным нашего 1,500+ завершенные проекты, Заводы, которые интегрируют позиционеры роботов в свои сварочные линии, сообщают о повышении производительности на 50–100 % и сроках окупаемости менее 14 месяцы.
В этой статье определены пять наиболее острых проблем в сварочных операциях сегодня и подробно объяснено, как позиционер робота решает каждую из них — с реальными цифрами., не маркетинговый язык.
Часть 1: The 5 Основные болевые точки в автоматизации сварки (2026)
Болевая точка #1: Хроническая нехватка рабочей силы и дефицит кадров
Сварочный персонал сокращается. Опытные специалисты стареют из профессии быстрее, чем появляются новые таланты., и трубопровод не показывает никаких признаков восстановления.
Структурная проблема:
- Поставлять: Снижается с каждым годом по мере выхода на пенсию опытных сварщиков
- Требовать: Рост по мере расширения мирового промышленного производства
- График обучения: 3–5 лет на подготовку квалифицированного сварщика — слишком медленно для неотложных производственных нужд
Как позиционер робота решает эту проблему:
Одиночный Позиции роботов в паре со сварочным роботом может эффективно заменить работу 2–3 ручных сварщиков. Он работает во все три смены без усталости., прогул, или оборот. Для магазинов, испытывающих трудности с подбором персонала, это структурное исправление, а не временный обходной путь..
Болевая точка #2: Потери производственного времени из-за ручной обработки заготовок
При ручных сварочных работах, значительная часть трудочасов тратится не на сварку, а на перестановку. Переворот крупного конструктивного элемента вручную может занять 10–20 минут за один оборот.. В стандартную двухсменную работу, пятидневная операция, это означает 20–30 часов потерянного производственного времени в неделю..
| Годовая стоимость ручного переворота (иллюстративный): При зарплате сварщика 35–50 долларов в час на развитых рынках., 1,000– 1500 часов ежегодного времени на перепозиционирование представляют собой прямые трудозатраты в размере 35 000–75 000 долларов США — без учета задержек поставок или надбавок за сверхурочную работу.. |
Как позиционер робота решает эту проблему:
А Позиции роботов выполняет один и тот же поворот заготовки за 5–10 секунд и работает синхронно со сварочным роботом.. Время горения дуги — процент времени, в течение которого робот фактически занимается сваркой, — увеличивается со среднего показателя по отрасли на 35% к 85% или выше. Это эффективно увеличивает производительность сварки более чем в два раза без увеличения численности персонала..
Болевая точка #3: Физическое напряжение, Производственная травма, и раннее истощение
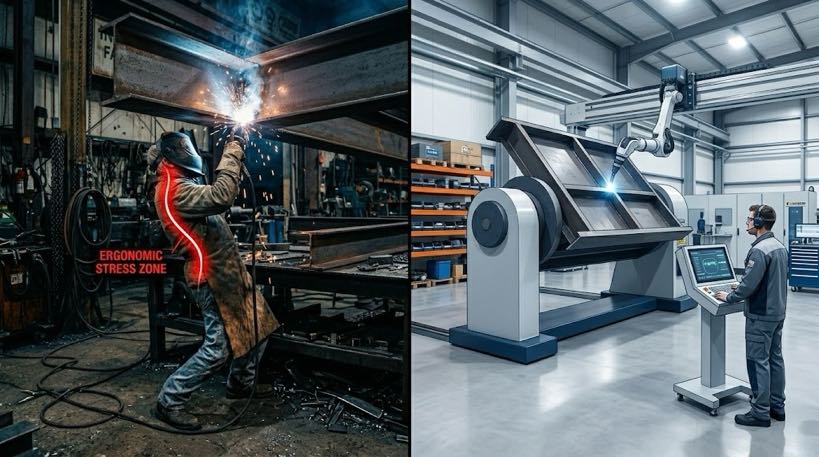
Сварка – физически тяжелая работа.. Устойчивый изгиб, работа с верхним фонарем, статические и неуклюжие позы — повседневная реальность для сварщиков ручного труда.. Совокупный ущерб для организма значителен.:
- Хроническая боль в пояснице из-за длительного наклона вперед.
- Травмы шеи и плеч из-за положения фонаря над головой и под углом.
- Ухудшение состояния колена из-за стояния на коленях и приседаний на твердых поверхностях.
- Напряжение глаз при длительном воздействии дуги
Многие опытные сварщики уходят из профессии не по собственному желанию, а по необходимости.. Результатом является ускоренная истощение рабочей силы и усугубление проблем с набором персонала: меньше людей хотят заняться карьерой, которая явно утомляет специалистов..
Как позиционер робота решает эту проблему:
А Позиции роботов автоматически поворачивает заготовки в плоское или почти горизонтальное положение — эргономически оптимальное положение при сварке. Ни оператору, ни роботу никогда не придется выполнять сварку в неудобном положении..
Результаты из нашей установленной клиентской базы:
- 70% снижение по заявленной трудоемкости
- 80%+ снижаться в исках по поводу эргономических травм
- Опытные сварщики, способные продлить продуктивную карьеру до 60 лет.
- Улучшены результаты набора персонала, поскольку в списках вакансий больше не описываются условия физического наказания.
Болевая точка #4: Несоответствие качества и скрытые затраты на доработку
Качество ручной сварки по своей сути варьируется.. Это зависит от индивидуального мастерства, уровень усталости, время смены, и другие человеческие факторы, которые полностью не устраняет никакое обучение.. Сварной шов, выполненный опытным сварщиком во вторник утром, может оказаться структурно прочным.. Тот самый сварщик, поздно вечером в пятницу, может образоваться сварной шов, требующий доработки.
Отраслевые стандарты ручной сварки:
- Скорость доработки обычно варьируется от 5% к 15%
- Каждая доработка обходится в 3–5 раз дороже, чем первоначальный сварной шов.
- Дефекты сварных швов являются одной из основных причин структурных отказов готовых изделий.
Последующие затраты выходят за рамки прямых доработок.:
- Материал, списанный при устранении дефекта
- Время проверки и повторного тестирования
- Задержка поставок и нарушение сроков
- Неудовлетворенность клиентов и потенциальная потеря контракта
Как позиционер робота решает эту проблему:
Когда Позиции роботов интегрирован со сварочным роботом, каждый сварной шов выполняется под одинаковым углом, та же скорость движения, и одинаковая ориентация заготовки — в каждую смену, каждый день. Система не устает. У него нет выходных.
На установках наших клиентов, уровень дефектов постоянно падает ниже 1%. Многие предприятия сообщают об отсутствии дефектов после первого месяца эксплуатации..
Болевая точка #5: Риски безопасности при обращении с заготовками
Ручное перемещение крупных заготовок — с помощью мостовых кранов., цепи, и стропы — создают значительную угрозу безопасности при каждом перевороте.:
- Раскачивание груза и неконтролируемое раскачивание
- Неисправности строп и такелажа
- Ошибки позиционирования рабочего при вращении
- Уронившие или сдвинутые заготовки
| Данные по безопасности: Примерно 25–30% несчастных случаев на производстве напрямую связаны с перемещением заготовок и их перемещением.. Эти инциденты варьируются от травм рук и пальцев до опасных для жизни столкновений.. |
Финансовые последствия серьезного инцидента выходят далеко за рамки медицинских расходов.: потеря производительности, нормативное расследование, требования о компенсации работникам, и долгосрочный ущерб показателям безопасности и культуре на рабочем месте..
Как позиционер робота решает эту проблему:
А Позиции роботов имеет сервопривод, с плавным и полностью контролируемым вращением. Рабочим не требуется стоять под подвешенными грузами.. В цикле перемещения не используются цепи или стропы..
Документированные улучшения безопасности после установки:
- 80–90% снижение в инцидентах, связанных с перепозиционированием
- Снижение компенсационных премий работникам во многих случаях
- Упрощенное соблюдение требований аудита безопасности
- Измеримое улучшение уверенности и морального духа работников
Часть 2: Почему ручная сварка становится структурно неустойчивой
Данные о тенденциях в рабочей силе в основных странах обрабатывающей промышленности
Следующие данные отражают текущие условия труда в сварочной отрасли.:
| Метрика | Соединенные Штаты | Европа | Глобальный тренд |
| Средний возраст сварщика | 55 годы | 52 годы | Рост на 2–3 года ежегодно |
| Прогнозируется нехватка сварщиков 2030 | 400,000+ | 300,000+ | 1М+ по всему миру |
| Молодые рабочие, входящие в торговлю | < 15% | < 12% | Снижается с каждым годом |
Источники: Американское общество сварщиков; Европейская федерация сварки
Реальный случай: Производитель металлоконструкций Среднего Запада
Следующие цифры представляют документально подтвержденные убытки в цехе по производству металлоконструкций среднего размера в США.. в течение 18 месяцев до автоматизации:
| Категория потерь | Документированная стоимость |
| Штрафы за задержку заказа (3 крупные проекты) | $85,000 |
| Стоимость работы агентства по подбору сварщиков | $8,000 за прокат |
| Потери производительности обучения на одного нового сотрудника | ~3 месяца сокращение производства |
| Ежегодные затраты на доработку (14% процент дефектов) | $120,000+ |
| Потерянный бизнес (2 долгосрочные клиенты перешли к автоматизированным конкурентам) | Неопределенный |
Общий документально подтвержденный убыток за 18 месяцы: над $350,000 — достаточно для финансирования пяти комплектных сварочных станций с роботами-позиционерами.

Результаты после установки (6 Месяцы после развертывания позиционера робота):
- Сверхурочная работа сокращена на 60%
- Уровень дефектов: 14% → 1.2%
- Скорость доставки в срок: 74% → 95%
- Вторая система позиционирования робота уже заказана
Это не проекция. Это результат уже просроченного решения по автоматизации..
Часть 3: Как работает позиционер робота и почему он подходит для большинства сварочных операций
Что такое позиционер робота?
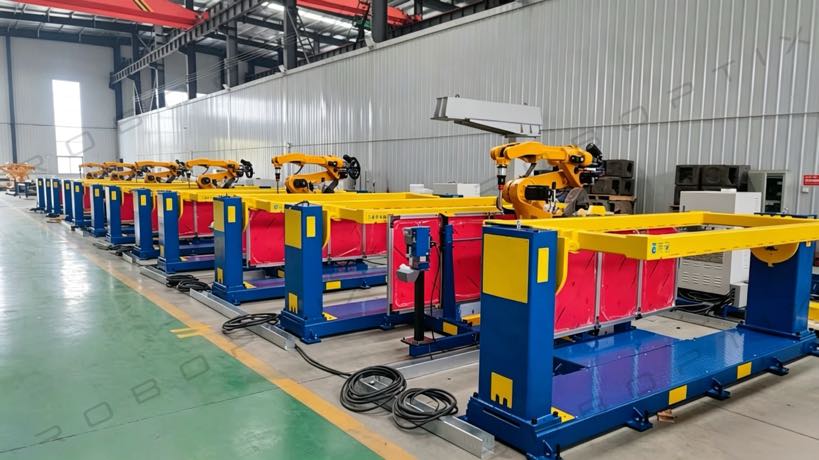
А Позиции роботов представляет собой прецизионное вращательное устройство с сервоприводом, которое автоматически ориентирует заготовки в оптимальном положении для сварки.. Он работает синхронно со сварочным роботом, поэтому робот всегда находится в правильном положении — изменение положения происходит за секунды., не минуты.
Самый полезный способ подумать об этом: сварочный робот управляет горелкой; позиционер робота обрабатывает деталь. Вместе, они выполняют каждый сварной шов под идеальным углом, в идеальном положении, без ручного вмешательства.
Три измеримых преимущества
1. Пропускная способность: 50–100% повышение производительности
- Перемещение заготовки: 10–20 минут вручную → 5–10 секунд с позиционером робота
- Время включения дуги: 35% (среднее значение вручную) → 85%+ с позиционером робота
- Один робот + один позиционер робота = производительность 2–3 ручных станций
- Требования к сверхурочной работе могут быть существенно сокращены или устранены.
2. Качество: Последовательный, Прослеживаемые сварные швы
- Идентичный угол сварки, скорость движения, и ориентация на каждом сварном шве
- Уровень дефектов: 8–15% (руководство) → ниже 1% (Система позиционирования робота)
- Полная отслеживаемость положения сварного шва при интеграции с MES
- Повышение доверия клиентов и повышение скорости продления контрактов.
3. Рабочая сила: Безопасная работа, Длительная карьера
- Устраняет ручное перемещение больших и тяжелых заготовок.
- Рабочие переходят от физически сложных задач к функциям мониторинга оборудования
- Уровень эргономического травматизма значительно снижается
- Опытные сварщики дольше сохраняют продуктивность
- Объявления о вакансиях становятся более привлекательными для новых кандидатов
Часть 4: Выбор правильной конфигурации позиционера робота для вашей работы
Небольшой магазин (Годовой доход: 1–5 миллионов долларов США.)
Рекомендуемое решение: Позиционер робота начального уровня + 1 сварочный робот
| Параметр | Подробности |
| Инвестиционный диапазон | $45,000 – $75,000 |
| Подходящие заготовки | Детали до 500 кг |
| Ожидаемое увеличение мощности | 50–80% |
| Операторы перераспределены | 1–2 сварщика переведены на другие задачи |
| Типичный срок окупаемости | 8–14 месяцев |
Рекомендуемый подход: Определите самую трудоемкую и физически сложную сварочную станцию на вашем этаже.. Начните там. Демонстрация окупаемости инвестиций на одной станции упрощает обоснование следующей.
Средний магазин (Годовой доход: 5–20 миллионов долларов США.)
Рекомендуемое решение: Многостанционная система позиционирования робота + несколько сварочных роботов
| Параметр | Подробности |
| Инвестиционный диапазон | $100,000 – $250,000 |
| Подходящие заготовки | Средние структурные компоненты, серийное производство |
| Ожидаемое увеличение мощности | 80–120% |
| Требуются операторы на полную линию | 2–3 роли надзора/мониторинга |
| Типичный срок окупаемости | 10–16 месяцев |
Рекомендуемый подход: Перед установкой спланируйте полную компоновку сварочной линии.. Координатные позиционеры роботов с 7-осевыми напольными системами роботов для непрерывного производства на нескольких станциях.
Крупный производитель (Годовой доход более 20 миллионов долларов США)
Рекомендуемое решение: Сверхмощный робот-позиционер + координация нескольких роботов + Интеграция МЧС
| Параметр | Подробности |
| Инвестиционный диапазон | $200,000 – $500,000+ |
| Подходящие заготовки | Крупные компоненты до 3,000 кг |
| Ожидаемое увеличение мощности | 100–150% |
| Уровень автоматизации | Полностью автоматизированная сварочная ячейка |
| Типичный срок окупаемости | 12–18 месяцев |
Рекомендуемый подход: Интегрируйте позиционеры роботов в свою более широкую дорожную карту интеллектуального завода. Возможность подключения к MES обеспечивает мониторинг производства в режиме реального времени и полную отслеживаемость сварных швов..
Часть 5: Цена задержки 2026
Сварочные цеха по всему миру переживают структурный сдвиг, который не обратится вспять.. Стареющая рабочая сила, снижение охвата торговлей, растущие ожидания качества, и более сжатые сроки поставки не являются краткосрочными сбоями. Это долгосрочные тенденции, которые будут усиливаться в течение следующего десятилетия..
Магазины, которые откладывают внедрение роботов-позиционеров, окажутся в растущем конкурентном разрыве.:
| Конкуренты сваривают в 2–3 раза быстрее — потому что изменение положения занимает секунды, не минутыКонкуренты составляют 1/10 вашего процента дефектов — потому что роботы поддерживают постоянство в каждой сменеРаботники конкурентов следят за оборудованием — ваши в отпуске по болезниКонкуренты завоевывают ваших клиентов — потому что они доставляют вовремя и с неизменным качеством |
The Позиции роботов больше не является капитальным вложением, предназначенным для крупномасштабных, производители масштаба предприятия. Это стандартное производственное оборудование для любой сварочной операции, которая стремится оставаться конкурентоспособной благодаря 2026 и за его пределами.
Вопрос не в том, стоит ли автоматизировать. Вопрос в том, автоматизируете ли вы до или после того, как ваши конкуренты захватят вашу долю рынка..
Запросите бесплатную оценку автоматизации сварки
Наша команда будет:
- Проанализируйте свою текущую сварочную линию на предмет узких мест в эффективности.
- Рассчитайте индивидуальный прогноз рентабельности инвестиций на основе фактических производственных данных.
- Порекомендуйте правильную конфигурацию позиционера робота для ваших типов деталей и целей по производительности.
- Проведите письменную оценку в течение 24 часы работы
► Свяжитесь с нами, чтобы запланировать оценку
Далее
5 Причины неэффективности сварки крупных заготовок — и как позиционер робота решает каждую из них
Технические характеристики: Позиционер робота серии D (Ссылка)
| Параметр | Спецификация |
| Грузоподъемность | 500 кг - 3,000 кг |
| Диапазон вращения | ±360° (непрерывный) |
| Позиционная повторяемость | ±0,05 мм |
| Максимальная скорость вращения | 90–180°/сек. |
| Система привода | Серводвигатель + прецизионный редуктор |
| Метод управления | Координированное управление осями со сварочным роботом |
| Степень защиты | стандарт IP54 (IP67 опционально) |
| Совместимость брендов роботов | Фанук, ПЛАКАТЬ, АББ, Яскава, и все основные бренды |
Об авторе
| Опыт & Реквизиты для входаАвтор — специалист по интеграции систем роботизированной сварки. 12+ лет практического опыта реализации проектов, ориентирован исключительно на позиционеры роботов и системы роботов 7-й оси. Авторская компания предлагает 26+ многолетний инженерный опыт в области автоматизации сварки, держит 40+ действующие патенты, и успешно доставил 1,500+ проекты по всей Северной Америке, Европа, и Азия. Примерно 70% из этих проектов используются системы позиционирования роботов, интегрированные со сварочными роботами. Сертификаты: Сертификация ЕС CE для систем позиционирования роботов (Сертификат №.: М.2026.206.C134866) Исследовательская база: В этой статье использованы оперативные данные, полученные на месте 300+ сварочные цеха по всей 15 страны. Все приведенные цифры отражают документально подтвержденные результаты реальных установок. Последний пересмотр и обновление: Может 2026 |
ПОХОЖИЕ ПОСТЫ

Как правильно выбрать роботизированную сварочную ячейку для вашего цеха? Одностанция против. Две станции (2026 Полное руководство)

Люфт, Жесткость, и тепловой дрейф: Три скрытых характеристики, определяющие производительность сварочного позиционера

Полное руководство для начинающих по позиционерам роботов: Все, что вам нужно знать

Роботизированная сварочная камера против ручной сварки: Что лучше для современного производства?

2026 Руководство покупателя позиционера робота: Все 5 Сравнение типов — передняя и задняя бабка, L-тип, U-тип, и многое другое
