


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Изготовление без приспособлений: Когда сварочный позиционер заменяет сложные приспособления, Прихваточные сварные швы, и время крана
Самая дорогая часть многих сварных швов — это та часть, которую вы никогда не свариваете — приспособление.
Зайдите практически на любой производственный цех, и вы обнаружите, что настоящим узким местом редко является дуга.. Это установка: изготовленное на заказ сварочное приспособление, стоящее в углу, сварщик, сгорбившийся над стыком, и мостовой кран простаивает, пока оператор ждет, чтобы перевернуть 2-тонную раму.. Через РОБОПТИКС развертывание позиционера в конструкционной стали, сосуд под давлением, и тяжелое машиностроение, мы неоднократно видим одну и ту же картину — магазины вкладывают тысячи в приспособления и часы на прихватки, когда один сервопозиционер мог устранить оба.
В этой статье объясняется модель изготовления без приспособлений.: как сварочный позиционер позволяет вращать заготовку вместо того, чтобы строить вокруг нее приспособление, почему это исключает прихваточную сварку из процесса, и как он полностью удаляет изменение положения, зависящее от крана. Результат – сокращение сроков выполнения заказов., более низкая стоимость оснастки, и, как показывает основная физика, лучшие сварные швы..
Нотметить: Приведенные ниже цифры затрат и сокращения времени цикла взяты из интеграции позиционера ROBOPTIX и сопоставлены с рецензируемыми исследованиями поведения сварочной ванны под действием гравитации. (Парк и др., 2019, Прикладные науки; Лю и др., 2023, Материалы).
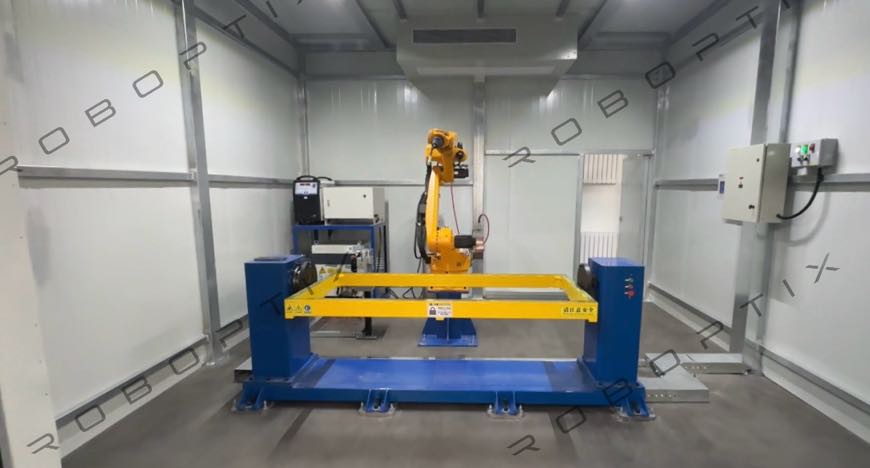
1. Скрытый налог на приспособления и приспособления
Сварочное приспособление – это любое устройство, удерживающее, поддерживает, или выравнивает деталь во время сварки. Приспособления находят и зажимают; поддержка светильников. Оба решают ту же проблему, которую решает позиционер — размещение соединения в нужном месте — но они решают ее с помощью стали и времени выполнения, а не движения.. Стоимость редко рассчитывается по одной позиции., именно поэтому оно ускользает от внимания.
1.1 Сколько на самом деле стоит индивидуальное приспособление
- Проектирование: Одноразовое приспособление начинается с CAD, ВЭД на жесткость, и анализ допусков — часто 20–80 часов проектирования, прежде чем будет вырезана одна пластина..
- Механическая обработка и сварка: Корпуса светильников изготовлены из конструкционной стали., обработан для определения местоположения поверхностей, и избавлен от стресса. Для рамы среднего размера, материал плюс работа обычно обходятся в 2000–15 000 долларов..
- Хранение и инвентарь: Светильники – паразиты на полу. Магазин работает 200 SKU могут храниться 150 активные светильники занимают большую площадь рядом со сварочными камерами.
- Время простоя при переналадке: Переключение ячейки из одной части в другую означает замену местами., перевыравнивание, и переквалификация прибора — 15–60 минут непроизводительного времени на одну замену..
- Устаревание: Когда часть пересматривается, приспособление часто не может следовать. Мертвые светильники накапливаются, как коряги..
Ни одна из этих затрат не учитывается в расчете стоимости сварки., тем не менее, вместе они часто превышают трудозатраты, сэкономленные на самой сварке.. Позиционер решает проблему структурно.: вместо создания нового удерживающего устройства для каждой формы детали, вы покупаете одно устройство, которое сохраняет форму каждой детали, вращая ее.
1.2 Смертельная спираль перехода от приспособления к замене
Скрытые затраты усугубляются закономерностью, которую мы называем «смертельной спиралью от приспособления к замене».. Пришла новая часть; инженерные расценки на приспособление; закупки ждут сталь; ячейка простаивает, пока приспособление не приземлится; часть работает; тогда для следующего варианта потребуется свое приспособление, и цикл повторяется. Каждая итерация увеличивает время выполнения заказа, которое чувствует покупатель, но магазин редко выставляет счета за него.. Магазины с высоким ассортиментом — те, в которых продаются десятки различных брендов., монтируется, и кадров в месяц — наиболее подвержены, потому что количество их приборов растет быстрее, чем окупается любое отдельное приспособление. Сервопозиционер разрывает спираль, превращая удерживающее устройство в актив многократного использования, а не в обязательство по каждой детали..
2. Поворот детали, Не стройте приспособление
Основная идея изготовления без приспособлений – замена.. Существует приспособление, удерживающее соединение под рабочим углом.. Позиционер делает то же самое, перемещая заготовку, поэтому приспособление становится ненужным..
2.1 Одно устройство, Каждая геометрия
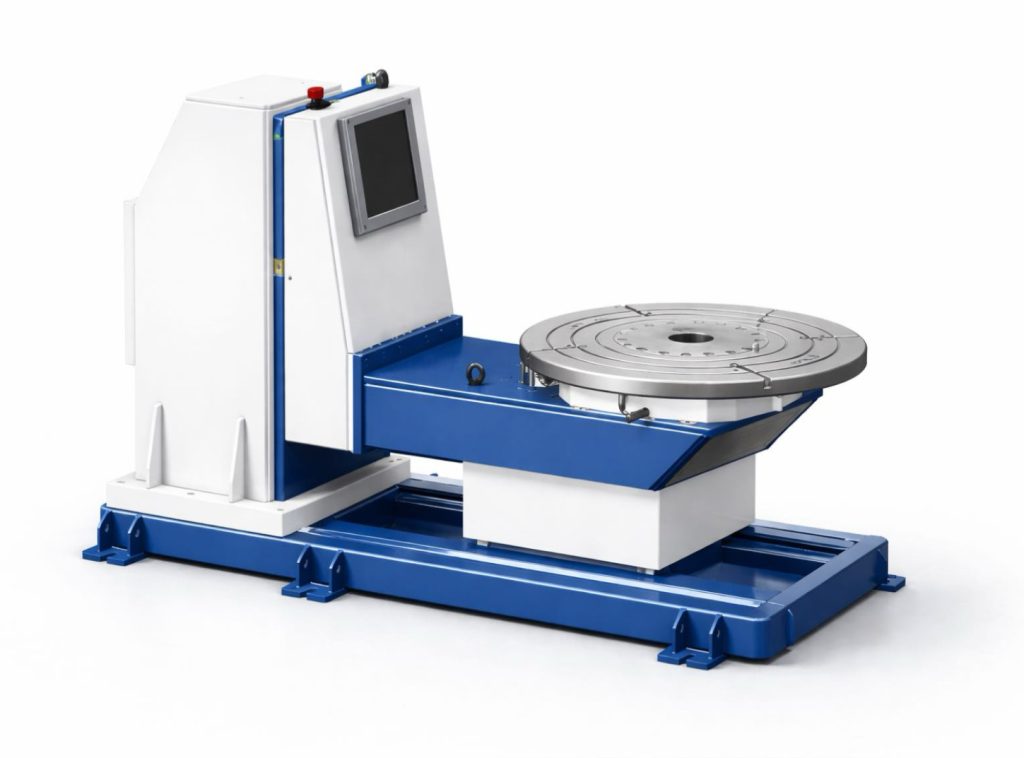
Рассмотрим семейство кронштейнов, для которых ранее требовалось три специальных приспособления. (по одному на вариант). Устанавливается на передней и задней бабках или позиционере L-образного типа., все три варианта просто крепятся к столу и поворачиваются на оптимальный угол сварки. The РОБОПТИКС Серия «голова-хвост» B001–B004 и закрывающая балка многоосных сервопозиционеров B008–B012., тарелка, и неправильную геометрию за счет программируемого вращения, а не использования специальных инструментов..
2.2 Почему это лучше, чем установка по качеству
Поворот детали в плоскость (1Г/1Ф) положение не просто экономит приспособление — оно улучшает сварку. Рецензируемые исследования подтверждают, что гравитационные изменения в конвекции ванны расплава резко различаются в зависимости от положения сварки.: Парк и др.. (2019) измеренное проникновение 1.8 мм в горизонтальном положении по сравнению с просто 0.8 мм в P-GMAW по вертикали вниз при согласованном подводе тепла, в то время как Лю и др.. (2023) задокументировал 23.8% больший размер зерна в центре сварного шва при плоской сварке по сравнению с вертикальной плазменной сваркой. Приведя каждый сустав в плоское положение, позиционер одновременно удаляет приспособление и улучшает результаты металлургии — двойная выгода, которую не может обеспечить статическое приспособление.
2.3 Программирование вместо инструментов
Более глубокий сдвиг — от инструментов к программированию.. Приспособление – это физическая привязанность к одной части.; программа позиционера является программным обязательством для многих. После того, как семейство деталей сопоставлено с углами поворота и положениями зажима, новые варианты добавляются путем редактирования программы, не разрезая сталь. Для мастерских, торгующих по контрактам на изготовление прототипа, эта гибкость сама по себе является активом продаж: вы можете указать новый кронштейн, не указывая новое приспособление, и вы можете изменить цену за несколько часов, а не недель. Позиционер становится гибким инструментом, а не одноцелевым приспособлением..
Практическое правило: если единственная задача приспособления — удерживать деталь под углом или удерживать ее от скатывания, позиционер почти всегда может его заменить. Зарезервированные приспособления для работ, требующих точного определения местоположения между объектами, которое не может обеспечить только вращение..
3. Уничтожение прихваточной сварки
Прихваточная сварка — временные сварные швы, которые удерживают детали на одном уровне перед окончательным проходом — является заменой приспособлений, вызванной необходимостью.. Детали, которые слишком сложно закрепить, операторы поворачивают галс, проверять, еще раз спасибо, затем сварить. Это медленно, непоследовательный, и частый источник дефектов.
3.1 Проблемы с лавированием
- Дополнительные этапы процесса: Каждый этап представляет собой цикл «старт-стоп», а каждый старт-стоп — это потенциальное место отсутствия слияния или включения..
- Риск искажения: Кнопки фиксируются при напряжении при посадке. Когда последний проход расплавит их, остаточное напряжение может сместить сустав и вызвать коробление.
- Непоследовательная посадка: Ручная закрепка варьируется от оператора к оператору, поэтому робот или сварщик каждый раз видит другую деталь.
Позиционер со встроенным зажимом и синхронизированным движением устраняет необходимость в прихватках.. Деталь жестко удерживается патронами или столом позиционера., робот выполняет один непрерывный проход, и нет никакого перехода от поворота к финалу, чтобы потерпеть неудачу. Для работы кода под AWS D1.1, Устранение прихваток также устраняет распространенную причину прерывистого сращения корней, которую отмечают инспекторы..
3.2 Непрерывная сварка цилиндрических деталей
На трубах и оболочках сосудов под давлением, Скоординированное вращение позиционера позволяет роботу сваривать весь шов за один непрерывный проход в оптимальном положении на 12 часов.. Без стопорных колец, никаких последовательностей сварки-стыка — только один непрерывный, равномерная бусина. Этого невозможно добиться путем перемещения неподвижной заготовки., и это основная причина, по которой производители труб используют позиционеры..
3.3 Устранение прихваток и контроль искажений
За пределами скорости, удаление прихваток повышает точность размеров. Прихваточные сварные швы по определению представляют собой неполное проваривание, которое впоследствии необходимо переплавить.; если они не полностью расплавятся при финальном проходе, они оставляют несплошности в холодном состоянии. Они также предварительно нагружают соединение посадочным напряжением, которое может вывести сборку из квадрата при усадке последнего прохода.. Позиционер удерживает деталь в правильном положении от первой дуги до последней., таким образом, готовый сварной шов принимает расчетную геометрию, а не искаженную прихватку.. Для сборок с жесткими обозначениями плоскостности или прямоугольности, это различие представляет собой разницу между частью, которая поставляется, и частью, которая перерабатывается..
4. Удаление времени крана
Третья стоимость, которую устраняет позиционер, наиболее заметна.: перемещение в зависимости от крана. Большая рама, сваренная в разных положениях, переворачивается мостовым краном между гранями, что добавляет 5–15 минут простоя, не связанного со сваркой, за каждый переворот., плюс инструктаж по технике безопасности, такелаж, и наличие крана ждут, что его окружают.
4.1 Одно крепление, Непрерывное вращение
С позиционером, деталь монтируется один раз. Передняя и задняя бабки поворачивают ее на все необходимые углы — все четыре грани балки., обе стороны тарелки, по всей окружности корпуса — без единого вызова крана. РОБОПТИКС сервопозиционеры удерживают угловое положение с точностью ±0,05 мм при R350 (примерно 0,008°), поэтому при каждом вращении сустав попадает именно туда, где его ожидает программа..
Результат поля: Магазины, перешедшие на вращение позиционера с помощью крана, обычно сокращают время простоя, связанного с установкой и переворотом, на 60–70 %., увеличение времени горения дуги с ~40% до ~70% за смену.
5. Числа: Окупаемость инвестиций без приспособлений
Комбинированный эффект от устранения светильников, галсы, и время крана измеримо. Типичные результаты РОБОПТИКС установки:
| Драйвер затрат | со светильниками + Кран | без приспособлений (Позиционер) |
| Время установки / часть | 20–60 мин. (замена приспособлений) | 2–5 мин (зажим + вращать) |
| Стоимость оснастки / Артикул | $2приспособление k – 15 тысяч долларов | $0 (общий позиционер) |
| Прихваточная сварка | Необходимый | Устранено |
| Звонок крана / сдвиг | 15–30 | 1–3 |
| Время включения дуги | ~40% смены | ~70% смены |
Для мастерской с десятками наименований товаров малого и среднего объема., само по себе устранение оснастки часто оправдывает использование позиционера. Для смешанного производства, коллапс во время установки является доминирующим преимуществом.
5.1 Математика оснастки и амортизации
Чтобы количественно оценить аргумент инструмента, рассмотреть магазин с 40 активных SKU, каждый из которых требует $4,000 приспособление — а. $160,000 инвестиции в инструменты, которые большую часть времени простаивают и обесцениваются с каждым пересмотром конструкции. Один сервопозиционер для той же задачи, цена в пятизначных цифрах, служит всем 40 Артикул с нулевым набором инструментов для каждой детали. Еще до подсчета экономии на рабочей силе и кранах, позиционер заменяет шестизначный актив на один многоразовый. Безубыточность – это не вопрос того,, но от того, сколько наименований товара потребуется — и для большинства магазинов с большим ассортиментом, ответ меньше десяти.
6. Пример поля: Кронштейны для тяжелого оборудования
А РОБОПТИКС Заказчик, производивший кронштейны стрелы экскаватора, ранее использовал два специальных приспособления и прихватывал каждый кронштейн перед роботизированной сваркой.. Переналадка между тремя вариантами кронштейнов заняла 35 минут и привязал кран. После установки сервопозиционера B008, кронштейны крепятся непосредственно к столу позиционера и поворачиваются на все углы сварки в одной программе. Светильники были сняты с производства, галочки устранены, количество вызовов кранов сократилось с ~20 до 2 за смену. Время установки упало ниже 4 минуты, и доходность первого прохода выросла с 88% к 96% поскольку разрывы, вызванные прихватками, исчезли.
Срок окупаемости позиционера составил менее девяти месяцев, что обусловлено не более быстрыми дугами., но по удаленным приборам, удаленные примечания, и удалил кран ждет.
7. Когда вам все еще нужно приспособление
Требует откровенности: без креплений — мощная модель, но не универсальный. Вам все еще может понадобиться приспособление, когда:
- Требуется точное определение местоположения между объектами — например., соблюдение жестких позиционных допусков между свариваемыми узлами, которые одно лишь вращение не может гарантировать
- Деталь слишком гибкая или тонкая, чтобы ее можно было удерживать только патронами без деформации.
- Чрезвычайный объем производства одной SKU требует специального внимания., оптимизированное приспособление быстрее, чем любой позиционер общего назначения
- Опасная или неудобная геометрия делает крепление позиционера небезопасным без дополнительных вспомогательных инструментов.
На практике, большинство магазинов находят гибрид: позиционеры выполняют основную часть управления вращением и углом, пока свет, простые средства поиска (не полное оснащение) справиться с остальным. Цель – удалить дорогую, одноцелевой крепеж — не каждый зажим в здании.
Часто задаваемые вопросы
вопрос: Действительно ли сварочный позиционер заменит все мои приспособления??
А: Не все, но большинство. Позиционер заменяет любое приспособление, единственная задача которого — удерживать деталь под углом или удерживать ее от вращения.. По-прежнему могут потребоваться приспособления, необходимые для точного позиционирования между элементами или для поддержки гибких деталей., часто в гораздо более простой форме.
вопрос: Влияет ли удаление прихваточных сварных швов на выравнивание??
А: Нет — это улучшает его. Таксы непоследовательны и могут блокировать искажения.. Позиционер удерживает деталь жестко и повторяемо., поэтому робот или сварщик каждый раз видит одну и ту же выровненную деталь, без перехода к финалу, чтобы потерпеть неудачу.
вопрос: Сколько времени на настройку экономит позиционер?
А: В полевых развертываниях ROBOPTIX, вращение позиционера с одним креплением сокращает время установки и перестановки на 60–70 % по сравнению с изменением положения, зависящим от крана, увеличение времени горения дуги примерно 40% к 70% смены.
вопрос: Подходит ли изготовление без приспособлений для мелкосерийного производства??
А: Особенно да. Низкий и средний объем, смешанная работа — это именно то место, где специальные приспособления стоят дороже всего за деталь. Общий позиционер амортизируется для всех артикулов с нулевой стоимостью оснастки в расчете на деталь..
Хотите вывести из эксплуатации ваши приборы?
Контакт РОБОПТИКС для оценки ваших текущих деталей без приспособлений и рекомендаций по позиционеру.
Ссылки
[1] Парк, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние силы тяжести на поведение ванны расплава и анализ микроструктуры в различных положениях сварки при дуговой сварке металлов в импульсном газе. Прикладные науки, 9(21), 4626.
[2] Лю, Дж., Цзян, Ф., Чен, С., Сюй, Б., Чжан, Г., Ченг, В., & Ма, Х. (2023). Механизмы гравитационного влияния на поведение сварочной ванны и характеристики сварного шва при плазменно-дуговой сварке переменной полярности в различных сварочных положениях. Материалы, 16(19), 6457.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ

Технология сканирования и сварки:Как обратное моделирование заменяет программирование роботов
Автономное планирование траектории в роботах-сварщиках:Что это значит для вашей производственной линии
Сколько стоит роботизированная сварочная камера? 2026? Полная разбивка цен
Сравнение типов сварочных позиционеров: передняя бабка, L-тип, U-тип, 3-Ось & Более
Люфт, Жесткость, и тепловой дрейф: Три скрытых характеристики, определяющие производительность сварочного позиционера
