Производитель индивидуальных роботизированных рабочих станций и лазерных систем


Лазерный сварочный позиционер: Точность и скорость сварных швов тонкой толщины
Вы искали «сварочный позиционер на продажу», ожидая ответа по дуговой сварке.. Для тонкой нержавеющей стали, аккумуляторные лотки, и термочувствительные сборки, лучший вопрос - лазер. Работа лазерного сварочного позиционера сложнее, чем кажется: он должен удерживать тончайший шов ровно и неподвижно, пока луч бежит по нему. В этом руководстве рассказывается о том, что на самом деле должна делать платформа, готовая к использованию лазера., компромисс между скоростью и точностью, и, честно говоря, где лазер — неправильный выбор. Сначала выберите семью; для сравнение шести семей, посмотреть таблицу.
Почему лазерная сварка меняет работу позиционера
Дуговая сварка терпит колебания; лазерная сварка не подходит. Сфокусированный луч с крошечным пятном требует, чтобы шов находился в фокальной плоскости — ровно и по центру — на протяжении всего прохода.. Позиционер становится устройством точности, не только ротатор. Тепловложение низкое, поэтому искажения низкие, но только если деталь держится точно, потому что нет большой расплавленной лужи, которая могла бы простить несоосный стык. Скорость – это главное: на метрах в минуту, небольшая ошибка отслеживания за миллисекунды превращается в пропущенный сварной шов. Луч быстрый; позиционер - это то, что делает его честным.
Что должен делать позиционер, готовый к использованию лазера
Держите шов неподвижно и ровно
Точность лазера зависит от приспособления и оси.. ROBOPTIX сообщает о точности AP и повторяемости RP в соответствии с ISO. 9283:1998 при вашей загрузке, температура, и скорость — потому что число без условий — это полуправда. Для тонкого калибра мы проверяем с помощью лазерного трекера перед отправкой.; допуск без измеренного доказательства - это утверждение брошюры.
Двигайтесь с постоянной скоростью TCP
Робот и сервопозиционер должны двигаться как одна кинематическая цепь, чтобы луч встречается со швом с постоянной скоростью и зазором. Позиционер объявлен как внешняя ось и координируется через диспетчера; 7-осевая роботизированная рельсовая система увеличивает радиус действия и базу робота / Робот-постамент устанавливает устойчивую опорную раму..
Рассеять тепло, Избегайте дрейфа
Жесткость и температурный дрейф — скрытые характеристики. Гибкая рама изгибается при зажиме и сползает при нагревании., идти по шву не в фокусе. Конструкция размеров ROBOPTIX и привод на опрокидывающий момент, не только загрузка каталога.
Компромисс скорости и точности
Лазерная сварка соблазняет увеличить скорость подачи. Ограничением является не луч, а способность позиционера отслеживать. При заданной скорости шва v с ошибкой рассогласования позиционера e, отклонение зазора масштабируется с помощью e; оставайтесь внутри окна глубины резкости, иначе сварной шов потеряет провар. Для 0.5 мм фокусная глубина, ошибка рассогласования выше примерно ±0,2 мм на скорости выводит вас за пределы спецификации. Итак, сформулируем условие точности при реальной подаче., для ИСО 9283:1998— не при медленном стендовом тесте. Скорость, которую вы можете удерживать, превосходит скорость, которую вы не можете. Более дешевая ось — это дорогой сварной шов, когда она не может сохранять фокальную плоскость..
Какое семейство позиционеров для лазера
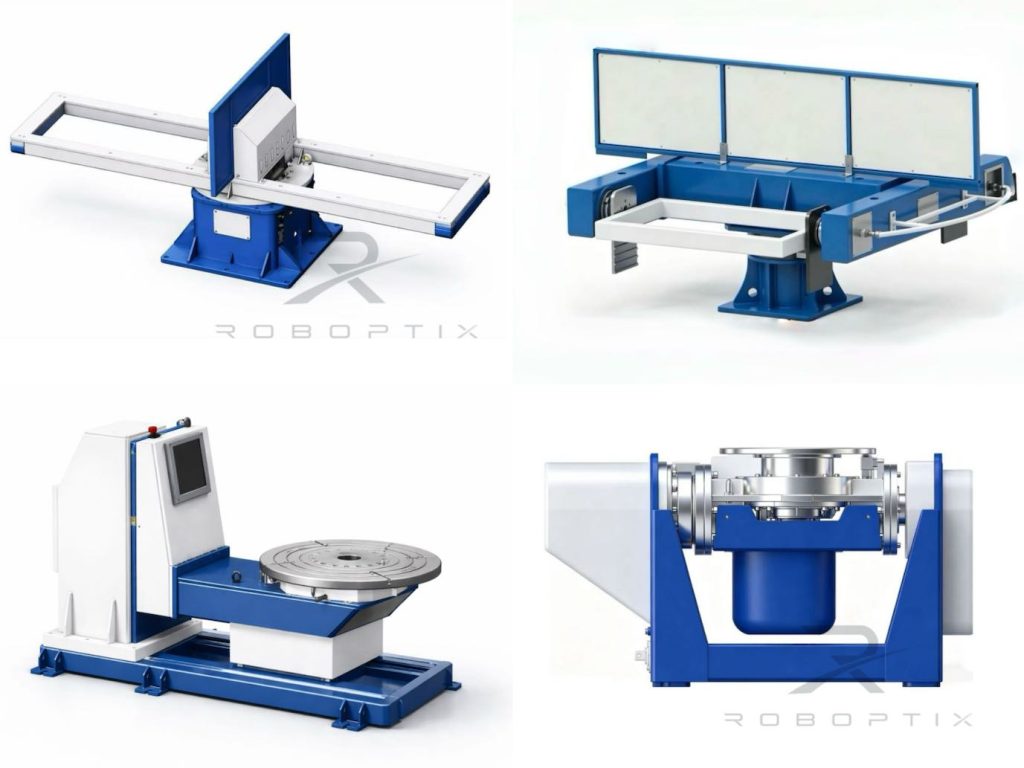
Сначала сопоставьте геометрию. Тонкие пластины и небольшие коробки подходят для сварочного позиционера L-типа.; круглые и вращающиеся детали подходят для одноосного поворотного позиционера; сложные смешанные швы подходят для горизонтального 3-осевого поворотного позиционера; большие рамки неправильной формы подходят для сварочного позиционера U-образного типа.; длинные ротационные швы подходят для позиционера задней бабки; тяжелая пластина для наклона подходит для вертикального наклонного позиционера. Для автоматического управления переменными деталями, Непрограммируемая роботизированная сварочная ячейка может отображать и траекторию шва; за фиксированную часть, рабочая станция «под ключ» поставляется готовой к сварке— оба на одной и той же платформе, готовой к использованию лазера.
Рабочий пример
Производитель тонких корпусов (робот + Сварочный позиционер L-типа)
Сварочный цех 1.0 Корпуса из нержавеющей стали мм продолжали прожигать углы дугой. На ячейке, готовой к использованию лазера — роботе со сварочным позиционером L-типа, объявленным как внешняя ось — шов удерживался плоским при постоянной скорости TCP и проверялся на точность ±0,15 мм RP по ISO. 9283:1998 при реальной скорости подачи. Прогорание упало почти до нуля, и пропускная способность выросла, потому что луч работал на полной скорости, не останавливаясь для коррекции. Позиционер, не лазер, какое обновление имело значение.
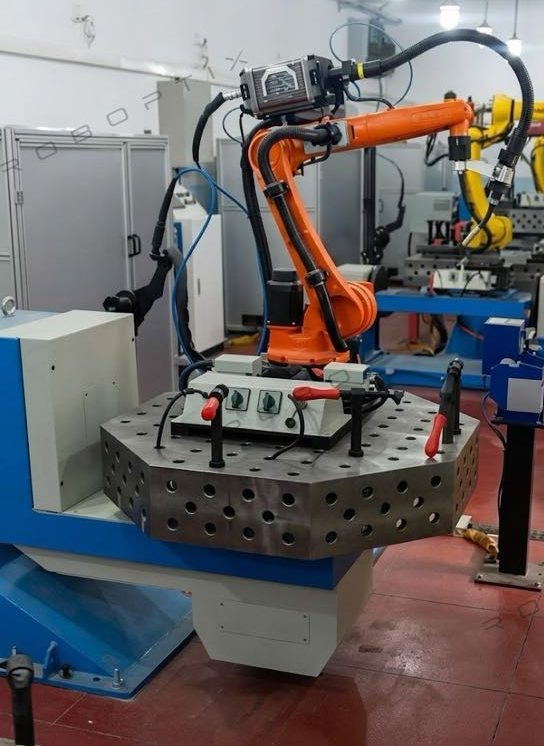
Лазер против дуги: Где побеждает лазер
| Фактор | Лазерные позиции | Позиционер дуги |
| Допуск на шов | Тугой (зависящий от фокуса) | Более снисходительный |
| Тепловложение | Низкий, низкий уровень искажений | Выше |
| Лучшее для | Тонкий калибр, термочувствительный | Толстый, интенсивное заполнение |
| Требование позиции | Высокий (удерживать фокальную плоскость) | Умеренный |
Когда лазерный сварочный позиционер не является ответом
Лазер не универсален. Толстые секции, требующие глубокого проникновения, стыки с широкими зазорами, или детали, требующие присадочного металла, часто лучше подходят для дуги. Позиционер все еще имеет значение, но балка не является узким местом. Проведите аудит любого поставщика перед принятием решения — посещение завода и стендовые испытания превосходят технические характеристики — и сопоставьте общую стоимость владения за пять лет с наклейкой.. Платите за лазер там, где он платит; держи дугу там, где она побеждает.
Когда НЕ стоит выбирать его
Если ваша работа выполнена из толстой пластины или допускает зазоры, скоординированная дуговая ячейка — это честный выбор; за уникальный разовый, пользовательская программа. Платформа, готовая к использованию лазера, оправдывает свою стоимость за счет тонких, точный, повторяемые швы — не на каждом сварном шве.
ROBOPTIX создает платформу, готовую к лазерной печати
Каждый ответ ROBOPTIX, готовый к использованию лазера, представляет собой сборку., ни одного SKU: 7-осевая роботизированная рельсовая система, расширяющая радиус действия, база роботов / Подставка для робота, определяющая стабильную опорную раму., и сервопозиционеры—Позиционер задней бабки, Сварочный позиционер L-типа, Сварочный позиционер U-типа, Горизонтальный 3-осевой поворотный позиционер, Вертикальный наклонный позиционер, или Одноосное поворотное положениер— объявлены как внешние оси. Для работы в автоматическом режиме, то же оборудование поставляется с непрограммируемой роботизированной сварочной ячейкой; за фиксированную часть, как рабочее место под ключ; и для нестандартной геометрии, через специальную программу. Платформа, готовая к использованию лазера, имеет ту же скоординированную архитектуру., построен для удержания фокальной плоскости.
Часто задаваемые вопросы
вопрос: Что делает позиционер «готовым к работе с лазером»?
А: Он удерживает шов плоским и центрированным в фокальной плоскости на скорости.: сервооси с RP, проверенным по ISO 9283:1998, скоординированное движение по внешней оси с роботом, и жесткая рама, которая не смещается при нагревании.
вопрос: Может ли любое из шести семейств позиционеров использовать лазер??
А: Да — соответствие геометрии: L-тип для тонких пластин и коробок, Одноосный поворотный механизм для круглых деталей, 3-Ось для сложных швов, U-тип для больших рамок, Передняя бабка Задняя бабка для длинных ротационных швов, Вертикальный наклон для тяжелой пластины.
вопрос: Почему скорость нагружает позиционер?
А: В метрах в минуту, небольшая ошибка рассогласования выводит шов за пределы фокальной глубины за миллисекунды; лимит отслеживается, не луч. Мы указываем точность при реальной скорости подачи., не медленный стендовый тест.
вопрос: Лучше ли лазер для тонкого калибра, чем дуга??
А: Обычно — более низкий нагрев, меньше искажений, более высокая пропускная способность на тонком, точные швы. Но толстые секции, большие разрывы, или потребность в наполнителе часто лучше подходит для дуги.
вопрос: Когда мне НЕ следует покупать ячейку, готовую к использованию лазера?
А: Для работы с толстыми листами или с зазорами, скоординированная дуговая ячейка; для разового использования, пользовательская программа. Сначала проверьте поставщика и сравнить пятилетнюю совокупную стоимость владения.
вопрос: Подтверждает ли ROBOPTIX точность??
А: ROBOPTIX сертифицирован по стандарту ISO 9001 и сообщает о точности позиционера по стандарту ISO. 9283:1998-согласованные показатели, с проверкой лазерным трекером перед отправкой.
Лазерный сварочный позиционер — это высокоточное устройство, не только ротатор: он должен удерживать тонкий шов плоским и центрированным в фокальной плоскости на скорости, согласованы с роботом как одна кинематическая цепь. ROBOPTIX сертифицирован по стандарту ISO 9001 и проверяет RP по ISO. 9283:1998 при вашей реальной скорости подачи, не медленный стендовый тест.
Отправьте нам свою деталь и допуск, и мы составим спецификацию платформы, готовой к использованию лазера.
— прежде чем луч вашего конкурента выйдет из шва
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
GJB 9001C-2017 — Система управления качеством военной/оружейной техники
ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
Ссылки
[1] Международная организация по стандартизации. (1998). ИСО 9283:1998, Управление промышленными роботами. Критерии производительности и соответствующие методы испытаний.
[2] Парк, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние силы тяжести на поведение ванны расплава и анализ микроструктуры в различных положениях сварки при дуговой сварке металлов в импульсном газе. Прикладные науки, 9(21), 4626.
[3] Лю, Дж., Цзян, Ф., Чен, С., Сюй, Б., Чжан, Г., Ченг, В., & Ма, Х. (2023). Механизмы гравитационного влияния на поведение сварочной ванны и характеристики сварного шва при плазменно-дуговой сварке переменной полярности в различных сварочных положениях. Материалы, 16(19), 6457.
ПОХОЖИЕ ПОСТЫ
Роботизированная сварочная камера против ручной сварки: Что лучше для современного производства?
Анатомия роботизированной сварочной камеры: Основные компоненты & Руководство по выбору (2026)
Тенденции в области роботизированной сварки на 2026–2030 гг.: ИИ, Машинное зрение & Будущее автоматизации сварки
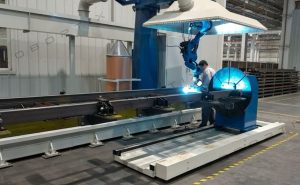
5 Причины неэффективности сварки крупных заготовок — и как позиционер робота решает каждую из них
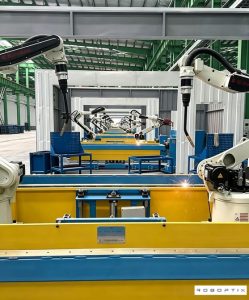
Пятилетняя совокупная стоимость владения сварочного позиционера: Подсчет скрытых затрат, о которых забыли