


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Круглый, прямоугольный и неправильный: Согласование конфигурации сварочного позиционера с геометрией заготовки
Большинство покупателей указывают сварочный позиционер по отраслям: «Я занимаюсь сосудами под давлением,или «Я занимаюсь конструкционной сталью». Промышленность – полезная стартовая подсказка, не правило выбора. Реальным фактором выбора сварочного позиционера является геометрия — форма детали и путь, по которому должен следовать сварной шов.. И круглая труба, и прямоугольная балка могут быть изготовлены из «тяжелого производства».,», но они требуют совершенно других машин, и покупка неправильного - это разница между клеткой, которая представляет каждый сварной шов, и той, которая борется с деталью по восемь часов в день.. В этой статье сварные конструкции классифицируются по трем формам: круглые., прямоугольный, и нерегулярные — каждый из них соответствует конфигурации сварочного позиционера, которая удерживает сварной шов в плоской или горизонтальной полосе. (1Г/2Г) с наименьшим драматизмом и лучшей повторяемостью.
Результатом правильной геометрии является последовательность.. Удерживая сварной шов в плоском/горизонтальном положении, вы сохраните почти постоянный вектор силы тяжести в бассейне — самый важный фактор, определяющий стабильность ванны.. Рецензируемые работы показывают, что поведение сварочной ванны и качество шва резко различаются в зависимости от положения сварки. (Парк и др., 2019; Лю и др., 2023). Выбор сварочного позиционера, который сохраняет вашу конкретную форму в этом стабильном диапазоне, превращает это исследование в правило проектирования ячейки., и это также способ избежать платы за возможности, которые вам не нужны..
Примечание: Руководство по настройке отражает РОБОПТИКС размещение сварочного позиционера на трубе, структурный, и сложносварное изготовление, перекрестные ссылки с рецензируемыми исследованиями поведения пула в зависимости от позиции (Парк и др., 2019; Лю и др., 2023) и ИСО 9283 многоосевая точность .
1. Почему геометрия, Не промышленность, Должен определять выбор
Двум производителям в одной отрасли могут потребоваться противоположные сварочные позиционеры. В одном цехе сосудов под давлением свариваются длинные кольцевые швы на цилиндрах — чистое вращение., самый простой случай в книге. Еще вваривает форсунки, седла, и люки на те же самые суда – нерегулярно, разнонаправленная работа, требующая постоянной переориентации. «Сосуд под давлением» называет сектор; геометрия детали дает имя машине. Каждый выбор начинайте с формы сварного изделия и траектории шва., тогда пусть промышленность уточнит детали: код сварки (ASME раздел. VIII по сравнению с AWS D1.1. Изменение приспособлений и потребностей в доступе.), целевая пропускная способность, и рабочий цикл. Конструкторский цех, изготавливающий одноразовые тяжелые рамы, и конструкторский цех, изготавливающий повторяющиеся балки концевых балок, также могут использовать разные позиционеры, несмотря на то, что они имеют одну и ту же этикетку, поскольку их детали имеют разную форму., не потому, что их отрасль.
2. Круглые заготовки: Трубы, Танки, и ротационные швы
Круглые детали — трубы, трубки, оболочки сосудов под давлением, секции ветровой башни, роторы — поделитесь одним структурным подарком: кольцевой шов можно сваривать за один раз., фиксированное положение резака, пока деталь вращается под ним. Сварной шов находится на 12 час в ровном положении (1Г) за весь пропуск. Это самый чистый, самый повторяемый случай во всей работе со сварочными позиционерами, потому что ничего в ориентации сварного шва не меняется при повороте детали — сила тяжести, угол факела, и направление движения все постоянны, именно это условие исследования связывают со стабильными пулами.
2.1 Лучшая конфигурация: Токарные валки, Передняя бабка-Задняя бабка, Поворотные столы
- Токарные валки: Для большого диаметра, тонкостенные цилиндры (танки, ветряные башни, труба большого диаметра), приводные валки и натяжные ролики вращают корпус. Ничто не захватывает часть, поэтому искажения минимальны, а шов идет сверху.. Идеально подходит, когда деталь слишком большая или хрупкая, чтобы ее можно было закрепить в патроне., и когда вам нужен сварочный позиционер, который работает с семейством диаметров, а не с одним фиксированным размером патрона. Определите крутящий момент приводного ролика с учетом массы детали и требуемой скорости вращения.; валки с недостаточной мощностью проскальзывают и скорость шва меняется, что проявляется как неравномерное проникновение.
- Передняя бабка-задняя бабка: Для труб, трубки, и валы, приводной патрон (гриф) плюс опорная задняя бабка вращает деталь между центрами. The РОБОПТИКС B001–B004 сериал сюда подходит. Лучше всего, когда вам нужна точная угловая индексация между проходами. (например, окружной корень, затем заполните проходы вокруг стыка) и позитивный, безскользящий привод. Задняя бабка не является дополнительной для длинных деталей — она имеет выступ, который в противном случае мог бы консольно сгибать трубу..
- Поворотный стол: Для более коротких цилиндрических деталей, поворотный позиционер (вращаться вокруг вертикальной или горизонтальной оси) дает простой, точная круговая сварка без полной головной и хвостовой рамы. Поворотный стол с вертикальной осью также является естественным выбором, когда круглую деталь необходимо загружать сверху краном или роботом..
2.2 Наблюдатели: Длинная консольная труба, Тонкостенные искажения
Два режима отказа преобладают при работе с круглыми деталями. Первый, длинная труба, повернутая с одного конца, становится консолью — дальний конец провисает, и шов отходит от цели (логика опрокидывания от P05). Всегда поддерживайте длинные пролеты с помощью задней бабки или второго набора роликов.; как практическое правило, поддерживайте деталь там, где ее неподдерживаемая длина позволяет ей отклоняться больше, чем ваш допуск на отслеживание шва.. Второй, тонкостенные оболочки деформируются под тепловой линией — усадка сварного шва выводит соединение из плоского состояния по ходу движения. Контролируйте скорость вращения для стабильного поступления тепла, и используйте отслеживание шва, чтобы горелка следовала за движущимся соединением, а не за фиксированной точкой в пространстве.. Круглый – это простая геометрия, но только тогда, когда пролет поддерживается и стена отслеживается.
3. Прямоугольные заготовки: Конструкционная сталь и рамы
Прямоугольные детали — балки, рамки, тарелки, коробчатые секции — не имеют четкой оси вращения, поэтому вы не можете просто крутить их так, как крутите трубку.. Вместо этого вы наклоняете и переворачиваете их, чтобы каждый сварной шов оказался в плоской или горизонтальной полосе., затем перейдите к следующему суставу. Задача сварочного позиционера здесь – переориентация., не непрерывное вращение, и ценность в том, сколько граней он может представить без переустановки крана. Каждый поворот позиционера — это подъем крана, за который вы не платите, а на длинной раме эти подъемы составляют настоящие часы.
3.1 Лучшая конфигурация: L-тип, H-тип, Наклонно-поворотные столы
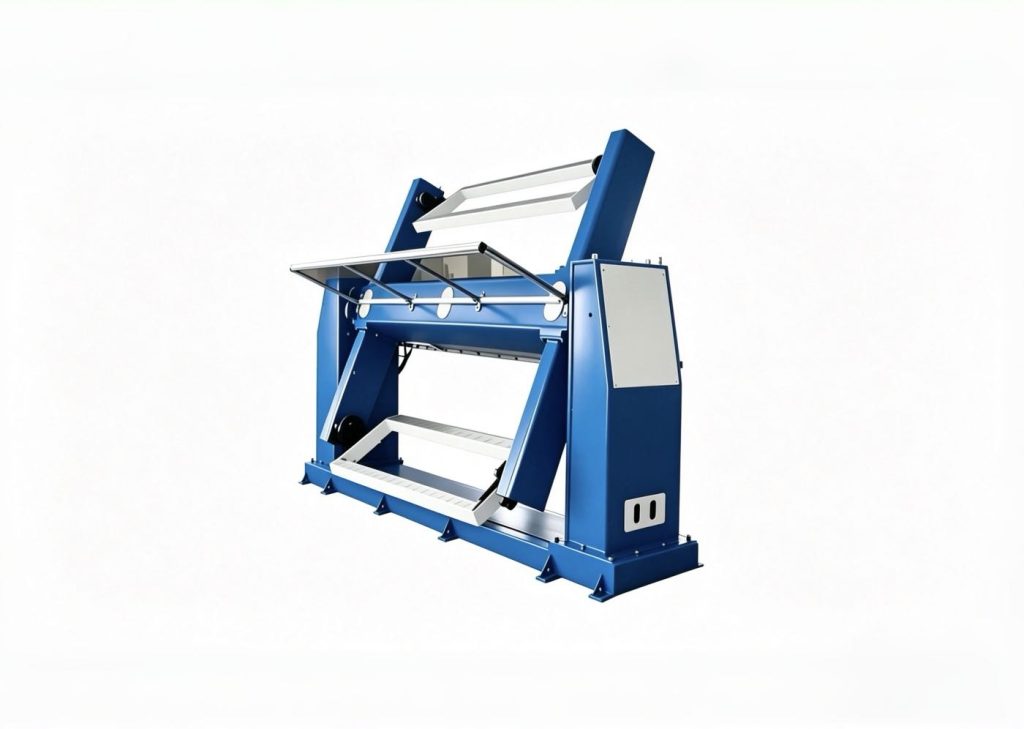
- Позиционер L-типа: Ось наклона плюс вращение (убил) ось переворачивает балку или раму, поэтому любая грань выглядит плоской. Это рабочая лошадка для конструкционной стали.; Установки ROBOPTIX L-типа обрабатывают асимметричные рамы, которые физически не под силу простому поворотному столу., поскольку ось наклона переносит вес детали, а ось вращения перемещает ее к следующему сварному шву..
- H-тип / двойной: Два синхронизированных устройства наклона и поворота удерживают длинную балку с обоих концов., разделение нагрузки и опрокидывающего момента (Эксцентричная нагрузка & Опрокидывающий момент: Почему 2-тонный сварочный позиционер не справляется с 2-тонной деталью) по двум осям — важно для длительного, тяжелые секции, где один блок будет перегружен или перекрутит деталь. Синхронизация имеет значение: две оси наклона должны двигаться как одна, иначе стойки балки и швы сместятся.
- проигрыватель + наклон: Для работы с плитами и панелями, наклонный поворотный стол эффективно обрабатывает большие плоские площади и его легко загружать с помощью мостового крана. Это прагматичный выбор, когда детали широкие и тонкие, а швы в основном прямые, пересекающие лицо..
3.2 Наблюдатели: Асимметричная нагрузка, Многостанционное индексирование
Прямоугольные детали обычно асимметричны., поэтому их центр тяжести находится вне оси вращения - именно это условие уменьшает реальную мощность (Эксцентричная нагрузка & Опрокидывающий момент: Почему 2-тонный сварочный позиционер не справляется с 2-тонной деталью). Размер оси наклона по опрокидывающему моменту, не в массе: а 2,000 рама кг, на которой установлен центр тяжести 0.5 м от оси наклона представляет собой 1,000 кг·м момент, и этот момент — не тот 2,000 кг — это то, что должен удерживать позиционер, не провисая. Длинные кадры также требуют индексации нескольких станций.: спланируйте путь сварочного позиционера так, чтобы каждый сварной шов был доступен в горизонтальном положении, не снимая деталь для повторной фиксации.. L-тип зарабатывает на жизнь, устраняя необходимость перезапуска крана., и сэкономленное время зачастую является реальной отдачей от покупки.
4. Нестандартные заготовки: Отливки, Сварные детали, Смешанные формы
Нестандартные детали — отливки, сложные сварные конструкции, смешанные контуры — содержат швы, меняющие ориентацию по длине.. Ни одна настройка наклона и поворота не удерживает их все в горизонтальном положении.. Вам нужен непрерывный, программируемая переориентация: сварочный позиционер должен эффективно «следовать» за сварным швом, изменение ориентации детали по мере продвижения резака. Это самый сложный уровень, а также где позиционер и робот перестают быть отдельными машинами (Программирование координированного движения: Робот и позиционер как одна кинематическая цепь).

4.1 Лучшая конфигурация: 3-Ось сервопривода, Роботизированные позиционеры
- 3-сервопозиционер оси: Наклон + вращать + линейная или вторичная ось вращения позволяет контроллеру ориентировать практически любой контур. Сюда подходят многоосные сервоприводы ROBOPTIX B008–B012., с точностью удерживать ориентацию по сложным траекториям (проверено по ISO 9283). Три оси обычно являются минимумом, чтобы обеспечить действительно трехмерный шов на плоской ленте во время ее движения..
- Координируемый роботом позиционер: Объявите позиционер как внешнюю ось в контроллере робота, чтобы оба двигались как одна кинематическая цепь. ( Программирование координированного движения: Робот и позиционер как одна кинематическая цепь). Робот отслеживает шов, а позиционер удерживает его в ориентации — единственный практический способ сварки по-настоящему трехмерных контуров с высоким качеством производства., с постоянной скоростью центральной точки инструмента и без дефектов холодного перезапуска. Здесь сходятся предыдущие статьи.: координация и проверка (Программирование координированного движения: Робот и позиционер как одна кинематическая цепь) Вот что заставляет клетку с нерегулярными частями действительно работать в производстве.
4.2 Наблюдатели: Изменение ЦТ, Избегание сингулярности
Поскольку неправильная деталь вращается, его центр тяжести смещается, поэтому нагрузка на каждую ось меняется в течение цикла — проверьте мощность при наихудшем угле, не средний (Эксцентричная нагрузка & Опрокидывающий момент: Почему 2-тонный сварочный позиционер не справляется с 2-тонной деталью), потому что позиционер может быть в порядке в одной ориентации и перегружен в другой. Многоосные агрегаты также достигают особых ориентаций, при которых они теряют механическую мощность.; планируйте пути, чтобы избежать их, или добавить резервную ось. Сложность программы и стоимость калибровки растут с увеличением количества осей, поэтому зарезервируйте этот уровень для деталей, которые действительно в нем нуждаются, а не для работы, с которой справится более простая машина - L-тип, который переворачивает почти прямоугольную отливку, может быть дешевле и столь же хорош.
5. Структура принятия решений: Геометрия → Конфигурация
Используйте таблицу ниже в качестве первого фильтра, не приговор. Многие реальные детали представляют собой гибриды: прямоугольная рама с круглыми выступами., танк с нестандартными патрубками — и правильный ответ зачастую — более высокий уровень. Когда сомневаешься, размер для самого сложного шва, не средний, и помните, что более функциональный сварочный позиционер также подойдет для вашей будущей работы., что является настоящим активом, когда заказы неопределенны.
| Геометрия заготовки | Рекомендуемый позиционер | Почему это работает | Первичное наблюдение |
| Круглый / цилиндрический (трубы, танки, ракушки) | Токарные валки или передняя-задняя бабка | Шов остается наверху в плоском положении (1Г) с простым вращением | Поддержка длинных промежутков; тонкостенное искажение |
| Прямоугольный / тарелка (балки, рамки) | Наклонно-поворотный тип L или H-типа | Переверните/наклоните, чтобы представить каждое лицо плоским | Асимметричный центр тяжести → опрокидывающий момент |
| Нерегулярный / 3Д (отливки, смешанный) | 3-осевой сервопривод или роботизированный | Непрерывная переориентация следует за швом | Изменение ЦТ; сингулярность; стоимость программы |
6. Как определить свою геометрию (Практический шаг для покупателей)
На этом этапе чаще всего выбор оказывается неправильным.: покупатели описывают детали по имени — «кронштейн,«многообразие» — вместо геометрии и траектории шва. Прежде чем обратиться к поставщику за сварочным позиционером, охарактеризовать три вещи. Первый, доминирующая форма: шов движется вокруг оси вращения (круглый), по лицам ты должен перевернуть (прямоугольный), или по контуру, который никогда не сидит на месте (нерегулярный)? Второй, длина шва и количество направлений, через которые он проходит; шов, который остается в одной полосе, прямоугольно-простой, тот, который вращается через три, неправильный. Третий, масса детали и ее центр тяжести на каждом сварном шве, потому что это определяет правила загрузки (Эксцентричная нагрузка & Опрокидывающий момент: Почему 2-тонный сварочный позиционер не справляется с 2-тонной деталью). Запишите это в виде одностраничного профиля детали, и выбор конфигурации обычно делается сам собой — и вы можете передать один и тот же профиль трем поставщикам и, наконец, сравнить одно и то же., вместо сравнения трех разных предположений.
7. Как геометрия соответствует правилам нагрузки и точности
Выбор геометрии и предыдущие правила из этой серии — это одно и то же решение, рассматриваемое с двух сторон.. Круглая деталь на поворотных роликах удобна для сварочного позиционера именно потому, что она удерживает сварной шов в ровном положении, а нагрузка симметрична — низкий опрокидывающий момент. (Эксцентричная нагрузка & Опрокидывающий момент: Почему 2-тонный сварочный позиционер не справляется с 2-тонной деталью) и простой, повторяемое движение, которое дешево проверить . Деталь неправильной формы на 3-осном сервоприводе сложна, потому что она борется с обоими: подвижный центр тяжести нагружает оси неравномерно, и постоянная переориентация требует жесткой, проверенная точность (Можете ли вы доверять спецификации?? Проверка точности сварочного позиционера с помощью лазерных трекеров и ISO 9283) из многоосного агрегата. Выбор геометрии в первую очередь позволяет вам контролировать другие ограничения вместо того, чтобы обнаруживать их после ввода в эксплуатацию., когда замена машины больше невозможна, а стоимость - это строка, от которой невозможно отказаться.
8. Пример поля: Одна ячейка, Три геометрии
Клиент ROBOPTIX построил три семейства продуктов на одном этаже: катушки для труб (круглый), рамы прицепа (прямоугольный), и корпуса насосов (нерегулярный). Первоначально они использовали все три на одном позиционере L-типа — единственной машине, которой они владели.. Катушки с трубами плохо свариваются.: L-тип переворачивал их, а не вращал, оставляя окружные швы неудобными, частично надземные позиции с дефектами холодного перезапуска и выходом при первом проходе ниже 80-х. Кадры были приемлемыми, и жилье было хуже всего, необходимость постоянного ручного перемещения. Перенастройка на переднюю-заднюю бабку для катушек., сохраняя L-тип для рамок, и добавление 3-осевого сервоэлемента для корпусов увеличило производительность первого прохода для всех трех с низких 80 до более высоких. 95%, и сократить время обработки примерно вдвое. Детали никогда не менялись; совпадение по геометрии сделало. Один этаж, три геометрии, три правильных сварочных позиционера — и ясный урок о том, что форма, не тот сектор, решает ячейка.
9. Когда геометрия не решает
Геометрия — первый фильтр, не единственный. Пропускная способность, площадь пола, бюджет, и совместимость роботов часто перевешивают совпадение из учебника.. Небольшая мастерская, занимающаяся сваркой в основном прямоугольных рам, все равно может купить универсальный 3-осевой сервопривод, поскольку он охватывает любую геометрию и будущую работу, платя больше за гибкость, чем за «идеальный» станок с одной геометрией., и что гибкость является рациональной защитой от неопределенных заказов.. А очень простые круглые или прямоугольные детали с жестким допуском могут вообще не нуждаться в прецизионном сервоприводе.; базовый сварочный позиционер достаточно хорошо выравнивает их. Используйте геометрию, чтобы сузить поле, тогда пусть стоит, емкость, и совместимость закрывают решение. Худший результат — покупка неправильного уровня по правильной причине — завышение спецификаций, потому что вас напугала брошюра., или недостаточное указание, поскольку вы сохранили позицию, которая позже стоила вам ячейки.
Часто задаваемые вопросы
вопрос: Как мне выбрать сварочный позиционер для труб и круглых резервуаров?
А: Использовать вращение, не переворачивать. Токарные валки подходят для больших тонкостенных цилиндров, таких как резервуары и ветряные башни.; передняя бабка-задняя бабка (приводной патрон плюс задняя бабка) костюмы трубы, трубки, и валы, требующие точной индексации. Оба держат окружной шов вверху в плоском положении, пока деталь вращается., и оба избегают перезапуска крана, который потребовал бы поворотного позиционера для круглого шва.
вопрос: Какой сварочный позиционер лучше всего подходит для балок и рам из конструкционной стали??
А: L-тип (наклон + вращать) позиционер переворачивается и представляет каждую грань плоской; длинные или тяжелые элементы выигрывают от пары H-типа, разделяющей нагрузку. Размер оси наклона по опрокидывающему моменту, потому что прямоугольные детали обычно асимметричны и смещены от центра, и центр тяжести, а не масса, - это то, что ось должна удерживать, не провисая.
вопрос: Когда мне нужен 3-осевой или роботизированный сварочный позиционер?
А: При изменении ориентации шва вдоль детали – отливки, сложные сварные конструкции, смешанные 3D-контуры — и ни одна настройка наклона и поворота не удерживает его в горизонтальном положении. 3-осевой сервопривод или позиционер, объявленный как внешняя ось робота, постоянно меняет ориентацию сварного шва по мере продвижения горелки., это единственный практический путь к качеству по-настоящему 3D-швов..
вопрос: Может ли один сварочный позиционер обрабатывать все три геометрии??
А: 3-осевой сервопривод или блок, координируемый роботом, может, потому что он охватывает диапазон ориентации более простых типов. Но это стоит дороже и является излишним для больших объемов работ круглой или прямоугольной формы, где специальная машина работает быстрее и дешевле.. Подберите сварочный позиционер в соответствии с вашей доминирующей геометрией.; добавляйте универсальность только там, где она вам действительно нужна, или когда будущие заказы неопределенны.
Промышленность расскажет вам, в каком секторе; геометрия подскажет вам машину. Круглые детали требуют вращения (токарные валки или передняя и задняя бабки), поэтому окружной шов остается плоским во время вращения детали.. Прямоугольные детали требуют изменения ориентации (наклон-поворот L-типа или H-типа), чтобы превратить каждый сварной шов в плоскую полосу.. Нерегулярные детали требуют непрерывности, программируемая ориентация — 3-осевая сервоприводная или роботизированная — для отслеживания шва, который никогда не стоит на месте. Сопоставьте конфигурацию с формой, и вы представите каждый сварной шов в устойчивом к гравитации плоском/горизонтальном положении, что, по исследованиям, позволяет улучшить качество бассейнов. (Парк, 2019; Лю, 2023).
ROBOPTIX охватывает все три уровня: системы «голова-хвост» B001–B004 и системы поворотных валков для круглых работ., Агрегаты типа L и H для прямоугольных рам., и многоосевые сварочные позиционеры с сервоприводом B008–B012 для нестандартных и координируемых роботом ячеек, поэтому соответствие геометрии является решением каталога., не компромисс. Напишите одностраничный профиль детали, сопоставьте его с приведенной выше структурой, и указанный вами сварочный позиционер будет тем, которым вы фактически свариваете.. Следующая статья (P09) переходит от подбора машины к аудиту поставщика: контрольный список посещения завода и протокол стендовых испытаний для покупателей, которые хотят проверить поставщика так же, как они проверяют машину.
Не уверены, какой уровень подходит вам?
Отправлять РОБОПТИКС ваш чертеж сварной детали и траектория шва — мы подберем геометрию под конфигурацию и подберем для вас размер нагрузки.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
Ссылки
[1] Парк, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние силы тяжести на поведение ванны расплава и анализ микроструктуры в различных положениях сварки при дуговой сварке металлов в импульсном газе. Прикладные науки, 9(21).
[2] Лю, Дж., Цзян, Ф., Чен, С., Сюй, Б., Чжан, Г., Ченг, В., & Ма, Х. (2023). Механизмы гравитационного влияния на поведение сварочной ванны и характеристики сварного шва при плазменно-дуговой сварке переменной полярности в различных сварочных положениях. Материалы, 16(19).
[3] Международная организация по стандартизации. (1998). ИСО 9283:1998, Управление промышленными роботами. Критерии производительности и соответствующие методы испытаний.
ПОХОЖИЕ ПОСТЫ

5 Вопросы, которые следует задать перед покупкой роботизированной сварочной камеры для конструкционной стали

Комплексное сравнение роботизированной лазерной сварки и. Сварка MIG и TIG: Какой из них подойдет вам?

Расчет полезной нагрузки позиционера робота и безопасный выбор: Полное инженерное руководство

Сварочная станция под ключ: От чертежа до готовой к производству ячейки

Установка & Руководство по техническому обслуживанию роботизированных систем лазерной сварки: Практическая дорожная карта
