


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Types de positionneurs de soudage comparés: Poupée, Type L, Type U, 3-Axe & Plus
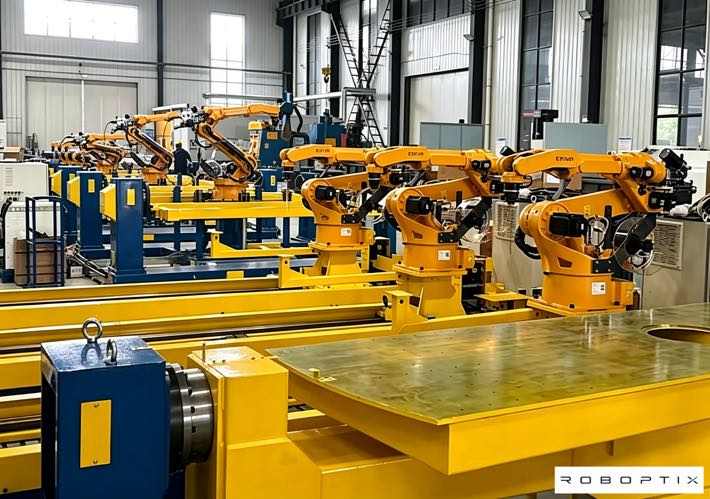
Vous avez tapé « positionneur de soudage à vendre » dans une barre de recherche et vous êtes maintenant confronté à un mur de catalogues. Avant de comparer les prix, comparez les familles de machines, car la mauvaise famille échoue pour votre pièce dès le premier jour, réduction ou pas. Cette page est le tableau d'évaluation: six familles de positionneurs côte à côte, avec la charge, nombre d'axes, et des chiffres de précision qui décident réellement d'un achat. Si vous n'avez pas encore pris la décision, commencer avec notre guide de sélection de type ; quand vous êtes prêt à demander un devis, utilisez la liste de contrôle d'achat.
Comment lire cette comparaison
Trois chiffres décident de la plupart des achats, et les catalogues obscurcissent les trois. La charge utile n'est pas la même chose que la capacité de renversement...une capacité de 2 tonnes peut toujours échouer une pièce de 2 tonnes suspendue de manière décentrée. La précision signifie la précision de la pose (PA) et répétabilité de pose (PR) rapporté sous la charge indiquée, température, et vitesse par ISO 9283:1998, pas un simple ±0,03 mm sur une brochure. Et « prêt pour la coordination » n'a de sens que si l'unité est un servopositionneur que vous pouvez déclarer comme axe externe dans un contrôleur de robot.. Lisez le tableau avec ces trois lentilles.
Les six familles, Côte à côte
| Famille | Axes ajoutés | Niveau de charge utile | Meilleure géométrie | Coordonner. ajuster | Classe de précision |
| Positionneur rotatif à axe unique | 1 tourner | Léger-moyen | Rond / pièces rotatives | Bien | Standard |
| Positionneur de poupée mobile | 1–2 rotation | Moyen-lourd | Arbres longs, coquilles, navires | Excellent | Haut |
| Positionneur de soudage de type L | 2–3 (tourner + inclinaison) | Moyen | Poutres, boîtes, 4-parties du visage | Excellent | Haut |
| Positionneur de soudage de type U | 2–3 (tourner + inclinaison) | Moyen-lourd | Grands cadres irréguliers | Excellent | Haut |
| Positionneur rotatif horizontal à 3 axes | 2–3 rotation/inclinaison | Moyen | Complexe mixte / multiface | Excellent | Haut |
| Positionneur d'inclinaison verticale | 1–2 inclinaison | Lourd | Plaque lourde, les deux côtés | Bien | Standard–Élevé |
Positionneur rotatif à axe unique
Le membre le plus simple de la famille: un axe de rotation servo ou manuel qui fait tourner une pièce autour d'une ligne centrale horizontale ou verticale. C'est pas cher, facile à garder, et parfait pour les travaux ronds - réservoirs, brides, bobines de tuyaux - où la couture est essentiellement circonférentielle. ROBOPTIX le construit comme une unité d'asservissement afin qu'il puisse ensuite rejoindre une cellule coordonnée. Choisissez-le lorsque vos pièces sont à symétrie de rotation et que vos volumes ne justifient pas plus d'axes. Ignorez-le lorsqu'une couture quitte le plan de rotation : vous avez alors besoin d'une inclinaison, et un seul axe ne peut tout simplement pas présenter cette face plate.
Quand NE PAS le choisir
Si la soudure s'écarte de l'axe de rotation (la plupart des boîtes, cadres, et moulages), un positionneur rotatif à axe unique laisse des faces que le robot ne peut pas atteindre sans le refixer. C'est le moment de passer à une unité de type L ou à 3 axes., ne pas trop faire tourner une pièce qui combat la géométrie.
Positionneur de poupée mobile
Deux supports (une poupée entraînée et une poupée mobile) soutiennent une longue pièce entre les centres et la font pivoter comme un seul axe externe coordonné.. C'est le cheval de bataille pour les coques d'appareils sous pression, essieux, et toute longue couture rotative soudée à vitesse TCP constante. Parce que la charge est supportée aux deux extrémités, ça gère le lourd, pièces minces qui dévieraient sur un porte-à-faux. ROBOPTIX calibre le cadre de la poupée mobile sur la base du robot afin que la chaîne combinée reste précise. Un vrai cas: un atelier de navires a remplacé les rouleaux manuels par un positionneur de poupée mobile coordonné au robot et a conservé la tolérance de qualification de procédure car la couture n'a jamais quitté la position à plat. Ne confondez pas cela avec les rouleaux tournants à vide : ils ne peuvent pas du tout être coordonnés.; ici, la pièce tourne entre les centres entraînés et fous sous servocommande.
Positionneur de soudage de type L
Un cadre en forme de L fait pivoter la pièce autour d'un axe et l'incline autour d'un autre., ainsi, une pièce rectangulaire ou en forme de boîte présente chaque face plate dans un seul support. Sur une poutre en I structurelle, un mouvement mixte soude ensuite les quatre côtés en un seul passage continu – pas de retournement de la grue, pas de réaménagement. C'est le choix par défaut pour les poutres, parenthèses, et les boîtiers où la fabrication sans fixation est le point central. Un fabricant exécutant environ 200 poutres en I par semaine a réduit les cycles de grue d'environ 60% après le passage à une unité de type L coordonnée comme axe externe.
Quand NE PAS le choisir
Des cadres très grands ou de forme irrégulière peuvent dépasser l'enveloppe du L ou déséquilibrer son inclinaison.; une unité de type U ou à 3 axes supporte mieux cette géométrie. Faites correspondre le cadre à la pièce, pas la photo du catalogue.
Positionneur de soudage de type U
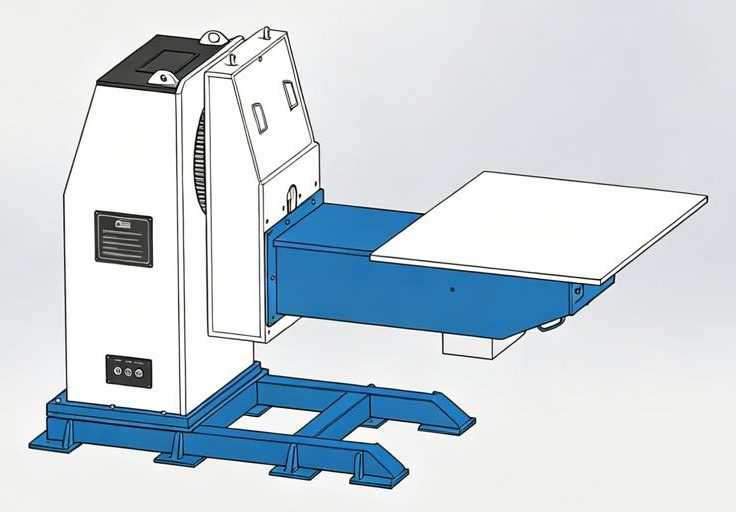
Un berceau en forme de U supporte des objets volumineux, pièces irrégulières par le bas tout en les faisant pivoter et en les inclinant (pensez aux grandes constructions soudées), cadres, et assemblages trop grands ou asymétriques pour un Type L. Le U ouvert offre un espace libre pour les pièces surdimensionnées et facilite le chargement par grue.. Comme le type L, il est prêt pour la coordination en tant qu'axe externe servo. Choisissez-le lorsque l'encombrement et la répartition de la charge comptent plus qu'une enveloppe compacte. Vérifiez simplement le moment de renversement pour une charge décentrée avant vous faites confiance au numéro de charge utile.
Positionneur rotatif horizontal à 3 axes
La famille la plus flexible: deux ou trois axes de rotation/inclinaison orientent même un contour complexe afin que chaque articulation reste à plat (1G) position pendant que le robot suit. C'est ce qui rend les pièces moulées multi-orientations soudables en une seule configuration au lieu d'une pile de retournements manuels.. Un moulage avec des coutures sans retournement unique est orienté joint par joint, chaque couture reste plate. Aucune famille plus simple ne peut faire cela de manière coordonnée; la spécification d'une unité à axe unique ici laisse des soudures que le robot ne peut pas atteindre. C'est la réponse lorsque la géométrie, et non l'industrie, détermine le choix.
Positionneur d'inclinaison verticale
Un axe d'inclinaison (parfois plus tourner) présente des tôles épaisses et de grands panneaux sous l'angle de soudage optimal, souvent des deux côtés sans re-serrage. Il privilégie le lourd, travail planaire où vous souhaitez que l'articulation soit inclinée dans la torche plutôt que le robot se contorsionne autour d'elle. La gravité est la constante ici: garder la flaque d'eau à plat et elle se stabilise; combattez-le et la piscine se déforme. Pour plaque double face épaisse, un positionneur inclinable vertical et un robot coordonné sont les solutions honnêtes, configuration reproductible. Choisissez-le pour le poids et l'assiette; choisissez une unité à 3 axes lorsque vous devez également faire tourner des contours complexes.
Le calcul de la charge qui surprend les acheteurs
Les catalogues sont en tête avec la charge utile : « positionneur de 2 tonnes ». Mais un positionneur retient une pièce par instant, pas seulement le poids. Le moment de renversement est égal au poids multiplié par la distance entre le centre de gravité de la pièce et l'axe de rotation.: M = L × d.
UN 500 kg pièce dont le centre de gravité se trouve 400 mm hors de l'axe produit 200 kg·m de moment. Une unité évaluée pour 2000 kg de charge utile à un 200 Le rayon de charge en mm n'est valable que pour 400 kg·m—de sorte que la machine de « 2 tonnes » ne puisse pas réellement contenir votre 500 kg pièce sans dépasser son moment nominal. C'est pourquoi la charge utile seule est une demi-vérité, et pourquoi ROBOPTIX compare chaque devis à votre véritable décalage de centre de gravité, pas le numéro de la brochure.
Ce que signifient réellement AP et RP
ROBOPTIX est certifié ISO 9001 et rapporte la précision du positionneur selon la norme ISO 9283:1998-métriques alignées: pose précision (PA) et répétabilité de pose (PR). Le nombre n'a aucun sens sans ses conditions – charger, température, et la vitesse doit être indiquée. Un chiffre de répétabilité indiqué à vide et à température ambiante ne vous dit rien sur votre atelier à 40 °C sous un 300 kg partie. Nous énonçons les conditions car un nombre sans elles est une demi-vérité, et une demi-vérité est la façon dont les soudures dérivent hors tolérance. Nous prenons en charge la vérification par laser tracker par un tiers ou sur site afin que les spécifications soient une preuve., pas une promesse.
Quand une famille plus simple bat une famille sophistiquée
La famille la plus chère n’est pas la bonne pour chaque pièce. Un petit travail sans accessoire qu'un opérateur peut retourner à la main nécessite un positionneur rotatif à axe unique., pas une cellule à 3 axes. Auditez n'importe quel fournisseur avant de vous engager (une visite d'usine et un test au banc battent à chaque fois une comparaison de fiche technique) et comparez le coût total de possession sur cinq ans à l'autocollant.. Dépenser sur des axes là où la géométrie les force; sauvegarder là où ce n'est pas le cas. Jugement, pas de rituel, protège le budget.

ROBOPTIX construit les six familles et la cellule qui les entoure
Chaque famille ci-dessus est livrée en tant que servopositionneur. ROBOPTIX peut le déclarer comme axe externe. Nous l'associons à un système de rails robotisés du 7ème axe qui étend la portée (→ Cellule de soudage coordonnée: Positionneur et robot comme une seule chaîne cinématique), une base de robots / Socle de robot qui définit le cadre de base stable, et, pour une cellule robotisée de soudage complète, les mêmes éléments de base que ceux utilisés dans nos cellules coordonnées.(→ Cellule de Soudage Coordonnée: Positionneur et robot comme une seule chaîne cinématique). Les magasins sans programmeurs de robots reçoivent l'unité guidée par vision sans programmation(→ Cellule de soudage robotisée sans programmation: Guidé par la vision, Pas de pendentif d'apprentissage); un démarrage plus rapide grâce à un poste de travail clé en main(→ Poste de soudage clé en main: Du dessin à la cellule prête à la production); le travail au laser s'effectue sur une plate-forme prête pour le laser(→ Positionneur de soudage laser: Précision et vitesse pour les soudures fines). Besoin de mobilité? Voir l'unité collaborative portable (→ Positionneur de soudage collaboratif portable: Mobilité compatible avec les cobots) ou unité mobile distante (→ Positionneur de soudage mobile à distance: Souder n'importe où sur le sol). La manutention et la palettisation partagent une seule plateforme (→ Positionneur de Soudage pour Manutention & Palettisation: Une seule plateforme, Deux emplois), et les géométries non standard sont gérées par le programme personnalisé(→ Positionneur de soudage personnalisé: Construit pour vous, Pas une forme de catalogue).
Foire aux questions
Q: Quel type de positionneur de soudage est le meilleur?
UN: Aucun n'est le meilleur dans l'ensemble : il suit la géométrie de votre pièce: rond/rotatif → Rotatif à axe unique; arbres et cuves longs → Poupée mobile; poutres et caissons → Type L; grands cadres irréguliers → Type U; coutures complexes mixtes → 3 axes horizontaux; plaque lourde double face → Inclinaison verticale.
Q: Que signifie réellement la charge utile du positionneur?
UN: La charge utile ne représente que la moitié de l’histoire. Un positionneur maintient une pièce par moment de renversement M = poids × distance du centre de gravité par rapport à l'axe. Une unité « 2 tonnes » peut échouer 500 kg partie excentrée, alors spécifiez toujours votre moment de charge réel, pas le numéro de la brochure.
Q: Quelle est la précision des positionneurs de soudage?
UN: La précision est signalée comme la précision de la pose (PA) et répétabilité de pose (PR) pour ISO 9283:1998, avec charge, température, et vitesse indiquée. Un simple ±0,03 mm sans conditions n'est pas un nombre utilisable; ROBOPTIX indique les conditions et prend en charge la vérification par laser tracker.
Q: L'un d'entre eux peut-il être un axe externe coordonné?
UN: Oui, s'il s'agit d'un servopositionneur. Les six familles ROBOPTIX peuvent être déclarées comme axes externes dans le contrôleur du robot, de sorte qu'une seule résolution cinématique entraîne le robot et le positionneur à une vitesse TCP constante.. Les rouleaux tournant au ralenti ne peuvent pas du tout être coordonnés.
Q: Comment éviter de suracheter un positionneur?
UN: Faites d'abord correspondre la famille à la géométrie de votre pièce , auditer le fournisseur avec une visite d'usine et un test au banc , et comparer le coût total de possession sur cinq ans, pas seulement le devis Acheter les axes les forces géométriques; sauter le reste.
Un positionneur de soudage à vendre n'est un bon achat que si la famille correspond à votre pièce. Lire le tableau par instant, pas de charge utile; par précision des conditions déclarées, pas un simple numéro; et par un matériel d'asservissement prêt à la coordination, pas un mot marketing. ROBOPTIX est certifié ISO 9001, construit les six familles à partir du système ferroviaire robotique du 7e axe, Base de robot / Piédestal de robot, et servopositionneurs, et rapporte la précision selon ISO 9283:1998. Envoyez-nous votre dessin de pièce et le décalage du centre de gravité et nous spécifierons la bonne famille (et la cellule de robot de soudage qui l'entoure) avant d'acheter., pas après.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
Références
[1] Organisation internationale de normalisation. (1998). OIN 9283:1998, Manipulation de robots industriels — Critères de performance et méthodes de test associées.
[2] Parc, J.-H., Kim, S.-H., Lune, H.-S., & Kim, M.-H.. (2019). Influence de la gravité sur le comportement du bain en fusion et analyse de la microstructure sur diverses positions de soudage dans le soudage à l'arc métallique sous gaz pulsé. Sciences appliquées.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Maman, X. (2023). Mécanismes d'influence gravitationnelle sur le comportement du bain de soudure et les performances des cordons de soudure lors du soudage à l'arc plasma à polarité variable dans différentes positions de soudage. Matériels.
ARTICLES CONNEXES
Cellule de soudage coordonnée: Positionneur et robot comme une seule chaîne cinématique

Fabrication sans fixation: Lorsqu'un positionneur de soudage remplace des gabarits complexes, Soudures de pointage, et temps de grue

7Robot d'axe dans l'automatisation du soudage: Études de cas réels et exemples de retour sur investissement
Pourquoi les systèmes de vision sont essentiels pour le soudage laser robotisé

Budget serré, Choix intelligent:Comment les petites et moyennes usines tirent le meilleur parti d'un positionneur de robot 2026
