


Produttore di workstation robotizzate personalizzate e sistemi laser



Tipi di posizionatori di saldatura a confronto: Paletta, Tipo L, Tipo U, 3-Asse & Di più
Hai digitato "posizionatore di saldatura in vendita" in una barra di ricerca e ora ti trovi di fronte a un muro di cataloghi. Prima di confrontare i prezzi, confronta le famiglie di macchine, perché la famiglia sbagliata fallisce fin dal primo giorno, sconto o no. Questa pagina è la tabella di valutazione: sei famiglie di posizionatori affiancate, con il carico, conteggio degli assi, e numeri di accuratezza che effettivamente decidono un acquisto. Se non hai ancora formulato la decisione, inizio con la nostra guida alla selezione del tipo ; quando sei pronto per richiedere un preventivo, utilizzare la lista di controllo per l'acquisto.
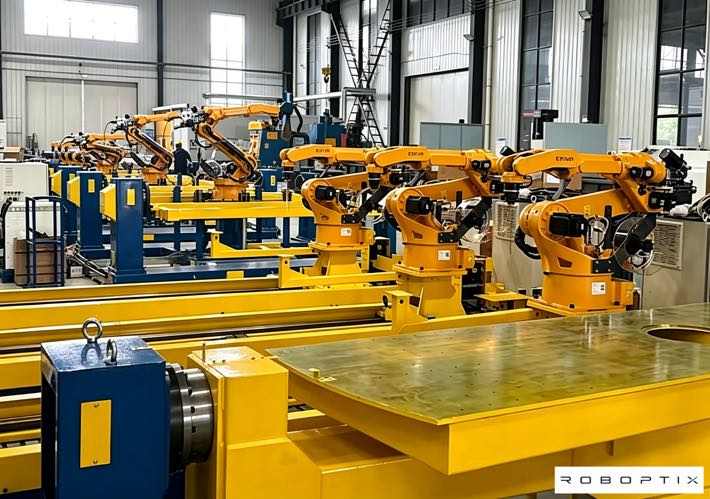
Come leggere questo confronto
Tre numeri decidono la maggior parte degli acquisti, e i cataloghi li oscurano tutti e tre. Il carico utile non è la stessa cosa della capacità di ribaltamento:una valutazione di 2 tonnellate può ancora fallire una parte di 2 tonnellate appesa fuori centro. Precisione significa precisione di posa (AP) e pone la ripetibilità (RP) riportato sotto il carico dichiarato, temperatura, e velocità per ISO 9283:1998, nemmeno un semplice ±0,03 mm su una brochure. E "pronto per il coordinamento" significa qualcosa solo se l'unità è un servoposizionatore che puoi dichiarare come asse esterno in un controller robot. Leggi la tabella con quelle tre lenti.
Le sei famiglie, Fianco a fianco
| Famiglia | Aggiunti gli assi | Livello di carico utile | La migliore geometria | Coord. adatto | Classe di precisione |
| Posizionatore rotativo ad asse singolo | 1 ruotare | Medio-leggero | Girare / parti rotazionali | Bene | Standard |
| Posizionatore della contropunta della paletta | 1–2 ruotare | Medio-pesante | Alberi lunghi, conchiglie, vasi | Eccellente | Alto |
| Posizionatore di saldatura di tipo L | 2–3 (ruotare + inclinare) | Medio | Travi, scatole, 4-parti del viso | Eccellente | Alto |
| Posizionatore di saldatura di tipo U | 2–3 (ruotare + inclinare) | Medio-pesante | Grandi cornici irregolari | Eccellente | Alto |
| Posizionatore rotativo orizzontale a 3 assi | 2–3 rotazione/inclinazione | Medio | Complesso misto / multifaccia | Eccellente | Alto |
| Posizionatore inclinabile verticale | 1–2 inclinazione | Pesante | Piatto pesante, entrambi i lati | Bene | Standard-Alto |
Posizionatore rotativo ad asse singolo
Il membro più semplice della famiglia: un asse di rotazione servo o manuale che fa girare una parte attorno a una linea centrale orizzontale o verticale. È economico, facile da custodire, e perfetto per i lavori circolari: i serbatoi, flange, bobine di tubi: dove la cucitura è essenzialmente circonferenziale. ROBOPTIX lo costruisce come servounità in modo che possa successivamente unirsi a una cella coordinata. Sceglilo quando le tue parti sono simmetriche alla rotazione e i tuoi volumi non giustificano più assi. Saltalo quando una cucitura lascia il piano di rotazione, allora hai bisogno dell'inclinazione, e un singolo asse semplicemente non può presentare quella faccia piatta.
Quando NON sceglierlo
Se la saldatura si sposta fuori dall'asse di rotazione (la maggior parte delle scatole, cornici, e getti), un posizionatore rotante ad asse singolo lascia le facce che il robot non può raggiungere senza rifissarlo. Questo è il momento di passare a un'unità di tipo L o a 3 assi, non ruotare eccessivamente una parte che contrasta con la geometria.
Posizionatore della contropunta della paletta
Due supporti, una testa motrice e una contropunta folle, cullano un pezzo lungo tra i centri e lo ruotano come un asse esterno coordinato. Questo è il cavallo di battaglia per i gusci dei recipienti a pressione, assi, e qualsiasi cucitura rotazionale lunga saldata a velocità TCP costante. Perché il carico è supportato su entrambe le estremità, gestisce pesantemente, parti sottili che si fletterebbero su un cantilever. ROBOPTIX calibra il telaio della testata rispetto alla base del robot in modo che la catena combinata rimanga precisa. Un caso reale: un'officina navale ha sostituito i rulli manuali con un posizionatore della contropunta della testa coordinato al robot e ha mantenuto la tolleranza di qualificazione della procedura poiché la cucitura non ha mai lasciato la posizione piana. Non confonderlo con i rulli rotanti inattivi: questi non possono essere affatto coordinati; qui la parte gira tra i centri condotti e quelli folli sotto il servocontrollo.
Posizionatore di saldatura di tipo L
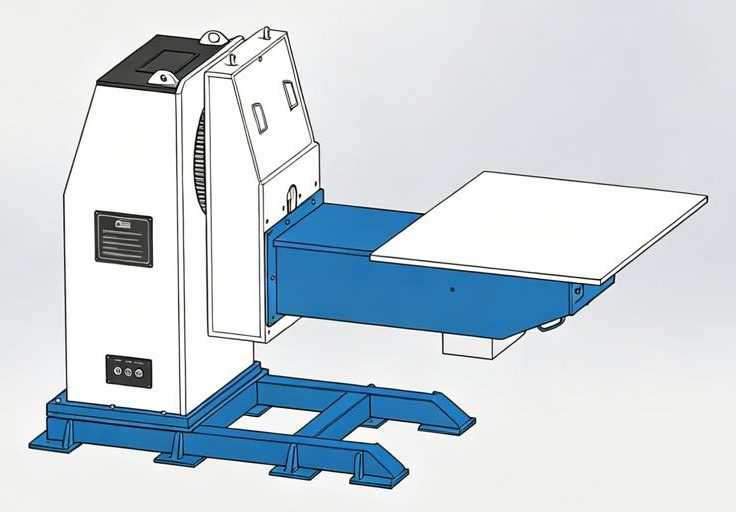
Un telaio a forma di L ruota la parte attorno a un asse e la inclina attorno a un altro, quindi un pezzo rettangolare o scatolare presenta ogni faccia piatta in un unico supporto. Su una trave a I strutturale, il movimento misto salda quindi tutti e quattro i lati in un unico passaggio continuo, senza ribaltamenti della gru, nessun riaggiustamento. È la scelta predefinita per le travi, parentesi, e involucri in cui il punto centrale è la fabbricazione senza dispositivi di fissaggio. Un produttore che utilizza circa 200 travi a I alla settimana riduce i cicli della gru 60% dopo lo spostamento su un'unità di tipo L coordinata come asse esterno.
Quando NON sceglierlo
Montature molto grandi o dalla forma strana possono superare l'ingombro della L o sbilanciarne l'inclinazione; un'unità di tipo U o a 3 assi trasporta meglio quella geometria. Abbina la cornice alla parte, non la foto del catalogo.
Posizionatore di saldatura di tipo U
Una culla a forma di U supporta ingombranti, pezzi irregolari dal basso ruotandoli e inclinandoli: si pensi alle saldature di grandi dimensioni, cornici, e assemblaggi troppo grandi o asimmetrici per un tipo L. La U aperta offre spazio per parti di grandi dimensioni e un facile caricamento con gru. Come il tipo L, è pronto per il coordinamento come servoasse esterno. Sceglilo quando l'ingombro e la distribuzione del carico contano più di una busta compatta. Basta verificare prima il momento ribaltante per un carico decentrato ti fidi del numero del carico utile.
Posizionatore rotativo orizzontale a 3 assi
La famiglia più flessibile: due o tre assi di rotazione/inclinazione orientano anche un contorno complesso in modo che ciascun giunto rimanga in piano (1G) posizione mentre il robot lo segue. Questo è ciò che rende i getti multiorientamento saldabili in un'unica configurazione anziché in una serie di lanci manuali. Una fusione con cuciture non raggiungibili da un singolo ribaltamento è orientata giunto per giunto, ogni cucitura è rimasta piatta. Nessuna famiglia più semplice può farlo in modo coordinato; specificando qui un'unità ad asse singolo si lasciano saldature che il robot non può raggiungere. È la risposta quando è la geometria, e non l’industria, a guidare la scelta.
Posizionatore inclinabile verticale
Un asse di inclinazione (a volte più ruotare) presenta lamiere pesanti e pannelli di grandi dimensioni con l'angolo di saldatura ottimale, spesso entrambi i lati senza re-serraggio. Predilige il pesante, lavoro planare in cui si desidera che il giunto sia inclinato nella torcia anziché che il robot si contorca attorno ad esso. La gravità è la costante qui: mantieni la pozzanghera piatta e si stabilizza; combattilo e la piscina si distorce. Per lamiera bifacciale spessa, un posizionatore inclinabile verticale più un robot coordinato è l'onesto, configurazione ripetibile. Sceglilo per peso e piatto; scegli un'unità a 3 assi quando devi filare anche contorni complessi.
La matematica del carico che cattura gli acquirenti
I cataloghi portano con carico utile: "posizionatore da 2 tonnellate". Ma un posizionatore mantiene una parte per momento, non solo peso. Il momento ribaltante è uguale al peso moltiplicato per la distanza dal centro di gravità del pezzo all'asse di rotazione: M = L × d.
UN 500 kg parte il cui baricentro si trova 400 mm fuori asse produce 200 kg·m di momento. Un'unità classificata per 2000 kg di carico utile a 200 Il raggio di carico mm è utile solo per 400 kg·m, quindi quella macchina da “2 tonnellate” non può effettivamente sostenere il tuo 500 kg senza superare il suo momento nominale. Questo è il motivo per cui il solo carico utile è una mezza verità, e perché ROBOPTIX confronta ogni preventivo con il tuo reale spostamento del baricentro, non il numero della brochure.
Cosa significano realmente AP e RP
ROBOPTIX è certificato ISO 9001 e riporta la precisione del posizionatore utilizzando ISO 9283:1998-metriche allineate: precisione di posa (AP) e pone la ripetibilità (RP). Il numero non ha senso senza le sue condizioni: carico, temperatura, e la velocità deve essere dichiarata. Un dato di ripetibilità indicato a vuoto e a temperatura ambiente non ti dice nulla sul tuo negozio 40 °C sotto a 300 kg parte. Indichiamo le condizioni perché un numero senza di esse è una mezza verità, e una mezza verità è il modo in cui le saldature escono dalla tolleranza. Supportiamo la verifica del laser tracker di terze parti o in loco, quindi le specifiche sono una prova, non una promessa.
Quando una famiglia più semplice batte una famiglia elegante
La famiglia più costosa non è quella giusta per ogni parte. Un piccolo lavoro senza attrezzature che l'operatore può eseguire manualmente richiede un posizionatore rotante ad asse singolo, non una cella a 3 assi. Controlla qualsiasi fornitore prima di impegnarti (una visita in fabbrica e un test al banco superano ogni volta un confronto tra schede tecniche) e valuta il costo totale di proprietà di cinque anni rispetto all'adesivo. Spendere sugli assi dove la geometria li obbliga; salva dove non lo fa. Sentenza, non rituale, protegge il bilancio.

ROBOPTIX costruisce tutte e sei le famiglie e la cellula che le circonda
Ogni famiglia di cui sopra viene spedita come servoposizionatore ROBOPTIX può dichiararsi come asse esterno. Lo abbiniamo a un sistema ferroviario robotizzato a 7 assi che estende la portata (→ Cella di saldatura coordinata: Posizionatore e robot come un'unica catena cinematica), una base robotica / Piedistallo robot che definisce il telaio di base stabile, e, per una cella robotizzata di saldatura completa, gli stessi elementi costitutivi utilizzati nelle nostre celle coordinate(→ Cella di Saldatura Coordinata: Posizionatore e robot come un'unica catena cinematica). I negozi senza programmatori di robot ottengono l'unità guidata dalla visione senza programmazione(→ Cella di saldatura robotizzata senza programmazione: Visione guidata, Nessun pendente Teach); un avvio più rapido avviene con una postazione di lavoro chiavi in mano(→ Stazione di saldatura chiavi in mano: Dal disegno alla cella pronta per la produzione); il lavoro laser viene eseguito su una piattaforma predisposta per il laser(→ Posizionatore di saldatura laser: Precisione e velocità per saldature a spessore sottile). Hai bisogno di mobilità? Vedi l'unità collaborativa portatile (→ Posizionatore di saldatura collaborativo portatile: Mobilità pronta per i Cobot) o unità mobile remota (→ Posizionatore di saldatura mobile remoto: Salda ovunque sul pavimento). La movimentazione e la pallettizzazione condividono un'unica piattaforma (→ Posizionatore di saldatura per la movimentazione & Pallettizzazione: Una piattaforma, Due lavori), e le geometrie non standard sono gestite dal programma personalizzato(→ Posizionatore di saldatura personalizzato: Costruito secondo le tue esigenze, Non una forma di catalogo).
Domande frequenti
Q: Quale tipo di posizionatore di saldatura è il migliore?
UN: Nessuno è il migliore in assoluto: segue la geometria della parte: rotondo/rotazionale → Rotante ad asse singolo; alberi e vasi lunghi → Fantina Contropunta; travi e scatole → Tipo L; grandi cornici irregolari → U-Type; cuciture complesse miste → 3 assi orizzontali; piastra bifacciale pesante → Inclinazione verticale.
Q: Cosa significa realmente il carico utile del posizionatore?
UN: Il carico utile è solo metà della storia. Un posizionatore trattiene un pezzo grazie al momento ribaltante M = peso × distanza del baricentro dall'asse. Un'unità da “2 tonnellate” può guastarsi a 500 kg parte fuori centro, quindi confronta sempre il tuo momento di carico reale, non il numero della brochure.
Q: Quanto sono accurati i posizionatori di saldatura?
UN: La precisione viene segnalata come precisione di posa (AP) e pone la ripetibilità (RP) per ISO 9283:1998, con carico, temperatura, e velocità dichiarata. Un semplice ±0,03 mm senza condizioni non è un numero utilizzabile; ROBOPTIX dichiara le condizioni e supporta la verifica del laser tracker.
Q: Qualcuno di questi può essere un asse esterno coordinato?
UN: Sì, se si tratta di un servoposizionatore. Tutte e sei le famiglie ROBOPTIX possono essere dichiarate come assi esterni nel controller del robot, in modo che una soluzione cinematica aziona il robot e il posizionatore a velocità TCP costante. I rulli rotanti folli non possono essere assolutamente coordinati.
Q: Come posso evitare di acquistare eccessivamente un posizionatore??
UN: Abbina prima la famiglia alla geometria della parte , verificare il fornitore con una visita in fabbrica e un test al banco , e confrontare il costo totale di proprietà di cinque anni, non solo la citazione Acquista gli assi, le forze geometriche; salta il resto.
Un posizionatore di saldatura in vendita è un buon acquisto solo se la famiglia corrisponde alle tue esigenze. Leggi la tabella per momento, non carico utile; dalla precisione delle condizioni dichiarate, non un semplice numero; e tramite hardware servo pronto per il coordinamento, non una parola di marketing. ROBOPTIX è certificato ISO 9001, costruisce tutte e sei le famiglie del sistema ferroviario robotico del 7° asse, Base robotica / Piedistallo robot, e servoposizionatori, e riporta la precisione per ISO 9283:1998. Inviaci il disegno del tuo pezzo e l'offset del baricentro e specificheremo la famiglia giusta e la cella robotizzata di saldatura attorno ad essa prima dell'acquisto, non dopo.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
Riferimenti
[1] Organizzazione internazionale per la standardizzazione. (1998). ISO 9283:1998, Manipolazione di robot industriali: criteri di prestazione e metodi di prova correlati.
[2] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura in varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato. Scienze applicate.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco plasma a polarità variabile in diverse posizioni di saldatura. Materiali.
POST CORRELATI

Fabbricazione senza attrezzature: Quando un posizionatore di saldatura sostituisce maschere complesse, Saldature a punti, e Tempo della gru
Tendenze future dei robot del 7° asse nelle fabbriche intelligenti & Integrazione cobot (2026-2030)

1Da G a 6G senza gru: Come un posizionatore converte le saldature sopraelevate in saldature in posizione piatta

Budget ristretto, Scelta intelligente:Come le fabbriche di piccole e medie dimensioni ottengono il massimo valore da un posizionatore robot 2026
Testa e contropunta vs. Tipo L vs. Posizionatore robot di tipo U: Come scegliere in base alla forma del pezzo
