Fabricant de postes de travail robotisés et de systèmes laser personnalisés


Positionneur de soudage laser: Précision et vitesse pour les soudures fines
Vous avez recherché « positionneur de soudage à vendre » en attendant une réponse pour le soudage à l'arc.. Pour acier inoxydable de faible épaisseur, plateaux de batterie, et assemblages thermosensibles, la meilleure question est le laser. Un positionneur de soudage laser a une tâche plus difficile qu'il n'y paraît: il doit maintenir une couture très fine à plat et immobile pendant que le faisceau court le long de celle-ci.. Ce guide explique ce qu'une plate-forme prête pour le laser doit réellement faire, le compromis vitesse-précision, et, honnêtement, là où le laser n'est pas la bonne décision. Choisissez d'abord la famille; pour la comparaison des six familles, voir le tableau.
Pourquoi le soudage laser change le travail du positionneur
Le soudage à l'arc tolère une oscillation; le soudage au laser ne. Un faisceau focalisé avec un petit point exige que la couture soit placée dans le plan focal, plate et centrée, pendant toute la passe.. Le positionneur devient l'appareil de précision, pas seulement le rotateur. L’apport de chaleur est faible, donc la distorsion est faible, mais seulement si la pièce est tenue avec précision, parce que il n'y a pas de grosse flaque de fusion pour pardonner un joint mal aligné. La vitesse est le point: en mètres par minute, une petite erreur de suivi se transforme en une soudure manquée en quelques millisecondes. Le faisceau est rapide; le positionneur est ce qui le maintient honnête.
Ce qu'un positionneur prêt pour le laser doit faire
Maintenez la couture immobile et plate
La précision du laser vit ou meurt sur le luminaire et l'axe. Les rapports ROBOPTIX posent la précision AP et posent la répétabilité RP selon ISO 9283:1998 à votre charge, température, et la vitesse, car un nombre sans conditions est une demi-vérité. Pour les jauges fines, nous vérifions avec un laser tracker avant expédition; une tolérance sans preuve mesurée est une affirmation de brochure.
Déplacez-vous à une vitesse TCP constante
Le robot et le servopositionneur doivent se déplacer comme une seule chaîne cinématique. le faisceau rencontre la couture à vitesse et à distance constantes. Le positionneur est déclaré comme axe externe et coordonné par le contrôleur; le système de rails de robot du 7ème axe étend la portée et la base du robot / Le socle du robot définit le cadre de base stable.
Dissiper la chaleur, Évitez la dérive
La rigidité et la dérive thermique sont les caractéristiques cachées. Un cadre conforme fléchit sous le serrage et rampe à mesure qu'il se réchauffe, rendre la couture floue. ROBOPTIX dimensionne la structure et l'entraînement pour le moment de renversement, pas seulement le chargement du catalogue.
Le compromis vitesse-précision
Le soudage au laser vous incite à augmenter la vitesse d'avance. La limite n’est pas le faisceau, c’est la capacité du positionneur à suivre. À une vitesse de couture cible v avec une erreur de poursuite du positionneur e, l'écart d'impasse s'échelonne avec e; restez à l'intérieur de la fenêtre de profondeur de mise au point, sinon la soudure perd sa pénétration. Pour un 0.5 mm profondeur focale, une erreur de suivi supérieure à environ ±0,2 mm à la vitesse vous fait sortir des spécifications. Nous indiquons donc la condition de précision à l'avance réelle, pour ISO 9283:1998-pas lors d'un test au banc lent. La vitesse que vous pouvez maintenir bat la vitesse que vous ne pouvez pas. L'axe le moins cher est la soudure coûteuse lorsqu'elle ne peut pas maintenir le plan focal.
Quelle famille de positionneurs pour le laser
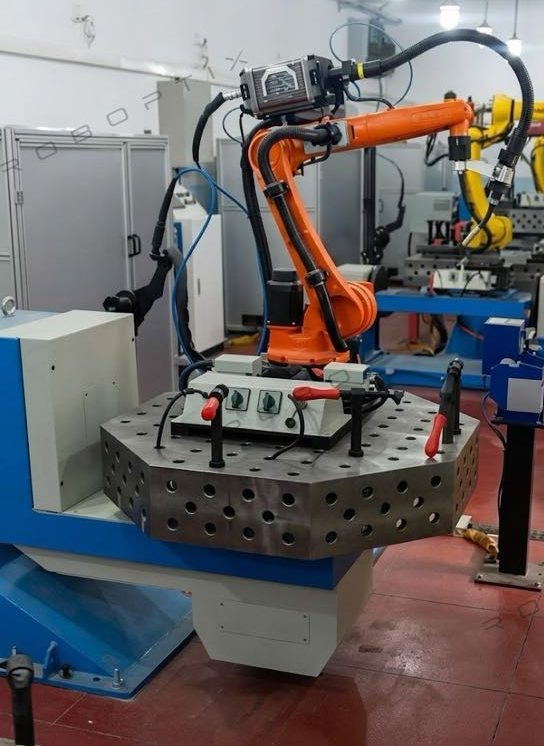
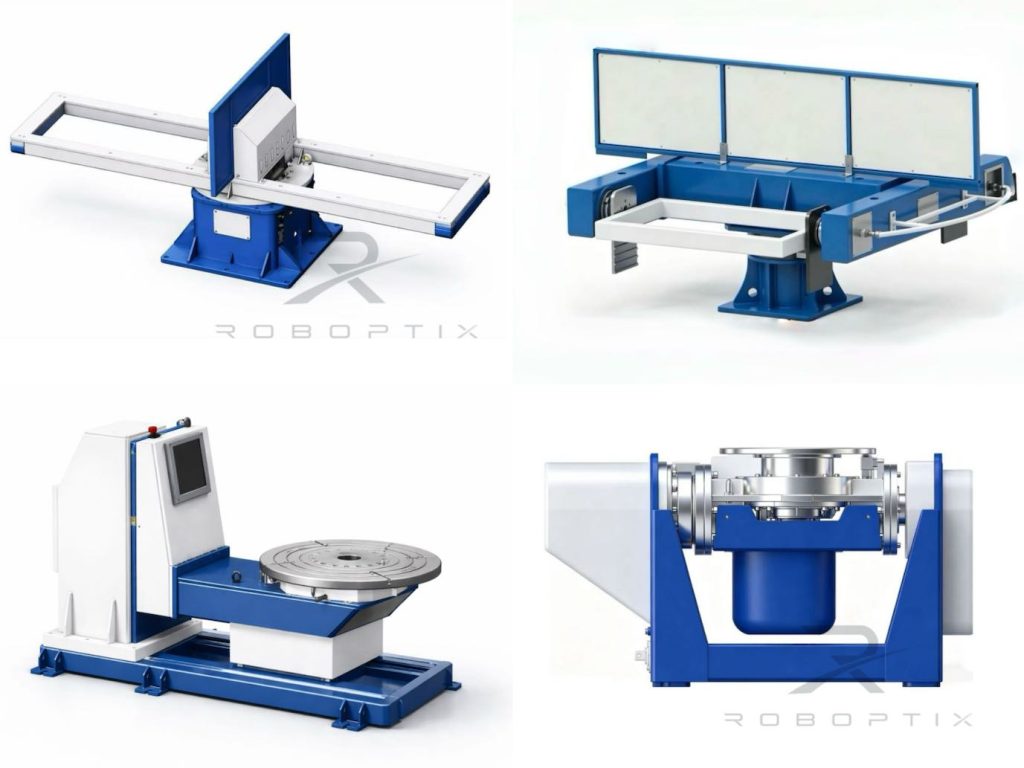
Faites d'abord correspondre la géométrie. Les plaques fines et les petites boîtes conviennent à un positionneur de soudage de type L; les pièces rondes et rotatives conviennent à un positionneur rotatif à axe unique; les coutures mixtes complexes conviennent à un positionneur rotatif horizontal à 3 axes; les grands cadres irréguliers conviennent à un positionneur de soudage de type U; les longues coutures de rotation conviennent à un positionneur de poupée mobile; plaque lourde pour l'inclinaison adaptée à un positionneur d'inclinaison verticale. Pour un fonctionnement sans intervention sur des pièces variables, une cellule de soudage robotisée sans programmation peut présenter et tracer le joint; pour une partie fixe, un poste de travail clé en main livré prêt à souder—tous deux sur la même plate-forme prête pour le laser.
Exemple travaillé
Fabricant de boîtiers de faible épaisseur (robot + Positionneur de soudage de type L)
Un atelier de soudure 1.0 les boîtiers en acier inoxydable de mm continuaient à brûler dans les coins avec un arc. Sur une cellule prête pour le laser (un robot doté d'un positionneur de soudage de type L déclaré comme axe externe), le joint a été maintenu à plat à une vitesse TCP constante et vérifié à ± 0,15 mm RP selon ISO. 9283:1998 à l'avance réelle. Le burn-through est tombé à près de zéro, et le débit a augmenté parce que le faisceau fonctionnait à pleine vitesse sans s'arrêter pour corriger. Le positionneur, pas le laser, c'était la mise à niveau qui comptait.
Laser contre Arc: Là où le laser gagne
| Facteur | Positions des lasers | Positionneur d'arc |
| Tolérance des coutures | Serré (dépendant du focus) | Plus indulgent |
| Apport de chaleur | Faible, faible distorsion | Plus haut |
| Idéal pour | Jauge fine, sensible à la chaleur | Épais, à remplissage intensif |
| Demande de poste | Haut (tenir le plan focal) | Modéré |
Lorsqu’un positionneur de soudage laser n’est pas la solution
Le laser n'est pas universel. Sections épaisses nécessitant une pénétration profonde, joints avec de grands espaces, ou les pièces qui nécessitent du métal d'apport s'adaptent souvent mieux à l'arc. Le positionneur compte toujours, mais le faisceau n'est pas le goulot d'étranglement. Auditez tout fournisseur avant de vous engager (une visite d'usine et un test au banc battent une fiche technique) et comparez le coût total de possession sur cinq ans à l'autocollant.. Payez le laser là où ça rapporte; garder l'arc là où il gagne.
Quand NE PAS le choisir
Si votre travail est constitué de tôles épaisses ou tolérant les espaces, une cellule à arc coordonné est la décision honnête; pour une pièce unique, le programme personnalisé. Une plate-forme prête pour le laser gagne son coût grâce à la minceur, précis, coutures reproductibles - pas sur chaque soudure.
ROBOPTIX construit la plate-forme prête pour le laser
Chaque réponse ROBOPTIX prête pour le laser est un assemblage, pas un seul SKU: un système de rails robotisés du 7ème axe qui étend la portée, une base de robots / Socle de robot qui définit le cadre de base stable, et servopositionneurs—Positionneur de poupée mobile, Positionneur de soudage de type L, Positionneur de soudage de type U, Positionneur rotatif horizontal à 3 axes, Positionneur d'inclinaison verticale, ou Positionneur rotatif à axe uniquer—déclaré comme axes externes. Pour un fonctionnement sans intervention, le même matériel est livré comme une cellule de soudage robotique sans programmation; pour une partie fixe, comme poste de travail clé en main; et pour les géométries non standards, via le programme personnalisé. La plate-forme prête pour le laser est la même architecture coordonnée, construit pour contenir le plan focal.
Foire aux questions
Q: Qu'est-ce qui rend un positionneur « prêt pour le laser »?
UN: Il maintient la couture plate et centrée dans le plan focal à grande vitesse: axes servo avec RP vérifiés selon ISO 9283:1998, mouvement coordonné de l'axe externe avec le robot, et un cadre rigide qui ne dérive pas en chauffant.
Q: L'une des six familles de positionneurs peut-elle accepter un laser?
UN: Oui : faire correspondre la géométrie: Type L pour plaques fines et boîtes, Rotatif à axe unique pour pièces rondes, 3-Axe pour coutures complexes, Type U pour les grands cadres, Poupée mobile pour coutures rotatives longues, Inclinaison verticale pour tôles fortes.
Q: Pourquoi la vitesse stresse-t-elle le positionneur?
UN: En mètres par minute, une petite erreur de suivi fait sortir la couture de la profondeur focale en millisecondes; la limite est le suivi, pas le faisceau. Nous déclarons la précision à l'avance réelle, pas un test au banc lent.
Q: Le laser est-il meilleur que l'arc pour les épaisseurs fines?
UN: Habituellement, à feu plus faible, moins de distorsion, débit plus élevé sur Thin, coutures précises. Mais des sections épaisses, de larges écarts, ou les besoins de remplissage s'adaptent souvent mieux à l'arc.
Q: Quand ne dois-je PAS acheter une cellule prête pour le laser?
UN: Pour travaux sur tôles épaisses ou avec espacement, une cellule à arc coordonné; pour une pièce unique, le programme personnalisé. Auditez d’abord le fournisseur et comparer le TCO sur cinq ans.
Q: ROBOPTIX certifie-t-il l'exactitude?
UN: ROBOPTIX est certifié ISO 9001 et rapporte la précision du positionneur selon la norme ISO 9283:1998-métriques alignées, avec vérification par laser tracker avant expédition.
Un positionneur de soudage laser est l'appareil de précision, pas seulement le rotateur: il doit maintenir une fine couture plate et centrée dans le plan focal à grande vitesse, coordonné comme une seule chaîne cinématique avec le robot. ROBOPTIX est certifié ISO 9001 et vérifie RP selon ISO 9283:1998 à votre vitesse d'avance réelle, pas un test au banc lent.
Envoyez-nous votre pièce et votre tolérance et nous spécifierons la plate-forme prête pour le laser
-avant que la poutre de votre concurrent ne quitte la couture
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
Références
[1] Organisation internationale de normalisation. (1998). OIN 9283:1998, Manipulation de robots industriels — Critères de performance et méthodes de test associées.
[2] Parc, J.-H., Kim, S.-H., Lune, H.-S., & Kim, M.-H.. (2019). Influence de la gravité sur le comportement du bain en fusion et analyse de la microstructure sur diverses positions de soudage dans le soudage à l'arc métallique sous gaz pulsé. Sciences appliquées, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Maman, X. (2023). Mécanismes d'influence gravitationnelle sur le comportement du bain de soudure et les performances des cordons de soudure lors du soudage à l'arc plasma à polarité variable dans différentes positions de soudage. Matériels, 16(19), 6457.
ARTICLES CONNEXES
Soudage laser robotisé: Principes, Avantages, et applications (2026 Guide complet)
Contrecoup, Rigidité, et dérive thermique: Les trois spécifications cachées qui définissent les performances du positionneur de soudage
Soudage manuel ou robotisé pour l'acier de construction:Quand l’automatisation est-elle payante?
3Le suivi des coutures au laser D Vision expliqué:Du nuage de points au chemin de soudure en quelques secondes
Applications réelles des cellules de soudage robotisées dans l'industrie générale: Études de cas 2026