Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas


Posicionador de soldadura láser: Precisión y velocidad para soldaduras de calibre fino
Usted buscó “posicionador de soldadura a la venta” esperando una respuesta sobre soldadura por arco.. Para acero inoxidable de calibre fino, bandejas de bateria, y conjuntos sensibles al calor, la mejor pregunta es el láser. Un posicionador de soldadura láser tiene un trabajo más difícil de lo que parece: debe mantener una fina costura plana y quieta mientras el haz corre a lo largo de ella. Esta guía cubre lo que realmente debe hacer una plataforma preparada para láser., el equilibrio entre velocidad y precisión, y, sinceramente, dónde el láser es la opción equivocada. Elige la familia primero; para la comparación de seis familias, ver la tabla.
Por qué la soldadura láser cambia el trabajo del posicionador
La soldadura por arco tolera una oscilación; la soldadura láser no. Un haz enfocado con un punto pequeño exige que la costura se asiente en el plano focal (plana y centrada) durante toda la pasada.. El posicionador se convierte en el dispositivo de precisión., no solo el rotador. El aporte de calor es bajo, entonces la distorsión es baja, pero sólo si la pieza se sostiene con precisión, porque No hay ningún gran charco derretido que perdone una junta desalineada.. La velocidad es el punto: a metros por minuto, un pequeño error de seguimiento se convierte en una soldadura perdida en milisegundos. El rayo es rápido; el posicionador es lo que lo mantiene honesto.
Lo que debe hacer un posicionador listo para láser
Mantenga la costura quieta y plana
La precisión del láser vive o muere en el dispositivo y el eje.. Los informes de ROBOPTIX presentan precisión AP y repetibilidad RP según ISO 9283:1998 en tu carga, temperatura, y velocidad, porque un número sin condiciones es una verdad a medias. Para calibres delgados, verificamos con un rastreador láser antes del envío.; una tolerancia sin prueba medida es una afirmación de folleto.
Muévase a velocidad TCP constante
El robot y el servoposicionador deben moverse como una cadena cinemática para que la viga se encuentra con la costura a velocidad y distancia constantes. El posicionador se declara como eje externo y coordinado a través del controlador; el sistema de rieles del robot del séptimo eje extiende el alcance y la base del robot / Robot Pedestal establece el marco base estable.
disipar el calor, Evite la deriva
La rigidez y la deriva térmica son las especificaciones ocultas. Un marco dócil se flexiona al sujetarlo y se arrastra a medida que se calienta., desenfocar la costura. ROBOPTIX dimensiona la estructura y el accionamiento para el momento de vuelco, no sólo la carga del catálogo.
El equilibrio entre velocidad y precisión
La soldadura láser le tienta a aumentar la velocidad de avance. El límite no es el haz, sino la capacidad del posicionador para seguir. A una velocidad de costura objetivo v con un error de seguimiento del posicionador e, la desviación del punto de separación escala con e; permanezca dentro de la ventana de profundidad de enfoque o la soldadura perderá penetración. por un 0.5 mm de profundidad focal, un error de seguimiento superior a aproximadamente ±0,2 mm a velocidad lo deja fuera de las especificaciones. Entonces establecemos la condición de precisión a la velocidad de avance real., para ISO 9283:1998—no en una prueba de banco lenta. La velocidad que puedes mantener es mejor que la velocidad que no puedes. El eje más barato es la soldadura cara cuando no puede mantener el plano focal..
¿Qué familia de posicionadores para láser?
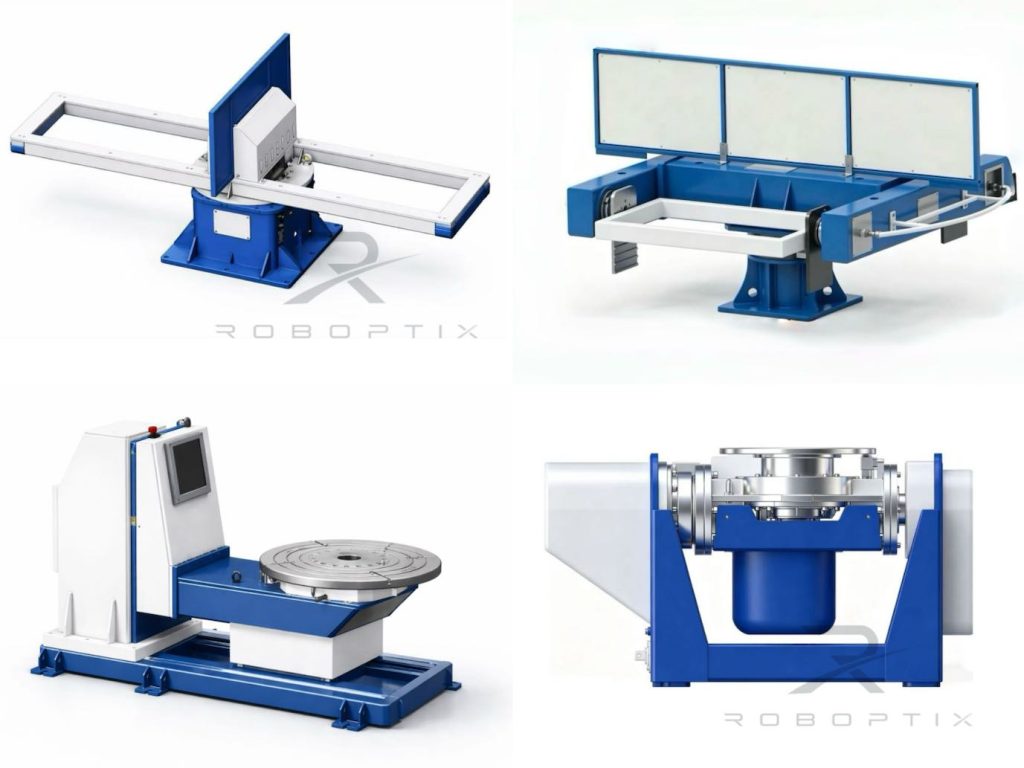
Haga coincidir la geometría primero. Las placas delgadas y las cajas pequeñas se adaptan a un posicionador de soldadura tipo L; Las piezas redondas y rotativas se adaptan a un posicionador giratorio de un solo eje.; Las costuras mixtas complejas se adaptan a un posicionador giratorio horizontal de 3 ejes.; los marcos irregulares grandes se adaptan a un posicionador de soldadura tipo U; costuras rotacionales largas se adaptan a un posicionador de contrapunto de cabezal; placa pesada para inclinación se adapta a un posicionador de inclinación vertical. Para operación sin intervención en piezas variables, una celda de soldadura robótica sin programación puede presentar y trazar la costura; para una parte fija, una estación de trabajo llave en mano se envía lista para soldar—ambos en la misma plataforma lista para láser.
Ejemplo resuelto
Fabricante de gabinetes de calibre delgado (robot + Posicionador de soldadura tipo L)
un taller de soldadura 1.0 Los gabinetes de acero inoxidable de mm seguían quemándose a través de las esquinas con arco.. En una celda preparada para láser (un robot con un posicionador de soldadura tipo L declarado como eje externo), la costura se mantuvo plana a una velocidad TCP constante y se verificó a ±0,15 mm RP según ISO. 9283:1998 a la velocidad de avance real. El consumo se redujo a casi cero, y el rendimiento aumentó porque el haz corrió a toda velocidad sin detenerse para corregir. el posicionador, no el láser, era la mejora lo que importaba.
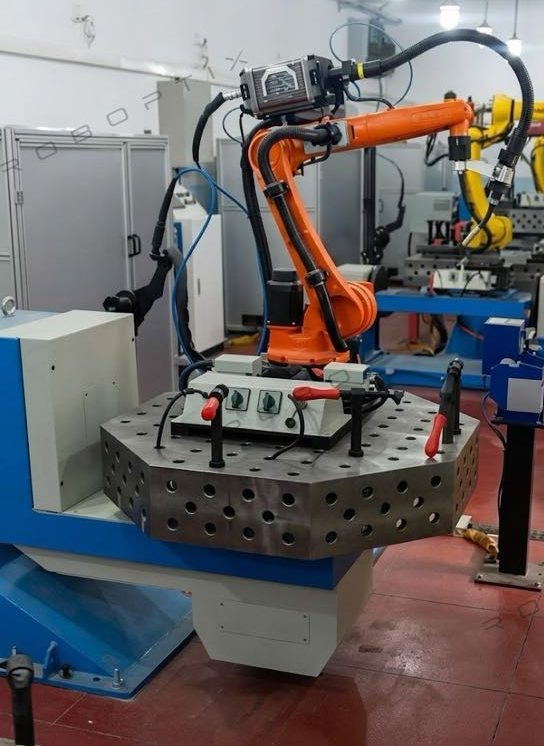
Láser vs Arco: Donde gana el láser
| Factor | Posiciones del láser | posicionador de arco |
| Tolerancia de costura | Ajustado (dependiente del enfoque) | Más indulgente |
| Entrada de calor | Bajo, baja distorsión | Más alto |
| Lo mejor para | calibre fino, sensible al calor | Grueso, relleno intensivo |
| Demanda de posición | Alto (mantener el plano focal) | Moderado |
Cuando un posicionador de soldadura láser no es la respuesta
El láser no es universal.. Secciones gruesas que necesitan una penetración profunda., juntas con espacios amplios, o las piezas que necesitan metal de aportación a menudo encajan mejor en el arco. El posicionador sigue siendo importante, pero el rayo no es el cuello de botella. Audite a cualquier proveedor antes de comprometerse (la visita a la fábrica y las pruebas en banco superan una hoja de especificaciones) y compare el costo total de propiedad de cinco años con la etiqueta.. Pague por el láser donde vale la pena; mantener el arco donde gana.
Cuando NO elegirlo
Si su trabajo es de placa gruesa o tolerante a espacios, una celda de arco coordinada es la decisión honesta; para una pieza única, el programa personalizado. Una plataforma lista para láser gana su costo en delgada, preciso, Costuras repetibles, no en todas las soldaduras..
ROBOPTIX construye la plataforma lista para láser
Cada respuesta preparada para láser de ROBOPTIX es un ensamblaje, ni un solo SKU: un sistema de rieles de robot de séptimo eje que extiende el alcance, una base robótica / Pedestal de robot que define el marco base estable, y servoposicionadores—Posicionador del contrapunto del cabezal, Posicionador de soldadura tipo L, Posicionador de soldadura tipo U, Posicionador giratorio horizontal de 3 ejes, Posicionador inclinable vertical, o Posición rotativa de un solo ejer—declarados como ejes externos. Para operación sin intervención, Se envía el mismo hardware que una celda de soldadura robótica sin programación.; para una parte fija, como estación de trabajo llave en mano; y para geometrías no estándar, a través del programa personalizado. La plataforma preparada para láser tiene la misma arquitectura coordinada., construido para sostener el plano focal.
Preguntas frecuentes
q: ¿Qué hace que un posicionador esté “preparado para el láser”??
A: Mantiene la costura plana y centrada en el plano focal a gran velocidad.: Servoejes con RP verificado según ISO 9283:1998, movimiento coordinado del eje externo con el robot, y un marco rígido que no se desplaza cuando se calienta.
q: ¿Alguna de las seis familias de posicionadores puede llevar un láser??
A: Sí: coincide con la geometría: Tipo L para placas y cajas delgadas, Rotativo de un solo eje para piezas redondas, 3-Eje para costuras complejas, Tipo U para marcos grandes, Contrapunto para costuras rotativas largas, Inclinación vertical para placas pesadas.
q: ¿Por qué la velocidad estresa al posicionador??
A: A metros por minuto, un pequeño error de seguimiento hace que la costura salga de la profundidad focal en milisegundos; el límite es el seguimiento, no la viga. Declaramos precisión a la velocidad de avance real., no es una prueba de banco lenta.
q: ¿Es el láser mejor que el arco para calibre fino??
A: Por lo general, baja el calor, menos distorsión, mayor rendimiento en delgadas, costuras precisas. Pero secciones gruesas, amplias brechas, o las necesidades de relleno a menudo se ajustan mejor al arco.
q: ¿Cuándo NO debo comprar una celda lista para láser??
A: Para trabajos con placas gruesas o tolerantes a espacios, una celda de arco coordinada; por una sola vez, el programa personalizado. Auditar primero al proveedor y comparar el TCO de cinco años.
q: ¿Certifica ROBOPTIX la exactitud??
A: ROBOPTIX tiene la certificación ISO 9001 e informa la precisión del posicionador utilizando ISO 9283:1998-métricas alineadas, con verificación del rastreador láser antes del envío.
Un posicionador de soldadura láser es el dispositivo de precisión., no solo el rotador: debe mantener una costura delgada plana y centrada en el plano focal a velocidad, Coordinado como una cadena cinemática con el robot.. ROBOPTIX tiene la certificación ISO 9001 y verifica RP según ISO 9283:1998 a su tasa de alimentación real, no es una prueba de banco lenta.
Envíenos su pieza y tolerancia y especificaremos la plataforma lista para láser.
—antes de que el rayo de su competidor se salga de la costura
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
Referencias
[1] Organización Internacional de Normalización. (1998). ISO 9283:1998, Manipulación de robots industriales: criterios de rendimiento y métodos de prueba relacionados.
[2] Parque, J.-H., kim, S.-H., Luna, H.-S., & kim, M.-H. (2019). Influencia de la gravedad en el comportamiento del charco fundido y análisis de la microestructura en diversas posiciones de soldadura en soldadura por arco metálico con gas pulsado. Ciencias Aplicadas, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., zhang, GRAMO., cheng, w., & Mamá, incógnita. (2023). Mecanismos de influencia gravitacional en el comportamiento del baño de soldadura y el rendimiento del cordón de soldadura en la soldadura por arco de plasma de polaridad variable en diferentes posiciones de soldadura. Materiales, 16(19), 6457.
PUBLICACIONES RELACIONADAS
Cómo la soldadura láser robótica permite aligerar el peso del automóvil: Del acero de alta resistencia a las carrocerías de aluminio
2026 Guía del comprador de posicionadores de robots: Todo 5 Tipos comparados: cabezal y contrapunto, Tipo L, Tipo U, y más
Automatización de soldadura de tanques de transformadores:Resolviendo el desafío de las grandes, Piezas no repetitivas
Presupuesto ajustado, Elección inteligente:Cómo las fábricas pequeñas y medianas obtienen el máximo valor de un posicionador robótico en 2026
Programación de células de soldadura robótica para principiantes: Guía paso a paso 2026