Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser


Posicionador de soldagem a laser: Precisão e velocidade para soldas de espessura fina
Você pesquisou “posicionador de soldagem à venda” esperando uma resposta sobre soldagem a arco. Para aço inoxidável de calibre fino, bandejas de bateria, e conjuntos sensíveis ao calor, a melhor pergunta é laser. Um posicionador de soldagem a laser tem um trabalho mais difícil do que parece: ele deve manter uma costura fina como uma bolacha, plana e imóvel enquanto o feixe corre ao longo dela. Este guia aborda o que uma plataforma pronta para laser deve realmente fazer, a compensação entre velocidade e precisão, e - honestamente - onde o laser é a decisão errada. Escolha a família primeiro; para a comparação de seis famílias, veja a tabela.
Por que a soldagem a laser muda o trabalho do posicionador
A soldagem a arco tolera oscilações; soldagem a laser não. Um feixe focado com um ponto minúsculo exige que a costura fique no plano focal – plano e centralizado – durante toda a passagem. O posicionador se torna o dispositivo de precisão, não apenas o rotador. A entrada de calor é baixa, então a distorção é baixa, mas somente se a peça for segurada com precisão, porque não há grande poça derretida que perdoe uma junta desalinhada. Velocidade é o ponto: em metros por minuto, um pequeno erro de rastreamento se torna uma solda perdida em milissegundos. O feixe é rápido; o posicionador é o que o mantém honesto.
O que um posicionador pronto para laser deve fazer
Mantenha a costura imóvel e plana
A precisão do laser vive ou morre no acessório e no eixo. Relatórios ROBOPTIX representam precisão AP e apresentam repetibilidade RP por ISO 9283:1998 na sua carga, temperatura, e velocidade - porque um número sem condições é uma meia verdade. Para bitola fina, verificamos com um rastreador a laser antes do envio; uma tolerância sem prova medida é uma reivindicação de brochura.
Mova-se em velocidade TCP constante
O robô e o servo posicionador devem se mover como uma cadeia cinemática para que o feixe encontra a costura a velocidade constante e afastamento. O posicionador é declarado como um eixo externo e coordenado através do controlador; o sistema ferroviário do robô do 7º eixo amplia o alcance e a base do robô / O pedestal do robô define a estrutura de base estável.
Dissipar Calor, Evite deriva
Rigidez e desvio térmico são as especificações ocultas. Uma estrutura compatível flexiona sob a fixação e se arrasta à medida que aquece, andando pela costura fora de foco. ROBOPTIX dimensiona estrutura e acionamento para o momento de capotamento, não apenas o carregamento do catálogo.
A compensação entre velocidade e precisão
A soldagem a laser tenta aumentar a taxa de alimentação. O limite não é o feixe – é a capacidade do posicionador de rastrear. A uma velocidade de costura alvo v com um erro de seguimento do posicionador e, o desvio de impasse escala com e; permaneça dentro da janela de profundidade de foco ou a solda perderá penetração. Por um 0.5 mm profundidade focal, um erro seguinte acima de cerca de ± 0,2 mm em velocidade deixa você fora das especificações. Então, declaramos a condição de precisão na taxa de avanço real, para ISO 9283:1998—não em um teste de bancada lento. Velocidade que você consegue segurar, velocidade que você não consegue. O eixo com classificação mais barata é a solda cara quando não consegue manter o plano focal.
Qual família de posicionadores para laser
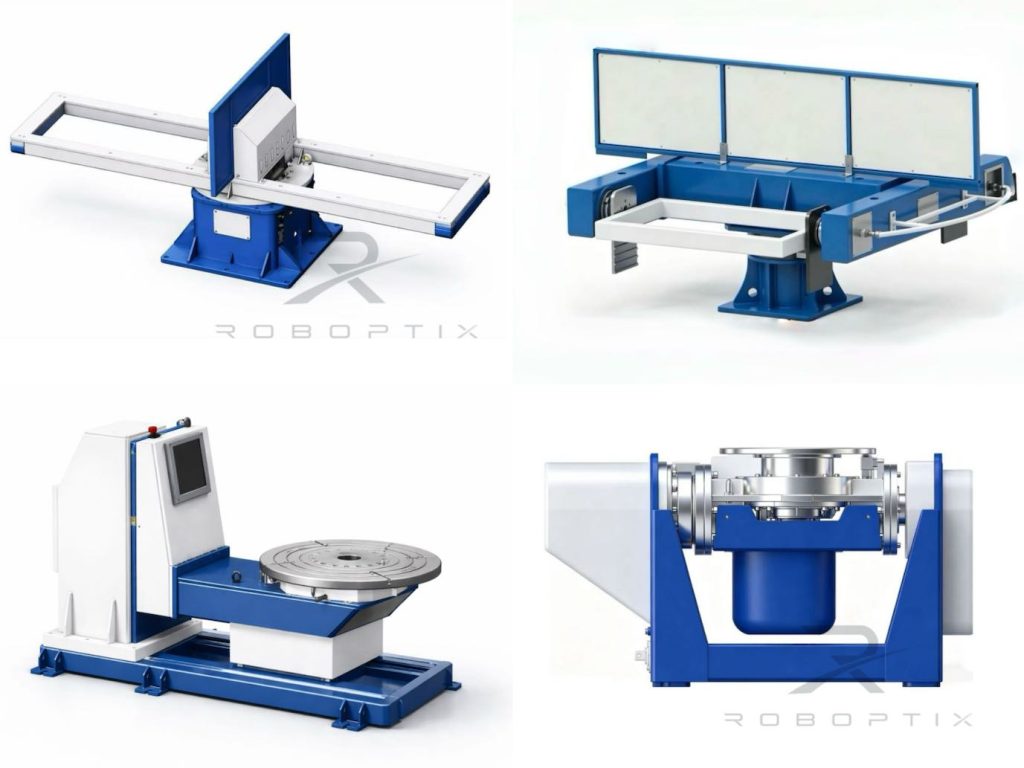
Combine a geometria primeiro. Placas finas e caixas pequenas são adequadas para um posicionador de soldagem tipo L; peças redondas e rotativas adequam-se a um posicionador rotativo de eixo único; costuras mistas complexas são adequadas para um posicionador rotativo horizontal de 3 eixos; grandes estruturas irregulares são adequadas para um posicionador de soldagem tipo U; costuras rotacionais longas se adaptam a um posicionador de cabeçote móvel; placa pesada para inclinação é adequada para um posicionador de inclinação vertical. Para operação sem intervenção em peças variáveis, uma célula de soldagem robótica sem programação pode apresentar e traçar a costura; para uma parte fixa, uma estação de trabalho pronta para soldar—ambos na mesma plataforma pronta para laser.
Exemplo trabalhado
Fabricante de gabinete de calibre fino (robô + Posicionador de soldagem tipo L)
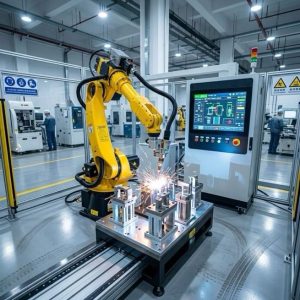
Uma oficina de soldagem 1.0 gabinetes de aço inoxidável de mm continuavam queimando nos cantos com arco. Em uma célula pronta para laser – robô com um posicionador de soldagem tipo L declarado como um eixo externo – a costura foi mantida plana a uma velocidade TCP constante e verificada para ±0,15 mm RP por ISO 9283:1998 na taxa de alimentação real. Burn-through caiu para quase zero, e o rendimento aumentou porque o feixe funcionou a toda velocidade sem parar para corrigir. O posicionador, não o laser, foi a atualização que importou.
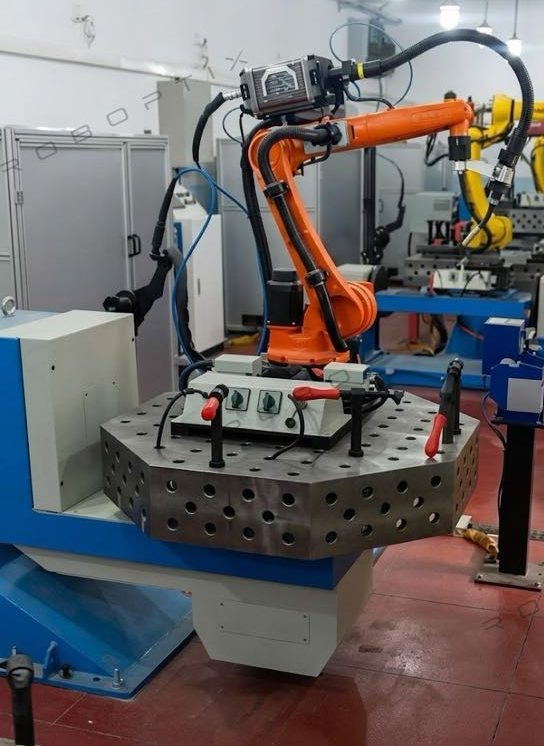
Laser vs Arco: Onde o laser vence
| Fator | Posições de laser | Posicionador de arco |
| Tolerância de costura | Apertado (dependente do foco) | Mais indulgente |
| Entrada de calor | Baixo, baixa distorção | Mais alto |
| Melhor para | Medidor fino, sensível ao calor | Espesso, preenchimento intensivo |
| Demanda de posição | Alto (segure o plano focal) | Moderado |
Quando um posicionador de soldagem a laser não é a resposta
Laser não é universal. Seções espessas que necessitam de penetração profunda, juntas com grandes lacunas, ou peças que precisam de metal de adição geralmente se adaptam melhor ao arco. O posicionador ainda importa, mas a viga não é o gargalo. Audite qualquer fornecedor antes de se comprometer - a visita à fábrica e o teste de bancada superam uma folha de especificações - e compare o custo total de propriedade de cinco anos com o adesivo. Pague pelo laser onde vale a pena; mantenha o arco onde ele vence.
Quando NÃO escolher
Se o seu trabalho for em chapa grossa ou tolerante a lacunas, uma célula de arco coordenado é a decisão honesta; para uma experiência única, o programa personalizado. Uma plataforma pronta para laser ganha seu custo com recursos finos, preciso, costuras repetíveis – não em todas as soldas.
ROBOPTIX constrói a plataforma pronta para laser
Cada resposta ROBOPTIX pronta para laser é uma montagem, nem um único SKU: um sistema ferroviário robótico de 7º eixo que amplia o alcance, uma base de robô / Pedestal do robô que define a estrutura base estável, e servo posicionadores -Posicionador do cabeçote móvel, Posicionador de soldagem tipo L, Posicionador de soldagem tipo U, Posicionador rotativo horizontal de 3 eixos, Posicionador de inclinação vertical, ou Posição rotativa de eixo únicoR—declarados como eixos externos. Para operação sem intervenção, o mesmo hardware é fornecido como uma célula de soldagem robótica sem programação; para uma parte fixa, como uma estação de trabalho pronta para uso; e para geometrias não padronizadas, através do programa personalizado. A plataforma pronta para laser é a mesma arquitetura coordenada, construído para segurar o plano focal.
Perguntas frequentes
P: O que torna um posicionador ‘pronto para laser’?
UM: Ele mantém a costura plana e centralizada no plano focal em velocidade: servo eixos com RP verificado pela ISO 9283:1998, movimento coordenado do eixo externo com o robô, e uma estrutura rígida que não flutua à medida que aquece.
P: Qualquer uma das seis famílias de posicionadores pode usar um laser?
UM: Sim – combinar geometria: Tipo L para placas e caixas finas, Rotativo de eixo único para peças redondas, 3-Eixo para costuras complexas, Tipo U para quadros grandes, Cabeçote móvel para costuras rotacionais longas, Inclinação vertical para chapa grossa.
P: Por que a velocidade estressa o posicionador?
UM: Em metros por minuto, um pequeno erro de seguimento faz com que a costura saia da profundidade focal em milissegundos; o limite é o rastreamento, não o feixe. Afirmamos a precisão na taxa de avanço real, não é um teste de bancada lento.
P: O laser é melhor que o arco para bitola fina?
UM: Normalmente - calor mais baixo, menos distorção, maior rendimento em thin, costuras precisas. Mas seções grossas, grandes lacunas, ou as necessidades de preenchimento geralmente se ajustam melhor ao arco.
P: Quando NÃO devo comprar uma célula pronta para laser?
UM: Para trabalhos em chapas espessas ou tolerantes a folgas, uma célula de arco coordenado; para um único, o programa personalizado. Audite o fornecedor primeiro e compare o TCO de cinco anos.
P: O ROBOPTIX certifica a precisão?
UM: ROBOPTIX tem certificação ISO 9001 e reporta a precisão do posicionador usando ISO 9283:1998-métricas alinhadas, com verificação do rastreador a laser antes do envio.
Um posicionador de soldagem a laser é o dispositivo de precisão, não apenas o rotador: deve manter uma costura fina plana e centralizada no plano focal em velocidade, coordenado como uma cadeia cinemática com o robô. ROBOPTIX é certificado pela ISO 9001 e verifica RP de acordo com a ISO 9283:1998 na sua taxa de alimentação real, não é um teste de bancada lento.
Envie-nos sua peça e tolerância e especificaremos a plataforma pronta para laser
-antes que a trave do seu concorrente saia da costura
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
Referências
[1] Organização Internacional de Padronização. (1998). ISO 9283:1998, Manipulação de Robôs Industriais — Critérios de Desempenho e Métodos de Teste Relacionados.
[2] Parque, J.-H., Kim, S.-H., Lua, H.-S., & Kim, M.-H. (2019). Influência da gravidade no comportamento da poça fundida e análise da microestrutura em várias posições de soldagem na soldagem a arco metálico a gás pulsado. Ciências Aplicadas, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, C., & Mãe, X. (2023). Mecanismos de influência gravitacional no comportamento da poça de fusão e no desempenho do cordão de solda na soldagem a arco plasma de polaridade variável em diferentes posições de soldagem. Materiais, 16(19), 6457.
POSTS RELACIONADOS
3Rastreamento de costura a laser D Vision explicado:Da nuvem de pontos ao caminho da solda em segundos
Domínio da soldagem robótica a laser: 10 Dicas práticas para máximo desempenho e ROI
2026 Guia do comprador do posicionador de robô: Todos 5 Tipos comparados - cabeçote e cabeçote móvel, Tipo L, Tipo U, e mais
Como escolher o sistema robótico de soldagem a laser certo para sua fábrica
6 Desafios comuns na soldagem robótica a laser e como resolvê-los