Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme


Laserschweißpositionierer: Genauigkeit und Geschwindigkeit für dünne Schweißnähte
Sie haben nach „Schweißpositionierer zu verkaufen“ gesucht und eine Antwort zum Thema Lichtbogenschweißen erwartet. Für dünnwandigen Edelstahl, Batteriefächer, und wärmeempfindliche Baugruppen, Die bessere Frage ist Laser. Ein Laserschweißpositionierer hat eine schwierigere Aufgabe als es aussieht: Es muss eine hauchdünne Naht flach und absolut ruhig halten, während der Strahl daran entlang rast. Dieser Leitfaden beschreibt, was eine laserfähige Plattform tatsächlich leisten muss, Der Kompromiss zwischen Geschwindigkeit und Genauigkeit, und – ganz ehrlich – wo Laser die falsche Wahl ist. Wählen Sie zuerst die Familie aus; für Der Sechs-Familien-Vergleich, siehe Tabelle.
Warum Laserschweißen die Arbeit des Positionierers verändert
Das Lichtbogenschweißen toleriert ein Wackeln; Laserschweißen nicht. Ein fokussierter Strahl mit einem winzigen Punkt erfordert, dass die Naht während des gesamten Durchgangs flach und zentriert in der Brennebene liegt. Der Positionierer wird zum Genauigkeitsgerät, nicht nur der Rotator. Der Wärmeeintrag ist gering, daher ist die Verzerrung gering, aber nur, wenn das Teil präzise gehalten wird, Weil Es gibt keine große geschmolzene Pfütze, die eine Fehlstellung des Gelenks verzeihen könnte. Geschwindigkeit ist der Punkt: bei Metern pro Minute, Ein kleiner Spurfehler wird innerhalb von Millisekunden zu einer verpassten Schweißnaht. Der Strahl ist schnell; Der Positionierer sorgt dafür, dass es ehrlich bleibt.
Was ein laserfähiger Positionierer leisten muss
Halten Sie die Naht ruhig und flach
Die Lasergenauigkeit hängt von der Vorrichtung und der Achse ab. ROBOPTIX-Berichte stellen die Genauigkeit AP und die Wiederholbarkeit der Stellung RP gemäß ISO dar 9283:1998 bei Ihrer Ladung, Temperatur, und Geschwindigkeit – denn eine Zahl ohne Bedingungen ist eine Halbwahrheit. Bei dünnen Dicken prüfen wir vor dem Versand mit einem Lasertracker; Eine Toleranz ohne gemessenen Nachweis ist eine Prospektangabe.
Bewegen Sie sich mit konstanter TCP-Geschwindigkeit
Der Roboter und der Servopositionierer müssen sich daher als eine kinematische Kette bewegen Der Strahl trifft mit konstanter Geschwindigkeit und Abstand auf die Naht. Der Positionierer ist als externe Achse deklariert und durch die Steuerung koordiniert; Das 7. Achsen-Roboterschienensystem erweitert die Reichweite und die Roboterbasis / Robot Pedestal bildet den stabilen Grundrahmen.
Wärme ableiten, Vermeiden Sie Drift
Steifigkeit und thermische Drift sind die versteckten Spezifikationen. Ein nachgiebiger Rahmen biegt sich unter Spannung und kriecht bei Erwärmung, Gehen Sie unscharf über die Naht. ROBOPTIX passt Struktur und Antrieb an das Kippmoment an, nicht nur die Kataloglast.
Der Kompromiss zwischen Geschwindigkeit und Genauigkeit
Das Laserschweißen verleitet dazu, den Vorschub hochzudrehen. Die Grenze ist nicht der Strahl, sondern die Fähigkeit des Positionierers zur Nachführung. Bei einer Soll-Nahtgeschwindigkeit v mit einem Positionierer-Schleppfehler e, die Abstandsabweichung skaliert mit e; Bleiben Sie innerhalb des Tiefenschärfefensters, sonst verliert die Schweißnaht ihre Eindringtiefe. Für einen 0.5 mm Brennweite, Ein Schleppfehler von mehr als etwa ±0,2 mm bei einer Geschwindigkeit führt dazu, dass Sie außerhalb der Spezifikation liegen. Daher geben wir den Genauigkeitszustand bei der realen Vorschubgeschwindigkeit an, für ISO 9283:1998– nicht bei einem langsamen Prüfstandstest. Geschwindigkeit, die Sie halten können, ist schneller als Geschwindigkeit, die Sie nicht halten können. Die günstigere Achse ist die teure Schweißnaht, wenn sie die Brennebene nicht einhalten kann.
Welche Positioniererfamilie für Laser
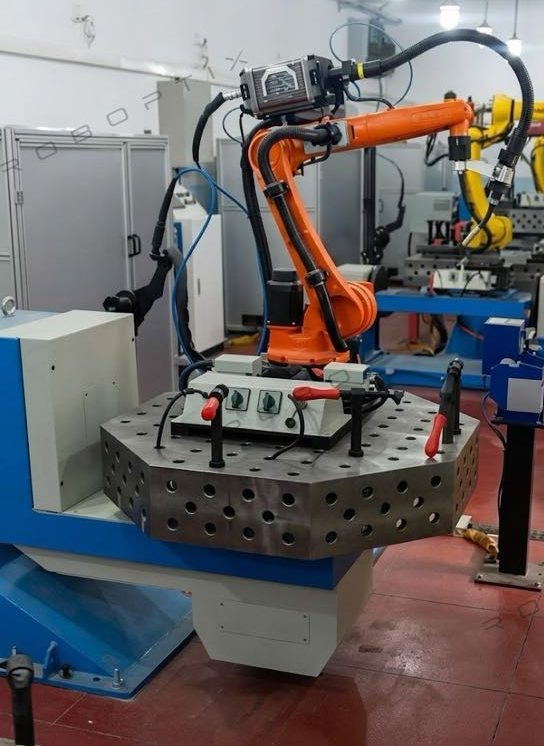
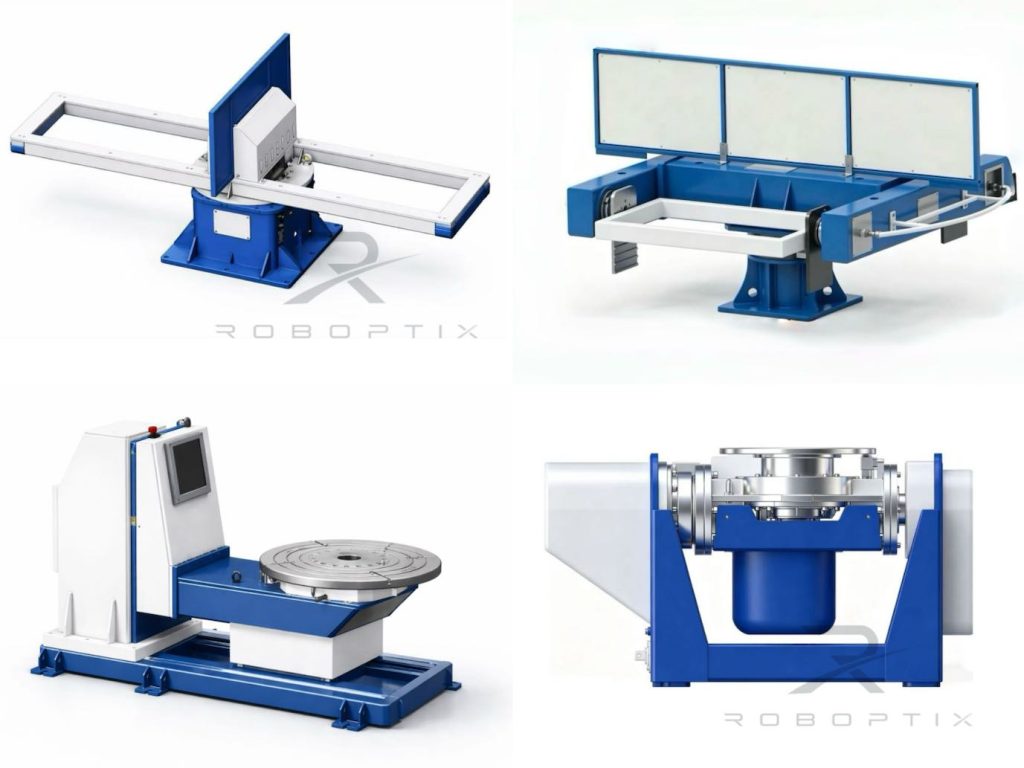
Passen Sie zuerst die Geometrie an. Dünne Platten und kleine Kästen eignen sich für einen L-Typ-Schweißpositionierer; Runde und rotierende Teile eignen sich für einen einachsigen Drehpositionierer; Komplexe Mischnähte eignen sich für einen horizontalen 3-Achsen-Drehpositionierer; Große unregelmäßige Rahmen eignen sich für einen U-Typ-Schweißpositionierer; Lange Rotationsnähte eignen sich für einen Spindelstock-Reitstock-Positionierer; Die schwere Platte zum Kippen eignet sich für einen vertikalen Kipppositionierer. Für die berührungslose Bearbeitung variabler Teile, Eine Roboterschweißzelle ohne Programmierung kann die Naht darstellen und verfolgen; für einen festen Teil, Eine schlüsselfertige Arbeitsstation wird schweißbereit geliefert– beide auf derselben laserbereiten Plattform.
Ausgearbeitetes Beispiel
Hersteller dünnwandiger Gehäuse (Roboter + L-Typ-Schweißpositionierer)
Eine Werkstatt zum Schweißen 1.0 mm-Edelstahlgehäuse brannten mit Lichtbogen durch die Ecken. Auf einer laserbereiten Zelle – einem Roboter mit einem L-Typ-Schweißpositionierer, der als externe Achse deklariert ist – wurde die Naht bei konstanter TCP-Geschwindigkeit flach gehalten und auf ±0,15 mm RP pro ISO überprüft 9283:1998 mit der realen Vorschubgeschwindigkeit. Der Burn-Through sank auf nahezu Null, und der Durchsatz stieg, weil der Strahl mit voller Geschwindigkeit lief, ohne zur Korrektur anzuhalten. Der Positionierer, nicht der Laser, war das Upgrade, das zählte.
Laser vs. Lichtbogen: Wo Laser gewinnt
| Faktor | Laserpositionen | Lichtbogenpositionierer |
| Nahttoleranz | Eng (Fokusabhängig) | Verzeihender |
| Wärmeeintrag | Niedrig, geringe Verzerrung | Höher |
| Am besten für | Dünne Stärke, hitzeempfindlich | Dick, Füllintensiv |
| Positionsnachfrage | Hoch (Fokusebene halten) | Mäßig |
Wenn ein Laserschweißpositionierer nicht die Lösung ist
Laser ist nicht universell. Dicke Abschnitte, die ein tiefes Eindringen erfordern, Fugen mit großen Lücken, oder Teile, die Füllmetall benötigen, passen oft besser. Der Positionierer ist immer noch wichtig, aber der Strahl ist nicht der Flaschenhals. Überprüfen Sie jeden Lieferanten, bevor Sie sich verpflichten – Werksbesichtigung und Prüfstandstest sind besser als ein Datenblatt – und wägen Sie die Gesamtbetriebskosten von fünf Jahren gegen den Aufkleber ab. Bezahlen Sie den Laser dort, wo er sich lohnt; Halten Sie den Bogen dort, wo er gewinnt.
Wann man es NICHT wählt
Wenn Ihre Arbeit dickblechig oder spalttolerant ist, Eine koordinierte Lichtbogenzelle ist die ehrliche Entscheidung; für ein einzigartiges Unikat, das benutzerdefinierte Programm. Eine laserfähige Plattform verdient ihren Preis auf dünnem Niveau, präzise, wiederholbare Nähte – nicht bei jeder Schweißnaht.
ROBOPTIX baut die laserfähige Plattform
Jede laserfertige Lösung von ROBOPTIX ist eine Baugruppe, keine einzige SKU: ein 7. Achsen-Roboterschienensystem, das die Reichweite vergrößert, eine Roboterbasis / Robotersockel, der den stabilen Grundrahmen definiert, und Servopositionierer—Spindelstock-Reitstock-Positionierer, L-Typ-Schweißpositionierer, U-Typ-Schweißpositionierer, Horizontaler 3-Achsen-Drehpositionierer, Vertikaler Kipppositionierer, oder Einachsige DrehpositionierungR– als externe Achsen deklariert. Für berührungslose Bedienung, Die gleiche Hardware wird wie bei einer Roboterschweißzelle ohne Programmierung geliefert; für einen festen Teil, als schlüsselfertiger Arbeitsplatz; und für nicht standardmäßige Geometrien, über das benutzerdefinierte Programm. Die laserfähige Plattform verfügt über dieselbe koordinierte Architektur, gebaut, um die Brennebene zu halten.
Häufig gestellte Fragen
Q: Was macht einen Positionierer „laserbereit“??
A: Es hält die Naht bei hoher Geschwindigkeit flach und zentriert in der Brennebene: Servoachsen mit nach ISO verifiziertem RP 9283:1998, koordinierte Bewegung der Außenachse mit dem Roboter, und ein steifer Rahmen, der bei Erwärmung nicht verrutscht.
Q: Kann jede der sechs Positioniererfamilien einen Laser aufnehmen??
A: Ja – Geometrie anpassen: L-Typ für dünne Platten und Kisten, Einachsdrehmaschine für runde Teile, 3-Achse für komplexe Nähte, U-Typ für große Rahmen, Spindelstock Reitstock für lange Rotationsnähte, Vertikales Kippen für Grobblech.
Q: Warum belastet die Geschwindigkeit den Stellungsregler??
A: In Metern pro Minute, Ein kleiner Schleppfehler führt dazu, dass die Naht innerhalb von Millisekunden aus der Fokustiefe herausläuft; Das Limit ist die Nachverfolgung, nicht der Balken. Wir geben die Genauigkeit bei realer Vorschubgeschwindigkeit an, kein langsamer Prüfstandstest.
Q: Ist Laser besser als Lichtbogen für dünne Blechstärken??
A: Normalerweise – geringere Hitze, weniger Verzerrung, höherer Durchsatz auf dünn, Präzise Nähte. Aber dicke Abschnitte, große Lücken, oder Füllerbedürfnisse passen oft besser.
Q: Wann sollte ich KEINE laserfähige Zelle kaufen??
A: Für dicke Platten oder spalttolerantes Arbeiten, eine koordinierte Bogenzelle; für ein Einzelstück, das benutzerdefinierte Programm. Überprüfen Sie zuerst den Lieferanten Und Vergleichen Sie die TCO über fünf Jahre.
Q: Zertifiziert ROBOPTIX die Genauigkeit??
A: ROBOPTIX ist ISO 9001-zertifiziert und meldet die Genauigkeit des Positionierers anhand von ISO 9283:1998-ausgerichtete Metriken, mit Laser-Tracker-Verifizierung vor dem Versand.
Ein Laserschweißpositionierer ist das Genauigkeitsgerät, nicht nur der Rotator: Es muss eine dünne Naht bei hoher Geschwindigkeit flach und zentriert in der Brennebene halten, als eine kinematische Kette mit dem Roboter koordiniert. ROBOPTIX ist ISO 9001-zertifiziert und verifiziert RP nach ISO 9283:1998 mit Ihrer tatsächlichen Vorschubgeschwindigkeit, kein langsamer Prüfstandstest.
Senden Sie uns Ihr Teil und Ihre Toleranz und wir spezifizieren die laserfertige Plattform
– bevor der Strahl Ihres Konkurrenten die Naht verlässt
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
Referenzen
[1] Internationale Organisation für Normung. (1998). ISO 9283:1998, Manipulation von Industrierobotern – Leistungskriterien und zugehörige Testmethoden.
[2] Park, J.-H., Kim, S.-H., Mond, H.-S., & Kim, M.-H. (2019). Einfluss der Schwerkraft auf das Verhalten des Schmelzbades und Analyse der Mikrostruktur an verschiedenen Schweißpositionen beim Metalllichtbogenschweißen mit Impulsgas. Angewandte Wissenschaften, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Ma, X. (2023). Mechanismen des Einflusses der Schwerkraft auf das Verhalten des Schweißbades und die Leistung der Schweißraupe beim Plasmalichtbogenschweißen mit variabler Polarität über verschiedene Schweißpositionen hinweg. Materialien, 16(19), 6457.
VERWANDTE BEITRÄGE
2026 7Leitfaden zur Auswahl von Achsenrobotern: Nutzlast, Schlaganfall, Wiederholbarkeit & Markenkompatibilität
Beherrschung des Roboter-Laserschweißens: 10 Praxistipps für maximale Leistung und ROI
Können Sie dem Datenblatt vertrauen?? So überprüfen Sie die Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283
Reale Anwendungen von Roboterschweißzellen in der allgemeinen Industrie: Fallstudien 2026
Roboter-Laserschweißen: Prinzipien, Vorteile, und Anwendungen (2026 Vollständiger Leitfaden)