


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Pouvez-vous faire confiance à la fiche technique? Comment vérifier la précision du positionneur de soudage avec les laser trackers et ISO 9283
Chaque poste de soudager les pistes du catalogue avec un numéro de répétabilité: ±0,03 mm, ±0,05mm, occasionnellement ±0,01 mm pour les servomoteurs haut de gamme. Pour un acheteur international comparant les devis de différents fournisseurs et continents, ce chiffre devient le tableau de bord – le plus bas semble meilleur, et la décision d'achat la suit souvent. La vérité inconfortable que cache la fiche technique est que le numéro a été obtenu dans un laboratoire., dans un ensemble restreint de conditions, votre usine ne se reproduira jamais. Faites-lui confiance aveuglément et vous pourrez découvrir, semaines après l'installation et la mise en service, que le positionneur de soudage qui a « testé parfait » ne peut pas maintenir votre pièce là où le robot l'attend. Le coût de cette découverte n'est pas seulement une refonte; c'est une ligne bloquée, un envoi manqué, et une crédibilité gagnée auprès de votre propre client.
Cet article explique comment vérifier positionneur de soudage précision comme le devrait un acheteur ou un ingénieur professionnel: avec un laser tracker, contre l'ISO 9283 cadre, et avec un œil clair sur l'écart entre l'inspection en usine et l'acceptation sur le terrain. Nous allons au-delà du numéro du titre pour comprendre ce que cela signifie, comment il est - et n'est pas - mesuré, et comment écrire l'exigence de vérification dans votre bon de commande afin que la réclamation devienne un contrat, pas un espoir. Le but n’est pas de se méfier de chaque fournisseur; c'est remplacer la confiance par la mesure.
Note: Le positionneur de soudage la méthodologie de vérification reflète ici ROBOPTIX pratique d'acceptation dans les cellules servocommandées et s'aligne sur l'ISO 9283:1998 (Manipulation de robots industriels – Critères de performance et méthodes de tests associées).
La liaison qualité-soudure fait l'objet de références croisées avec des recherches sur le comportement du pool en fonction de la position, évaluées par des pairs. (Parc et coll., 2019; Liu et coll., 2023).
1. La promesse de la fiche technique
La répétabilité est le nombre le plus cité et le moins compris sur un positionneur de soudage Fiche de données. Cela ressemble à une garantie: "Cet axe reviendra au même endroit à ±0,03 mm près, à chaque fois." Dans un étroit, au sens littéral, c'est vrai : à l'usine du fournisseur, à une seule température contrôlée, sans charge sur la façade, se déplaçant lentement entre les mesures. Le problème n'est pas que l'affirmation soit fausse. C'est que la revendication est un point de test unique, gagné dans des conditions idéales, déguisé en promesse générale concernant votre atelier de production. Les acheteurs internationaux qui comparent deux devis se concentrent souvent sur ce chiffre tout en ignorant les conditions qui y sont attachées – et ces conditions sont exactement le point où la performance réelle vit ou meurt..
Considérez à quoi le nombre est en concurrence dans votre esprit. Un fournisseur indiquant ±0,03 mm semble « meilleur » qu’un fournisseur indiquant ±0,05 mm, ils gagnent donc la comparaison, même si le premier mesuré à 20 °C à vide et la seconde mesurée en température avec la pièce réelle montée. La fiche technique est muette sur ce contexte. Votre travail en tant qu'acheteur consiste à rendre le contexte explicite avant de signer, parce que le contexte est la différence entre un nombre avec lequel vous pouvez souder et un nombre avec lequel vous ne pouvez pas.
2. Ce que mesure réellement le nombre (et ce que ça ne fait pas)
Avant de pouvoir vérifier un positionneur de soudage, il faut savoir ce que fait et ne décrit pas son numéro de titre. Les deux mots les plus souvent confondus sont répétabilité et précision., et la confusion coûte cher.
2.1 Répétabilité vs précision
- Répétabilité: Dans quelle mesure l'axe revient-il à la même pose commandée au cours de nombreux cycles répétés. C'est une déclaration sur la cohérence, pas l'exactitude. Un axe peut être extrêmement reproductible tout en étant systématiquement erroné..
- Précision: Dans quelle mesure la pose obtenue est-elle proche de la pose commandée. Un axe peut être parfaitement reproductible tout en étant décalé par rapport à la vérité par 0.5 mm—répétable-vrai, précis-faux. Ce décalage constant peut généralement être corrigé avec l'étalonnage du cadre; ce qui n'est pas le cas, c'est un défaut matériel.
Voici la photo travaillée. Supposons qu'un axe d'inclinaison soit commandé à 45° et, plus de dix répétitions, atterrit à 45.00°, 45.01°, 44.99°, 45.00°… un écart d'environ ±0,02 mm au rayon de mesure. C'est une excellente répétabilité. Mais supposons que sa moyenne soit en réalité de 44,6° : elle est constamment en retrait de 0,4°.. C'est une mauvaise précision. Pour le soudage, la répétabilité est la plus importante pour la cohérence au quotidien; la précision compte au moment où vous enseignez un programme dans le cadre du robot ou si vous vous attendez à ce que deux cellules fabriquent des pièces identiques. La fiche technique cite la répétabilité pour une raison: c'est le numéro flatteur, et ça ne dit rien sur le décalage.
2.2 Ce que la répétabilité ne capture PAS
Tout aussi important est ce que la répétabilité du titre laisse de côté. Il exclut généralement la charge (l'axe est vide pendant le test), état thermique (démarrage à froid, pas après les heures d'ouverture), mouvement dynamique (fluage lent, pas d'accélération de la production), et la contribution du jeu et de la déformation élastique dans la chaîne d'entraînement - les spécifications cachées de Contrecoup, Rigidité & Dérive thermique: Les spécifications du positionneur de soudage caché. Un positionneur de soudage qui répète magnifiquement vide à 20 Les °C peuvent encore dériver sous une température chaude, lourd, partie à cycle rapide. La répétabilité est nécessaire mais loin d’être suffisante; traitez-le comme une contribution à un jugement plus large, jamais tout le jugement.
3. OIN 9283: La norme qui devrait régir la réclamation
OIN 9283:1998 définit comment les performances de manipulation des robots industriels - et, par extension directe, positionneurs rotatifs et inclinables – doivent être mesurés. C'est l'étalon internationalement reconnu, ce qui en fait le bon point de référence lorsque des fournisseurs de différents pays citent des numéros différents. La norme spécifie une famille de caractéristiques de performance: pose précision (PA), répétabilité de pose (PR), précision du chemin (À), répétabilité du chemin (RT), dérive de la précision de la pose pendant un fonctionnement constant, dépasser, règlement (stabilisation) temps, et conformité statique. Pour un positionneur de soudage, les deux qui comptent le plus sont la répétabilité de pose RP et, lorsque l'axe bouge pendant le soudage (comme dans un mouvement coordonné), répétabilité du trajet RT.
Il est tout aussi important de savoir comment l'ISO 9283 dit de mesurer. Il prescrit un ensemble de poses de test définies réparties dans l'enveloppe de travail., un nombre spécifié de répétitions à chaque, et un traitement statistique - généralement l'écart contenu dans une bande ±2σ ou ±3σ. Une allégation de répétabilité qui n'indique pas quelle norme, qui pose, quelles répétitions, quelle température, et quelle bande de confiance il a utilisée est, professionnellement parlant, une opinion plutôt qu'une mesure. Plus la bande σ est petite, plus la réclamation est stricte - et ± 3σ est à peu près 50% plus large que ±2σ pour les mêmes données, donc les deux ne sont pas interchangeables.
3.1 Un regard travaillé sur les chiffres
Imaginez qu'un fournisseur signale une « répétabilité ±0,05 mm » sans autre détail.. Demandez l'ISO 9283 rapport et vous pourriez trouver: pose à 0°, 45°, 90°, 135°, 180° inclinaison, dix répétitions chacune, à 20 °C déchargé, rapporté à ±2σ. C'est légitime, si optimiste, nombre. Demandez maintenant la même grille avec la partie production de 1,5 tonne montée et la cellule en 30 °C après deux heures de fonctionnement. Le même axe peut rapporter ±0,12 mm. Les deux sont « vrais » : ce ne sont que des tests différents. Le rapport, pas le titre, c'est contre quoi tu achètes, et c'est dans le rapport que la véritable comparaison entre les fournisseurs devient enfin équitable.
4. Vérification du traqueur laser: Comment le mesurer réellement
Un laser tracker est un appareil portable de mesure de coordonnées construit autour d'un faisceau laser étroitement contrôlé.. Il tire le faisceau sur un rétroréflecteur monté sphérique (RMS)-un petit miroir monté sur boule-et détermine la position 3D de la cible à partir des angles mesurés et de la distance absolue à la cible (un interféromètre pour la distance incrémentielle, un télémètre absolu pour le verrouillage initial). Montez un SMR sur la plaque frontale ou le mandrin du positionneur de soudage, commander l'axe à travers un ensemble d'angles, et le tracker enregistre où la cible est réellement allée dans l'espace. Vous mesurez maintenant le positionneur de soudage tel que votre robot le verra, en coordonnées réelles., avec une géométrie réelle, plutôt que sous forme de nombre sur un rapport de banc.
L'astuce qui rend cela puissant est l'amplification géométrique. Une petite erreur angulaire au niveau de l'axe devient une grande erreur linéaire à la pointe d'une cible décalée. Si votre SMR est assis 500 mm du centre de rotation et l'axe est décalé de 0,05°, la cible se déplace 0.44 mm – environ neuf fois plus facile à résoudre pour le tracker que l'erreur angulaire elle-même. Montez la cible aussi loin que possible sur la plaque frontale et les petites erreurs angulaires du positionneur de soudage deviennent facilement mesurables.. C'est pourquoi un laser tracker, pas un indicateur à cadran, est le bon outil pour vérifier un positionneur de précision, et pourquoi la mesure est à la fois rapide et défendable en cas de litige.
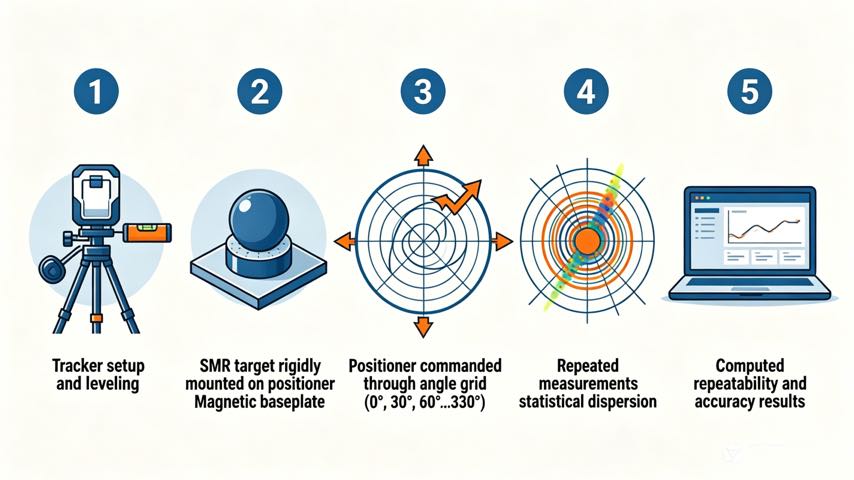
4.1 Une procédure pratique de suivi laser
- 1. Configuration et niveau: Placez le tracker de manière à ce qu'il ait une ligne de vue dégagée sur toute la rotation ou l'arc d'inclinaison.; mettre à niveau le positionneur de soudage et le laisser se stabiliser thermiquement – au moins 30 minutes après la mise sous tension, car les premiers cycles tournent à froid et le cadre est encore en train de s'installer. Enregistrer la température ambiante et celle de la surface du positionneur.
- 2. Montez la cible de manière rigide: Fixez le SMR à la façade à un endroit connu, de préférence un grand rayon. La rigidité compte: tout mouvement de la cible par rapport à la façade est mesuré comme une erreur de positionnement et corrompt le résultat. Utilisez un nid magnétique ou collé, jamais une cible tenue à la main.
- 3. Commandez une grille de pose: Pilotez l'axe à travers un ensemble représentatif d'angles commandés (pour un axe de rotation), 0°, 30°, 60° … 330°; pour un axe d'inclinaison, un balayage similaire sur toute sa plage de travail. A chaque pose, prendre plusieurs (idéalement dix) mesures répétées avec l'axe recommandé à chaque fois, vous capturez donc la répétabilité, pas une seule lecture chanceuse.
- 4. Calculer la répétabilité (PR): Pour chaque angle commandé, prendre la propagation des lectures répétées et signaler la propagation maximale et l'ISO 9283 Chiffre RP (le rayon ±2σ ou ±3σ). C'est ton vrai, répétabilité du positionneur de soudage vérifiée sur le terrain.
- 5. Précision du calcul (PA) et convertir en angle: Comparez la position moyenne obtenue à chaque pose à la position commandée; l'écart maximum est la précision de la pose. Convertissez l'écart linéaire au rayon cible connu en une erreur angulaire afin de pouvoir le comparer directement aux spécifications angulaires du fournisseur.. Documenter la température et la charge à chaque étape.
4.2 De la déviation linéaire à l’erreur angulaire
Supposons qu'il s'agisse d'une inclinaison commandée de 90 °, votre SMR à un 400 mm rayon atterrit 0.30 mm en dessous de sa position commandée, signifie plus de dix lectures. L'erreur angulaire est à peu près arctan(0.30 / 400) ≈ 0,043°. Si le positionneur de soudage était indiqué avec une précision d'inclinaison de ±0,03°, vous avez maintenant confirmé de manière indépendante qu'il est légèrement en dehors des spécifications - ou, si la pièce était montée et chaude, vous avez quantifié exactement combien vous coûte l'état du terrain. Quoi qu'il en soit, vous négociez à partir de la mesure, pas la foi, et vous pouvez décider si l'écart est important pour votre tolérance de soudure.
5. L’écart entre l’usine et le terrain
Le numéro que vous vérifiez au banc du fournisseur n’est pas le numéro que vous obtiendrez à votre étage.. Le tableau ci-dessous indique les dimensions de cet écart et, crucialement, que faire de chacun.
| Dimension | Essai en usine | Réalité du terrain | Atténuation |
| Température | Contrôlé 20 °C | L'atelier oscille entre 15 et 35 °C; la croissance thermique déplace les cadres | Échauffement avant les qualifications; re-mesurer à la température de fonctionnement |
| Charger | Masse d'essai non chargée ou légère | Le poids réel de la pièce induit un affaissement et un jeu (P04, P05) | Vérifier avec la pièce réelle ou la masse représentative |
| Vitesse | Lent, indexation douce | L’accélération de la production augmente l’erreur dynamique | Test à la vitesse du cycle de production ou à proximité |
| Câbles / tuyaux | Soigné, bien soutenu | La traînée du dress-pack charge l'axe | Mesurez avec le pack de vêtements installé |
| Fondation | Monté avec précision, nivelé | Sol pas parfaitement rigide ou de niveau | Niveau et cale à l'installation; revérifier après l'ancrage |
| Durée | Courte salve de cycles | Heures de fonctionnement → dérive (OIN 9283 dérive) | Effectuer un test de dérive; vérifier après 2 à 4 heures |
Rien de tout cela ne constitue une triche de la part du fournisseur. Ce ne sont tout simplement pas vos conditions. La démarche professionnelle consiste à écrire les conditions sur le terrain dans le test d'acceptation afin que l'écart soit mesuré., non découvert après la mise en service.
6. Écrire la clause d'exactitude dans votre bon de commande
C'est là que les acheteurs internationaux se protègent, et c'est l'étape la plus systématiquement ignorée. Une vague « répétabilité de ±0,05 mm » dans une citation devient une vague, promesse inapplicable. Transformez-le en clause: "Positionneur de soudage pose répétabilité RP ≤ 0.05 mm et précision de pose AP ≤ 0.10 mm, pour ISO 9283:1998, mesuré à 25 °C avec le [nommé] pièce de production montée à [masse] kilos, à [vitesse] °/s, rapporté à ±2σ, en utilisant un laser tracker. Maintenant, la revendication est une spécification avec une méthode, un état, et un outil de mesure. Si le fournisseur ne peut pas le satisfaire à votre pièce et à votre température, vous apprenez cela avant l'expédition, pas après. ROBOPTIX fournit aux positionneurs de soudage des rapports référencés ISO 9283 et prend en charge la rédaction et le respect de ce type de clause., parce qu'un nombre que vous pouvez imposer vaut plus qu'un nombre que vous ne pouvez qu'admirer.
7. Cinq questions à poser avant de faire confiance au numéro
- Quelle norme? OIN 9283 ou un autre? Non spécifié équivaut à invérifiable, et vous devriez le traiter comme du marketing plutôt que comme une mesure.
- Quelles poses et répétitions? Un seul angle testé dix fois ne constitue pas l’enveloppe de travail complète. Exigez une grille couvrant toute la gamme que vous utilisez réellement, pas celui qui flatte l'axe.
- A quelle charge et température? Déchargé 20 Les chiffres °C cachent l’erreur de terrain qui vous mord. Insistez de votre part, à ta température, selon votre cycle de service.
- Quelle bande de confiance? ±2σ et ±3σ diffèrent d'environ 50%; sachez lequel vous avez été cité, parce que la bande plus large rend n'importe quel nombre plus beau qu'il ne l'est.
- Avez-vous le rapport de test? Une réclamation sans le rapport brut - pose, répétitions, température, Bande σ – est une affirmation, pas de preuve. Demandez le document, pas le point.
8. Exemple de champ: Le ±0,05 mm qui n’était pas le cas
Un client ROBOPTIX a reçu un positionneur de soudage avec une répétabilité de ±0,05 mm., soutenu par le rapport d’usine du fournisseur sous ISO 9283 à 20 °C déchargé. Sur le sol, avec une pièce de 1,5 tonne et un 30 Magasin °C, le suivi des coutures s'est promené jusqu'à 0.4 mm à l'extrémité de la pièce, soit environ huit fois le chiffre indiqué. Nous avons réexécuté la grille du laser tracker avec la pièce montée et enregistré la température.: l'axe lui-même est répété à ±0,06 mm près, essentiellement comme cité, mais l'affaissement et la dérive thermique induits par la charge avaient déplacé la moyenne de 0.35 mm. Après avoir calé la fondation, ajouter une routine d'échauffement thermique, et recalibrer le châssis du robot sur le positionneur, la répétabilité sur le terrain s'est établie à ±0,08 mm - acceptable pour la soudure, et honnête sur ce que la cellule pourrait réellement faire. L’axe n’a jamais été « mauvais »; la spécification était simplement un monde différent, et le laser tracker était ce qui traduisait entre les deux.
9. Quand la fiche technique est suffisamment bonne
Pour de nombreuses applications, la répétabilité du catalogue est parfaitement adéquate, et courir après l'ISO 9283 la vérification avec un laser tracker est une ingénierie excessive qui coûte du temps et de l'argent sans retour. Si votre tolérance de soudure est de ± 1 mm ou moins, si la pièce est petite et la température de l'atelier est stable, et si vous recalibrez le cadre lors de l'installation, le numéro de fiche technique tiendra en pratique et une journée de vérification confirmerait ce que vous saviez déjà. La vérification rapporte son prix lorsque les tolérances se resserrent (±0,2 mm et moins), lorsque les pièces sont grandes ou lourdes, ou lorsque le rendement du premier passage est déjà marginal et que vous ne pouvez pas vous permettre une compensation cachée. Passez la journée du laser tracker là où vit la tolérance; sautez-le là où un ruban à mesurer et un étalonnage feraient l'affaire. Le point est le jugement, pas un rituel – et le jugement est ce qui sépare un acheteur qui précise de celui qui espère simplement.
Foire aux questions
Q: Que signifie réellement la répétabilité de ±0,03 mm sur un positionneur de soudage?
UN: Cela signifie que l'axe revient à la même pose commandée dans un délai d'un certain temps. 0.03 mm étalé dans les conditions de test du fournisseur, généralement déchargé, à température contrôlée, se déplaçant lentement. Il s'agit d'un chiffre de laboratoire idéal en matière de cohérence., pas une garantie d'exactitude ou de performance sous votre charge, chaud, atelier à cycle rapide.
Q: Comment vérifier la précision du positionneur de soudage avec un laser tracker?
UN: Montez une cible rétroréflectrice sur la plaque frontale à un rayon connu, commander l'axe à travers une grille d'angles, et enregistrez les positions 3D obtenues à chaque, avec plusieurs lectures répétées par pose. La répartition des répétitions donne la répétabilité; le décalage par rapport à la commande donne de la précision. Convertissez l'écart linéaire au niveau du rayon cible en un angle à comparer avec la spécification. Idéalement répéter la grille avec la pièce de production réelle montée et à température de fonctionnement.
Q: Est-ce que l'ISO 9283 la bonne norme pour les positionneurs de soudage?
UN: OIN 9283:1998 définit la précision de la pose, répétabilité de pose, précision du chemin, et dérive pour manipuler des robots, et constitue également le cadre international accepté pour les positionneurs rotatifs et inclinables.. Demandez le rapport de test réel - pose, répétitions, température, et la bande de confiance σ – pas seulement le chiffre global, parce que les conditions déterminent ce que signifie le nombre.
Q: Pourquoi la précision mesurée en usine est-elle meilleure que la précision sur le terrain?
UN: Les tests en usine sont effectués à vide, à température contrôlée et à vitesse lente sur une surface nivelée., support rigide. Le champ ajoute le poids de la pièce (affaissement et contrecoup), croissance thermique, traînée de câble, et heures de fonctionnement qui induisent une dérive selon ISO 9283. Une nouvelle vérification sous charge et à température (et l'inscription de ces conditions dans le bon de commande) comble la majeure partie de cet écart avant de vous engager..
Le numéro de répétabilité sur une fiche technique d'un positionneur de soudage est réel, mais c'est un numéro de laboratoire - gagné sans charge, à 20 °C, bouger doucement. Lui faire confiance en tant que performance sur le terrain est l'erreur la plus courante et la plus coûteuse lors de l'achat d'un positionneur., parce que les conditions qui y sont attachées ne sont jamais vos conditions. La solution n'est pas le cynisme; c'est une mesure, rendu exécutoire. Adopter l'ISO 9283 cadre, exécuter une grille de laser-tracker avec la pièce réelle montée et à température, reconvertir les lectures en angles, et - de manière décisive - écrivez le résultat dans votre bon de commande sous forme de clause avec une méthode, un état, et un outil. Ensuite, le numéro sur lequel vous achetez est le numéro avec lequel vous soudez.
ROBOPTIX fournit des positionneurs de soudage avec des rapports de répétabilité référencés ISO 9283 et prend en charge l'acceptation des laser trackers sur site, y compris la vérification du chargement et de la température et la rédaction des clauses de bon de commande, donc le cahier des charges est un contrat plutôt qu'un espoir. Pour la plupart des travaux lourds ou à tolérance serrée, ce jour de vérification est rentabilisé la première fois qu'il évite une couture mal alignée ou un envoi rejeté. Le prochain article (P08) passe de la vérification de la machine à la correspondance avec votre pièce: rond, rectangulaire, et pièces irrégulières, et la configuration du positionneur de soudage que chacun exige.
Demander ROBOPTIX pour un rapport référencé ISO 9283 et un plan d'acceptation du laser tracker sur site, inscrit dans votre bon de commande, avant de vous engager.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
Références
[1] Organisation internationale de normalisation. (1998). OIN 9283:1998, Manipulation de robots industriels — Critères de performance et méthodes de test associées.
[2] Parc, J.-H., Kim, S.-H., Lune, H.-S., & Kim, M.-H.. (2019). Influence de la gravité sur le comportement du bain en fusion et analyse de la microstructure sur diverses positions de soudage dans le soudage à l'arc métallique sous gaz pulsé. Sciences appliquées, 9(21).
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Maman, X. (2023). Mécanismes d'influence gravitationnelle sur le comportement du bain de soudure et les performances des cordons de soudure lors du soudage à l'arc plasma à polarité variable dans différentes positions de soudage. Matériels, 16(19).
ARTICLES CONNEXES

2026 Guide d'achat du positionneur de robot: Tous 5 Types comparés – tête et contre-pointe, Type L, Type U, et plus

Pourquoi ajouter un robot du 7ème axe? 5 Des moyens puissants pour augmenter la productivité & Réduisez les coûts en 2026

Rond vs Rectangulaire vs Irrégulier: Adaptation de la configuration du positionneur de soudage à la géométrie de la pièce

Budget serré, Choix intelligent:Comment les petites et moyennes usines tirent le meilleur parti d'un positionneur de robot 2026

Calcul de la charge utile du positionneur de robot et sélection sécurisée: Le guide complet de l'ingénierie