Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Comment un positionneur de soudage contrôle la gravité: La physique de la stabilité des flaques d’eau et de la qualité des soudures
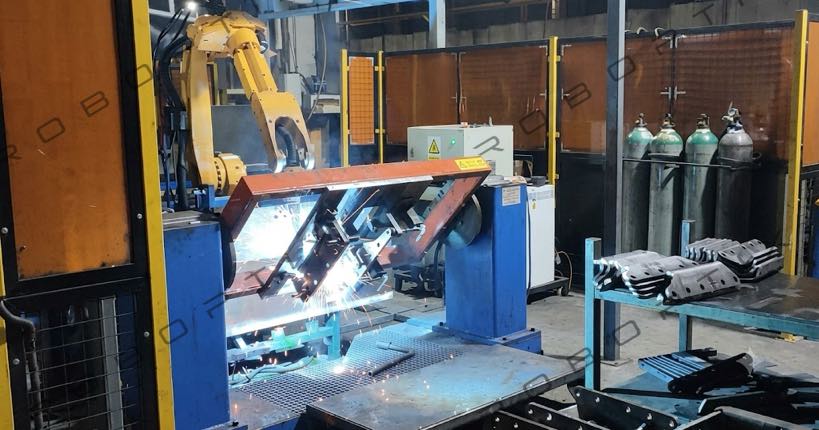
Comprendre la science qui explique pourquoi la rotation de votre pièce transforme les résultats de soudure
Chaque soudeur connaît la sensation. Vous tracez un arc sur un joint horizontal et la flaque d'eau coule comme du miel - lisse, prévisible, exactement là où tu le veux. Ensuite, vous passez à une passe aérienne et soudain, cette même flaque d'eau devient une bataille.. Pesanteur, qui était ton allié il y a un instant, tire maintenant le métal en fusion vers votre écran facial.
Ce n'est pas un problème de compétence. C'est un problème de physique. Et c'est un problème qu'un positionneur de soudage résout à la racine : en réorientant la pièce à usiner de manière à ce que la gravité joue toujours en votre faveur..
Alors que la plupart des discussions sur les positionneurs de soudage se concentrent sur les mesures de productivité et les capacités de charge utile, cet article adopte une approche différente. Nous allons sous la surface – littéralement – pour examiner la physique de ce qui se passe lorsque vous faites pivoter une construction soudée., et pourquoi cette rotation peut faire la différence entre une soudure sans défaut et une réparation coûteuse.
Aperçu clé: Un positionneur de soudage n'est pas seulement un appareil de manutention. Il s'agit d'un outil de contrôle de la gravité qui modifie fondamentalement la thermodynamique et la dynamique des fluides du processus de soudage..
1. Le problème de la physique: La gravité n'est pas neutre en soudage
Comprendre pourquoi un positionneur est important, nous devons d'abord comprendre l'effet de la gravité sur un bain de fusion. Dans les procédés de soudage par fusion — que ce soit GMAW, GTAW, FCAW, ou SAW — le bain de soudure fondu est un fluide soumis à plusieurs forces concurrentes:
- Tension superficielle: La force dominante à petite échelle. La tension superficielle donne au bain de fusion une forme cohérente et résiste à la déformation. En soudage à plat (1G/1F), la tension superficielle aide à contenir la flaque d’eau dans l’articulation.
- Pesanteur: Exerce une force corporelle proportionnelle à la masse du métal en fusion. En position à plat, la gravité pousse la flaque d’eau dans la racine de l’articulation – bénéfique. En position aérienne (4G/4F), la gravité éloigne la flaque d’eau du joint – destructrice.
- Pression de l'arc: La force exercée par le jet de plasma sur la surface de la piscine. La pression de l'arc peut aider ou gêner en fonction de l'angle de déplacement et de la position..
- Force de Lorentz (électromagnétique): Le courant circulant dans la piscine génère son propre champ magnétique, créant un effet remuant et influençant la pénétration.
- Convection Marangoni: Les gradients de tension superficielle entraînés par les différences de température provoquent un écoulement de fluide dans la piscine, affectant la forme des perles et le profil de pénétration.
L'équilibre de ces forces détermine tout sur votre soudure: profondeur de pénétration, profil de perle, fusion au niveau des orteils, génération de projections, et susceptibilité aux défauts comme le manque de fusion, saper, et inclusions de scories.
En soudage hors position — vertical (3G), aérien (4G), et positions inclinées - la gravité passe d'une force stabilisatrice à une force déstabilisante. Plus la soudure est lourde et plus le bain de fusion est grand (comme dans les procédés à dépôts élevés), plus cet effet est prononcé.
1.1 L’avantage de la position plate en chiffres
Une recherche publiée dans le Welding Journal a démontré que les soudures réalisées en position plate (1G) surpassent systématiquement les soudures hors position selon plusieurs mesures de qualité. Dans une étude comparant les soudures d'angle GMAW sur l'acier de construction, les soudures à plat ont montré:
- 23% pénétration plus profonde que les soudures verticales vers le haut pour le même apport de chaleur
- 40% réduction de la porosité par rapport aux soudures aériennes
- Niveaux de projections nettement inférieurs, réduisant le temps de meulage après soudage jusqu'à 60%
- Angles de pincement plus cohérents, critique pour les structures soumises à des contraintes de fatigue
Ces différences ne sont pas marginales. Pour un récipient sous pression nécessitant 100% inspection radiographique, la différence entre une soudure à plat et une soudure en hauteur peut faire la différence entre une réussite du premier coup et plusieurs cycles de réparation.
2. Comment un positionneur transforme la physique: Rotation = Réalignement gravitationnel
Un positionneur de soudage s'attaque à ce problème à sa source. Plutôt que de forcer le soudeur ou le robot à compenser la gravité avec de la technique, des vitesses de déplacement plus lentes, modèles de tissage, taux de dépôt inférieurs — un positionneur fait pivoter la pièce de manière à ce que chaque joint soit présenté dans l'orientation optimale.
2.1 La cinématique de rotation
Les positionneurs servomoteurs modernes comme la série B de ROBOPTIX offrent un positionnement angulaire précis avec une répétabilité aussi précise que ±0,05 mm à une distance de ±0,05 mm. 350 mm rayon. Cela signifie que le positionneur peut faire pivoter une pièce à n'importe quel angle dans son enveloppe de travail et revenir à cette orientation exacte avec une précision inférieure au millimètre..
Considérons un scénario typique de fabrication lourde: un 2,000 Poutre structurelle de mm de long avec soudures requises sur quatre faces. Sans positionneur, l'opérateur doit:
- Face à souder 1 en position plate (bien)
- Retournez la poutre avec un pont roulant (5–15 minutes de temps sans valeur ajoutée)
- Face à souder 2 en position plate
- Retourner à nouveau
- Faces à souder 3 et 4 en position verticale ou au plafond (lent, sujet aux défauts)
Avec un positionneur de poupée mobile, la poutre est montée une fois. Le positionneur le fait tourner en continu, présenter chaque articulation en position plate. Il n'y a pas de temps de grue, pas de temps d'arrêt pour le repositionnement, et - surtout - pas de soudage hors de position.
2.2 Le changement de comportement dans les flaques d'eau
Lorsqu'un positionneur amène une articulation en position plate, plusieurs changements physiques se produisent simultanément dans le bain de fusion:
- Alignement du vecteur gravitationnel: La force gravitationnelle agit désormais perpendiculairement à l'articulation, pousser le métal en fusion vers le bas dans la racine plutôt que de le tirer latéralement (verticale) ou loin du joint (aérien). Cela augmente la pénétration et améliore la fusion des racines.
- Augmentation de la taille tolérable du bain de soudure: En position à plat, la piscine peut être plus grande avant l'affaissement induit par la gravité (l’effet « décrochage ») se produit. Cela permet des taux de dépôt plus élevés (plus de métal par minute) sans compromettre la qualité..
- Flux de Marangoni stable: Les gradients de température à la surface de la piscine restent symétriques lorsque la piscine est horizontale. En soudage hors position, le refroidissement asymétrique crée des forces de tension superficielle déséquilibrées qui déforment la forme des perles.
- Déviation d’arc réduite: En soudage aérien, le panache montant de gaz de protection et de vapeur métallique peut dévier l'arc. En position à plat, ce panache s'élève naturellement sans interférer avec le trajet de l'arc.
Plats à emporter pratiques: Lorsque la gravité est alignée avec l’articulation, vous pouvez souder plus rapidement, avec un courant plus élevé, et obtenir une pénétration plus profonde, tout en réduisant les taux de défauts. Le positionneur est l'outil qui permet cet alignement pour chaque joint d'une pièce complexe..
3. Pourquoi l'intégration des robots amplifie l'avantage de la physique
Les avantages physiques des positionneurs deviennent encore plus significatifs lorsque le positionneur est intégré en tant qu'axe externe du robot — une configuration prise en charge par les positionneurs ROBOPTIX via les interfaces EtherCAT et de contrôleur standard..
En mouvement coordonné, le robot et le positionneur se déplacent simultanément. La torche de soudage et la pièce tournent en synchronisation, maintenir la relation torche-joint optimale à chaque point du trajet de soudage. Cela permet:
3.1 Soudage continu sur pièces cylindriques
Pour les pièces cylindriques telles que les tuyaux, coques de récipients sous pression, et sections de tour éolienne, la rotation coordonnée permet un seul cordon de soudure continu. Le positionneur fait tourner le cylindre pendant que le robot maintient la torche immobile à la position optimale à 12 heures.. Le résultat est une soudure parfaitement cohérente avec:
- Pénétration uniforme sur toute la circonférence
- Aspect constant des cordons – pas d'irrégularités d'arrêt et de démarrage
- Élimination des variations de position dans la chimie et la microstructure des soudures
3.2 L'équation de l'angle de la torche
En soudage manuel et semi-automatique, l'angle de la torche est maintenu par la compétence de l'opérateur. Sur les géométries complexes, maintenir l'angle de travail et l'angle de déplacement corrects devient presque impossible lorsque le soudeur lutte également contre la gravité. Un positionneur + la combinaison de robots résout ce problème en:
- Rotation de la pièce pour maintenir le joint dans le plan horizontal
- Permettre au robot d'exécuter avec précision, angles de torche répétables programmés une fois
- Éliminer la variabilité de l'opérateur qui est la principale cause de défauts de soudure dans les joints mal positionnés
4. Les conséquences métallurgiques: Ce que la physique signifie pour l'intégrité des soudures
Les effets du soudage à plat activé par le positionneur s'étendent au-delà du profil visible du cordon et dans la structure métallurgique de la soudure..
4.1 Cohérence du taux de refroidissement
La vitesse de refroidissement des soudures est un déterminant majeur de la microstructure, dureté, et propriétés mécaniques. En soudage à plat, la vitesse de refroidissement est plus uniforme car:
- La géométrie du bain de fusion est symétrique, résultant en une extraction uniforme de la chaleur à travers le métal de base
- La couverture du gaz de protection est cohérente, fournissant un refroidissement par convection uniforme
- Il n’y a pas de direction préférentielle du flux de chaleur (comme c'est le cas pour le soudage vertical vers le haut, où la chaleur monte dans le métal précédemment déposé)
Pour les aciers trempés et revenus utilisés dans les applications structurelles (S690, S960, A514), un refroidissement contrôlé est essentiel pour éviter la formation de martensite dans la ZAT. Le soudage à plat avec un positionneur offre le cycle thermique le plus prévisible pour ces matériaux sensibles.
4.2 Intégrité de la zone de fusion
L’absence de fusion des parois latérales est l’un des défauts les plus courants lors du soudage hors position – et l’un des plus dangereux., car il crée des discontinuités ressemblant à des fissures qui peuvent se propager sous charge de fatigue. Le mécanisme est simple: en position verticale et aérienne, la flaque de fusion a tendance à s'affaisser par rapport à la paroi latérale supérieure, réduire la fusion à cet endroit.
En position à plat, avec gravité poussant la piscine symétriquement dans les deux parois latérales, la zone de fusion est équilibrée. Ceci est particulièrement critique pour:
- Joints bout à bout à pénétration totale soumis à un contrôle radiographique ou ultrasonique
- Joints en T et soudures d'angle dans les structures chargées dynamiquement
- Soudures multi-passes où une fusion incomplète entre les passes peut créer des défauts enfouis
5. Sélection d'un positionneur pour le soudage basé sur la physique
Si vous acceptez que le contrôle par gravité est la fonction principale d'un positionneur de soudage, alors les critères de sélection passent de « de quelle taille de machine ai-je besoin »?" à " quelle capacité de positionnement permettra d'obtenir des soudures à plat de manière constante sur mes pièces?»
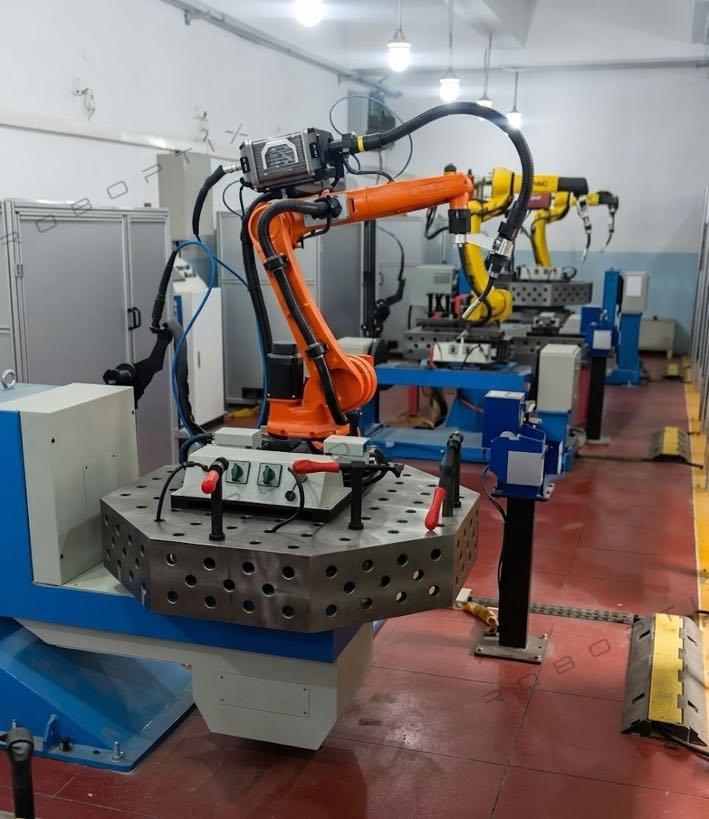
5.1 Spécification clé: Précision de positionnement, Pas seulement la charge utile
De nombreux acheteurs se concentrent exclusivement sur la capacité de charge. Mais si votre objectif est de contrôler la physique du bain de soudure, la précision du positionnement est tout aussi importante. Un positionneur capable de faire pivoter un 2,000 kg mais ne peut pas maintenir des positions angulaires précises, cela va à l'encontre de l'objectif.
Les positionneurs ROBOPTIX atteignent une précision de positionnement de 0.05 mm à R350 - ce qui se traduit par une précision angulaire d'environ 0.008 degrés. A ce niveau de précision, le joint est maintenu à l'angle optimal tout au long de la soudure, assurer un alignement gravitationnel cohérent.
5.2 Plage de vitesse: Le paramètre négligé
Le comportement du bain de soudure est également influencé par la vitesse de rotation lors du soudage continu.. Trop lent, et l'arc dépasse la position optimale de la torche sur une pièce cylindrique. Trop vite, et les effets centrifuges peuvent commencer à influencer la flaque d'eau.
Un positionneur avec une large plage de vitesses — depuis le fluage lent pour le pointage et le réglage jusqu'à 90°/s pour un repositionnement rapide entre les soudures — vous offre la flexibilité nécessaire pour optimiser à la fois la qualité (lent, rotation contrôlée pendant le soudage) et productivité (repositionnement rapide entre les passes).
5.3 Configuration: Faire correspondre la géométrie à vos pièces
La bonne configuration du positionneur dépend de la géométrie de votre pièce:
- Poupée-pointe: Idéal pour longtemps, pièces en forme de poutre. Fournit une rotation autour d’un seul axe horizontal. Les ROBOPTIX B001/B002 supportent des charges utiles de 500 à 3 000 kg avec des portées allant jusqu'à 3.5 m.
- Type L (oscillo-battant à une colonne): Idéal pour les pièces de type plaque nécessitant à la fois une rotation et une inclinaison. Permet d'accéder à plusieurs faces sans refixation.
- Type U (double colonne): Conçu pour les très grands, fabrications lourdes où les deux extrémités de la pièce ont besoin d'un support. Courant dans l’énergie éolienne et la fabrication d’appareils sous pression.
- Tourillon / servo multi-axes: Pour les géométries complexes nécessitant un positionnement multi-axes coordonné et synchronisé avec le robot — la série ROBOPTIX B008 – B012 couvre cette gamme.
6. L'essentiel: La physique paie
Le retour sur investissement d'un positionneur de soudage est généralement calculé en termes d'économies de main d'œuvre et de débit.. Mais les avantages liés à la physique : réduction des taux de défauts, moins de réparations, rendement de premier passage plus élevé – dépasse souvent les seules économies de main d’œuvre.
Considérez ces résultats typiques des ateliers qui ont intégré des positionneurs dans leurs cellules de soudage robotisées:
| Métrique | Sans positionneur | Avec positionneur |
| Rendement de soudure au premier passage | 70–85% | 95–98% |
| Tarif de réparation | 15–30% | 2–5% |
| Temps d'activation de l'arc par équipe | 35–45% | 65–80% |
| Taux de dépôt (kg/h) | Tarif de base uniquement | 1.3–1,8× taux de base |
| Mouvements de grue par quart de travail | 15–30 | 1–3 |
Ces chiffres reflètent une vérité fondamentale: quand tu contrôles la gravité, vous contrôlez la qualité. Et la qualité – mesurée en moins de réparations, moins de retouches, et un débit plus élevé - c'est ce qui paie pour le positionneur.
7. Repenser le positionneur
Un positionneur de soudage est souvent considéré comme un accessoire de manutention : un moyen pratique de déplacer des pièces lourdes.. Cette perspective sous-estime la technologie. Un positionneur de soudage est, à la base, un système de gestion de la gravité qui transforme les conditions physiques dans lesquelles le soudage par fusion se produit.
En faisant pivoter la pièce de manière à ce que chaque joint soit présenté dans l'orientation optimale, un positionneur:
- Aligne la gravité avec l’articulation, améliorer la pénétration et la fusion
- Stabilise le bain de fusion, réduire les taux de défauts
- Permet des taux de dépôt plus élevés sans compromettre la qualité
- Fournit des conditions thermiques constantes pour des résultats métallurgiques prévisibles
- Élimine le temps sans valeur ajoutée du repositionnement dépendant de la grue
Pour les ateliers qui envisagent d'acquérir leur premier positionneur (ou de passer d'un système manuel à un système servomoteur), l'argument physique est convaincant.. La différence entre une soudure verticale vers le haut et une soudure à plat n'est pas cosmétique. Cela apparaît dans les films radiographiques, dans les résultats des tests mécaniques, et in fine dans la fiabilité du produit fini.
Positionneurs ROBOPTIX, de la poupée mobile légère B001 à la série multi-axes B008-B012, sont conçus pour offrir la précision et la répétabilité requises pour le soudage basé sur la physique. Avec une précision de positionnement de 0.05 mm et intégration transparente du robot via des interfaces d'axe externes standard, ils permettent le soudage contrôlé par gravité qu'exige la fabrication moderne.
Prêt à découvrir ce que le soudage basé sur la physique peut apporter à votre atelier?
Contact ROBOPTIX pour une analyse personnalisée de la sélection du positionneur, y compris des dessins de configuration 3D et un support d'intégration pour toutes les grandes marques de robots.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
ARTICLES CONNEXES

Comment choisir la bonne cellule de soudage robotisée pour votre atelier? Station unique vs. Deux stations (2026 Guide complet)
Liste de contrôle d’achat d’un positionneur de soudage: 6 Entrées pour une demande d’offre précise

7Maintenance du système de chenilles du robot e Axis & Guide de dépannage

Technologie Scan-to-Weld:Comment la modélisation inversée remplace la programmation des robots
Pourquoi un positionneur de 2 tonnes ne peut pas toujours contenir une pièce de 2 tonnes: Chargement excentrique, Moment de renversement, et inertie