Fabricant de postes de travail robotisés et de systèmes laser personnalisés



1G à 6G sans grue: Comment un positionneur convertit les soudures aériennes en soudures à plat
Position de soudage n'est pas seulement une convention d'étiquetage - elle dicte les taux de défauts, vitesse de dépôt, et sécurité des soudeurs
En plus de quinze ans d'accompagnement des ateliers de fabrication passant du soudage manuel au soudage robotisé, une observation se répète: le plus grand indicateur de la qualité de la soudure n’est pas la compétence du soudeur ou la marque de la machine, mais la position de soudage.. Un joint soudé à plat (1G) et le même joint soudé au plafond (4G) peut différer par 40% en taux de défauts, même avec des paramètres identiques.
L'AWS/ASME poste de soudage Le système – 1G à 6G – existe précisément parce que la gravité se comporte différemment sous chaque angle. Cet article explique pourquoi le soudage hors position échoue, comment un positionneur de soudage élimine mécaniquement ce mode de défaillance, et à quoi ressemblent les gains de qualité mesurables sur un véritable atelier de production.

1. Le système 1G-6G: Pourquoi la position est un problème physique
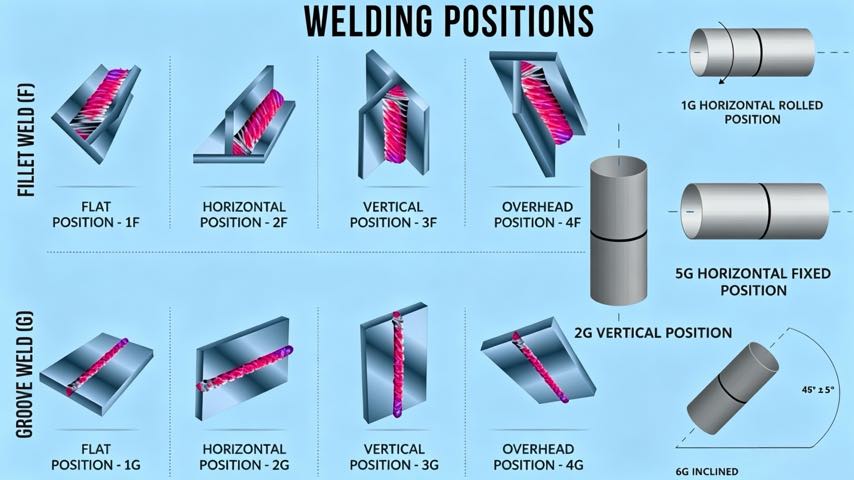
Les positions de soudage décrivent l'orientation de l'axe de soudure et du bain de fusion par rapport à la gravité.. Le classement standard:
- 1G / 1F: Position à plat. Le bain de fusion se trouve au-dessus du joint; la gravité pousse le métal dans la racine. Le plus sûr et le plus rapide.
- 2G / 2F: Position horizontale. La gravité commence à tirer la piscine vers le bas, risquer un affaissement sur le bord supérieur.
- 3G / 3F: Position verticale. La piscine combat la gravité tout au long du joint; nécessite des déplacements contrôlés et une chaleur souvent plus faible.
- 4G / 4F: Position aérienne. La gravité éloigne la piscine directement du joint – l’orientation la plus sujette aux défauts.
- 5G / 6G: Positions des tuyaux (à angle fixe). 6G, à une inclinaison de 45 degrés, est la soudure de certification la plus dure car elle traverse toutes les positions en un seul passage.
La progression de la 1G à la 4G est essentiellement une progression de la façon dont la gravité travaille contre vous.. En position à plat, la gravité est une alliée. En position aérienne, c'est une menace active à la fusion. Ce que de nombreux magasins sous-estiment, c'est qu'il ne s'agit pas d'un déclin progressif : la courbe de difficulté s'accentue fortement après la position horizontale., c'est précisément pourquoi les joints aériens et verticaux dominent la liste des soudures rejetées par le code..
1.1 Filet vs. Rainure: Deux systèmes parallèles
Il est à noter que le système de position de soudage comporte deux pistes. Les positions « G » (1G, 2G, 3G, 4G) décrire les soudures sur rainures réalisées dans des plaques ou des parois de tuyaux, tandis que les positions « F » (1F, 2F, 3F, 4F) décrire les soudures d'angle à la jonction de deux éléments. Un positionneur aide également dans les deux: que vous soudiez un joint bout à bout dans une coque de récipient sous pression ou un congé sur un gousset structurel, la rotation de l'élément dans une orientation plate offre le même avantage physique. Pour les travaux de tuyauterie, la 5G (tuyau horizontal fixe) et 6G (tuyau fixe à 45 degrés) Les postes sont les certifications les plus difficiles de l'industrie, car le soudeur doit passer par chaque orientation au sein d'un seul joint - exactement le scénario qu'un positionneur est conçu pour neutraliser..
1.2 Ce que montrent les données
Dans tous les déploiements clients ROBOPTIX, nous mesurons systématiquement les éléments suivants lorsque la même soudure d'angle GMAW est réalisée dans différentes positions sur de l'acier de qualité structurelle (S355):
- Plat (1F): porosité la plus faible, pénétration la plus profonde, vitesse de déplacement la plus élevée
- Horizontal (2F): ~10 % plus lent; risque mineur de contre-dépouille du haut des orteils
- Verticale (3G): ~30 % plus lent; nécessite un contrôle du tissage pour éviter les recouvrements à froid
- Aérien (4F): ~45 % plus lent; risque de porosité et d'absence de fusion le plus élevé
Ces observations sur le terrain concordent avec des études évaluées par des pairs montrant que les soudures aériennes peuvent présenter jusqu'à 40% plus de porosité que les équivalents à position plate à apport de chaleur adapté. Le mécanisme est cohérent entre les processus – GMAW, FCAW, et même GTAW montrent tous un contrôle de piscine dégradé à mesure que l'orientation s'éloigne du plat.
L’implication commerciale est directe. Chaque point de pourcentage de soudage aérien dans votre mélange représente un point de pourcentage de risque de reprise., coût d'inspection, et planifier l'exposition. Pour une fab shop soumissionnant sur les travaux de structure AWS D1.1, où les seuils d’inspection visuelle et ultrasonore sont stricts, la position de la soudure peut décider si un projet est rentable ou déficitaire.
2. Pourquoi le soudage hors position échoue
Les mécanismes de défaillance sont mécaniques, pas d'erreur de l'opérateur:
2.1 Affaissement et abandon de la piscine
En soudage aérien, le poids de la piscine fondue dépasse ce que la tension superficielle peut supporter. Le résultat est affaissé, renforcement excessif, ou chute complète du métal fondu. Les soudeurs compensent par un courant plus faible et un déplacement plus lent, ce qui réduit la pénétration et crée ses propres défauts..
2.2 Refroidissement asymétrique et tour à froid
En soudage vertical vers le haut, la chaleur monte dans le métal déjà déposé. Ce gradient thermique asymétrique provoque une solidification irrégulière, augmentant le risque de tour à froid (manque de fusion au niveau de l'orteil) — un défaut enfoui invisible à l'œil nu.
2.3 Perturbation du gaz de protection
En position aérienne et verticale, le panache croissant de vapeurs métalliques et de gaz chauffés peut perturber la couverture de gaz de protection, attirer la contamination atmosphérique dans la piscine et générer de la porosité.
2.4 Le coût humain: Fatigue et sécurité
Au-delà de la métallurgie, le soudage hors position entraîne un coût humain que les employeurs soucieux de l'E-E-A-T ne peuvent ignorer. Le soudage en hauteur expose l'opérateur à des projections et à une chaleur intense rayonnée par le haut., tandis que les postures verticales et au-dessus de la tête provoquent une fatigue du cou et des épaules qui dégrade la technique sur un long quart de travail.. La fatigue n'est pas distincte de la qualité : elle contribue directement aux taux de défauts décrits ci-dessus.. En convertissant les articulations en position plate, un positionneur convertit également une tâche ergonomiquement hostile en une tâche contrôlée, répétable, c'est pourquoi les ingénieurs en sécurité classent de plus en plus les positionneurs comme une intervention ergonomique principale plutôt que comme un simple outil de productivité..
3. Comment un positionneur convertit chaque joint en position plate
Un positionneur de soudage résout ce problème à la racine. Au lieu de demander au soudeur ou au robot de combattre la gravité, il fait pivoter la pièce de sorte que chaque joint soit présenté à plat (1G/1F) orientation.
3.1 Le mécanisme
Considérons une poutre structurelle nécessitant des soudures sur les quatre faces.. Sans positionneur, le magasin le retourne avec un pont roulant entre chaque face – ajoutant 5 à 15 minutes d'arrêt sans soudure par retournement, et forcer au moins deux faces dans des positions verticales ou aériennes. Avec un positionneur de poupée mobile (comme le ROBOPTIX B001, nominale de 500 à 1 000 kg avec une répétabilité de ±0,05 mm à R350), la poutre est montée une seule fois et tourne en continu. Chaque face est soudée à plat.
Résultat du champ: Les ateliers utilisant des positionneurs pour la fabrication de poutres augmentent généralement le temps d'arc d'environ 40 % à environ 70 % d'une équipe., car le repositionnement dépendant de la grue est éliminé.
3.2 Soudage continu sur pièces cylindriques
Pour tuyaux et coques d'appareils sous pression, un positionneur coordonné fait tourner le cylindre pendant que le robot maintient la torche dans la position optimale à 12 heures. Le résultat est un seul, couture ininterrompue avec pénétration uniforme - impossible à réaliser en repositionnant une pièce fixe.
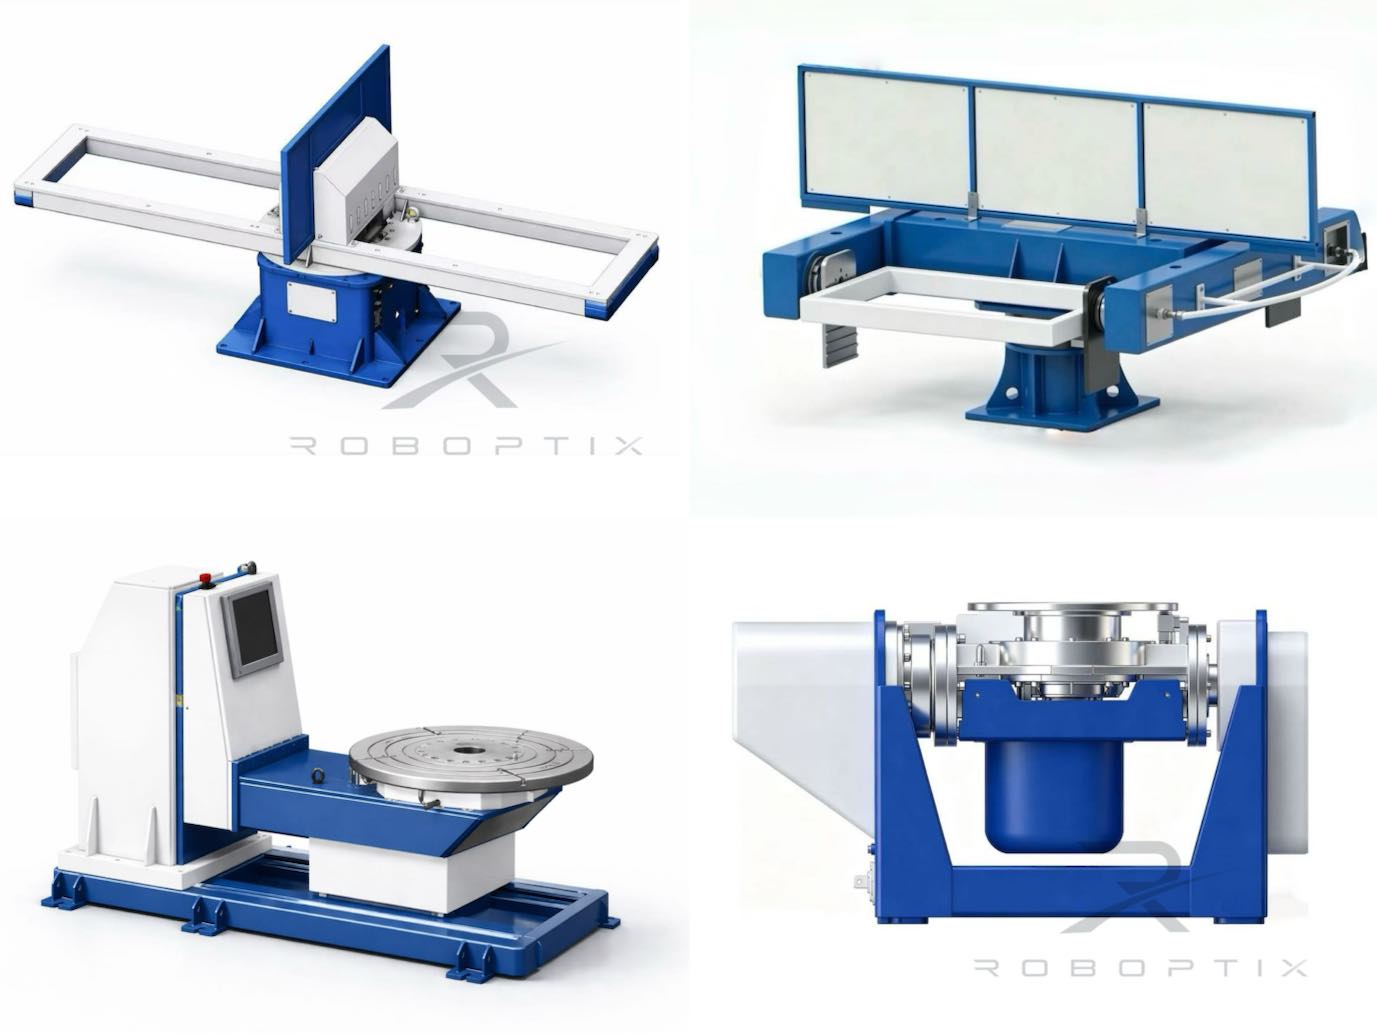
3.3 Choisir la bonne géométrie du positionneur
Le principe de conversion est universel, mais le matériel diffère selon la forme des pièces. Unités de poupée mobile (ROBOPTIX B001–B004) convient à de longs éléments en forme de poutre qui tournent autour d'un axe horizontal. Les positionneurs inclinables et rotatifs de type L ajoutent un axe d'inclinaison pour le travail sur plaques nécessitant un accès à plusieurs faces sans refixation. Les unités à double colonne de type U prennent en charge de très grands, fabrications lourdes - courantes dans la production de tours éoliennes et d'appareils sous pression - où les deux extrémités nécessitent un support. La sélection de la géométrie correcte garantit que la pièce peut réellement être amenée à plat pour chaque joint., c'est tout l'intérêt de l'exercice.
4. Gains de qualité mesurables
L'amélioration de la qualité grâce à la conversion de position n'est pas théorique. Résultats typiques après l'intégration d'un positionneur dans une cellule de soudage robotisée:
| Métrique | Manuel / Pas de positionneur | Avec positionneur |
| Rendement au premier passage | 70–85% | 95–98% |
| Défauts de soudure en hauteur | Haut (ligne de base) | Proche de zéro (converti en 1G) |
| Vitesse de déplacement (moyenne) | Référence | Jusqu'à 1,4 fois plus rapide |
| La grue bouge / changement | 15–30 | 1–3 |
Pour les travaux critiques au code – appareils sous pression selon la section VIII de l'ASME, ou des connexions structurelles sous AWS D1.1 — la différence entre un 75% et un 97% le rendement au premier passage se traduit directement en coûts d’inspection, main d'oeuvre de réparation, et risque de livraison.
4.1 Un exemple concret
Envisagez un soudage par un fabricant 500 assemblages de supports identiques par mois, chacun avec quatre soudures d'angle. Soudé manuellement dans des positions mixtes, supposer un 78% rendement au premier passage et 25 minutes de repositionnement dépendant de la grue par unité. Conversion en cellule de positionneur à 96% le rendement avec un chargement d'une minute élimine environ 120 heures par mois de temps d'arrêt pour le repositionnement et réduit les soudures de réparation de plus de moitié. Le gain de qualité et le gain de débit s'additionnent : moins de réparations signifie plus de capacité pour les nouvelles commandes, pas seulement des pièces plus propres. C'est pourquoi la conversion de position apparaît régulièrement en tête des justifications du retour sur investissement des cellules de soudage robotisées., indépendant des économies de main d’œuvre qui dominent la plupart des analyses de rentabilisation.
5. L'intégration du robot multiplie les avantages
Lorsque le positionneur est intégré comme axe externe du robot (via EtherCAT ou une interface native du contrôleur), le gain de qualité composé:
- Mouvement synchronisé: Le robot et le positionneur se déplacent comme une seule chaîne cinématique, maintenir la torche à un angle optimal constant tout au long de la soudure.
- Répétabilité: Les servopositionneurs ROBOPTIX maintiennent la position angulaire à ±0,05 mm à R350 — environ 0,008° — de sorte que chaque pièce est soudée de la même manière., orientation favorable à la gravité.
- Indépendance de l'opérateur: La qualité ne dépend plus de la capacité d’un soudeur individuel à gérer un pool aérien. Le positionneur fait de la position facile la seule position.
6. Quand vous n'avez peut-être PAS besoin d'un positionneur
Exige l’honnêteté: un positionneur n'est pas toujours le bon investissement. Vous n’en aurez peut-être pas besoin si:
- Vos pièces sont petites et peuvent être positionnées manuellement à plat à moindre coût
- Le volume de production est faible et les temps d'arrêt pour le repositionnement des grues sont acceptables
- Toutes vos soudures sont déjà naturellement accessibles en position plate ou horizontale
Si, cependant, vous soudez régulièrement de gros, lourd, ou des pièces multifaces – ou si vous recherchez une certification en soudage robotisé pour le travail de code – la conversion de position est le changement le plus puissant que vous puissiez apporter.
Foire aux questions
Q: Qu'est-ce que 1G, 2G, 3G, 4G signifie en soudage?
UN: Il s'agit de positions de soudage AWS/ASME décrivant l'orientation des joints par rapport à la gravité.. 1G est plat (le plus simple), 4G est au-dessus (le plus dur). Chaque niveau supérieur signifie que la gravité travaille plus fort contre le bassin en fusion, risque croissant de défauts.
Q: Dans quelle mesure un positionneur de soudage réduit-il les défauts?
UN: Dans les déploiements sur le terrain ROBOPTIX, la conversion des soudures aériennes et verticales en position plate a augmenté le rendement au premier passage d'environ 70 à 85 % à 95 à 98 %, avec une porosité des soudures aériennes chutant vers zéro. Les résultats varient selon le processus et le matériau.
Q: Un positionneur peut-il souder un tuyau en position 6G?
UN: Un positionneur ne vous oblige pas à souder en 6G, il vous permet de l'éviter. En faisant tourner le tuyau, l'articulation est maintenue à l'angle optimal (effectivement 1G) pour toute la couture, éliminant le besoin de traverser des positions fixes difficiles.
Q: Un positionneur en vaut-il la peine pour les petites pièces?
UN: Généralement non. Pour les petites pièces pouvant être retournées manuellement en position plate, le problème de repositionnement de la grue qu’un positionneur résout n’existe pas. Les positionneurs rapportent gros, lourd, ou soudures multifaces où le repositionnement est lent, dépendant de la grue, ou physiquement dangereux.
Q: La conversion de position aide-t-elle spécifiquement au soudage robotisé?
UN: Oui, encore plus qu'avec le soudage manuel. Un robot exécute un chemin programmé avec des paramètres fixes; si l'articulation est mal positionnée, le robot ne peut pas « compenser » comme le ferait un soudeur expérimenté. L'intégration du positionneur en tant qu'axe externe synchronisé permet au robot de souder chaque plat de joint, rendre la qualité cohérente et indépendante de la complexité des pièces.
Besoin d'aide pour convertir vos soudures aériennes en soudures plates?
Contact ROBOPTIX pour une analyse gratuite de sélection de positionneur basée sur la géométrie réelle de votre pièce et le volume de production.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
ARTICLES CONNEXES

6 Défis courants du soudage laser robotisé et comment les résoudre
Anatomie d'une cellule de soudage robotisée: Composants de base & Guide de sélection (2026)

Une comparaison complète entre le soudage laser robotisé et. Soudage MIG et TIG: Lequel vous convient le mieux?

3Le suivi des coutures au laser D Vision expliqué:Du nuage de points au chemin de soudure en quelques secondes
Soudage manuel ou robotisé pour l'acier de construction:Quand l’automatisation est-elle payante?