Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Poste de travail de soudage clé en main: Du dessin à la cellule prête à la production
Vous avez recherché « positionneur de soudage à vendre » et vous êtes maintenant confronté à une seconde, question plus lourde: qui fait vraiment souder? Une cellule de soudage clé en main supprime ce fardeau : elle arrive en service, programmé, et validé, pas de matériel lâche, vous devez vous intégrer. Ce guide concerne le déploiement, pas de théorie: ce que comprend le clé en main, comment ROBOPTIX redresse une cellule, et, honnêtement, où une construction DIY gagne toujours. Si vous n'avez pas choisi de famille de positionneurs, commencez par la sélection du type; pour la comparaison des six familles, voir le tableau .
Pourquoi une cellule clé en main bat une intégration DIY
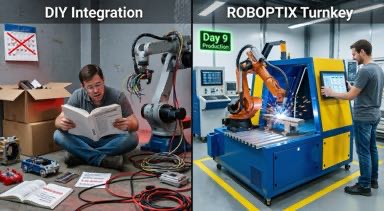
Une intégration à faire soi-même signifie que vous possédez le robot, le positionneur, le contrôleur, et les semaines d'ingénierie des contrôles pour leur faire serrer la main. La plupart des magasins sous-estiment cette étape: la soudure est la partie la plus facile; la mise en service est le projet . Une cellule robotisée de soudage clé en main arrive sous la forme d'un système mis en service : un robot, positions des servos, sécurité, et un processus éprouvé : la première bonne partie arrive en quelques jours, pas des mois. ROBOPTIX pré-vérifie la chaîne cinématique avant son expédition.
Ce que « clé en main » comprend réellement
Une véritable portée clé en main est une liste de contrôle, pas un tas de caisses.
Intégration mécanique
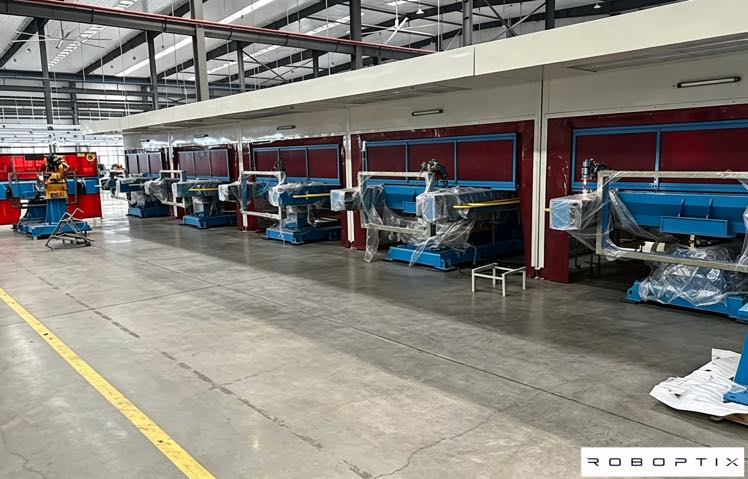
ROBOPTIX expédie leUn système de rails robotisés sur le 7e axe qui étend la portée , une base de robots / Socle de robot qui définit le cadre de base stable, et l'une des six familles de servopositionneurs, chacune déclarée comme axe externe afin que le contrôleur résolve toute la chaîne . Les cadres sont alignés lors de la construction, pas dans ta baie.
Contrôles & Mise en service sur axe externe
Le positionneur est mis en service comme axe externe à l'intérieur du contrôleur du robot, avec interpolation d'axe externe vérifiée avant expédition. Le repère de coordonnées est défini de manière à ce que le robot et le positionneur se déplacent comme une seule chaîne cinématique :le mouvement coordonné dont une cellule de production a besoin.
Acceptation du premier article
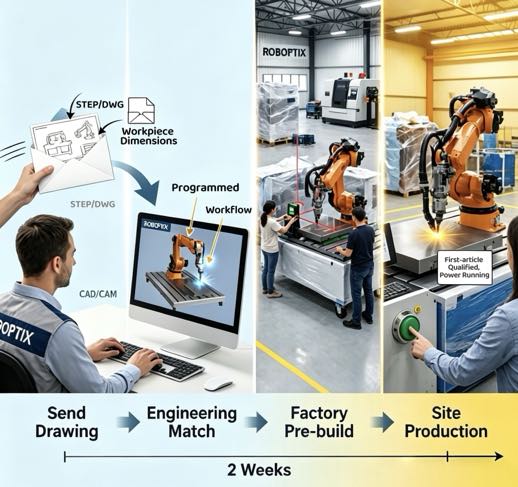
Avant qu'il parte, la cellule est testée contre votre pièce et vérifiée selon la tolérance indiquée avec un laser tracker, pour ISO 9283:1998 conditions. Vous recevez une preuve, pas une promesse. Sans cette acceptation, une réclamation « clé en main » n'est qu'une date d'expédition.
Les mathématiques du déploiement
Le nombre qui décide de l'achat ou de la construction est la perte de production pendant le stand-up. Une intégration DIY nécessite généralement 8 à 12 semaines de contrôles et de retouches avant la première bonne pièce.; une cellule ROBOPTIX clé en main sera livrée pré-mise en service et mise en service dans environ 2 semaines. À 40 parties/jour, l'intervalle de 6 à 10 semaines représente environ 240 à 400 parties de production que vous ne récupérez jamais—souvent plus que les coûts de prime clé en main. Clé en main échange un autocollant plus élevé contre un autocollant plus court, rampe prévisible; DIY échange un autocollant inférieur pour une durée plus longue, plus risqué. Le devis le moins cher est la machine la plus chère si elle est expédiée en retard.
Note d'ingénierie: vérifié, pas supposé
La mise en service n'est fiable qu'avec les conditions indiquées. Les rapports ROBOPTIX posent la précision AP et posent la répétabilité RP selon ISO 9283:1998 à votre charge, température, et la vitesse, car un nombre sans conditions est une demi-vérité. La cellule est acceptée sur les données mesurées, donc la spécification sur laquelle vous signez est la spécification avec laquelle vous soudez.
À quels magasins convient une cellule clé en main
Choisissez d'abord la famille de positionneurs à partir de la géométrie de votre pièce : les longues coutures de rotation conviennent à un positionneur de poupée mobile; les poutres et les caissons conviennent à un positionneur de soudage de type L; les grandes montures irrégulières conviennent à un Positionneur de soudage de type U. Le clé en main est plus rentable lorsque la pièce est stable et que les volumes sont réels : vous voulez que la cellule fonctionne, ne pas rester assis dans votre baie pendant qu'un intégrateur apprend vos appareils. Pour un mélange élevé, travail avec changements fréquents, une cellule de soudage robotisée sans programmation peut mieux convenir; pour une tolérance stricte et des montages rares, une cellule coordonnée.
Répartition des coûts clé en main: Où va la prime
Une prime clé en main n'est pas une majoration : il s'agit d'une ingénierie prépayée que vous feriez autrement sur votre propre horloge.. Lorsque vous recherchez « positionneur de soudage à vendre » et comparez un devis de robot nu plus positionneur à une cellule clé en main, l'écart n'est pas une marge, c'est l'intégration, mise en service, et le travail d'acceptation a été déplacé de votre étage vers le nôtre. Comprendre les éléments de campagne est la façon dont vous jugez honnêtement le nombre.
Ce que vous achetez réellement, ligne par ligne
Trois éléments dominent le coût. D'abord, intégration mécanique du système ferroviaire du robot du 7ème axe et de la base du robot / Piédestal de robot : alignement et câblage qu'un atelier de bricolage réapprend à chaque construction. Deuxième, mise en service d'un axe externe à l'intérieur du contrôleur du robot, y compris la preuve de mouvement coordonnée. Troisième, Acceptation laser du premier article selon ISO 9283:1998, avec un rapport de tolérance signé, vous pouvez le remettre à votre propre AQ. Un fournisseur qui qualifie une machine nue de « bon marché » a simplement reporté ces coûts sur votre calendrier..
La rampe est le véritable atout
L'élément de campagne le moins visible est la certitude. Une cellule clé en main vous donne une date de mise en service sur laquelle vous pouvez planifier la production; une construction DIY donne une estimation dans le meilleur des cas qui glisse semaine après semaine. À 40 parties/jour, chaque semaine glissée est 200 pièces perdues – la prime est donc souvent inférieure à la production que vous protégez. Achetez la rampe là où ça rapporte; ne payez pas deux fois pour le même cours.
Exemple travaillé
Fournisseur d'appareils sous pression (robot + Positionneur de poupée mobile)
Un fournisseur proposant des coques d'appareils sous pression avait besoin d'une cellule coordonnée mais ne disposait d'aucun ingénieur de contrôle.. Un parcours DIY aurait signifié une intégration de 10 semaines; la cellule clé en main-robot avec un Positionneur de poupée mobile comme axe externe – arrivé mis en service et vérifié au laser selon la tolérance de qualification de procédure . La cellule maintenait le joint plat à vitesse TCP constante et soudait la production en neuf jours.. La fenêtre d’intégration évitée valait plus que la prime clé en main.
Intégration clé en main ou DIY
| Dimension | Clé en main (ROBOPTIX) | Bricolage en interne |
| Il est temps de passer à la première bonne partie | ~2 semaines (pré-mis en service) | 8–12 semaines de travaux de contrôles |
| À qui appartient le risque d’intégration | ROBOPTIX | Votre équipe / intégrateur |
| Preuve d'acceptation | Laser-tracker, OIN 9283:1998 | Souvent aucun jusqu'à ce que vous le construisiez |
| Idéal pour | Volumes stables, rampe rapide | Unique et unique, compétence interne approfondie |
Quand une cellule clé en main n’est pas la solution
Le clé en main n’est pas universel. Pour une pièce unique, pièce hautement personnalisée mieux servie par un programme personnalisé , ou un magasin qui exploite déjà des cellules robotisées et souhaite posséder la pile, une construction coordonnée ou un programme personnalisé peut être le choix honnête. Auditez tout fournisseur avant de vous engager (une visite d'usine et un test au banc battent une fiche technique) et comparez le coût total de possession sur cinq ans à l'autocollant.. Payez la rampe là où ça paie; possédez la construction là où vous le pouvez.
Quand NE PAS le choisir
Si votre pièce est unique, construction hautement sur mesure, choisissez le programme personnalisé . Si vous utilisez déjà des cellules robotisées et souhaitez posséder la pile, une construction coordonnée est la décision honnête. Jugement, pas un défaut, protège le budget – auditez d’abord le fournisseur .
ROBOPTIX construit la cellule robotique de soudage clé en main
Chaque cellule clé en main est un assemblage, pas un seul SKU: un système de rails robotisés du 7ème axe qui étend la portée , une base de robots / Socle de robot qui définit le cadre de base stable, et positionneurs de servo-positionneur de poupée mobile, Positionneur de soudage de type L, Positionneur de soudage de type U, Positionneur rotatif horizontal à 3 axes, Positionneur d'inclinaison verticale, ou positionneur rotatif à axe unique – déclaré comme axes externes. Pour un fonctionnement sans intervention, le même matériel est livré comme une cellule de soudage robotique sans programmation ; pour les processus laser, sur une plateforme prête pour le laser ; et pour les géométries non standards, via le programme personnalisé. La cellule robotisée de soudage clé en main est livrée, version commandée de la même architecture coordonnée.
Foire aux questions
Q: Que signifie le soudage clé en main?
UN: Cela signifie que la cellule arrive en service, programmé, et validé de votre part - pas de matériel lâche. ROBOPTIX pré-vérifie la chaîne à axe externe et l'accepte avec un laser tracker avant expédition.
Q: Combien de temps avant la première bonne partie?
UN: Une cellule ROBOPTIX clé en main est généralement mise en service dans environ 2 semaines contre 8 à 12 semaines pour une intégration DIY, car la chaîne cinématique est mise en service avant expédition. La production récupérée dépasse généralement la prime clé en main .
Q: Quelle famille de positionneurs se trouve dans une cellule clé en main?
UN: Selon votre géométrie: Poupée mobile pour coutures rotatives longues, Type L pour poutres/boîtes, Type U pour grands cadres irréguliers, 3-Axe pour coutures mixtes complexes, Inclinaison verticale pour tôles fortes, Rotatif à axe unique pour pièces rondes.
Q: Est-ce que le clé en main est la même chose que l'absence de programmation?
UN: Pas nécessairement. Le clé en main concerne la livraison; No-Programming Robotic Welding Cell is a usability layer on top. Une cellule clé en main peut être enseignée ou guidée par vision : le fait est qu'elle est livrée prête à souder, pas la méthode de programmation.
Q: Quand ne dois-je PAS acheter clé en main?
UN: Pour une pièce unique et unique, choisissez le programme personnalisé ; pour un magasin doté de compétences internes approfondies en matière de robotique, une construction coordonnée ; toujours auditer le fournisseur en premier et comparer le TCO sur cinq ans.
Q: Puis-je ajouter une absence de programmation plus tard?
UN: Oui. Le même matériel coordonné est livré comme une cellule de soudage robotique sans programmation ; la couche de vision est un logiciel au-dessus de la cellule de l'axe externe, Ainsi, une cellule clé en main peut être mise à niveau vers un fonctionnement sans intervention sans reconstruire la machine de base.. Démarrer clé en main, ajouter de la vision lorsque le mélange de pièces l'exige.
Q: Qu'en est-il des pièces de rechange et de la formation des opérateurs ??
UN: ROBOPTIX expédie une liste de pièces détachées documentée et forme vos opérateurs lors de la mise en service, donc la cellule est à vous pour fonctionner dès le premier jour. Vérifiez le modèle de support du fournisseur avant de vous engager : une visite d’usine vaut toujours mieux qu’une fiche technique.
Une cellule de soudage clé en main est le chemin le plus rapide du dessin à la production: commandé, validé, et prêt à souder, pas une pile de caisses à intégrer. ROBOPTIX est certifié ISO 9001, le construit à partir du système ferroviaire robotique du 7ème axe, Base de robot / Piédestal de robot, et servopositionneurs, et l'accepte par ISO 9283:1998 avec preuve de suivi laser. Envoyez-nous votre dessin et votre bande de tolérance et nous vous livrerons la cellule de robot de soudage avant que votre concurrent n'expédie la sienne..
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
Références
[1] Organisation internationale de normalisation. (1998). OIN 9283:1998, Manipulation de robots industriels — Critères de performance et méthodes de test associées.
[2] Parc, J.-H., Kim, S.-H., Lune, H.-S., & Kim, M.-H.. (2019). Influence de la gravité sur le comportement du bain en fusion et analyse de la microstructure sur diverses positions de soudage dans le soudage à l'arc métallique sous gaz pulsé. Sciences appliquées, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Maman, X. (2023). Mécanismes d'influence gravitationnelle sur le comportement du bain de soudure et les performances des cordons de soudure lors du soudage à l'arc plasma à polarité variable dans différentes positions de soudage. Matériels, 16(19), 6457.
ARTICLES CONNEXES
Automatisation du soudage des réservoirs de transformateurs:Relever le défi des grandes, Pièces non répétitives
Soudage manuel ou robotisé pour l'acier de construction:Quand l’automatisation est-elle payante?
Cellule de soudage coordonnée: Positionneur et robot comme une seule chaîne cinématique

Technologie Scan-to-Weld:Comment la modélisation inversée remplace la programmation des robots

7Maintenance du système de chenilles du robot e Axis & Guide de dépannage