Производител на работни станции за роботи и лазерни системи по поръчка


Позиционер за лазерно заваряване: Точност и скорост за тънки заварки
Вие търсихте „позиционер за заваряване за продажба“, очаквайки отговор за електродъгово заваряване. За неръждаема стомана с тънък габарит, тави за батерии, и термочувствителни възли, по-добрият въпрос е лазер. Позиционерът за лазерно заваряване има по-трудна работа, отколкото изглежда: той трябва да държи тънък като вафла шев плосък и неподвижен, докато лъчът се състезава по него. Това ръководство обхваща какво всъщност трябва да прави една готова за лазер платформа, компромисът скорост-точност, и - честно казано - където лазерът е грешното решение. Първо изберете семейството; за сравнението на шест семейства, виж таблицата.
Защо лазерното заваряване променя работата на позиционера
Дъговото заваряване толерира колебания; лазерното заваряване не го прави. Фокусиран лъч с малко петно изисква шевът да стои във фокалната равнина - плосък и центриран - за целия проход. Позиционерът се превръща в устройство за точност, не само ротатора. Подаването на топлина е ниско, така че изкривяването е ниско, но само ако частта се държи точно, защото няма голяма разтопена локва, която да прости неправилна фуга. Скоростта е важното: на метри в минута, малка грешка при проследяване се превръща в пропусната заварка за милисекунди. Лъчът е бърз; позиционерът е това, което го прави честен.
Какво трябва да прави позиционерът, готов за работа с лазер
Дръжте шева неподвижен и равен
Лазерната точност живее или умира върху приспособлението и оста. Докладите на ROBOPTIX представят AP за точност и RP за повторяемост по ISO 9283:1998 на вашия товар, температура, и скорост - защото число без условия е полуистина. За тънък габарит ние проверяваме с лазерен тракер преди изпращане; толеранс без измерено доказателство е иск за брошура.
Движете се с постоянна TCP скорост
Роботът и серво позиционерът трябва да се движат като една кинематична верига лъчът среща шева при постоянна скорост и отстояние. Позиционерът е деклариран като външна ос и координирани чрез контролера; 7th Axis Robot Rail System разширява обхвата и основата на робота / Пиедесталът на робота поставя стабилната основна рамка.
Разсейване на топлината, Избягвайте дрифта
Твърдостта и термичният дрейф са скритите характеристики. Съвместимата рамка се огъва при затягане и пълзи, докато се затопля, ходене по шева извън фокус. ROBOPTIX оразмерява структурата и задвижването за преобръщащия момент, не само натоварването на каталога.
Компромисът скорост-точност
Лазерното заваряване ви изкушава да промените скоростта на подаване. Ограничението не е лъчът - това е способността на позиционера да проследява. При целева скорост на шева v с позиционер, следващ грешка e, отклонението на отклонението се мащабира с e; останете в прозореца за дълбочина на фокус или заваръчният шев губи проникване. За а 0.5 mm фокусна дълбочина, следната грешка над около ±0,2 mm при скорост ви изважда от спецификацията. Така че ние заявяваме условието за точност при реалната скорост на подаване, за ISO 9283:1998— не при бавен стенд. Скоростта, която можете да поддържате, е по-добра от скоростта, която не можете. По-евтината ос е скъпата заварка, когато не може да запази фокалната равнина.
Кое семейство позиционери за лазер
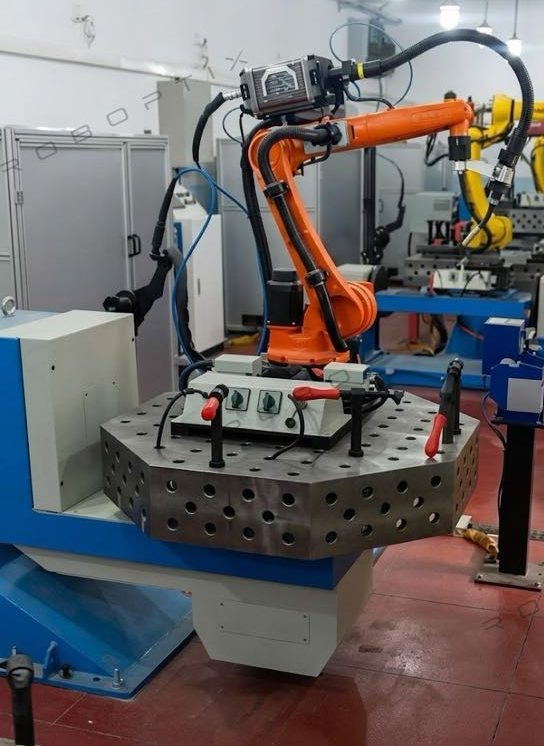
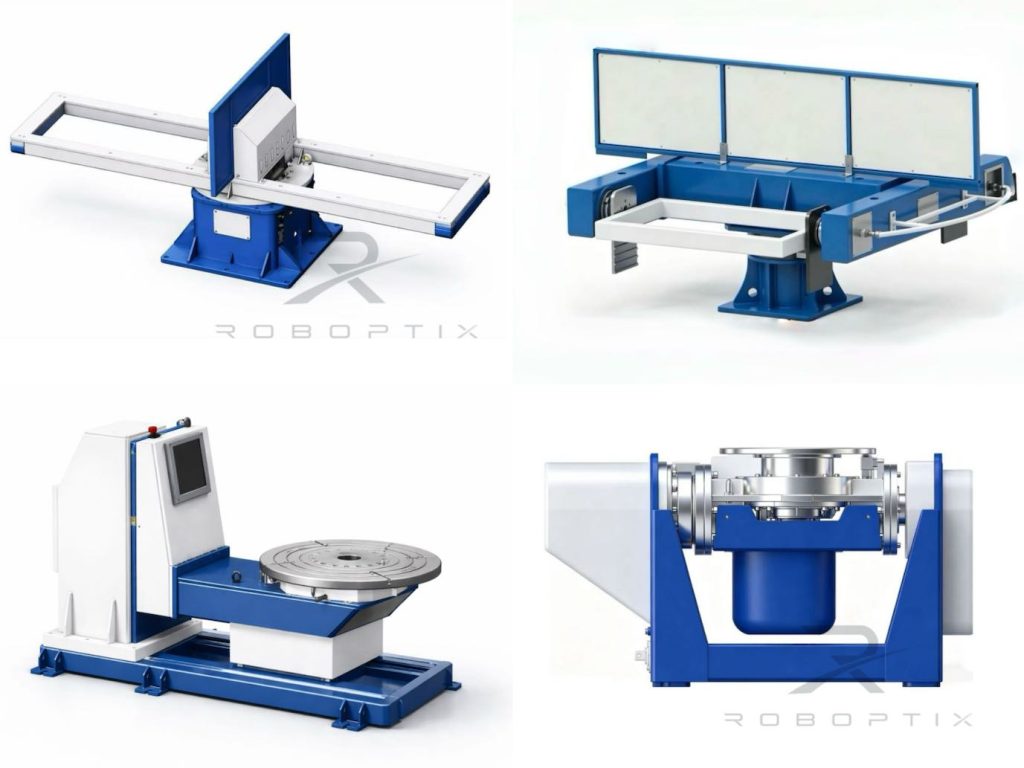
Първо сравнете геометрията. Тънки плочи и малки кутии подхождат на L-тип заваръчен позиционер; кръгли и въртящи се части отговарят на ротационен позиционер с една ос; сложни смесени шевове отговарят на хоризонтален 3-осов ротационен позиционер; големи неправилни рамки подхождат на U-тип позиционер за заваряване; дългите въртящи се шевове подхождат на позиционер за задна стойка; тежката плоча за накланяне отговаря на вертикален накланящ се позиционер. За ръчна работа на променливи части, роботизирана заваръчна клетка без програмиране може да представи и насочи шева; за фиксирана част, работна станция до ключ се доставя готова за заваряване— и двете на една и съща платформа, готова за лазер.
Работен пример
Производител на тънки кутии (робот + L-тип заваръчен позиционер)
Цех за заваряване 1.0 mm неръждаеми кутии продължават да горят през ъглите с дъга. На готова за лазер клетка—робот с L-тип заваръчен позиционер, деклариран като външна ос—шевът се поддържа равен при постоянна TCP скорост и се проверява до ±0,15 mm RP по ISO 9283:1998 при реалната скорост на подаване. Прогарянето спадна почти до нула, и пропускателната способност се повиши, защото лъчът се движеше с пълна скорост, без да спира за коригиране. Позиционерът, не лазера, имаше значение надстройката.
Лазер срещу дъга: Където лазерът печели
| Фактор | Лазерни позиции | Дъгов позиционер |
| Толерантност на шевовете | Стегнати (зависим от фокуса) | По-прощаващ |
| Внасяне на топлина | ниско, ниско изкривяване | По-високо |
| Най-доброто за | Тънък габарит, чувствителен към топлина | Дебела, интензивно запълване |
| Търсене на позиция | високо (задръжте фокална равнина) | Умерен |
Когато позиционерът за лазерно заваряване не е решението
Лазерът не е универсален. Дебели участъци, изискващи дълбоко проникване, фуги с широки празнини, или части, които се нуждаят от метал за добавка, често пасват по-добре. Позиционерът все още има значение, но гредата не е тясното място. Одитирайте всеки доставчик, преди да поемете ангажимент – посещението на фабриката и стендовите тестове надминават спецификационния лист – и претеглете петгодишната обща цена на притежание спрямо стикера. Плащайте за лазер там, където се плаща; поддържа арка там, където печели.
Кога НЕ го избирайте
Ако вашата работа е с дебела плоча или толерантна към празнини, координирана дъгова клетка е честното решение; за уникално еднократно, персонализираната програма. Платформа, готова за лазер, печели разходите си тънко, прецизен, повтарящи се шевове - не на всяка заварка.
ROBOPTIX изгражда готовата за лазер платформа
Всеки готов за работа с лазер ROBOPTIX отговор е сглобка, нито един SKU: 7th Axis Robot Rail System, която разширява обхвата, база за роботи / Пиедестал на робота, който определя стабилната основна рамка, и серво позиционери-Позиционер на задната част на главата, L-тип заваръчен позиционер, U-образен позиционер за заваряване, Хоризонтален 3-осов ротационен позиционер, Вертикален накланящ се позиционер, или Ротационна позиция на една осr— декларирани като външни оси. За работа без ръце, същият хардуер се доставя като роботизирана заваръчна клетка без програмиране; за фиксирана част, като работна станция до ключ; и за нестандартни геометрии, чрез персонализирана програма. Готовата за лазер платформа е същата координирана архитектура, построен да държи фокалната равнина.
Често задавани въпроси
Q: Какво прави позиционера „готов за лазер“?
А: Той държи шева плосък и центриран във фокалната равнина при скорост: сервооси с RP, проверени по ISO 9283:1998, координирано движение по външната ос с робота, и твърда рамка, която не се носи, когато се затопли.
Q: Може ли някоя от шестте семейства позиционери да вземе лазер?
А: Да — съвпадение на геометрията: L-тип за тънки чинии и кутии, Въртяща се с една ос за кръгли части, 3-Ос за сложни шевове, U-тип за големи рамки, Задна част Задна част за дълги ротационни шевове, Вертикално накланяне за тежка плоча.
Q: Защо скоростта натоварва позиционера?
А: На метри в минута, малка следваща грешка извежда шева от фокусната дълбочина за милисекунди; ограничението е проследяване, не лъча. Ние заявяваме точност при реалната скорост на подаване, не е бавен стенд тест.
Q: Лазерът е по-добър от дъгата за тънък габарит?
А: Обикновено - по-слаба топлина, по-малко изкривяване, по-висока производителност на тънък, прецизни шевове. Но дебели участъци, широки празнини, или нуждите от пълнител често пасват по-добре.
Q: Кога НЕ трябва да купувам клетка, готова за лазер?
А: За работа с дебела плоча или толерантна към празнини, координирана дъгова клетка; за еднократно, персонализираната програма. Първо проверете доставчика и сравнете петгодишни TCO.
Q: ROBOPTIX удостоверява ли точността?
А: ROBOPTIX е сертифициран по ISO 9001 и отчита точността на позиционера чрез ISO 9283:1998-подравнени показатели, с проверка с лазерен тракер преди изпращане.
Позиционерът за лазерно заваряване е точното устройство, не само ротатора: трябва да поддържа тънък шев плосък и центриран във фокалната равнина при скорост, координиран като една кинематична верига с робота. ROBOPTIX е сертифициран по ISO 9001 и проверява RP по ISO 9283:1998 при вашата реална скорост на подаване, не е бавен стенд тест.
Изпратете ни вашата част и толеранс и ние ще специфицираме готовата за лазер платформа
— преди лъчът на вашия конкурент да излезе от шева
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
Референции
[1] Международна организация по стандартизация. (1998). ISO 9283:1998, Манипулиране на промишлени роботи — Критерии за ефективност и свързани с тях методи за изпитване.
[2] Паркирайте, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние на гравитацията върху поведението на разтопения резервоар и анализ на микроструктурата върху различни позиции на заваряване при заваряване с метална дъга с импулсен газ. Приложни науки, 9(21), 4626.
[3] Лиу, Дж., Дзян, Е., Чен, С., Сю, б., Джан, Ж., Ченг, У., & мамо, X. (2023). Механизми на гравитационно влияние върху поведението на заваръчната вана и производителността на заваръчния шев при заваряване с плазмена дъга с променлива полярност през различни позиции на заваряване. Материали, 16(19), 6457.
СВЪРЗАНИ ПУБЛИКАЦИИ
Как да интегрирате визуално направлявана роботизирана заваръчна клетка в съществуваща производствена линия
Одитът преди покупката: Контролен списък за посещение на фабрика и протокол за изпитване на стенд за купувачи на заваръчни позиционери
Работна станция за заваряване до ключ: От чертеж до клетка, готова за производство
2026 Ръководство за купувача на робот-позиционер: Всички 5 Сравнени типове — предна и задна част, L-тип, U-тип, и още
Ръководство за поддръжка на роботизирана заваръчна клетка: Най-добри практики, График & Отстраняване на неизправности 2026