Fabricant de postes de travail robotisés et de systèmes laser personnalisés



Soudage manuel ou robotisé pour l'acier de construction:Quand l’automatisation est-elle payante?
La question n’est jamais de savoir si le soudage robotisé est meilleur. La question est de savoir à quel moment les chiffres changent en votre faveur.
Un soudeur qualifié produisant 60 supports structurels par mois à un tarif à pleine charge de $52 par heure est difficile à battre en termes d'efficacité du capital. Le même magasin essayant de remplir 400 commandes par mois – ou essayer d’embaucher un deuxième soudeur certifié dans un marché du travail tendu – est un calcul complètement différent. Cet article analyse ce calcul pour les fabricants de structures d'acier en particulier, avec des chiffres de coûts réels, un cadre d'équilibre, et un compte rendu honnête des situations où le soudage manuel gagne encore.
Nouveau sur le sujet? Lire Cellule de soudage robotisée vs soudage manuel: Ce qui est mieux pour la fabrication moderne? — il couvre les fondamentaux opérationnels avant l'économie.
Comment le soudage manuel et robotisé se comparent réellement
Commencez par les données. Le tableau ci-dessous couvre les dimensions qui comptent pour un atelier de fabrication d'acier de construction - et non pour les panneaux de carrosserie automobile., pas de tôle de précision, mais les conditions réelles de travail de fabrication des poutres, assemblages de châssis, et soudures lourdes.
| Dimension | Soudure manuelle | Cellule de soudage robotisée |
| Vitesse de déplacement | 20-35 cm/min (soudeur qualifié) | 60–120 cm/min ME; jusqu'à 200 laser cm/min |
| Temps d'activation de l'arc par quart de 8 heures | 25–35% (préparation, positionnement, pauses, fatigue) | 60–85% (positionneur automatisé, temps d'inactivité minimal) |
| Placement des cordons de soudure | Variation de ±1,5 à 3 mm, dépendant de la fatigue | Répétabilité ±0,1 mm, souder à souder |
| Taux de projections et de retouches | 3–8% de reprise typique sur les joints structurels | < 1% avec surveillance d'arc en boucle fermée |
| Temps de configuration – nouveau numéro de pièce | 2–15 minutes (le soudeur lit le dessin, punaises) | 2–8 heures robot traditionnel; < 5 min guidé par la vision |
| Mise à l'échelle du débit | Linéaire : chaque soudeur supplémentaire ajoute un coût fixe | Non linéaire : la deuxième équipe n'ajoute qu'un coût marginal |
| Coût de la main d'œuvre par mètre de soudure | $4–9$ (taux chargé, marchés développés) | $0.80– 2,20 $ en utilisation sur 2 équipes |
| Capital initial | < $10K (équipement, consommables) | $80K–500 000 $+ (dépendant de la configuration des cellules) |
| Volume d’équilibre typique | Moins de ~ 80 à 100 pièces/mois | Au-dessus de ~100-150 pièces/mois |
Ce que signifient les chiffres dans la pratique
Trois lignes de ce tableau valent la peine de ralentir, car ils déterminent l'essentiel du calcul du retour sur investissement.
Le temps d’arc est le levier de productivité caché. Un soudeur manuel qualifié consacre environ 65 à 75 % de son temps de travail à des tâches autres que le soudage.: affûtage, repositionnement, lire des dessins, en attendant la grue, virer de bord. Une cellule robotique dotée d'un positionneur maintient un temps d'arc de 60 à 85 %, car la manipulation et le repositionnement des pièces s'effectuent parallèlement au soudage.. En double poste, cet écart s'aggrave. Une cellule fournit effectivement l’équivalent de 1,4 à 2× heures de soudage pour chaque heure de poste qu’elle fonctionne.
Le temps de configuration détermine si l'automatisation est viable pour votre mix de pièces. Les cellules robotiques traditionnelles nécessitent 2 à 8 heures de programmation d'apprentissage par nouveau numéro de pièce. Cela les rend économiques uniquement pour des lots de 30+ pièces identiques. Guidé par la vision, les cellules sans programmation changent complètement cette contrainte: le scanner 3D lit la géométrie réelle du cordon de soudure et génère la trajectoire du robot en moins de cinq minutes. L'automatisation d'une seule pièce devient viable. Il s'agit du changement technique qui rend le soudage robotisé pratique pour les ateliers, et pas seulement pour les lignes de production à grand volume..
Le coût de la main-d'œuvre par mètre de soudure est la mesure à suivre, et non le taux horaire de la machine.. Les acheteurs comparent souvent le coût horaire d’amortissement du robot au coût horaire du soudeur., ce qui sous-estime l’avantage du robot car il ignore le différentiel de temps d’arc. À 75% heure d'allumage de l'arc (robot) contre 30% (manuel), le robot produit 2,5 fois plus de mètres de soudure par heure d'horloge. Calculer le coût par mètre de soudure déposée, pas de coût par heure de temps machine.
Coût réel de possession: Ce qui manque à la plupart des comparaisons
La plupart des « manuels vs. robot’ les comparaisons comparent le salaire du soudeur à la dépréciation du robot. Les deux côtés de ce calcul sont incomplets. Voici ce qui se passe réellement dans chaque option.
Coûts cachés du côté du soudage manuel
| Élément de coût | Impact annuel typique |
| Recrutement et turnover des soudeurs | $825 000 K $ par embauche (frais d'agence, intégration, rampe de productivité) |
| Reprise et réparation de soudures | 2–5 % du chiffre d'affaires des soudures – main d'œuvre de réinspection, matériel, retards dans les horaires |
| Baisse de productivité liée à la fatigue | La production chute d’environ 15 % dans la seconde moitié d’un quart de travail – rarement modélisé |
| Déchets de consommables | Les pertes par projection et la combustion excessive des fils sont environ 12 % plus élevées que celles du robot |
| Plafond de débit | Impossible d'évoluer sans embaucher - contrainte difficile lorsque les soudeurs ne sont pas disponibles |
| Prime pour heures supplémentaires | Les commandes de pointe ont rencontré un coût de main-d'œuvre de 1,5 à 2 fois; le coût marginal du robot est proche de zéro |
Coûts cachés du côté des cellules robotiques
| Élément de coût | Impact annuel typique |
| Installation et mise en service | 15–25% du coût de l’équipement, payé une fois |
| Outillages de fixation et spécifiques aux pièces | $1080 000 K $ – souvent l'élément de campagne le plus sous-estimé |
| Travail de programmation (cellules traditionnelles) | $60– 120 $/h pour chaque nouveau numéro de pièce – en cours, pas une seule fois |
| Entretien et consommables | 3–5% du coût du capital par an (conseils, doublures, fil, service de robots) |
| Temps d'arrêt imprévus | $800– 2 500 $/h de perte de débit – apparaît rarement dans les propositions des fournisseurs |
| Formation et certification des opérateurs | $38 000 K $ par opérateur pour la qualification initiale des cellules |
| La ligne de travail de programmation est le coût le plus variable de la colonne robotique. Une cellule traditionnelle dans un environnement d'atelier avec des changements de pièces fréquents peut accumuler entre 50 000 et 120 000 dollars par an rien qu'en temps de programmation.. Guidé par la vision, les cellules sans programmation éliminent entièrement cette ligne, ce qui modifie considérablement le calcul du coût total de possession pour les fabricants fonctionnant plus de 15 numéros de pièces actifs. |
Le cadre du seuil de rentabilité: Quand l’automatisation est-elle payante?
La réponse dépend de quatre variables spécifiques à votre boutique. Voici le cadre, suivi d'un exemple concret utilisant des figures réalistes en acier de construction.
Les quatre variables
| Variable | Comment le mesurer dans votre boutique |
| Volume de soudure mensuel (V) | Pièces par mois × mètres de soudure moyens par pièce |
| Taux de main d'œuvre chargé (L) | Salaire du soudeur + avantages + frais généraux (généralement entre 35 $ et 65 $/heure au total) |
| Coût du capital cellulaire (C) | Équipement + installation + montage - pas seulement le prix catalogue de l'équipement |
| Période de récupération cible (P.) | 24–48 mois est typique pour les investissements de fabrication dans cette catégorie |
La formule du seuil de rentabilité
| Monthly savings required = C ÷ P (où P est en mois) Monthly savings = (Coût de la main d'œuvre manuelle par mois) − (Coût d'exploitation du robot par mois) = (V × L × manuel_heures_per_part) − (V × robot_cost_per_part + entretien) Résolvez V pour trouver le volume mensuel minimum auquel la cellule rembourse au cours de votre période cible. |
Exemple travaillé: support de poutre en acier de construction
Un fabricant de taille moyenne envisage un $280,000 double station, cellule guidée par vision avec positionneur. Ils soudent un 250 Joint d'angle de mm sur une console de poutre à quatre côtés comme pièce principale.
| Saisir | Valeur utilisée |
| Coût du capital cellulaire (C) | $280,000 (double station, guidé par la vision, positionneur inclus) |
| Objectif de récupération (P.) | 36 mois |
| Économies mensuelles requises | $280,000 ÷ 36 = $7,780 par mois |
| Tarif soudeur chargé (L) | $52/heure |
| Temps manuel par pièce | 1.8 heures (souder + virer de bord + repositionnement) |
| Temps de cycle du robot par pièce | 0.55 heures (y compris le chargement/déchargement; 75% heure d'allumage de l'arc) |
| Coût d'exploitation du robot par pièce | $0.95 (pouvoir + consommables + entretien amorti) |
| Économies de main d'œuvre par pièce | ($52 × 1.8) − ($52 × 0.2 temps de l'opérateur + $0.95) = $72.85 |
| Volume d’équilibre | $7,780 ÷ $72.85 = 107 pièces par mois |
Quand le soudage manuel gagne toujours
Cette section compte autant que le cadre du seuil de rentabilité. Les fabricants qui font confiance à cette analyse sont ceux qui voient qu'elle donne des conseils honnêtes, pas une conclusion prédéterminée. Il existe des situations réelles dans lesquelles le soudage manuel est la bonne réponse – et les mal identifier est une erreur coûteuse dans les deux sens..
| Scénario | Pourquoi l'automatisation ne convient pas |
| Volume inférieur à ~80 pièces/mois | Le coût en capital ne peut pas être amorti sur un nombre d'heures d'exécution insuffisant |
| Accès restreint profond — cavités < 200 mm | La torche du robot ne peut physiquement pas atteindre le joint |
| Alliages exotiques ou très variables | Le temps de développement des processus par matériau rend l'automatisation peu rentable |
| Fabrication unique ou prototype | Même les cellules guidées par la vision ont des frais de configuration – ce qui n’est pas rentable pour les célibataires |
| Soudage sur site et réparation sur site | Pas d'environnement cellulaire fixe; la compétence manuelle est irremplaçable sur le terrain |
| Plaque très épaisse > 50 mm, multi-passes | La gestion complexe entre passes bénéficie toujours du jugement du soudeur |
| Budget d'investissement inférieur à 60 000 $ | Il n'existe aucune cellule robotique crédible pour l'acier de construction à ce niveau de prix. |
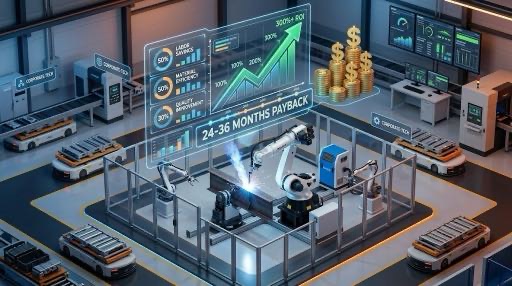
La réalité hybride: les deux méthodes coexistent dans la plupart des magasins
Le résultat pratique pour la plupart des fabricants de structures d'acier qui adoptent l'automatisation n'est pas le remplacement, mais le redéploiement.. Les robots gèrent le répétable, joints à grand volume. Des soudeurs qualifiés gèrent des travaux ponctuels complexes, réparations, géométries articulaires que le robot ne peut pas atteindre, et contrôle de la qualité.
Un atelier avec quatre soudeurs manuels ajoute une cellule robotisée. Deux soudeurs deviennent opérateurs de cellule – des rôles à plus forte valeur ajoutée avec moins de fatigue physique. Les deux autres continuent le soudage manuel sur des travaux complexes. Le débit total augmente de 2 à 3 fois avec le même effectif. C'est la transition réaliste, pas un scénario où les soudeurs disparaissent.
La conversation sur la main-d’œuvre vaut la peine d’être menée tôt. Les opérateurs qui comprennent que la cellule gère le travail monotone et élève leur rôle ont tendance à soutenir l'investissement plutôt qu'à y résister..
Facteurs spécifiques à l'acier de construction qui modifient le calcul
Les comparaisons génériques d'automatisation du soudage ne tiennent pas compte des caractéristiques qui différencient la fabrication de structures en acier des applications de tôlerie ou d'automobile.. Chacun de ces facteurs affecte la configuration de cellule dont vous avez besoin et si l'automatisation est viable ou non..
| Caractéristique de l'acier de construction | Impact sur la stratégie d'automatisation |
| Poids partiel: 50 kilos – 5,000 kg+ | La capacité nominale de charge utile du positionneur est essentielle; intégration de pont roulant requise |
| Variation de l'écart d'ajustement: 1–4 mm commun | Le suivi des joints guidé par vision n'est pas facultatif : il s'agit d'une exigence de qualité de soudure |
| Accès commun: ailes de poutre, raidisseurs | 6-la portée du robot de l'axe doit être vérifiée par rapport à la géométrie de joint la plus défavorable |
| Conformité au code de soudure: AWS D1.1 / DANS 1090 | La cellule doit enregistrer les paramètres par joint; la traçabilité est une exigence contractuelle dans de nombreux secteurs |
| État des surfaces: échelle de moulin, apprêt | Les paramètres de l'arc doivent compenser - source d'alimentation en boucle fermée préférée |
| Mélange de pièces élevé dans les ateliers | La planification d'itinéraire guidée par la vision est le catalyseur économique des changements fréquents |
Le problème de l’écart d’ajustement – et pourquoi il est spécifique à l’acier de construction
Les tolérances de coupe de l'acier de construction sont généralement de ± 1 à 3 mm. Les pièces estampées automobiles tiennent ±0,3 mm. Cette différence semble minime. En pratique, c'est la raison pour laquelle la plupart des cellules robotiques traditionnelles échouent dans les environnements de construction en acier.
Une cellule programmée traditionnelle suit un chemin fixe défini lors de l'apprentissage. Quand la pièce réelle se trouve 2 mm à gauche de l'endroit où le luminaire le place - ce qui se produit à chaque cycle avec l'acier de construction - le robot soude 2 mm de l'axe de l'articulation. Au cours d'un cycle de production, cela se traduit par une taille de gorge incohérente, échec de l'inspection visuelle, et des taux de reprise qui éliminent le gain de productivité.
Les cellules guidées par la vision scannent la géométrie réelle de l'articulation à chaque cycle. Le chemin est généré à partir de la pièce réelle, pas le modèle idéal. Variation de l'écart, déviation angulaire, et la tolérance d'épaisseur de plaque sont compensées dans le trajet avant l'ouverture de l'arc. Il ne s'agit pas d'une fonctionnalité premium pour l'automatisation des structures en acier : il s'agit de l'exigence de base pour une qualité de soudure acceptable selon AWS D1.1 ou EN. 1090.
Quel choix convient à votre boutique?
Utilisez ce tableau pour localiser votre situation avant de parler à un fournisseur. Tous les résultats n’orientent pas vers l’automatisation – et l’identification précoce du mauvais ajustement fait gagner du temps à tout le monde..
| Votre situation | Volume mensuel | Contexte du travail | Recommandation |
| Boutique d'emploi, mélange à haute teneur | < 80 parties | N'importe lequel | Soudage manuel ou montages semi-automatiques — revisitez dans 12 mois si le volume augmente |
| Boutique d'emploi, mélange à haute teneur | 80–200 pièces | Pénurie de soudeurs | Cellule guidée par la vision – seuil de rentabilité généralement entre 24 et 36 mois |
| Boutique d'emploi, mélange à haute teneur | 80–200 pièces | Main d'oeuvre disponible | Hybride: une cellule pour les pièces à volume élevé + manuel pour travaux complexes |
| Répéter la production, faible mélange | < 150 parties | N'importe lequel | Évaluez d'abord la cellule programmée traditionnelle ou le positionneur semi-automatique |
| Répéter la production, faible mélange | > 150 parties | N'importe lequel | Cellule robotique – fort retour sur investissement, 18–30 mois de remboursement typique |
| Grands travaux de gros œuvre — réservoirs, cadres | > 50 parties | N'importe lequel | Cellule à double station avec piste du 7ème axe et positionneur requis |
| Note pratique: Avant que toute cette analyse soit utile, vous avez besoin d'un numéro : votre compteur soudé à prix coûtant actuel (travail + consommables + retravailler l'allocation). Si vous ne l'avez pas, calculez-le avant toute conversation avec un fournisseur. Cela prend environ deux heures avec vos données de production et financières. Sans ça, vous ne pouvez pas mesurer ce que l'automatisation apporte réellement. |
Foire aux questions
A quel volume de production une cellule de soudage robotisée en vaut-elle la peine?
Pour la fabrication de structures en acier, le volume d'équilibre typique pour une cellule à double station de 200 000 $ à 350 000 $ est de 80 à 150 pièces par mois. Le nombre exact dépend de votre taux de main-d'œuvre chargé, complexité de la pièce, et période de récupération cible. À un coût chargé de 52 $/heure et un objectif de retour sur investissement de 36 mois, l'exemple travaillé ci-dessus donne 107 pièces par mois. Les magasins situés sur des marchés où les coûts de main-d'œuvre sont plus élevés atteignent le seuil de rentabilité avec des volumes inférieurs. Utilisez le modèle ROI dans Blog 08 pour exécuter votre propre calcul.
Un petit fabricant avec cinq soudeurs ou moins peut-il justifier une cellule robotisée?
Oui, si le volume et le mixage des parties s'alignent. Un magasin de cinq personnes en activité 120+ les pièces structurelles par mois avec une géométrie reproductible sont un bon candidat. Le facteur limitant n'est généralement pas la taille du magasin, mais la possibilité de consacrer une seule personne au fonctionnement de la cellule.. Les cellules guidées par vision nécessitent des compétences minimales en programmation : un soudeur existant peut être formé comme opérateur de cellule en une à deux semaines.. La cellule n'a pas besoin de remplacer un soudeur pour se justifier; il doit ajouter suffisamment de débit pour couvrir son coût.
Une cellule robotisée élimine-t-elle le besoin de soudeurs qualifiés?
Non – et ce cadrage provoque la résistance la plus inutile à l’automatisation.. Les cellules robotiques suppriment les tâches répétitives, passes de soudure physiquement exigeantes réalisées par des soudeurs qualifiés’ charges de travail. Les soudeurs sont redéployés sur des joints complexes, réparations, surveillance des cellules, et contrôle qualité. Dans la plupart des magasins, l’effectif total en soudage reste stable ou diminue d’un poste au fil du temps – et non du nombre de robots ajoutés. Le travail change; l'équipe ne le fait pas du tout.
Comment la pénurie de soudeurs affecte-t-elle la décision d'automatisation?
La pénurie de soudeurs est actuellement le facteur qui connaît la croissance la plus rapide en matière d'adoption du soudage robotisé dans le secteur de l'acier de construction.. Lorsque vous ne pouvez pas embaucher le deuxième soudeur dont vous avez besoin, le coût d'opportunité de la non-automatisation correspond aux revenus des commandes que vous ne pouvez pas honorer - qui dépasse souvent $200,000 par an en capacité non remplie. Dans ce contexte, une cellule de 280 000 $ qui permet un débit multiplié par 3 avec le personnel existant n'est pas une question de centre de coûts. C'est une question de croissance.
La qualité des soudures robotisées est-elle meilleure que celle des soudures manuelles pour l'acier de construction?
Sur la répétabilité, Oui. Les cellules robotisées maintiennent le placement des cordons de ±0,1 mm contre ±1,5 à 3 mm pour le soudage manuel. Sous inspection AWS D1.1 – visuel, Utah, MT – les cellules robotiques réussissent systématiquement à des taux de retouche inférieurs (sous 1% contre 3 à 8 % pour la production manuelle). Pour les joints complexes nécessitant du jugement – géométrie irrégulière, accès restreint, conditions inhabituelles pour les métaux de base : un soudeur manuel expérimenté peut toujours surpasser un robot à chaque passage. La réponse réaliste est que la qualité robotique est plus constante; la qualité manuelle a un plafond plus élevé sur les joints difficiles.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Dernière mise à jour: juin 2026
ARTICLES CONNEXES

Guide de maintenance des cellules de soudage robotisées: Meilleures pratiques, Calendrier & Dépannage 2026
Contrecoup, Rigidité, et dérive thermique: Les trois spécifications cachées qui définissent les performances du positionneur de soudage

Une comparaison complète entre le soudage laser robotisé et. Soudage MIG et TIG: Lequel vous convient le mieux?
7Robot d'axe dans l'automatisation du soudage: Études de cas réels et exemples de retour sur investissement

TCO sur cinq ans d'un positionneur de soudage: Compter les coûts cachés que le devis a oublié