Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi


Lazer Kaynak Pozisyoner: İnce Ölçü Kaynaklarında Doğruluk ve Hız
Ark kaynağıyla ilgili bir yanıt bekleyerek "satılık kaynak konumlayıcı" diye arama yaptınız. İnce ölçülü paslanmazlar için, pil tepsileri, ve ısıya duyarlı aksamlar, daha iyi soru lazer. Lazer kaynak konumlayıcının işi göründüğünden daha zor: kiriş boyunca hızla ilerlerken çok ince bir dikişi düz ve hareketsiz tutmalıdır. Bu kılavuz, lazere hazır bir platformun gerçekte ne yapması gerektiğini kapsar, hız-doğruluk dengesi, ve -dürüst olmak gerekirse- lazerin yanlış çağrı olduğu yer. Önce aileyi seç; için altı aile karşılaştırması, tabloyu gör.
Lazer Kaynağı Pozisyonerin İşini Neden Değiştirir?
Ark kaynağı yalpalamayı tolere eder; Lazer kaynağı çalışmıyor. Küçük bir noktaya sahip odaklanmış ışın, dikişin tüm geçiş boyunca odak düzleminde (düz ve ortalanmış) oturmasını gerektirir. Pozisyoner doğruluk cihazı haline gelir, sadece döndürücü değil. Isı girdisi düşük, yani distorsiyon düşük, ancak yalnızca parça tam olarak tutulursa, Çünkü yanlış hizalanmış bir eklemi affedecek büyük bir erimiş su birikintisi yoktur. Önemli olan hızdır: dakikada metre olarak, küçük bir izleme hatası milisaniyeler içinde kaçırılan bir kaynağa dönüşür. Işın hızlı; konumlayıcı onu dürüst tutan şeydir.
Lazere Hazır Konumlandırıcının Yapması Gerekenler
Dikişi Sabit ve Düz Tutun
Lazer doğruluğu fikstürde ve eksende yaşar veya ölür. ROBOPTIX raporları ISO başına doğruluk AP'si ve tekrarlanabilirlik RP'si oluşturur 9283:1998 senin yükün altında, sıcaklık, ve hız—çünkü koşulsuz bir sayı yarı doğrudur. İnce kalınlık için sevkıyattan önce bir lazer takip cihazıyla doğrulama yapıyoruz; ölçülü kanıtı olmayan bir tolerans bir broşür iddiasıdır.
Sabit TCP Hızında Hareket Edin
Robot ve servo konumlandırıcı tek bir kinematik zincir halinde hareket etmelidir; kiriş dikişle sabit hızda ve mesafeyle buluşuyor. Pozisyoner bir dış eksen olarak bildirilir ve kontrolör aracılığıyla koordine edilir; 7. Eksen Robot Ray Sistemi erişimi genişletir ve Robot Tabanı / Robot Kaidesi sağlam taban çerçevesini ayarlar.
Isıyı Dağıtın, Drift'tan Kaçının
Sertlik ve termal kayma gizli özelliklerdir. Uyumlu bir çerçeve kelepçeleme altında esner ve ısındıkça sürünür, dikişi odak dışına çıkarmak. ROBOPTIX devrilme anına uygun yapı ve tahriki boyutlandırıyor, yalnızca katalog yükü değil.
Hız-Doğruluk Dengesi
Lazer kaynağı sizi ilerleme hızını artırmaya teşvik eder. Sınır ışın değil, konumlayıcının izleme yeteneğidir. Hedef dikiş hızında v, konumlayıcının hata e'yi takip etmesiyle, uzaklık sapması e ile ölçeklenir; odak derinliği penceresinin içinde kalın yoksa kaynak nüfuziyetini kaybeder. bir için 0.5 mm odak derinliği, Hızda yaklaşık ±0,2 mm'nin üzerindeki aşağıdaki hata sizi spesifikasyonların dışına çıkarır. Yani gerçek ilerleme hızındaki doğruluk koşulunu belirtiyoruz, ISO için 9283:1998—yavaş bir tezgah testinde değil. Tutabileceğiniz hız, tutamayacağınız hızı yener. Daha ucuz dereceli eksen, odak düzlemini koruyamadığı zaman pahalı kaynaktır.
Lazer için Hangi Pozisyoner Ailesi
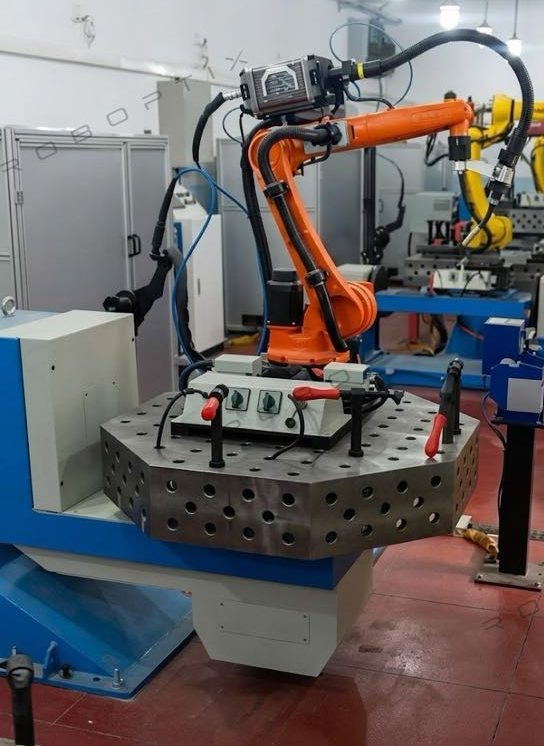
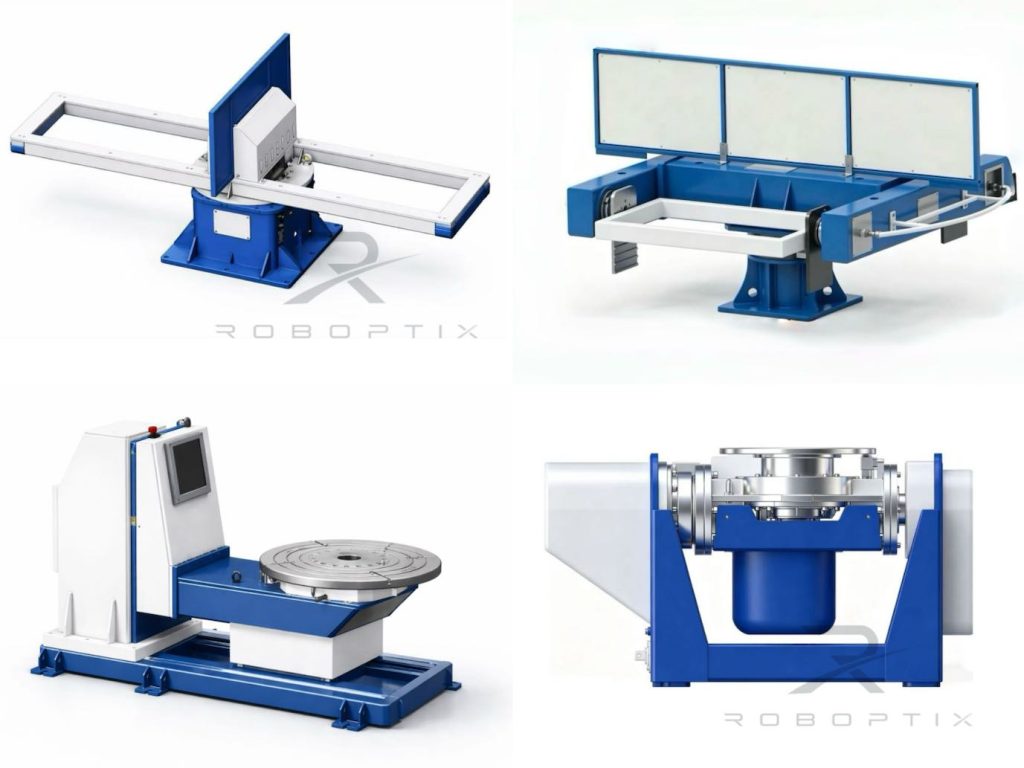
Önce geometriyi eşleştirin. İnce plakalar ve küçük kutular L Tipi Kaynak Pozisyonerine uygundur; yuvarlak ve döner parçalar Tek Eksenli Döner Konumlandırıcıya uygundur; karmaşık karışık dikişler Yatay 3 Eksenli Döner Konumlandırıcıya uygundur; büyük düzensiz çerçeveler U Tipi Kaynak Pozisyonerine uygundur; uzun dönme dikişleri Mesnetli Punta Konumlandırıcıya uygundur; Devirme için ağır plaka Dikey Devirme Konumlandırıcıya uygundur. Değişken parçalarda el değmeden operasyon için, Programlamasız Robotik Kaynak Hücresi dikişi sunabilir ve yönlendirebilir; sabit bir kısım için, anahtar teslimi bir iş istasyonu kaynak yapmaya hazır olarak gönderilir—her ikisi de aynı lazere hazır platformda.
Çalışılan Örnek
İnce Ölçülü Muhafaza Üreticisi (robot + L Tipi Kaynak Pozisyoneri)
Bir atölye kaynak 1.0 mm paslanmaz muhafazalar ark ile köşelerde yanmaya devam etti. Lazer için hazır bir hücrede (harici eksen olarak bildirilen L Tipi Kaynak Konumlandırıcıya sahip robot) dikiş sabit TCP hızında düz tutuldu ve ISO başına ±0,15 mm RP olarak doğrulandı 9283:1998 gerçek ilerleme hızında. Yanma oranı neredeyse sıfıra düştü, ve ışın düzeltmek için durmadan tam hızda çalıştığı için verim arttı. Konumlandırıcı, lazer değil, önemli olan yükseltmeydi.
Lazer ve Ark: Lazerin Kazandığı Yer
| Faktör | Lazer konumları | Ark konumlayıcı |
| Dikiş toleransı | Sıkı (odağa bağlı) | Daha bağışlayıcı |
| Isı girişi | Düşük, düşük distorsiyon | Daha yüksek |
| Şunun için en iyisi: | İnce ölçü, ısıya duyarlı | Kalın, dolgu yoğun |
| Pozisyon talebi | Yüksek (odak düzlemini tut) | Ilıman |
Lazer Kaynak Pozisyoner Cevap Olmadığında
Lazer evrensel değildir. Derin nüfuz gerektiren kalın bölümler, geniş aralıklı eklemler, veya dolgu metali gerektiren parçalar genellikle arklara daha iyi uyum sağlar. Konumlandırıcı hâlâ önemli, ama ışın darboğaz değil. Taahhütte bulunmadan önce herhangi bir tedarikçiyi denetleyin; fabrika ziyareti ve tezgah testi, teknik özellikler tablosundan daha üstündür ve etikete göre beş yıllık toplam sahip olma maliyetini tartın. Lazerin parasını ödediği yerde ödeyin; yayı kazandığı yerde tut.
Ne zaman SEÇİLMEMELİ
Çalışmanız kalın levha veya boşluk toleranslı ise, koordineli bir yay hücresi dürüst çağrıdır; benzersiz bir seferlik için, özel program. Lazere hazır bir platform, maliyetini ince üründen kazanır, kesin, tekrarlanabilir dikişler – her kaynakta değil.
ROBOPTIX Lazere Hazır Platform Oluşturuyor
Her ROBOPTIX lazere hazır yanıt bir montajdır, tek bir SKU değil: Erişimi genişleten 7. Eksen Robot Ray Sistemi, bir Robot Tabanı / Sabit taban çerçevesini tanımlayan Robot Kaidesi, ve servo konumlayıcılar—Mesnetli Punta Konumlandırıcı, L Tipi Kaynak Pozisyoneri, U Tipi Kaynak Pozisyoneri, Yatay 3 Eksenli Döner Konumlandırıcı, Dikey Devirme Konumlandırıcı, veya Tek Eksen Döner PozisyonR—dış eksenler olarak bildirildi. El değmeden çalıştırma için, Programlamasız Robotik Kaynak Hücresi ile aynı donanım gönderilir; sabit bir kısım için, anahtar teslimi iş istasyonu olarak; ve standart dışı geometriler için, özel program aracılığıyla. Lazere hazır platform aynı koordineli mimariye sahiptir, Odak düzlemini tutacak şekilde tasarlandı.
Sıkça Sorulan Sorular
Q: Bir konumlayıcıyı 'lazere hazır' yapan şey nedir??
A: Dikişi düz tutar ve odak düzleminde hızla ortalanır: ISO'ya göre doğrulanmış RP'li servo eksenler 9283:1998, robotla koordineli dış eksen hareketi, ve ısındıkça kaymayan sert bir çerçeve.
Q: Altı konumlayıcı ailesinden herhangi biri lazer alabilir mi??
A: Evet — geometriyi eşleştir: İnce plakalar ve kutular için L Tipi, Yuvarlak parçalar için Tek Eksenli Döner, 3-Karmaşık dikişler için eksen, Büyük çerçeveler için U Tipi, Uzun rotasyonel dikişler için Mesnetli Punta, Ağır plaka için Dikey Devirme.
Q: Hız neden konumlayıcıyı zorluyor??
A: Dakika başına metre, Küçük bir takip hatası dikişi milisaniyeler içinde odak derinliğinin dışına çıkarır; sınır takip ediyor, ışın değil. Gerçek ilerleme hızında doğruluğu belirtiyoruz, yavaş bir tezgah testi değil.
Q: İnce ölçüm için lazer arktan daha mı iyidir??
A: Genellikle — daha düşük ısı, daha az bozulma, ince yüzeyde daha yüksek verim, hassas dikişler. Ama kalın bölümler, geniş boşluklar, veya dolgu ihtiyaçları genellikle arklara daha iyi uyum sağlar.
Q: Ne zaman lazere hazır bir hücre satın ALMAMALIYIM??
A: Kalın plaka veya boşluk toleranslı işler için, koordineli bir yay hücresi; bir defaya mahsus olmak üzere, özel program. Önce tedarikçiyi denetleyin Ve beş yıllık TCO'yu karşılaştırın.
Q: ROBOPTIX doğruluğunu onaylıyor mu??
A: ROBOPTIX, ISO 9001 sertifikalıdır ve ISO kullanarak konumlayıcı doğruluğunu bildirir 9283:1998-hizalanmış metrikler, Sevkiyat öncesi lazer takip cihazı doğrulaması ile.
Lazer kaynak konumlayıcısı doğruluk cihazıdır, sadece döndürücü değil: ince bir dikişi düz tutmalı ve odak düzleminde hızlı bir şekilde ortalanmalıdır, robotla tek bir kinematik zincir halinde koordine edilmiştir. ROBOPTIX, ISO 9001 sertifikalıdır ve ISO başına RP'yi doğrular 9283:1998 gerçek ilerleme hızınızda, yavaş bir tezgah testi değil.
Parçanızı ve toleransınızı bize gönderin, lazere hazır platformun özelliklerini belirleyelim
—rakibinizin kirişi dikişten ayrılmadan önce
Yazar Hakkında
Deneyim & Kimlik bilgileri
Robotik kaynak sistemi entegrasyon uzmanı 12+ Robot Konumlandırıcı seçimi ve entegrasyonuna odaklanan uzun yıllara dayanan doğrudan proje deneyimi. Danışmanlık yaptı 300+ Kuzey Amerika'daki fabrikalar, Avrupa, ve Asya. Bu makaledeki tüm spesifikasyon verileri gerçek H'den alınmıştır. / B / L / U serisi ürün veri sayfaları.
Şirket geçmişi: 26+ yıllarca kaynak otomasyon mühendisliği, 40+ aktif patentler, 1,500+ dünya çapında tamamlanan projeler, yaklaşık olarak 70% Robot Konumlandırıcı entegrasyonunu içerir.
Sertifikalar
Yüksek Teknoloji Kuruluşu - Sertifika. HAYIR. GR202341000595 (Kasım'da yayınlandı. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Kalite Yönetim Sistemi
GJB 9001C-2017 — Askeri/Silah Ekipmanı Kalite Yönetim Sistemi
AB CE — Makine Direktifi 2006/42/EC (Sertifika. HAYIR. M.2026.206.C134866)
Referanslar
[1] Uluslararası Standardizasyon Örgütü. (1998). ISO 9283:1998, Endüstriyel Robotların Manipüle Edilmesi - Performans Kriterleri ve İlgili Test Yöntemleri.
[2] Park, J.-H., kim, S.-H., Ay, H.-S., & kim, M.-H. (2019). Yerçekiminin Erimiş Havuz Davranışı Üzerindeki Etkisi ve Darbeli Gazaltı Metal Ark Kaynağında Çeşitli Kaynak Pozisyonlarında Mikro Yapının Analizi. Uygulamalı Bilimler, 9(21), 4626.
[3] Liu, J., Jiang, F., Çen, S., Xu, B., Zhang, G., Cheng, W., & anne, X. (2023). Farklı Kaynak Pozisyonlarında Değişken Polariteli Plazma Ark Kaynağında Kaynak Havuzu Davranışı ve Kaynak Boncuk Performansı Üzerindeki Yerçekimi Etkisinin Mekanizmaları. Malzemeler, 16(19), 6457.
İLGİLİ YAZILAR
Yapısal Çelik için Manuel ve Robotik Kaynak:Otomasyon Ne Zaman Fayda Sağlar??
Yuvarlak vs Dikdörtgen vs Düzensiz: Kaynak Pozisyoner Konfigürasyonunun İş Parçası Geometrisine Eşleştirilmesi
Robotik Kaynak Hücresinin Maliyeti Ne Kadar? 2026? Tam Fiyatlandırma Dağılımı
Yer Pisti ve Tepegöz 7. Eksen Robotu: Kurulum, Emniyet & Seçim Kılavuzu
7. Eksen Robotunun Kurulumu ve Entegrasyonu: Adım Adım Kılavuz & En İyi Uygulamalar