Produttore di workstation robotizzate personalizzate e sistemi laser


Posizionatore di saldatura laser: Precisione e velocità per saldature a spessore sottile
Hai cercato "posizionatore di saldatura in vendita" aspettandoti una risposta sulla saldatura ad arco. Per acciaio inossidabile di spessore sottile, vassoi per batterie, e gruppi sensibili al calore, la domanda migliore è il laser. Un posizionatore per saldatura laser ha un compito più difficile di quanto sembri: deve tenere una cucitura sottilissima piatta e immobile mentre la trave scorre lungo di essa. Questa guida illustra ciò che deve effettivamente fare una piattaforma predisposta per il laser, il compromesso velocità-precisione, e, onestamente, dove il laser è la chiamata sbagliata. Scegli prima la famiglia; per il confronto tra sei famiglie, vedere la tabella.
Perché la saldatura laser cambia il lavoro del posizionatore
La saldatura ad arco tollera un'oscillazione; la saldatura laser no. Un raggio focalizzato con un punto minuscolo richiede che la cucitura rimanga sul piano focale, piatta e centrata, per l'intero passaggio. Il posizionatore diventa il dispositivo di precisione, non solo il rotatore. L'apporto di calore è basso, quindi la distorsione è bassa, ma solo se la parte viene tenuta con precisione, Perché non esiste una grande pozzanghera fusa che possa perdonare un giunto disallineato. Il punto è la velocità: a metri al minuto, un piccolo errore di tracciamento diventa una saldatura mancata in pochi millisecondi. Il raggio è veloce; il posizionatore è ciò che lo mantiene onesto.
Cosa deve fare un posizionatore pronto per il laser
Tieni la cucitura ferma e piatta
La precisione del laser vive o muore sul dispositivo e sull'asse. I rapporti ROBOPTIX pongono la precisione AP e pongono la ripetibilità RP per ISO 9283:1998 a tuo carico, temperatura, e velocità, perché un numero senza condizioni è una mezza verità. Per gli spessori sottili verifichiamo con un laser tracker prima della spedizione; una tolleranza senza prove misurate è un'affermazione da brochure.
Muoviti a velocità TCP costante
Il robot e il servoposizionatore devono quindi muoversi come un'unica catena cinematica la trave incontra la giuntura a velocità e stallo costanti. Il posizionatore è dichiarato come asse esterno e coordinato tramite il titolare del trattamento; il sistema ferroviario robotizzato del 7° asse estende la portata e la base robotizzata / Il piedistallo del robot imposta il telaio di base stabile.
Dissipare il calore, Evita la deriva
Rigidità e deriva termica sono le caratteristiche nascoste. Un telaio cedevole si flette sotto il serraggio e si insinua mentre si riscalda, camminando lungo la cucitura fuori fuoco. ROBOPTIX dimensiona la struttura e la guida per il momento ribaltante, non solo il carico del catalogo.
Il compromesso velocità-precisione
La saldatura laser ti induce ad aumentare la velocità di avanzamento. Il limite non è il raggio, ma la capacità di tracciamento del posizionatore. Con una velocità di cucitura nominale v con errore di inseguimento del posizionatore e, la deviazione dello stallo scala con e; rimanere all'interno della finestra della profondità di fuoco altrimenti la saldatura perde penetrazione. Per un 0.5 profondità focale mm, un errore di inseguimento superiore a circa ±0,2 mm in velocità fa uscire dalle specifiche. Quindi indichiamo la condizione di precisione alla velocità di avanzamento reale, per ISO 9283:1998- non a un lento test al banco. La velocità che puoi mantenere batte la velocità che non puoi mantenere. L'asse più economico è la saldatura costosa quando non è in grado di mantenere il piano focale.
Quale famiglia di posizionatori per laser
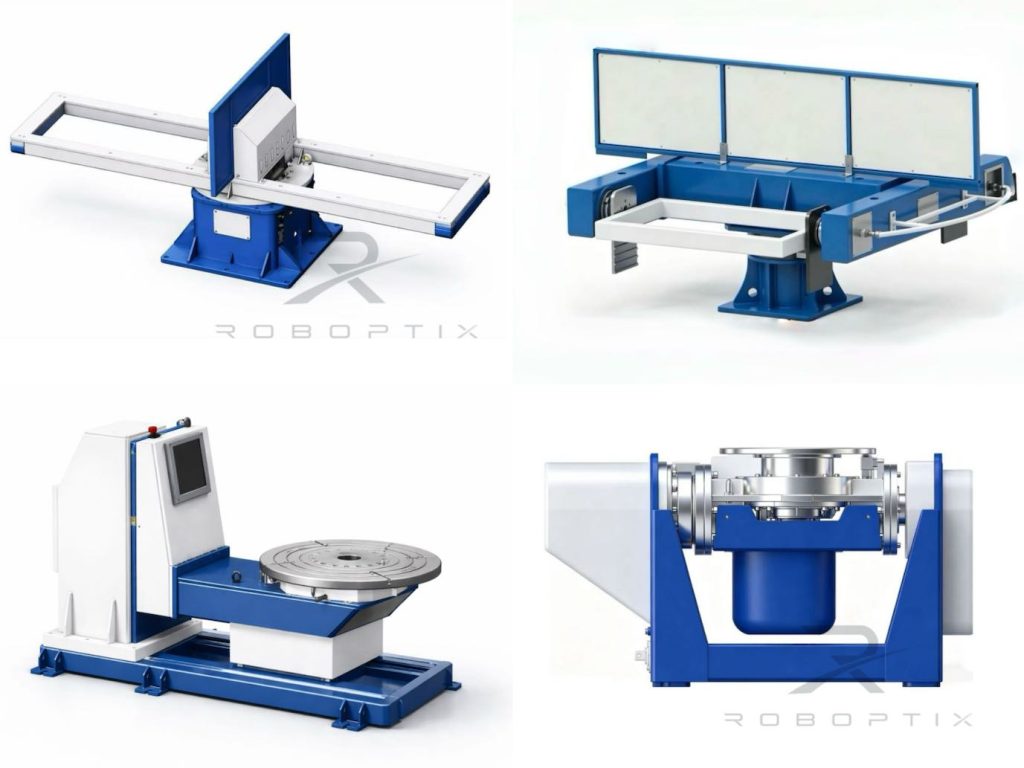
Abbina prima la geometria. Piastre sottili e piccole scatole sono adatte a un posizionatore di saldatura di tipo L; le parti rotonde e rotanti si adattano a un posizionatore rotativo ad asse singolo; le complesse cuciture miste si adattano a un posizionatore rotante a 3 assi orizzontali; i grandi telai irregolari si adattano a un posizionatore di saldatura di tipo U; le cuciture rotanti lunghe si adattano al posizionatore della contropunta della paletta; la piastra pesante per l'inclinazione si adatta a un posizionatore inclinabile verticale. Per operazioni manuali su parti variabili, una cella di saldatura robotizzata senza programmazione può presentare e tracciare la cucitura; per una parte fissa, una stazione di lavoro chiavi in mano viene spedita pronta per la saldatura—entrambi sulla stessa piattaforma predisposta per il laser.
Esempio lavorato
Creatore di custodie a spessore sottile (robot + Posizionatore di saldatura di tipo L)
Una saldatura in officina 1.0 Le custodie in acciaio inossidabile da mm continuavano a bruciare attraverso gli angoli con l'arco. Su una cella laser-ready, un robot con un posizionatore di saldatura di tipo L dichiarato come asse esterno, la giuntura è stata mantenuta piatta a velocità TCP costante e verificata a ±0,15 mm RP per ISO 9283:1998 alla velocità di avanzamento reale. Il burn-through è sceso quasi a zero, e la produttività è aumentata perché il raggio ha funzionato a piena velocità senza fermarsi per correggere. Il posizionatore, non il laser, era l'aggiornamento che contava.
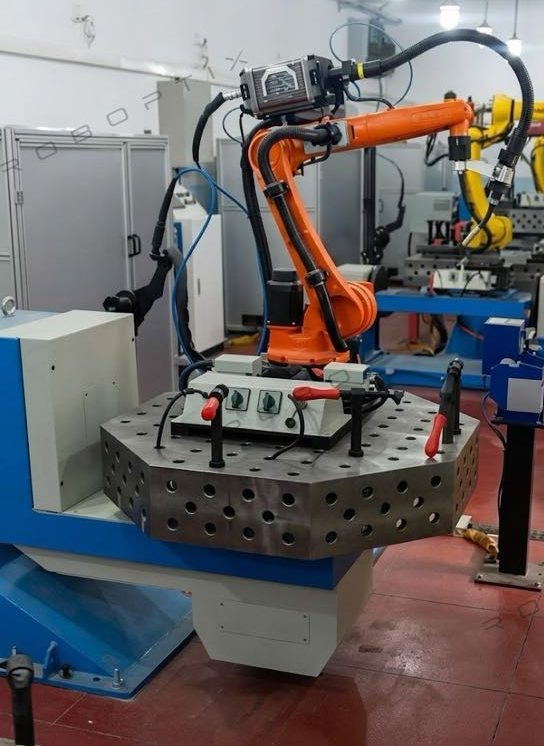
Laser contro Arco: Dove vince il laser
| Fattore | Posizioni del laser | Posizionatore d'arco |
| Tolleranza alla cucitura | Stretto (dipendente dalla messa a fuoco) | Più indulgente |
| Apporto di calore | Basso, bassa distorsione | Più alto |
| Meglio per | Calibro sottile, sensibile al calore | Spesso, riempimento intensivo |
| Domanda di posizione | Alto (mantenere il piano focale) | Moderare |
Quando un posizionatore per saldatura laser non è la risposta
Il laser non è universale. Sezioni spesse che necessitano di penetrazione profonda, giunti con ampi spazi, o le parti che necessitano di metallo d'apporto spesso si adattano meglio all'arco. Il posizionatore conta ancora, ma la trave non è il collo di bottiglia. Controlla qualsiasi fornitore prima di impegnarti (la visita in fabbrica e il test al banco superano una scheda tecnica) e valuta il costo totale di proprietà di cinque anni rispetto all'adesivo. Paga il laser dove conviene; mantieni l'arco dove vince.
Quando NON sceglierlo
Se il tuo lavoro è a piastre spesse o tollerante agli spazi, una cella ad arco coordinata è la scelta onesta; per un pezzo unico, il programma personalizzato. Una piattaforma pronta per il laser guadagna i suoi costi in modo sottile, preciso, cuciture ripetibili, non su ogni saldatura.
ROBOPTIX costruisce la piattaforma pronta per il laser
Ogni risposta laser-ready di ROBOPTIX è un assieme, nemmeno un singolo SKU: un sistema ferroviario robotizzato a 7° asse che estende la portata, una base robotica / Piedistallo robot che definisce il telaio di base stabile, e servoposizionatori—Posizionatore della contropunta della paletta, Posizionatore di saldatura di tipo L, Posizionatore di saldatura di tipo U, Posizionatore rotativo orizzontale a 3 assi, Posizionatore inclinabile verticale, O Posizione rotativa ad asse singoloR—dichiarati come assi esterni. Per il funzionamento senza mani, lo stesso hardware viene fornito come cella di saldatura robotizzata senza programmazione; per una parte fissa, come postazione di lavoro chiavi in mano; e per geometrie non standard, attraverso il programma personalizzato. La piattaforma pronta per il laser ha la stessa architettura coordinata, costruito per sostenere il piano focale.
Domande frequenti
Q: Cosa rende un posizionatore “pronto per il laser”?
UN: Mantiene la cucitura piatta e centrata nel piano focale in velocità: servoassi con RP verificato secondo ISO 9283:1998, movimento coordinato dell'asse esterno con il robot, e un telaio rigido che non si sposta quando si riscalda.
Q: Una qualsiasi delle sei famiglie di posizionatori può utilizzare un laser??
UN: Sì, abbina la geometria: Tipo L per lamiere sottili e scatole, Rotante ad asse singolo per pezzi rotondi, 3-Asse per cuciture complesse, Tipo U per telai di grandi dimensioni, Contropunta per cuciture rotanti lunghe, Ribaltamento verticale per lamiere pesanti.
Q: Perché la velocità stressa il posizionatore?
UN: A metri al minuto, un piccolo errore di inseguimento fa uscire la cucitura dalla profondità focale in millisecondi; il limite sta monitorando, non il raggio. Dichiariamo la precisione alla velocità di avanzamento reale, non un lento test al banco.
Q: Il laser è migliore dell'arco per spessori sottili??
UN: Di solito: calore più basso, meno distorsione, maggiore produttività su thin, cuciture precise. Ma sezioni spesse, ampi divari, o le esigenze di riempimento spesso si adattano meglio all'arco.
Q: Quando NON dovrei acquistare una cella predisposta per il laser?
UN: Per lavori con lamiere spesse o con tolleranza agli spazi, una cella ad arco coordinata; per una tantum, il programma personalizzato. Controlla prima il fornitore E confrontare il TCO di cinque anni.
Q: ROBOPTIX ne certifica l'accuratezza?
UN: ROBOPTIX è certificato ISO 9001 e riporta la precisione del posizionatore utilizzando ISO 9283:1998-metriche allineate, con verifica laser tracker prima della spedizione.
Un posizionatore di saldatura laser è il dispositivo di precisione, non solo il rotatore: deve mantenere una cucitura sottile piatta e centrata nel piano focale in velocità, coordinato come un'unica catena cinematica con il robot. ROBOPTIX è certificato ISO 9001 e verifica RP secondo ISO 9283:1998 alla velocità di avanzamento reale, non un lento test al banco.
Inviaci la tua parte e la tolleranza e specificheremo la piattaforma pronta per il laser
- prima che la trave del tuo concorrente si allontani dalla cucitura
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
Riferimenti
[1] Organizzazione internazionale per la standardizzazione. (1998). ISO 9283:1998, Manipolazione di robot industriali: criteri di prestazione e metodi di prova correlati.
[2] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura in varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato. Scienze applicate, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco plasma a polarità variabile in diverse posizioni di saldatura. Materiali, 16(19), 6457.
POST CORRELATI
Come un posizionatore di saldatura controlla la gravità: La fisica della stabilità della pozzanghera e la qualità della saldatura
Analisi del ROI della saldatura laser robotizzata: Vale la pena investire??
Fabbricazione senza attrezzature: Quando un posizionatore di saldatura sostituisce maschere complesse, Saldature a punti, e Tempo della gru
La guida completa per principianti ai posizionatori di robot: Tutto quello che devi sapere
2026 Punti critici dell'automazione della saldatura: Perché le fabbriche concorrenti scelgono un posizionatore robot