


Fabricant de postes de travail robotisés et de systèmes laser personnalisés



L'audit pré-achat: Une liste de contrôle de visite d'usine et un protocole de test au banc pour les acheteurs de positionneurs de soudage
Acheter un positionneur de soudage c'est facile. Acheter le bon positionneur de soudage auprès d'un fournisseur en qui vous pouvez avoir confiance n'est pas. La plupart des décisions d'approvisionnement reposent sur une comparaison de fiches techniques : charge utile, répétabilité, prix – réalisé sur un tableau à partir de trois fichiers PDF. Cette comparaison ne tient pas compte de la seule chose qui détermine réellement si votre cellule fonctionne dès le premier jour.: la capacité du fournisseur à construire la machine selon les spécifications, à plusieurs reprises, et pour le prouver. Un audit préalable à l'achat (une visite structurée de l'usine et un test au banc du positionneur de soudage que vous êtes sur le point d'acheter) comble cet écart avant que l'argent ne change de mains.. Cet article vous donne une liste de contrôle pour la visite d'usine et un protocole de test au banc que vous pouvez exécuter vous-même ou exiger dans le contrat., donc le positionneur de soudage que vous spécifiez est le positionneur de soudage que vous recevez.
Un audit n’est pas un théâtre de diligence raisonnable. C'est la même discipline de vérification de l'article sur la vérification de l'exactitude (Traqueur laser & OIN 9283)-mesure, ne faites pas confiance – appliqué une étape plus tôt, au vendeur. Un fournisseur dont les positionneurs de soudage répètent à ±0,05 mm sur le banc mais ne peut pas vous montrer le certificat d'étalonnage, la tolérance d'usinage sur le plastron, ou une procédure de test reproductible est un risque quel que soit le numéro sur le devis. L’audit transforme « ils prétendent » en « nous avons vérifié ».
Note: Le protocole d'audit reflète ROBOPTIX pratiques de qualification des fournisseurs et d’acceptation des clients, aligné sur l'ISO 9283:1998 méthodologie de test au banc (Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283) et les principes de charge/précision de cette série. Le lien entre la qualité du soudage et des références croisées avec des recherches évaluées par des pairs (Parc et coll., 2019; Liu et coll., 2023).
1. Pourquoi un audit pré-achat surpasse une comparaison de fiches techniques
Une fiche technique est une promesse écrite par le vendeur. Deux fournisseurs peuvent citer la même « répétabilité de ±0,05 mm, 2,000 kg” positionneur de soudage à différents prix, et un seul pourra peut-être le livrer. La différence réside dans les choses que le PDF ne montre jamais: comment la façade est usinée, si la boîte de vitesses est classée, comment le contrôleur est réglé, et si quelqu'un teste réellement la machine finie. Un audit est la façon dont vous voyez ces choses. Cela déplace également l’effet de levier: un fournisseur qui sait que vous testerez le positionneur de soudage dans son usine est incité à vous montrer le nombre réel, pas le numéro marketing. Pour un acheteur international payant à l’avance et attendant des semaines pour le fret maritime, cet effet de levier vaut plus que n'importe quel élément de ligne du devis.
2. La liste de contrôle pour la visite d'usine
Une visite d'usine n'est utile que si vous savez quoi chercher. Parcourez le sol avec une liste de contrôle, pas un guide touristique. Les éléments ci-dessous séparent les fournisseurs qui construisent des positionneurs de soudage selon un processus de ceux qui les assemblent selon une commande..
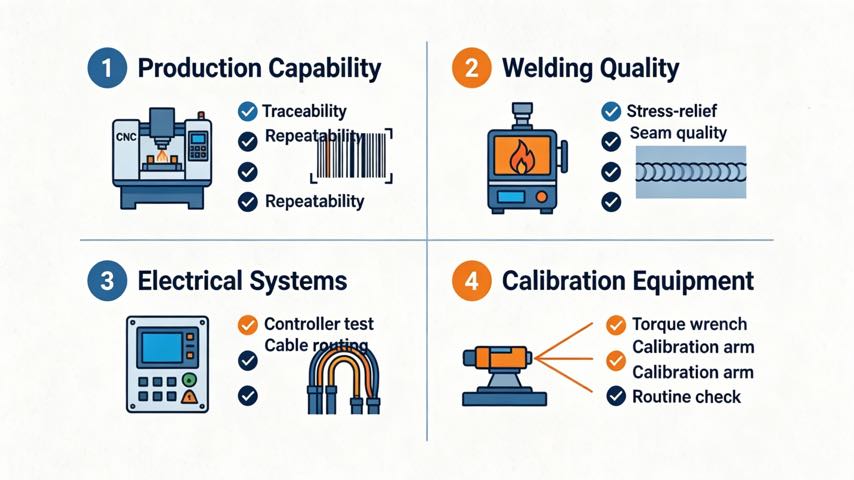
2.1 Capacité de production & Traçabilité
- Capacité de la machine: Peuvent-ils vous montrer l'usinage CNC d'un lit positionneur ou d'une plaque frontale en cours, avec des tolérances documentées? Un positionneur de soudage est aussi précis que la surface sur laquelle votre pièce est boulonnée., et cette surface commence au point zéro machine.
- Traçabilité: Sont des composants majeurs : boîte de vitesses, roulements, servomoteurs, contrôleur—lot- et suivi en série? Si un positionneur de soudage tombe en panne au cours de la deuxième année, peuvent-ils vous dire exactement ce qui s'est passé?
- Construire une routine: Construisent-ils régulièrement cette classe de positionneurs de soudage, ou votre commande est-elle unique en dehors de leur norme? Les builds de routine signifient la routine, qualité reproductible; les tâches ponctuelles signifient apprendre à vos frais.
2.2 Soudage & Qualité d'usinage
- Intégrité du cadre: Le cadre structurel est-il soulagé des contraintes après le soudage? Un cadre qui n’est pas soulagé peut se tordre après l’avoir monté, détruisant la précision pour laquelle vous avez payé. Demandez à voir les dossiers de soulagement du stress.
- Finition soudure: Cohérent, soudures sans scories avec contrôle approprié du processus de signal de traitement après soudage. Des soudures de cadre bâclées prédisent un positionneur de soudage bâclé.
- Contrôle des dates: Les données de référence sont-elles protégées et revérifiées? La chaîne d'étalonnage (Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283) commence au point zéro machine, et une donnée endommagée corrompt chaque mesure en aval.
2.3 Électrique & Systèmes de contrôle
- Transparence du contrôleur: Le système de contrôle est-il une marque reconnue avec support, ou une boite noire? Vous devrez l'intégrer à votre robot (Programmation de mouvements coordonnés: Robot et positionneur comme une seule chaîne cinématique); un contrôleur boîte noire est un futur mur d'intégration.
- Packs de câblage et de tenue: Les câbles sont-ils acheminés et soulagés pour la tâche que vous avez spécifiée, ou au minimum? La traînée de câble est une réalité, source d'erreur de champ mesurable ((Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283)) et une cause fréquente de perte de précision intermittente.
2.4 Étalonnage & Équipement d'essai
- Propriété de la métrologie: Possèdent-ils un laser tracker ou une métrologie calibrée pour accepter le positionneur de soudage, ou est-ce qu'ils ont une répétabilité « à l'oeil » ?? Un fournisseur qui ne peut pas mesurer un positionneur de soudage ne peut en garantir un ((Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283)).
- Appareils d'essai: Les poids de charge et les fixations sont-ils disponibles pour démontrer votre pièce réelle, pas une masse symbolique? S'ils ne peuvent tester que vide, ils ne peuvent que promettre du vide.
3. Le protocole de test au banc
Le banc d’essai est l’endroit où l’audit devient une preuve. vous n'inspectez pas; vous mesurez le positionneur de soudage spécifique qui vous est proposé, contre une procédure écrite, avant de payer. Un test au banc devant un témoin avec votre pièce montée est l'étape la plus décisive dans la qualification des fournisseurs..
3.1 Que mesurer
Mesure par rapport à l'ISO 9283:1998 (Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283): répétabilité de pose RP et précision de pose AP au minimum, plus dérive sur une course soutenue. Enregistrez les conditions : température, charger, vitesse - parce que, comme montré, les conditions sont le nombre. Pour un positionneur de soudage vous chargerez, ajouter une analyse chargée et à température, pas seulement le test à froid à vide; c'est là que s'affaisse la charge et dérive thermique (les spécifications cachées de l'article sur les spécifications cachées se révèlent.
3.2 La procédure de test
- 1. Témoin, ne pas recevoir: Soyez présent, ou embaucher un inspecteur tiers, lorsque le positionneur de soudage est testé. Une vidéo du test de quelqu’un d’autre n’est pas votre test, et il est trivialement facile de montrer le meilleur de dix pistes.
- 2. Utilisez votre pièce ou une masse représentative: Testez avec la pièce de production réelle ou avec une masse et un centre de gravité correspondant (Charge excentrique & Moment de renversement: Pourquoi un positionneur de soudage de 2 tonnes échoue sur une pièce de 2 tonnes); les numéros de lit vide masquent l'affaissement de la charge et le jeu (l'article sur les spécifications cachées).
- 3. Exécutez la grille de pose complète: Balayez l'enveloppe de travail (inclinez et faites pivoter dans la plage que vous utiliserez réellement) avec dix répétitions par pose., à votre température et vitesse de fonctionnement.
- 4. Dérive du journal: Exécutez un cycle de service continu pendant 2 à 4 heures et mesurez à nouveau; OIN 9283 la dérive sépare une machine qui est bien froide de celle qui reste bien chaude.
- 5. Obtenez le rapport brut: Exiger les données – pose, lectures, température, Bande σ – pas une puce récapitulative. Le rapport est ce que vous exigez du fournisseur, et ce qui survit à un différend.
3.3 Critères d'acceptation/rejet
Vos critères d'acceptation devraient déjà figurer dans le bon de commande en tant que clause ((Pouvez-vous faire confiance à la fiche technique? Vérification de la précision du positionneur de soudage avec les laser trackers et ISO 9283)): Par exemple, « positionneur de soudage RP ≤ 0.05 mm et PA ≤ 0.10 mm selon ISO 9283, à [température]/[charger]/[vitesse], ±2σ, suivi au laser. Le test au banc est simplement le moment où la clause est appliquée. Si le positionneur de soudage tombe en panne, vous avez un document, raison contractuelle de rejeter ou de retravailler, avant l'expédition, pas après qu'il soit dans ta cellule.
| Test | Ce que ça prouve | Référence d'acceptation |
| Répétabilité en lit vide (PR) | L'axe se répète comme indiqué, déchargé et froid | OIN 9283 PR, ±2σ |
| Précision chargée (PA) | Tient la pose avec votre pièce montée | OIN 9283 PA; votre clause de bon de commande |
| Dérive sur 2 à 4 h | Reste précis et chaud, en service | OIN 9283 dérive |
| Contrecoup / contrôle ponctuel de la rigidité | Spécifications cachées (l'article sur les spécifications cachées) en classe | Spécification du fournisseur + la méthode des articles à spécifications cachées |
| Mouvement coordonné (si cellule robot) | Se déplace comme un axe externe, pas de perte de synchronisation | Test de synchronisation EtherCAT |
4. Vérification des spécifications cachées
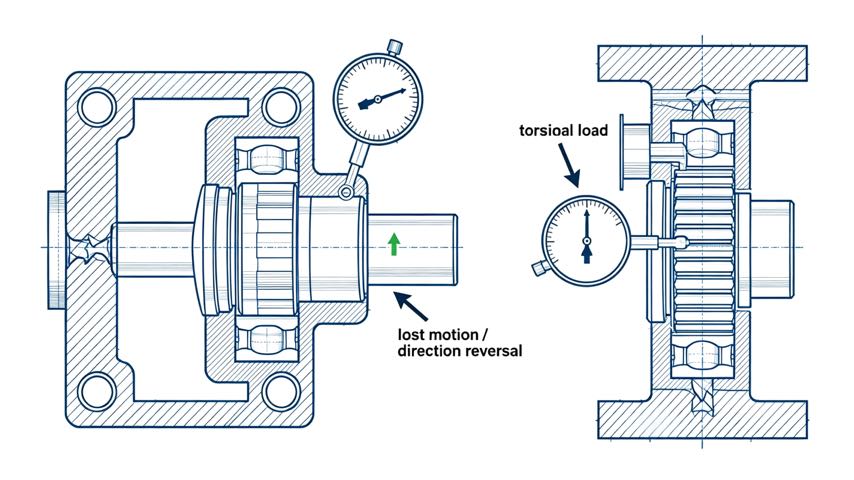
Le test au banc devrait également sonder les spécifications cachées l'article sur les spécifications cachées nous a appris à nous soucier: contrecoup, rigidité en torsion, et dérive thermique. UN positionneur de soudage peut montrer une bonne répétabilité tout en présentant un jeu bâclé qui apparaît comme une incohérence des coutures lors des changements de direction, ou une faible rigidité qui permet à une pièce lourde de dévier à mi-soudure. Demandez au fournisseur de démontrer (ou de vous laisser mesurer) le jeu en cas d'inversion et la rigidité sous une charge latérale.. Ce sont les chiffres que les acheteurs sérieux vérifient et que les acheteurs occasionnels regrettent.. Si le fournisseur n'a aucune méthode pour leur montrer, cette absence est elle-même la réponse, et il vous indique dans quelle mesure leur fiche technique est une mesure par rapport à une hypothèse.
5. Drapeaux rouges: Ce qui vous fait partir
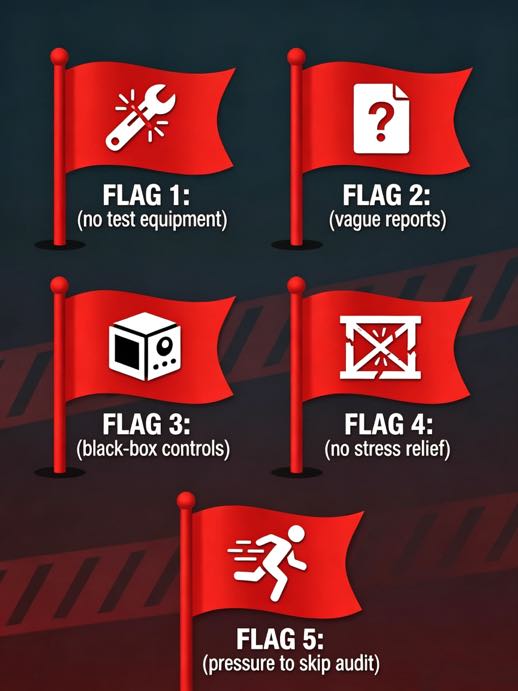
- Aucun équipement de test: S'ils ne peuvent pas mesurer un positionneur de soudage selon les spécifications qu'ils citent, la spécification est ambitieuse, pas assuré.
- Rapports vagues ou manquants: Des promesses sans données brutes, ou "nous ne testons généralement pas cela." Une réclamation sans rapport est une réclamation, pas de preuve.
- Contrôles de boîte noire: Un contrôleur que vous ne pouvez pas intégrer à votre robot (Programmation de mouvements coordonnés: Robot et positionneur comme une seule chaîne cinématique) ou obtenir de l'aide, cela vous coûtera plus tard.
- Pas de soulagement du stress ni de contrôle des données: Un cadre qui dérivera après l'avoir monté, détruisant silencieusement la précision.
- Pression pour ignorer l’audit: Toute résistance à assister au test au banc est en soi le signal d'alarme le plus puissant : cela indique qu'ils s'attendent à ce que le test vous décevra..
6. Exemple de champ: L'audit qui a sauvé une mauvaise commande
Un client ROBOPTIX était sur le point de s'engager dans un positionneur de soudage à faible coût d'un nouveau fournisseur. La citation semblait forte sur le papier : ±0,04 mm, prix attractif. Nous avons réalisé un audit pré-achat. La visite de l'usine a révélé qu'ils ne possédaient aucun traceur laser. (ils ont mesuré la répétabilité avec un comparateur sur un bras court, qui sous-résout l'erreur angulaire d'environ un ordre de grandeur), n'a effectué aucune réduction de contrainte sur les cadres, et a proposé un contrôleur qu'ils ne pouvaient pas intégrer à la marque de robot du client. Leur « test » au banc était un seul rhume, course à vide. Le client s'est éloigné et a plutôt spécifié un ROBOPTIX positionneur de soudage avec un ISO 9283 acceptation du laser tracker intégrée au bon de commande. L'audit a coûté une visite sur site; cela a empêché une cellule mal intégrée et un envoi probablement rejeté. Le devis bon marché était, comme il s'est avéré, le cher.
7. Lorsqu’un audit complet n’est pas nécessaire
Un audit complet en usine et un test sur banc devant un témoin ne sont pas gratuits, et tous les achats ne les justifient pas. Si vous commandez à nouveau un positionneur de soudage éprouvé auprès d'un, fournisseur préalablement audité, un certificat de conformité peut suffire. Si la tolérance de la pièce est lâche (±1 mm) et le positionneur de soudage est un standard, unité de catalogue que vous avez déjà exécutée, un audit papier – révision de l’ISO 9283 la traçabilité des rapports et des composants est suffisante. Réservez l’audit complet sur site aux nouveaux fournisseurs, tolérances serrées (±0,2 mm et moins), pièces lourdes ou irrégulières (Rond vs Rectangulaire vs Irrégulier: Adaptation de la configuration du positionneur de soudage à la géométrie de la pièce), ou tout positionneur de soudage que vous intégrerez dans une cellule coordonnée (Programmation de mouvements coordonnés: Robot et positionneur comme une seule chaîne cinématique). Passez l’audit là où réside le risque; ignorez-le là où vous avez déjà les preuves. Jugement, pas de rituel, c'est ce qui protège le budget.
Foire aux questions
Q: Que dois-je vérifier lors de la visite d'une usine de positionneurs de soudage?
UN: Vérifier qu'ils peuvent usiner et documenter les données de la plaque frontale, suivre les principaux composants pour la traçabilité, cadres anti-stress, et, surtout, posséder une métrologie calibrée telle qu'un laser tracker pour mesurer réellement la répétabilité et la précision.. Un fournisseur qui ne peut pas mesurer un positionneur de soudage ne peut en garantir un, peu importe à quel point la citation semble confiante.
Q: Comment tester au banc un positionneur de soudage avant de l'acheter?
UN: Soyez témoin du test (ou faites appel à un inspecteur tiers), mesure par rapport à l'ISO 9283 avec votre pièce réelle ou une masse correspondante montée, balayez la grille de pose complète avec dix répétitions par pose à votre température et vitesse de fonctionnement, dérive du journal sur 2 à 4 heures, et exigez le rapport sur les données brutes. Appliquez ensuite les critères d’acceptation déjà inscrits dans votre bon de commande.
Q: Pourquoi vérifier le jeu et la rigidité, pas seulement la répétabilité?
UN: Un positionneur de soudage peut bien répéter mais avoir un jeu bâclé qui se manifeste par une incohérence des coutures lors des changements de direction., ou une faible rigidité qui permet à une pièce lourde de dévier à mi-soudure. Ces spécifications cachées (l'article sur les spécifications cachées) décidez de la qualité réelle des soudures, même lorsque la répétabilité globale semble bonne, c'est pourquoi un audit sérieux les vérifie.
Q: Ai-je toujours besoin d'un audit complet de l'usine?
UN: Non. Récommandes auprès d'un fournisseur préalablement audité, unités standard à faible tolérance, ou les pièces que vous avez déjà exécutées peuvent n'avoir besoin que d'un audit papier : la révision de l'ISO 9283 rapport et traçabilité. Réservez l’audit complet sur site aux nouveaux fournisseurs, tolérances serrées, pièces lourdes ou irrégulières, ou cellules robotisées coordonnées, où le risque justifie le coût.
Conclusion
Une comparaison de fiches techniques vous indique ce que prétend un fournisseur; un audit pré-achat vous indique ce qu'ils peuvent prouver. Visitez l'usine avec une liste de contrôle, tester au banc le positionneur de soudage réel par rapport à la norme ISO 9283 avec votre pièce montée et à température, vérifiez les spécifications cachées, et écrivez les critères d'acceptation dans le bon de commande avant de payer. L’audit est la même discipline de mesure qui fait fonctionner un positionneur de soudage sur votre sol – appliquée une étape en amont, au vendeur. Fais-le une fois, dans l'ordre qui compte, et tu arrêtes d'acheter des promesses et tu commences à acheter des preuves.
ROBOPTIX les positionneurs de soudage sont expédiés conformément à la norme ISO 9283, rapports d'acceptation suivis au laser et prise en charge des audits clients et tiers, y compris des tests au banc en présence de votre pièce de production. Pour une première décision de fournisseur, que la transparence fait la différence entre une cellule qui fonctionne dès le premier jour et une expédition dont vous discutez pendant des mois. Le prochain et dernier article (P10) met un numéro sur toute la décision: le coût total de possession sur cinq ans d'un positionneur de soudage, et pourquoi le devis le moins cher est souvent le plus cher.
Spécification d'un positionneur de soudage d'un nouveau fournisseur?
Demander ROBOPTIX pour un auditable, OIN 9283 plan d'acceptation suivi au laser inscrit dans votre bon de commande.
À propos de l'auteur
Expérience & Informations d'identification
Spécialiste de l'intégration de systèmes de soudage robotisés avec 12+ années d'expérience directe en matière de projets axées sur la sélection et l'intégration de positionneurs de robots. A fourni des conseils à 300+ usines à travers l’Amérique du Nord, Europe, et l'Asie. Toutes les données de spécification de cet article sont tirées du H réel / B / L / Fiches techniques des produits de la série U.
Contexte de l'entreprise: 26+ années d'ingénierie en automatisation du soudage, 40+ brevets actifs, 1,500+ projets réalisés à l'échelle mondiale, environ 70% impliquant l'intégration du positionneur de robot.
Certifications
- OIN 9001: 2015 (GB/T 19001-2016) — Système de gestion de la qualité
- GJB 9001C-2017 — Système de gestion de la qualité des équipements militaires/armes
- CE UE — Directive Machines 2006/42/CE (Certifié. Non. M.2026.206.C134866)
- Entreprise de haute technologie — Cert. Non. GR202341000595 (Publié en novembre. 2023)
Références
[1] Organisation internationale de normalisation. (1998). OIN 9283:1998, Manipulation de robots industriels — Critères de performance et méthodes de test associées.
[2] Parc, J.-H., Kim, S.-H., Lune, H.-S., & Kim, M.-H.. (2019). Influence de la gravité sur le comportement du bain en fusion et analyse de la microstructure sur diverses positions de soudage dans le soudage à l'arc métallique sous gaz pulsé.Sciences appliquées, 9(21), 4626.
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Maman, X. (2023). Mécanismes d'influence gravitationnelle sur le comportement du bain de soudure et les performances des cordons de soudure dans le soudage à l'arc plasma à polarité variable dans différentes positions de soudage.Matériels, 16(19), 6457.
ARTICLES CONNEXES

Guide d'achat d'un positionneur de robot 2026:Adaptez votre budget au bon système

Positionneur de soudage laser: Précision et vitesse pour les soudures fines

Comment installer et intégrer un robot du 7ème axe: Guide étape par étape & Meilleures pratiques

Comment calculer le retour sur investissement d'une cellule de soudage robotisée 2026: Modèle complet avec des cas réels

Qu'est-ce qu'une cellule de soudage robotisée? 2026 Guide du débutant | 37 Données de la boutique
