Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Автоматизация сварки трансформаторных баков:Решение больших задач, Неповторяющиеся части
Сварка баков трансформаторов находится на пересечении всего, что затрудняет автоматизацию сварки.. Танки большие — часто 2 к 6 метры в самом длинном измерении. Каждый из них по сути уникален, с макетами панелей, узоры гофры, и расположение портов подключения зависят от номинала трансформатора и технических требований заказчика.. Суставы многочисленные: один бак трансформатора средней мощности может иметь 40 к 80 отдельные сварные соединения, многие из них расположены в ограниченном пространстве между ребрами охлаждения., ребра жесткости, и подъемные проушины.
Обычные роботизированные сварочные ячейки для этого не предназначены.. Они были разработаны для повторяющихся деталей со стабильной геометрией — автомобильных кронштейнов., фитинги для труб, стандартизированные структурные сечения. Традиционная роботизированная ячейка в трансформаторном баке тратит больше времени на перепрограммирование, чем на сварку., потому что каждый вариант танка, с точки зрения робота, новая часть.
В этой статье объясняется, почему сварка баков трансформаторов исторически сопротивлялась автоматизации., какие конкретные технические возможности необходимы для успешной автоматизации, и как нулевое программирование, Сварочные системы с визуальным управлением решают все проблемы, с которыми не могут справиться обычные ячейки.
Эта статья входит в серию статей «Автоматизация сварки стальных конструкций».. Если вы новичок в роботизированных сварочных ячейках с визуальным управлением, Блог 03: Непрограммируемая роботизированная сварочная ячейка предоставляет основополагающий контекст перед прочтением этой статьи о вертикальном приложении..
Почему сварка баков трансформаторов сопротивляется автоматизации
Чтобы понять решение, это помогает точно определить проблему. Баки-трансформаторы не соответствуют основным принципам традиционной роботизированной сварки по четырем пунктам одновременно..
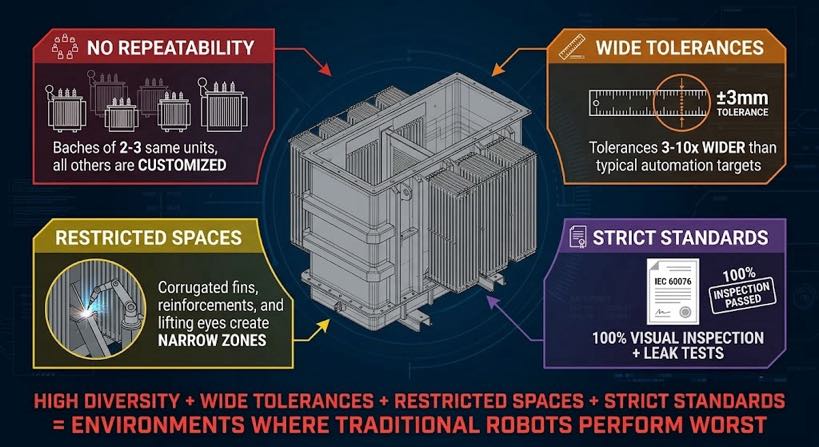
1. Нет двух одинаковых танков
Силовые трансформаторы изготавливаются по индивидуальному заказу.. Размеры резервуара, толщина стенки, количество панелей, глубина гофра, положения втулок, и расположение подъемных приспособлений различаются в зависимости от электрических характеристик.. Производитель, производящий 15 к 30 В трансформаторных емкостях в месяц может быть только два-три агрегата одной и той же конфигурации в каждой производственной партии.. Остальные — разовые или мелкосерийные варианты..
Обычная роботизированная ячейка требует отдельной программы обучения для каждой конфигурации.. От трех до восьми часов на программу, для ежемесячной партии из 25 вариантов требуется 75 к 200 часы программиста — прежде чем откроется одна дуга. Для большинства производителей баков трансформаторов, этот расчет завершает разговор об автоматизации.
2. Допуски на размеры шире, чем типичные задачи автоматизации.
Панели бака трансформатора изготавливаются из толстой листовой стали — обычно 4 к 16 Толщина стенки мм — методом газовой резки, плазменная резка, и пресс-формовка. Результирующие допуски на размеры составляют от ±1 до 3 мм по размерам панели, ±2 до 4 мм по шагу гофра, и ±1 до 3 мм по посадочному зазору в сварных соединениях. Это стандартные допуски для данного метода изготовления.; они также в три-десять раз шире, чем допускают традиционные пути роботизированной сварки..
3. Геометрия совместного доступа ограничена и изменчива.
Баки-трансформаторы представляют собой сборные конструкции с внутренними перегородками., внешние ребра охлаждения, соединения клапанов, и усиление каналов, создающих зоны ограниченного доступа. Робот-резак должен перемещаться между этими элементами, чтобы добраться до сварного соединения, а точная конфигурация препятствий варьируется от устройства к устройству в зависимости от номинальной мощности трансформатора и спецификаций заказчика..
4. Строгие стандарты качества сварных швов
Баки трансформатора работают под постоянным давлением масла во время эксплуатации.. МЭК 60076 и заводские спецификации заказчика обычно требуют 100% визуальный осмотр и проверка на герметичность, многие клиенты указывают дополнительный неразрушающий контроль первичных швов. Разрыв в качестве между тем, что производит фиксированная запрограммированная ячейка, и тем, что требует спецификация, является основным препятствием..
| Парадокс автоматизации трансформаторного бака: Высокое разнообразие деталей + широкие размерные допуски + ограниченный доступ + строгие стандарты качества = именно те условия, в которых обычные роботизированные ячейки работают хуже всего. И это именно те условия, в которых ручная сварка является наиболее узким местом.. |
Что делает сварку трансформаторных баков автоматизированной? 2026
Три технологических разработки, прибытие в сочетании, изменили технико-экономический расчет автоматизации сварки баков трансформаторов.
Разработка 1: Генерация траектории без программирования на основе 3D-сканирования
Сварочные системы с визуальным контролем, оснащенные лазерными 3D-сканерами, могут фиксировать фактическую геометрию каждой панели бака трансформатора в сборе еще до начала сварки.. Сканирование определяет реальные положения соединений, а не номинальные положения на чертеже, и генерирует траекторию сварки робота на основе того, что он фактически находит.. Поскольку путь генерируется заново при каждом сканировании, изменение размеров от детали к детали не имеет значения.
Разработка 2: Адаптивное управление параметрами сварного шва
3D-сканирование не просто определяет местонахождение шва — оно измеряет ширину зазора по всей длине шва.. Эти данные управляют адаптивным контролем параметров.: сварочная система регулирует скорость подачи проволоки, скорость движения, и непрерывное колебание горелки вдоль шва для поддержания одинакового размера сварного шва и участка, несмотря на различную ширину зазора.. Для швов бака трансформатора, где установочный зазор варьируется от 0.5 мм до 3 мм вдоль одного стыка панелей, адаптивный контроль зазора — это разница между сварным швом, прошедшим испытание на герметичность, и сварным швом, требующим доработки..
Разработка 3: Проверка столкновения цифровых двойников
Полноразмерная виртуальная симуляция рабочего места — цифровой двойник — выполняет всю последовательность сварки до того, как откроется первая дуга в любой новой конфигурации резервуара.. Моделирование проверяет каждое положение робота на предмет столкновения с конструкцией резервуара., приспособление, и позиционер. Это устраняет основной риск автоматической сварки детали новой конфигурации.: крах первой статьи.
Процесс автоматизированной сварки бака трансформатора — шаг за шагом
В приведенном ниже рабочем процессе описывается, как, Сварочная система с нулевым программированием обрабатывает корпус бака трансформатора от сборки панели до завершения сварки.
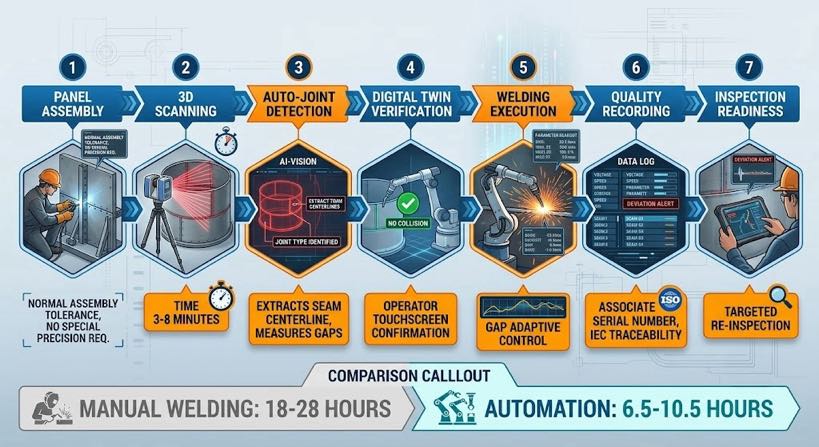
- Сборка панелей и прихваточная сварка — панели собираются в приспособлении и прихватываются через определенные промежутки времени.. Точность размеров на этом этапе соответствует нормальному допуску изготовления. (±1–3 мм). Никакой особой точности не требуется.
- 3D сканирование собранной конструкции — лазерный сканер сканирует собранный резервуар, захват геометрии всех доступных сварных соединений: швы между основанием и стеной, угловые швы между стенами, гофрированные корневые сварные швы, усиление сварных швов крепления ребер, и сварные швы на подушках подъемных проушин. Время сканирования: 3 к 8 минут в зависимости от размера резервуара и количества соединений.
- Автоматическое обнаружение соединений и извлечение швов — система технического зрения определяет каждый тип соединения на основе геометрии сканирования., извлекает центральную линию шва, измеряет фактический профиль зазора вдоль каждого стыка, и помечает соединения за пределами программируемых допусков для проверки оператором.
- Проверка цифрового двойника — сгенерированная последовательность сварки выполняется в полноразмерной виртуальной симуляции.. Система обнаружения столкновений проверяет каждый подход, сваривать, и убрать движение против фактической геометрии резервуара при сканировании. Оператор просматривает симуляцию на сенсорном экране и подтверждает ее, прежде чем продолжить..
- Выполнение сварки — робот выполняет проверенную последовательность действий.. Адаптивное к зазору управление параметрами непрерывно регулирует подачу проволоки и скорость перемещения вдоль каждого соединения.. Позиционер вращает резервуар между группами соединений, чтобы поддерживать плоское или горизонтальное положение сварки на протяжении всего процесса..
- Регистрация качества в процессе — параметры дуги, скорость движения, и предупреждения об отклонениях регистрируются для каждого соединения на протяжении всего процесса сварки., против серийного номера танка, для МЭК 60076 прослеживаемость.
- Подготовка к осмотру после сварки — готовый резервуар предоставляется для визуального осмотра.. Журнал сварки направляет внимание инспектора на соединения, в которых во время сварки возникали предупреждения об отклонениях..
| Сравнение времени цикла — средний бак-трансформатор (приблизительно. 2.5 м × 1.5 м × 1.5 м, 60 суставы): Ручная сварка: 18–28 часов (2–3 сменных дня) Традиционная роботизированная ячейка: Нецелесообразно — время перепрограммирования превышает время сварки Автоматизированная система с визуальным управлением: Сканировать + проверять: 15–25 мин. | Сварочный цикл: 6–10 часов Общий: 6.5–10,5 часов (1–1,5 сменно-дня) Увеличение пропускной способности: примерно в 2–3 раза больше времени цикла сварки, плюс устранение накладных расходов на программирование. |
Типы соединений баков трансформаторов и проблемы их автоматизации
| Тип соединения | Расположение | Задача автоматизации | Решение, основанное на видениях |
| Стыковая сварка плоской панели | Швы опорной плиты | Изменение зазора от кромок плазменной резки; панельный бант | 3D-сканирование измеряет фактический профиль зазора; Параметры, адаптивные к зазору, поддерживают размер горла на протяжении всего |
| Угловой сварной шов от стены к основанию | Периметральный шов на дне резервуара | Длинный непрерывный шов; накапливаются термические искажения | Отслеживание сварочной дуги корректирует положение горелки; позиционер представляет сустав в горизонтальном положении |
| Корневой шов гофрированного шва | Гофрированная боковая панель к плоской раме | Плотный доступ между гофрами; изменение шага ±2–4 мм | Сканирование определяет фактический шаг гофра; путь, сгенерированный в соответствии с реальным расстоянием, не номинальный рисунок |
| Угловой сварной шов (от стены до стены) | Вертикальные швы по углам резервуара | Переменный зазор; требуется полное проваривание швов, удерживающих давление | Измерение зазора при сканировании; многопроходной путь запланирован на основе фактического зазора — 1 к 3 проходит |
| Усиливающее ребро галтели | Внешние ребра жесткости на стенке резервуара | Переменное расстояние от кривизны стены; допуск на положение ребра ±3 мм | Система Vision определяет фактическое положение ребер; путь скругления, созданный на основе реального пересечения ребра со стенкой |
| Сварная подушка подъемной проушины | Внешние подушки в точках подъема | Сварной шов с высокими ограничениями — требуется полное проваривание | Цифровой двойник проверяет доступ к резаку; адаптивный контроль зазора обеспечивает полное слияние по периметру колодки |
| Посадка втулки под сварку | Крышка бака — втулка фланца к пластине крышки | Круговой шов на крышке; требуется угловой подход | Круговая траектория сварного шва, полученная на основе сканирования фактического положения фланца втулки |
Конфигурация физической ячейки для сварки бака трансформатора
Робот и досягаемость
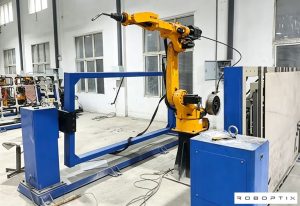
Стандартный 6-осевой промышленный робот с 1,400 к 2,800 Вылет в мм подходит для большинства конфигураций баков трансформаторов среднего размера. Для больших силовых трансформаторных баков — 4 к 6 метров в длину — линейная гусеница по 7-й оси расширяет рабочий диапазон робота по длине резервуара, не требуя перестановки детали. Движение по 7-й оси координируется с контроллером робота, поэтому линейное движение синхронизируется с траекторией сварки..
Позиционер
Позиционер передней/задней бабки — обычно 2,000 к 10,000 грузоподъемность в кг для баков распределительного и силового трансформатора — поворачивает бак, чтобы расположить каждую группу соединений в оптимальном положении для сварки.. Позиционер координируется с контроллером робота и системой сканирования.: сканирование фиксирует положение суставов относительно нулевой точки позиционера, а последовательность сварки автоматически планирует вращение позиционера между группами соединений..
Безопасность и управление дымом
Сварка бака трансформатора предполагает высокую скорость наплавки на толстую пластину — значительное выделение дыма.. Корпус ячейки включает в себя вытяжку большого объема у источника, а также вытяжку по площади для всего корпуса.. Защита от дуговой вспышки соответствует МЭК 60079 и местные нормы безопасности. Ячейка заблокирована, чтобы предотвратить движение робота, когда дверцы доступа открыты..
Качество сварки и отслеживаемость МЭК 60076 и спецификации заказчика
| Требование к качеству | Ручной подход к сварке | Автоматизированный клеточный подход |
| 100% визуальный осмотр | Инспектор осматривает все соединения после сварки.; нет записи процесса | Журнал сварки показывает фактические параметры дуги для каждого соединения.; инспектор просматривает журнал наряду с визуальной проверкой |
| Испытание на давление/утечку | Пройден/не пройден — нет связи с процессом, если тест не пройден. | Журнал сварки идентифицирует соединения с предупреждениями об отклонениях; целевая повторная проверка, если тест не пройден |
| Аттестация процедуры сварки (WPS/PQR) | Сварщик имеет квалификацию АВС Д1.1 или В 15614 | Сварные ячейки с использованием проверенной библиотеки графиков сварки — параметры прослеживаются по записям квалификационных испытаний |
| Проверка размеров | Ручное измерение манометра — выборочная основа | Измерение зазора при сканировании перед сваркой позволяет получить прогнозируемый размер сварного шва.; журнал дуги подтверждает выполнение |
| Отслеживаемость материалов | Ручные записи, связывающие номера плавок пластин с соединениями. | Журнал сварки привязан к серийному номеру детали; ввод номера плавки пластины при настройке задания |
Часто задаваемые вопросы
Может ли автоматизированная сварка обрабатывать швы гофрированных панелей??
Да — сварка гофрированных панелей — это одна из особых областей применения, где автоматизация с визуальным управлением превосходит как ручную сварку, так и традиционные роботизированные ячейки.. 3D-сканирование определяет фактический шаг и геометрию гофра., который отличается от номинального размера чертежа из-за допусков штамповки. Траектория сварки создается в соответствии с реальным расстоянием между гофрами., получение значительно более стабильного размера сварного шва, чем ручная сварка, на протяжении длительного периода гофрирования.
Каков минимальный и максимальный размер резервуара, с которым может справиться система??
Практический диапазон размеров составляет примерно 0.8 метров до 6 метров в самом длинном измерении, с массой деталей от 200 кг до 15,000 кг в зависимости от номинала позиционера. Резервуары меньшего размера — распределительные трансформаторы ниже. 100 кВА — можно сваривать на стандартной двухстанционной ячейке без 7-осной направляющей.. Баки силового трансформатора большего размера — 6 метров и выше — требуется портальный робот или система из нескольких роботов. Наиболее распространенной номенклатурой продукции для реализации автоматизации является 400 кВА до 10 Распределительные и трансформаторные баки средней мощности МВА.
Как система обрабатывает резервуары, в которых спецификации клиента меняются между заказами?
Поскольку путь сварки генерируется на основе фактического сканирования каждого резервуара, а не сохраненной программы., изменения спецификации между заказами не требуют обновления программирования. Оператор загружает резервуар, инициирует сканирование, и система генерирует новый путь, соответствующий найденной геометрии.. Обновления библиотеки графиков сварки — если изменение спецификации связано с другим классом соединения или толщиной материала — требуют участия инженера-сварщика., но это единоразовое обновление для каждой новой конфигурации соединения, не задача программирования на заказ.
Какие навыки оператора необходимы для запуска участка по производству баков-трансформаторов?
Требуется сотовый оператор: удостоверение крана или вилочного погрузчика для погрузки в резервуары; умение читать сварочные чертежи и определять последовательность соединений.; знакомство с сенсорным экраном HMI ячейки; и базовое понимание того, что представляет собой неприемлемый результат сканирования. Навыки программирования роботов, Знание САПР, и сертификат сварщика не требуется. Техник с общим опытом работы в производственном цехе может быть обучен за две-три недели..
Следующие шаги
- Понять технологию 3D-сканирования и отслеживания швов, которая делает это возможным., читать Блог 04: 3Объяснение лазерного отслеживания швов D Vision.
- Понять, как данные сканирования преобразуются в программу сварки посредством обратного моделирования. , читать Блог 05: Технология сканирования и сварки.
- Оценить рентабельность инвестиций в объем производства трансформаторных баков и текущие затраты на рабочую силу., читать блог 08: Окупаемость непрограммируемой роботизированной сварочной установки.
- Понять, как интегрировать автоматизированную сварочную ячейку в существующую производственную линию., читать блог 10: Как интегрировать роботизированную сварочную станцию с визуальным управлением.
| Посмотрите, как сварка с визуальным контролем работает на реальных деталях Отправьте нам чертеж танка, модель Текла, или просто фото сустава. Мы проведем демонстрацию пути сканирования и сварки и вернем оценку времени цикла., предварительный просмотр пути, и поперечное сечение сварного шва — никаких обязательств не требуется. ✉ Contact Us Now → Calculate My ROI ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ

Технология сканирования и сварки:Как обратное моделирование заменяет программирование роботов

7Робот по оси + Роботизированные позиционеры: Создание комплексных гибких сварочных камер

Руководство по техническому обслуживанию роботизированной сварочной камеры: Лучшие практики, Расписание & Поиск неисправностей 2026

Пятилетняя совокупная стоимость владения сварочного позиционера: Подсчет скрытых затрат, о которых забыли
Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283