Производител на работни станции за роботи и лазерни системи по поръчка



Автоматизация на заваряване на трансформаторни резервоари:Решаване на предизвикателството на големия, Неповтарящи се части
Заваряването на трансформаторни резервоари се намира в пресечната точка на всичко, което затруднява автоматизацията на заваряването. Резервоарите са големи - често 2 към 6 метра в най-дългото им измерение. Всеки един е на практика уникален, с оформление на панелите, модели на гофриране, и позиции на портовете за свързване, които варират в зависимост от мощността на трансформатора и спецификацията на клиента. Ставите са многобройни: един трансформаторен резервоар със средна мощност може да има 40 към 80 отделни заваръчни съединения, много от тях в затворени места между охлаждащите перки, усилващи ребра, и уши за повдигане.
Конвенционалните роботизирани клетки за заваряване не са предназначени за това. Те са предназначени за повтарящи се части със стабилна геометрия - автомобилни скоби, тръбни фитинги, стандартизирани конструктивни секции. Традиционна клетка-робот в среда на трансформаторен резервоар прекарва повече време в препрограмиране, отколкото в заваряване, тъй като всеки вариант на резервоар е, от гледна точка на робота, нова част.
Тази статия обяснява защо заваряването на трансформаторни резервоари исторически се съпротивлява на автоматизацията, какви специфични технически възможности са необходими, за да се автоматизира успешно, и как нулево програмиране, Визуално управляваните системи за заваряване се справят с всяко предизвикателство, което конвенционалните клетки не могат.
Тази статия е част от поредицата за автоматизация на заваряване на стоманени конструкции. Ако не сте запознати с визуално насочвани роботизирани клетки за заваряване, Блог 03: Роботизирана клетка за заваряване без програмиране предоставя основния контекст, преди да прочетете тази статия за вертикално приложение.
Защо заваряването на трансформаторни резервоари устоя на автоматизацията
За да разберете решението, помага да бъдем точни относно проблема. Трансформаторните резервоари не отговарят на основните предположения на конвенционалното роботизирано заваряване по четири точки едновременно.
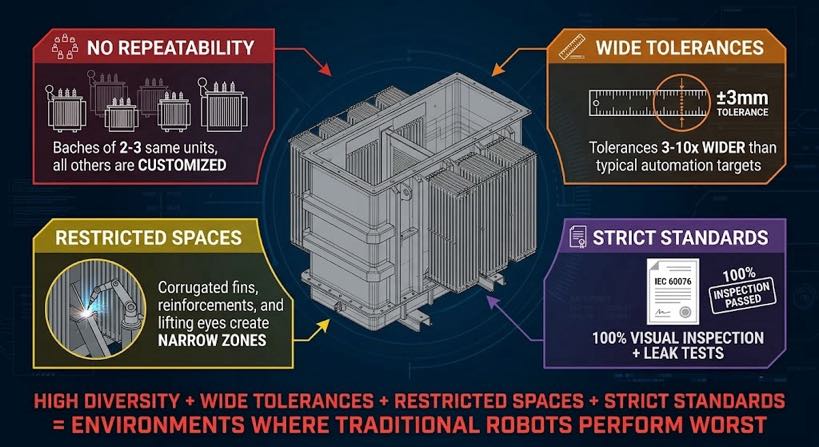
1. Няма два еднакви резервоара
Силовите трансформатори са продукти, проектирани по поръчка. Размери на резервоара, дебелина на стената, брой панели, дълбочина на гофриране, позиции на втулките, и местата на прикачване за повдигане варират според електрическите спецификации. Производител, произвеждащ 15 към 30 трансформаторните резервоари на месец могат да имат само две или три единици с еднаква конфигурация във всяка дадена производствена партида. Останалите са еднократни или варианти с малък обем.
Една конвенционална роботизирана клетка изисква отделна програма за обучение за всяка конфигурация. От три до осем часа на програма, изисква месечна партида от 25 варианта 75 към 200 часове време на програмист — преди да се отвори една дъга. За повечето производители на трансформаторни резервоари, това изчисление завършва разговора за автоматизация.
2. Допустимите отклонения на размерите са по-широки от типичните цели за автоматизация
Панелите на трансформаторните резервоари са изработени от тежка плоча - обикновено 4 към 16 mm дебелина на стената — чрез пламъчно рязане, плазмено рязане, и пресоване. Получените допустими отклонения на размерите са ±1 до 3 mm върху размерите на панела, ±2 до 4 mm на стъпка на гофриране, и ±1 до 3 mm на монтажна междина при заваръчните фуги. Това са стандартни допуски за този метод на производство; те също са три до десет пъти по-широки от допустимите отклонения, които приемат конвенционалните роботизирани заваръчни пътища.
3. Геометрията на съвместния достъп е ограничена и променлива
Трансформаторните резервоари са сглобени конструкции с вътрешни прегради, външни охлаждащи ребра, вентилни връзки, и подсилващи канали, които създават зони с ограничен достъп. Роботът-горелка трябва да се движи между тези функции, за да достигне до заваръчната фуга - и точната конфигурация на препятствията варира от модул до модул въз основа на рейтинга на трансформатора и спецификацията на клиента.
4. Стандартите за качество на заварките са строги
Трансформаторните резервоари работят под непрекъснато налягане на маслото по време на работа. IEC 60076 и фабричните спецификации на клиента обикновено изискват 100% визуална проверка и тест за течове, с много клиенти, които определят допълнително безразрушително изпитване на първичните шевове. Разликата в качеството между това, което произвежда една фиксирана програмирана клетка и това, което изисква спецификацията, е основната пречка.
| Парадоксът на автоматизацията на трансформаторния резервоар: Голямо разнообразие от части + широки допустими отклонения на размерите + ограничен достъп + строги стандарти за качество = точно условията, при които конвенционалните роботизирани клетки се представят най-зле. И точно условията, при които ръчното заваряване създава най-тесни места. |
Какво прави заваряването на трансформаторни резервоари автоматизирано 2026
Три технологични разработки, пристигащи в комбинация, са променили изчислението за осъществимост за автоматизация на заваряване на трансформаторни резервоари.
развитие 1: Генериране на път с нулево програмиране от 3D сканиране
Системите за заваряване с визуално насочване, оборудвани с 3D лазерни скенери, могат да уловят действителната геометрия на всеки панел на трансформаторния резервоар, преди да започне заваряването. Сканирането открива реалните позиции на фугите — не номиналните позиции от чертеж — и генерира пътя на заваръчния шев на робота от това, което действително намира. Тъй като пътят се генерира прясно от всяко сканиране, изменението на размерите от част до част е без значение.
развитие 2: Регулиране на параметрите на заваръчния шев с адаптивна междина
3D сканирането не просто локализира шева - то измерва ширината на празнината по цялата дължина на фугата. Тези данни управляват адаптивен към пропуски контрол на параметрите: системата за заваряване регулира скоростта на подаване на телта, скорост на пътуване, и непрекъснато трептене на горелката по дължината на съединението, за да се поддържа постоянен размер на заваръчния шев и крака въпреки различната ширина на междината. За шевове на трансформаторни резервоари, където празнината за напасване варира 0.5 мм до 3 mm по протежение на една панелна фуга, адаптивният контрол на празнините е разликата между заваръчен шев, който преминава теста за течове и този, който изисква преработка.
развитие 3: Цифрова проверка на сблъсък на близнаци
Виртуална симулация в пълен размер на работната клетка - цифровият близнак - изпълнява пълната последователност на заваряване, преди първата дъга да се отвори при всяка нова конфигурация на резервоар. Симулацията проверява всяка позиция на робота за сблъсък със структурата на резервоара, приспособлението, и позиционера. Това елиминира основния риск от автоматизирано заваряване на нова конфигурация на част: сривът на първата статия.
Процесът на автоматизирано заваряване на трансформаторни резервоари — стъпка по стъпка
Работният процес по-долу описва как се ръководи от визия, система за заваряване с нулево програмиране обработва тялото на трансформаторния резервоар от сглобяването на панела до завършената заварка.
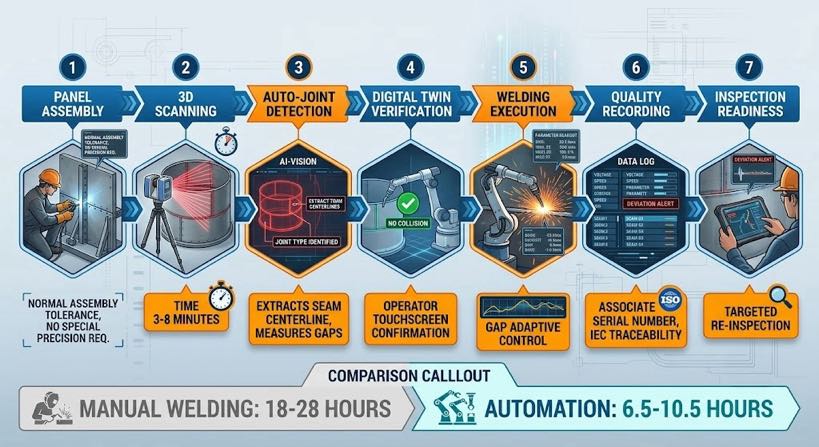
- Сглобяване на панели и заваряване на прихващане — панели, монтирани в приспособлението и заваряване на прихващания на интервали. Точността на размерите на този етап е до нормалния производствен толеранс (±1–3 мм). Не се изисква специална точност.
- 3D сканиране на сглобена структура — лазерният скенер почиства сглобения резервоар, заснемане на геометрията на всички достъпни заваръчни съединения: шевове от основата към стената, ъглови шевове от стена до стена, гофриране корен заварки, заварки за закрепване на усилващи ребра, и заварки на подложка за повдигане. Време за сканиране: 3 към 8 минути в зависимост от размера на резервоара и броя на фугите.
- Автоматично откриване на фуги и изваждане на шевове — системата за зрение идентифицира всеки тип фуга от геометрията на сканиране, извлича централната линия на шева, измерва действителния профил на междината по дължината на всяка връзка, и маркира ставите извън програмируемите допуски за преглед от оператора.
- Дигитална двойна проверка — генерираната последователност на заваряване работи във виртуална симулация в пълен размер. Откриването на сблъсък проверява всеки подход, заварка, и движение на прибиране срещу действителната геометрия на резервоара от сканирането. Операторът преглежда симулацията на сензорния екран и потвърждава, преди да продължи.
- Изпълнение на заваряване — роботът изпълнява проверената последователност. Адаптивното управление на параметрите на процепа регулира подаването на телта и скоростта на движение непрекъснато по протежение на всяка връзка. Позиционерът завърта резервоара между групите съединения, за да поддържа плоска или хоризонтална позиция на заваряване навсякъде.
- Регистриране на качеството в процеса — параметри на дъгата, скорост на пътуване, и предупреждения за отклонение, регистрирани за всяка връзка през цялата последователност на заваряване, срещу серийния номер на резервоара, за IEC 60076 проследимост.
- Подготовка за проверка след заваряване — завършеният резервоар се представя за визуална проверка. Заваръчният дневник насочва вниманието на инспектора към съединения, където са възникнали предупреждения за отклонение по време на заваряване.
| Сравнение на времето на цикъла — среден трансформаторен резервоар (прибл. 2.5 m × 1.5 m × 1.5 м, 60 ставите): Ръчно заваряване: 18– 28 часа (2– 3 работни дни) Традиционна роботизирана клетка: Не е жизнеспособно — времето за препрограмиране надвишава времето за заваряване Визуално направлявана автоматизирана система: Сканиране + проверявам: 15–25 мин | Цикъл на заваряване: 6– 10 часа Общо: 6.5– 10,5 часа (1– 1,5 работни дни) Увеличаване на пропускателната способност: приблизително 2–3 пъти по време на цикъла на заваряване, плюс елиминиране на програмните разходи. |
Типове съединения на трансформаторни резервоари и техните предизвикателства при автоматизацията
| Тип става | Местоположение | Предизвикателство за автоматизация | Решение, ръководено от зрението |
| Челна заварка на плосък панел | Шевове на основната плоча | Вариация на празнината от плазмено изрязаните ръбове; панел лък | 3D сканирането измерва действителния профил на празнината; адаптивните към празнина параметри поддържат размера на гърлото навсякъде |
| Ъглова заварка от стена към основа | Периметърен шев на дъното на резервоара | Дълъг непрекъснат шев; натрупва се термично изкривяване | Проследяването на дъгата в заваръчния шев коригира позицията на горелката; позиционерът представя ставата в хоризонтално положение |
| Коренна заварка на гофриране | Гофриран страничен панел към плоска рамка | Тесен достъп между гофрите; промяна на стъпката ±2–4 mm | Сканирането открива действителната стъпка на гофрирането; път, генериран, за да съответства на реалното разстояние, не номинален чертеж |
| Ъглова заварка (стена до стена) | Вертикални шевове в ъглите на резервоара | Променлива празнина; необходимо е пълно проникване на шевовете, поддържащи налягането | Измерване на празнина при сканиране; многопроходен път, планиран въз основа на действителната празнина — 1 към 3 преминава |
| Подсилващо ребро филе | Външни усилващи ребра на стената на резервоара | Променливо отклонение от кривина на стената; толеранс на позициониране на ребрата ±3 мм | Визията локализира действителната позиция на ребрата; път на филе, генериран от реално пресичане на ребро със стена |
| Заваръчен шев на подложката за повдигане | Външни подложки в точките на повдигане | Заваръчен шев с голямо ограничение — необходимо е пълно сливане | Цифровият близнак проверява достъпа до фенера; Gap-adaptive контрол осигурява пълно сливане по периметъра на подложката |
| Заваръчен шев на втулката | Капак на резервоара — фланец на втулката към плочата на капака | Кръгъл шев на капака; изисква се ъглов подход | Кръгла траектория на заваряване, генерирана от сканиране на действителната позиция на фланеца на втулката |
Конфигурацията на физическа клетка за заваряване на трансформаторни резервоари
Робот и достигане
Стандартен 6-осен индустриален робот с a 1,400 към 2,800 mm обхват се справя с повечето конфигурации на средни трансформаторни резервоари. За големи силови трансформаторни резервоари — 4 към 6 метра дължина — линейна писта по 7-ма ос разширява обхвата на работа на робота по дължината на резервоара, без да е необходимо частта да бъде препозиционирана. Трасето на 7-ма ос е координирано с контролера на робота, така че линейното движение е синхронизирано със заваръчния път.
Позиционер
Позиционер за предна/задна част — обикновено 2,000 към 10,000 kg номинален полезен товар за резервоари за разпределение и силови трансформатори — завърта резервоара, за да представи всяка група съединения в оптимална позиция за заваряване. Позиционерът е координиран с контролера на робота и сканиращата система: сканирането улавя позициите на ставите спрямо нулевата точка на позиционера, и последователността на заваряване планира завъртанията на позиционера между групите съединения автоматично.
Безопасност и управление на дима
Заваряването на трансформаторни резервоари включва високи скорости на отлагане върху тежка плоча - генерирането на дим е значително. Заграждението на клетката включва извличане на голям обем при източника плюс извличане на площ за пълното заграждение. Защита от светкавична дъга отговаря IEC 60079 и местни кодове за безопасност. Клетката е блокирана, за да предотврати движението на робота, когато вратите за достъп са отворени.
Качество на заваръчния шев и проследимост за IEC 60076 и спецификации на клиента
| Изискване за качество | Подход за ръчно заваряване | Автоматизиран клетъчен подход |
| 100% визуална проверка | Инспекторът проверява всички фуги след заваряване; няма запис на процеса | Журналът за заваряване предоставя действителните параметри на дъгата за съединение; дневник за прегледи на инспектор заедно с визуална проверка |
| Тест за налягане/теч | Успешно/неуспешно — няма връзка с процеса, ако тестът е неуспешен | Дневникът на заварките идентифицира ставите с предупреждения за отклонение; целенасочена повторна проверка, ако тестът е неуспешен |
| Квалификация на процедурата за заваряване (WPS/PQR) | Заварчик отговаря на изискванията по AWS D1.1 или IN 15614 | Клетъчни заварки към валидирана библиотека с график за заваряване — параметри, проследими до записи от квалификационни тестове |
| Проверка на размерите | Ръчно измерване на габарит — извадка | Измерването на междината от сканиране преди заваряване осигурява прогнозиран размер на заваръчния шев; arc log потвърждава изпълнението |
| Проследимост на материала | Ръчни записи, свързващи топлинните числа на плочата със ставите | Заваръчен дневник, свързан със серийния номер на частта; въвеждане на номер на топлина на плочата при настройка на заданието |
Често задавани въпроси
Може ли автоматизирано заваряване да обработва шевове на гофриран панел?
Да — заваряването на гофриран панел е едно от специфичните приложения, при които визуално управляваната автоматизация превъзхожда както ръчното заваряване, така и конвенционалните роботизирани клетки. 3D сканирането открива действителната стъпка и геометрия на гофрирането, което варира от номиналния размер на чертежа поради допустимите отклонения при пресоване. Пътят на заваръчния шев се генерира, за да съответства на реалното разстояние на гофрирането, произвеждайки значително по-постоянен размер на заваръчния шев в сравнение с ръчното заваряване при продължително гофриране.
Какъв е минималният и максималният размер на резервоара, с който системата може да се справи?
Практическият диапазон на размерите е приблизително 0.8 метри до 6 метра в най-дългото измерение, с тегла на части от 200 кг до 15,000 kg в зависимост от мощността на позиционера. По-малки резервоари — разпределителни трансформатори отдолу 100 kVA — може да се заварява върху стандартна клетка с двойна станция без коловоз по 7-ма ос. По-големи силови трансформаторни резервоари — 6 метри и повече — изискват монтиран на портал робот или система с множество роботи. Най-често срещаната производствена гама за внедряване на автоматизация е 400 kVA до 10 MVA разпределителни и трансформаторни резервоари със средна мощност.
Как системата обработва резервоари, при които спецификацията на клиента се променя между поръчките?
Тъй като заваръчният път се генерира от действителното сканиране на всеки резервоар, а не от съхранена програма, промените в спецификациите между поръчките не изискват актуализация на програмирането. Операторът зарежда резервоара, инициира сканирането, и системата генерира нов път, подходящ за геометрията, която намира. Актуализации на библиотеката на графика за заваряване — ако промяната на спецификацията включва различен клас на съединение или дебелина на материала — изисква информация от инженер по заваряване, но това е еднократна актуализация за нова обща конфигурация, не е задача за програмиране по поръчка.
Какви умения на оператора са необходими за управление на клетката при производство на трансформаторни резервоари?
Клетъчният оператор изисква: лиценз за кран или мотокар за товарене на цистерни; способност за четене на чертеж на заваръчен шев и идентифициране на последователности на съединения; познаване на сензорния HMI на клетката; и основно разбиране за това какво представлява неприемлив резултат от сканиране. Умения за програмиране на роботи, CAD познания, и сертификат за заваряване не се изисква. Техник с общ опит в производствения цех може да бъде обучен за две до три седмици.
Следващи стъпки
- Да разберем технологията за 3D сканиране и проследяване на шевовете, която прави това възможно, прочети Блог 04: 3Обяснено проследяване на шев с лазер D Vision.
- За да разберете как сканираните данни се преобразуват в програма за заваряване чрез обратно моделиране , прочети Блог 05: Технология Scan-to-Weld.
- За да оцените възвръщаемостта на инвестициите за обема на производството на вашия трансформаторен резервоар и текущите разходи за труд, прочетете блога 08: ROI на роботизирана заваръчна клетка без програмиране.
- Да разберете как да интегрирате автоматизирана заваръчна клетка в съществуваща производствена линия, прочетете блога 10: Как да интегрирате визуално управлявана роботизирана работна станция за заваряване.
| Вижте как заваряването с визуално управление работи върху вашите действителни части Изпратете ни чертеж на танк, моделът Tekla, или просто снимка на ставата. Ще проведем демонстрация на пътя от сканиране до заваряване и ще върнем оценка на времето на цикъла, преглед на пътя, и напречно сечение на заваръчния шев — не се изисква ангажимент. ✉ Contact Us Now → Calculate My ROI ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
Контролен списък за закупуване на позиционер за заваряване: 6 Входящи данни за точен RFQ

3Обяснено проследяване на шев с лазер D Vision:От точков облак до заваръчен път за секунди
Защо визуалните системи са от съществено значение за роботизираното лазерно заваряване
Планиране на автономна траектория в роботизирани заварчици:Какво означава това за вашата производствена линия
1G до 6G без кран: Как позиционерът преобразува горните заварки в заварки с плоска позиция