


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283
Каждый положение сваркиr каталожные лиды с номером повторяемости: ±0,03 мм, ±0,05 мм, иногда ±0,01 мм для сервоприводов высокого класса. Для международного покупателя, сравнивающего предложения поставщиков и континентов., эта цифра становится табло — чем ниже, тем лучше, и решение о покупке часто следует за ним. Неприятная правда, которую скрывают спецификации, заключается в том, что это число было получено в лаборатории., в узких условиях ваша фабрика никогда не будет воспроизводить. Доверьтесь этому слепо, и вы сможете обнаружить, недель после установки и ввода в эксплуатацию, что сварочный позиционер, который «протестирован идеально», не может удерживать вашу деталь там, где ее ожидает робот. Цена этого открытия — не просто переделка; это застрявшая линия, пропущенная посылка, и доверие к вашему клиенту.
В этой статье объясняется, как проверить сварочный позиционер точность, необходимая профессиональному покупателю или инженеру: с лазерным трекером, против ИСО 9283 рамки, и четко видеть разницу между заводской проверкой и приемкой на месте. Мы переходим от номера заголовка к тому, что он означает., как это измеряется (и не измеряется), и как вписать требование о проверке в ваш заказ на покупку, чтобы претензия стала контрактом, не надежда. Цель состоит в том, чтобы не доверять каждому поставщику.; это значит заменить доверие измерением.
Примечание: The сварочный позиционер методология проверки здесь отражает РОБОПТИКС практика приемки для ячеек с сервоприводом и соответствует стандартам ISO 9283:1998 (Управление промышленными роботами. Критерии производительности и соответствующие методы испытаний.).
Связь с качеством сварки перекрестно связана с рецензируемыми исследованиями поведения сварочной ванны в зависимости от положения. (Парк и др., 2019; Лю и др., 2023).
1. Обещание спецификации
Повторяемость – это наиболее цитируемый и наименее понятный показатель на рынке. сварочный позиционер техническая спецификация. Это звучит как гарантия: «Эта ось вернется в то же место в пределах ±0,03 мм., каждый раз." В узком, в прямом смысле верно — на заводе поставщика, при единой контролируемой температуре, без нагрузки на лицевую панель, медленное перемещение между измерениями. Проблема не в том, что утверждение ложно. Речь идет о том, что претензия представляет собой единственную контрольную точку., заработано в идеальных условиях, оформлено как общее обещание о вашем производстве. Международные покупатели, сравнивающие две котировки, часто зацикливаются на этой одной цифре, игнорируя связанные с ней условия, а именно в этих условиях реальная производительность живет или умирает..
Подумайте, с чем конкурирует это число в вашем уме.. Поставщик, указывающий ±0,03 мм, выглядит «лучше», чем поставщик, указывающий ±0,05 мм., поэтому они выигрывают в сравнении, даже если первые измерены при 20 °C без нагрузки, а второе измерено при температуре с установленной деталью.. В спецификации ничего не говорится об этом контексте.. Ваша задача как покупателя — уточнить контекст, прежде чем подписывать., потому что контекст — это разница между числом, с которым можно сварить, и числом, которое нельзя.
2. Что на самом деле измеряет это число (и что это не так)
Прежде чем вы сможете проверить сварочный позиционер, вы должны знать, что означает его заголовок, а не что он описывает. Два слова, которые чаще всего путают, — это повторяемость и точность., и путаница обходится дорого.
2.1 Повторяемость против точности
- Повторяемость: Насколько плотно ось возвращается в одну и ту же заданную позу в течение многих повторяющихся циклов.. Это утверждение о последовательности, не правильность. Ось может быть идеально повторяемой и при этом систематически ошибаться..
- Точность: Насколько достигнутая поза близка к заданной позе. Ось может быть идеально повторяемой, но при этом отклоняться от истины на 0.5 мм — повторяемый-истинный, точно-неверно. Это постоянное смещение обычно можно исправить с помощью калибровки кадра.; то, что это не является дефектом оборудования.
Вот обработанная картинка. Предположим, что ось наклона задана на 45° и, более десяти повторений, приземляется на 45,00°, 45.01°, 44.99°, 45.00°… разброс примерно ±0,02 мм на радиусе измерения. Это отличная повторяемость. Но предположим, что его среднее значение на самом деле равно 44,6° — оно постоянно отклоняется на 0,4°.. Это плохая точность. Для сварки, повторяемость имеет наибольшее значение для повседневной согласованности; точность имеет значение в тот момент, когда вы обучаете программе в корпусе робота или ожидаете, что две ячейки будут изготавливать одинаковые детали. В спецификации указана повторяемость не просто так.: это лестное число, и там ничего не сказано о смещении.
2.2 Что НЕ отражает повторяемость
Не менее важно и то, что не учитывает повторяемость заголовка.. Обычно исключает нагрузку (ось пуста во время теста), тепловое состояние (холодный старт, не после часа работы), динамическое движение (медленная ползучесть, не ускорение производства), и вклад люфта и упругой деформации в приводную цепь — скрытые характеристики Люфт, Жесткость & Термический дрейф: Характеристики скрытого сварочного позиционера. Сварочный позиционер, который прекрасно повторяет пустой звук 20 °C все еще может дрейфовать под воздействием горячей, тяжелый, часть для быстрой езды на велосипеде. Повторяемость необходима, но ее далеко не достаточно.; относиться к этому как к одному из вкладов в более масштабное суждение, никогда все решение.
3. ИСО 9283: Стандарт, который должен регулировать заявление
ИСО 9283:1998 определяет, как производительность манипулирования промышленными роботами — и, путем прямого расширения, вращающиеся и наклоняющиеся позиционеры — необходимо измерить. Это всемирно признанный критерий, что делает его правильным ориентиром, когда поставщики из разных стран указывают разные цифры.. Стандарт определяет семейство эксплуатационных характеристик.: точность позы (АП), повторяемость позы (РП), точность траектории (В), повторяемость пути (РТ), дрейф точности позы при постоянной работе, промахнуться, урегулирование (стабилизация) время, и статическое соответствие. Для сварочного позиционера, две наиболее важные вещи — это повторяемость позы RP и, когда ось движется во время сварки (как при согласованном движении), повторяемость траектории RT.
Не менее важно то, как ISO 9283 говорит, надо измерить. Он предписывает набор определенных тестовых поз, распределенных по рабочей оболочке., определенное количество повторений в каждом, и статистическая обработка - обычно разброс находится в пределах диапазона ± 2σ или ± 3σ.. Заявление о повторяемости, в котором не указано, какой стандарт, который представляет, какие повторения, какая температура, и какой доверительный интервал он использовал, профессионально говоря, мнение, а не измерение. Чем меньше полоса σ, тем жестче утверждение, а ±3σ примерно 50% шире, чем ±2σ для тех же данных, так что они не взаимозаменяемы.
3.1 Проработанный взгляд на цифры
Представьте, что поставщик сообщает «воспроизводимость ±0,05 мм» без каких-либо других подробностей.. Запросите ISO 9283 сообщите, и вы можете найти: позы под углом 0°, 45°, 90°, 135°, 180° наклон, десять повторений каждый, в 20 °C без нагрузки, сообщается при ± 2σ. Это законное, если оптимистично, число. Теперь попросите ту же решетку с установленной 1,5-тонной производственной деталью и ячейкой на 30 °C после двух часов работы. Та же ось может сообщать ±0,12 мм.. Оба «истинны» — это просто разные тесты.. Отчет, не заголовок, это то, за что вы покупаете, и именно в отчете реальное сравнение поставщиков наконец становится справедливым..
4. Проверка лазерного трекера: Как на самом деле это измерить
Лазерный трекер — это портативное координатно-измерительное устройство, построенное на основе жестко контролируемого лазерного луча.. Он направляет луч на сферически установленный ретрорефлектор. (СМР)— небольшое зеркало на шаре — определяет трехмерное положение цели на основе измеренных углов и абсолютного расстояния до цели. (интерферометр для увеличения расстояния, абсолютный дальномер для начальной блокировки). Установите SMR на лицевую панель сварочного позиционера или патрон., управлять осью через набор углов, и трекер фиксирует, куда на самом деле попала цель в космосе. Теперь вы измеряете сварочный позиционер так, как это будет делать ваш робот — в реальных координатах., с реальной геометрией, а не как число в стендовом отчете.
Хитрость, которая делает это мощным, — это геометрическое усиление.. Небольшая угловая ошибка на оси становится большой линейной ошибкой на кончике смещенной цели.. Если ваш SMR сидит 500 мм от центра вращения и ось смещена на 0,05°., цель движется вокруг 0.44 мм — трекеру примерно в девять раз легче определить, чем саму угловую ошибку.. Установите мишень на лицевой панели настолько далеко, насколько это возможно, и небольшие угловые ошибки сварочного позиционера станут легко измеряемыми.. Вот почему лазерный трекер, не циферблатный индикатор, это правильный инструмент для проверки прецизионного позиционера, и почему измерение является быстрым и оправданным в споре.
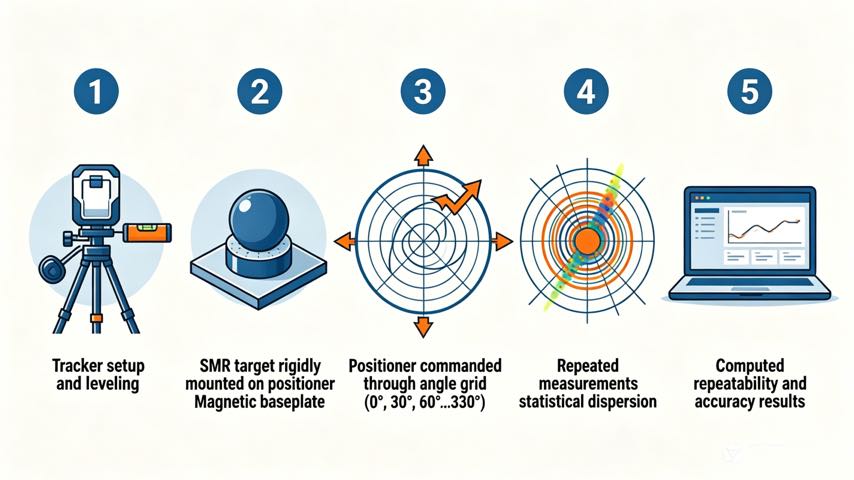
4.1 Практическая процедура лазерного трекера
- 1. Настройка и уровень: Разместите трекер так, чтобы он имел прямую видимость по всей дуге вращения или наклона.; выровняйте сварочный позиционер и дайте ему термически стабилизироваться – по крайней мере 30 минут после включения, потому что первые циклы холодные, а рама все еще оседает. Запишите температуру окружающей среды и поверхности позиционера..
- 2. Жестко закрепите мишень: Закрепите SMR на лицевой панели в известном месте., желательно большой радиус. Жесткость имеет значение: любое движение мишени относительно лицевой панели считается ошибкой позиционера и искажает результат.. Используйте магнитное или связанное гнездо., никогда не является ручной мишенью.
- 3. Управляйте сеткой поз: Проведите ось через репрезентативный набор заданных углов — для оси вращения., 0°, 30°, 60° … 330°; для оси наклона, аналогичная развертка по всему рабочему диапазону. В каждой позе, взять несколько (в идеале десять) повторные измерения с повторным заданием оси каждый раз, так вы фиксируете повторяемость, ни одного удачного прочтения.
- 4. Вычисление повторяемости (РП): Для каждого заданного угла, возьмите разброс повторных показаний и сообщите максимальный разброс и ISO 9283 фигурка РП (радиус ±2σ или ±3σ). Это твой настоящий, повторяемость сварочного позиционера, проверенная на практике.
- 5. Точность вычислений (АП) и преобразовать в угол: Сравните среднее достигнутое положение в каждой позе с заданным положением.; максимальное отклонение — точность позы. Преобразуйте линейное отклонение на известном целевом радиусе обратно в угловую ошибку, чтобы вы могли напрямую сравнить ее с угловыми спецификациями поставщика.. Документируйте температуру и нагрузку на каждом этапе.
4.2 От линейного отклонения к угловой ошибке
Предположим, что при заданном наклоне на 90°, ваш SMR в 400 радиус площадки в мм 0.30 мм ниже заданного положения, значит более десяти прочтений. Угловая ошибка примерно равна арктансу.(0.30 / 400) ≈ 0,043°. Если заявлена точность наклона сварочного позиционера ±0,03°., вы теперь независимо подтвердили, что это незначительно выходит за рамки спецификации — или, если деталь была смонтирована и теплая, вы точно подсчитали, во сколько вам обходятся условия на поле. В любом случае вы ведете переговоры от измерения, не вера, и вы можете решить, имеет ли зазор значение для вашего допуска сварки.
5. Разрыв между заводом и полем
Номер, который вы проверяете на стенде поставщика, не является номером, который вы получите на своем этаже.. В таблице ниже указаны размеры этого разрыва и, решающе, что делать с каждым.
| Измерение | Заводские испытания | Полевая реальность | смягчение последствий |
| Температура | Контролируемый 20 °С | Магазинные качели 15–35 °C; тепловой рост сдвигает рамки | Разминка перед квалификацией; повторите измерение при рабочей температуре |
| Нагрузка | Ненагруженная или легкая испытательная масса | Реальный вес детали вызывает провисание и люфт (P04, P05) | Проверьте фактическую деталь или репрезентативную массу. |
| Скорость | Медленный, бережная индексация | Ускорение добычи увеличивает динамическую ошибку | Тестирование на скорости производственного цикла или близкой к ней |
| Кабели / шланги | Аккуратный, хорошо поддерживается | Перетаскивание платья-паки загружает ось | Измерение с установленным комплектом одежды |
| Фундамент | Точно установленный, выровнен | Пол не совсем жесткий или ровный | Выровняйте и установите прокладки при установке; повторная проверка после привязки |
| Продолжительность | Короткая серия циклов | Часы работы → дрифт (ИСО 9283 дрейфовать) | Запустите дрифт-тест; проверьте через 2–4 часа |
Ничто из этого не является обманом со стороны поставщика.. Это просто не ваши условия. Профессиональный ход — записать полевые условия в приемочные испытания, чтобы измерить зазор., не обнаружено после ввода в эксплуатацию.
6. Включение пункта о точности в ваш заказ на поставку
Здесь международные покупатели защищают себя, и этот шаг чаще всего пропускают. Расплывчатое «повторяемость ±0,05 мм» в цитате становится расплывчатым., невыполнимое обещание. Превратите это в оговорку: «Сварочный позиционер повторяемость позы RP ≤ 0.05 мм и точность положения AP ≤ 0.10 мм, для ИСО 9283:1998, измерено при 25 °C с [названный] производственная часть, установленная на [масса] кг, в [скорость] °/с, сообщается при ± 2σ, с помощью лазерного трекера». Теперь утверждение представляет собой спецификацию с методом, состояние, и измерительный инструмент. Если поставщик не может удовлетворить ваши потребности и температуру, вы узнаете это перед отправкой, не после. ROBOPTIX поставляет сварочные позиционеры с отчетами по стандарту ISO 9283 и поддерживает составление и выполнение именно такого рода положений., потому что число, которое вы можете обеспечить, стоит больше, чем число, которым можно только восхищаться.
7. Пять вопросов, которые следует задать, прежде чем доверять номеру
- Какой стандарт? ИСО 9283 или другой? Неопределенное равно непроверяемому, и вы должны относиться к этому как к маркетингу, а не как к измерению.
- Какие позы и повторения? Один угол, проверенный десять раз, не является полным рабочим диапазоном.. Требуйте сетку по всему диапазону, который вы фактически используете, не тот, который льстит оси.
- При какой нагрузке и температуре? Выгружен 20 Цифры °C скрывают полевые ошибки, которые вас кусают. Настаивайте на своей стороне, при твоей температуре, под ваш рабочий цикл.
- Какая полоса доверия? ±2σ и ±3σ отличаются примерно 50%; знай, что тебя цитировали, потому что более широкая полоса делает любое число лучше, чем оно есть на самом деле..
- У вас есть протокол испытаний?? Претензия без необработанного отчета представляет собой, повторения, температура, σ-диапазон — это претензия, не доказательство. Запросить документ, не главный пункт.
8. Пример поля: ±0,05 мм, которого не было
Клиент ROBOPTIX получил сварочный позиционер с повторяемостью ±0,05 мм., подтверждено заводским отчетом поставщика в соответствии с ISO 9283 в 20 °C без нагрузки. На полу, с 1,5-тонной частью и 30 °C цех, трекинг шва прошел мимо до 0.4 мм на дальнем конце детали — примерно в восемь раз больше указанного значения.. Мы повторно запустили сетку лазерного трекера с установленной деталью и записали температуру.: сама ось повторяется в пределах ±0,06 мм, по существу как цитируется, но вызванное нагрузкой провисание и температурный дрейф сместили среднее значение на 0.35 мм. После нанесения тонального крема, добавление процедуры термического разогрева, и повторная калибровка рамы робота по позиционеру, повторяемость поля установлена на уровне ±0,08 мм — приемлемо для сварного шва, и честно говорить о том, что на самом деле может сделать клетка. Ось никогда не была «плохой»; спецификация была просто другим миром, и лазерный трекер был тем, что переводило между ними.
9. Когда спецификация достаточно хороша
Для многих приложений, повторяемость по каталогу вполне адекватна, и гоняюсь за ISO 9283 проверка с помощью лазерного трекера — это чрезмерная инженерия, требующая времени и денег без возврата. Если допуск сварного шва составляет ±1 мм или меньше, если деталь небольшая и температура в цеху стабильна, и если перекалибровать рамку при установке, номер спецификации будет действовать на практике, и день проверки подтвердит то, что вы уже знали. Проверка окупается, когда допуски ужесточаются (±0,2 мм и ниже), когда детали большие или тяжелые, или когда доходность первого прохода уже незначительна и вы не можете позволить себе скрытое смещение. Проведите день лазерного трекера, где живет толерантность; пропустите это там, где подойдет рулетка и калибровка. Дело в суждении, не ритуал — и суждение — это то, что отличает покупателя, который уточняет, от того, кто просто надеется.
Часто задаваемые вопросы
вопрос: Что на самом деле означает повторяемость ±0,03 мм для сварочного позиционера??
А: Это означает, что ось возвращается в ту же заданную позу в течение некоторого времени. 0.03 разброс в мм в условиях испытаний поставщика — обычно без нагрузки, при контролируемой температуре, двигаюсь медленно. Это лучший лабораторный показатель стабильности., не является гарантией точности или производительности под нагрузкой, теплый, цех для быстрой езды на велосипеде.
вопрос: Как проверить точность сварочного позиционера с помощью лазерного трекера?
А: Установите мишень ретрорефлектора на лицевую панель на известном радиусе., управлять осью через сетку углов, и записывайте достигнутые 3D-позиции на каждом, с несколькими повторными чтениями в каждой позе. Распространение повторов обеспечивает повторяемость.; смещение от заданного дает точность. Преобразуйте линейное отклонение целевого радиуса обратно в угол для сравнения со спецификацией.. Идеально повторяет сетку при установленной реальной производственной детали и при рабочей температуре..
вопрос: ISO 9283 правильный стандарт для сварочных позиционеров?
А: ИСО 9283:1998 определяет точность позы, повторяемость позы, точность траектории, и дрифт для манипулирования роботами, и является общепринятой международной структурой для поворотных и наклонных позиционеров.. Попросите реальный отчет об испытаниях — позы, повторения, температура, и доверительный интервал σ, а не только заголовок, потому что условия определяют, что означает число.
вопрос: Почему точность, измеренная на заводе, лучше, чем точность в полевых условиях?
А: Заводские испытания проводятся без нагрузки при контролируемой температуре и низкой скорости на ровной поверхности., жесткое крепление. Поле добавляет вес детали (провисание и люфт), термический рост, перетаскивание кабеля, и часы работы, вызывающие дрейф по ISO 9283. Повторная проверка под нагрузкой и при температуре и внесение этих условий в заказ на поставку устраняет большую часть этого пробела еще до того, как вы примете решение..
Число повторяемости, указанное в технических характеристиках сварочного позиционера, соответствует действительности., но это лабораторный номер-заработано невыгружено, в 20 °С, двигаясь осторожно. Доверие к своим эксплуатационным характеристикам — самая распространенная и самая дорогая ошибка при покупке позиционера., потому что условия, связанные с ним, никогда не являются вашими условиями. Исправление - это не цинизм; это измерение, стал осуществимым. Принять ИСО 9283 рамки, запустить сетку лазерного трекера с установленной реальной деталью и при температуре, преобразовать показания обратно в углы, и — решительно — запишите результат в свой заказ на поставку в виде пункта с методом, состояние, и инструмент. Тогда номер, на который вы покупаете, — это номер, с которым вы свариваете..
ROBOPTIX поставляет сварочные позиционеры с отчетами о повторяемости, указанными в стандарте ISO 9283, и поддерживает приемку лазерных трекеров на месте., включая проверку нагруженности и температуры, а также составление условий заказа на поставку, так что спецификация — это контракт, а не надежда. Для большинства тяжелых работ или работ с жесткими допусками, этот день проверки окупается, когда он впервые предотвращает смещение шва или бракованную поставку. Следующая статья (P08) переходит от проверки машины к сопоставлению ее с вашей деталью: круглый, прямоугольный, и нестандартные заготовки, и требуемая конфигурация сварочного позиционера.
Просить РОБОПТИКС для отчета по стандарту ISO 9283 и плана приемки лазерного трекера на месте, записанного в вашем заказе на поставку, прежде чем вы примете на себя обязательства..
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
Ссылки
[1] Международная организация по стандартизации. (1998). ИСО 9283:1998, Управление промышленными роботами. Критерии производительности и соответствующие методы испытаний.
[2] Парк, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние силы тяжести на поведение ванны расплава и анализ микроструктуры в различных положениях сварки при дуговой сварке металлов в импульсном газе. Прикладные науки, 9(21).
[3] Лю, Дж., Цзян, Ф., Чен, С., Сюй, Б., Чжан, Г., Ченг, В., & Ма, Х. (2023). Механизмы гравитационного влияния на поведение сварочной ванны и характеристики сварного шва при плазменно-дуговой сварке переменной полярности в различных сварочных положениях. Материалы, 16(19).
ПОХОЖИЕ ПОСТЫ

Контрольный список покупки сварочного позиционера: 6 Входные данные для точного запроса цен

3Объяснение лазерного отслеживания швов D Vision:От облака точек к траектории сварки за считанные секунды

2026 Руководство покупателя позиционера робота: Все 5 Сравнение типов — передняя и задняя бабка, L-тип, U-тип, и многое другое

1От G до 6G без крана: Как позиционер преобразует верхние сварные швы в плоские сварные швы

Как установить и интегрировать робота 7-й оси: Пошаговое руководство & Лучшие практики
