Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Технология сканирования и сварки:Как обратное моделирование заменяет программирование роботов
Между сканированием сварного соединения и началом его сварки роботом есть этап, который в большинстве статей пропускают.. 3D-сканер фиксирует облако точек.. Дуга открывается. Что-то произошло между ними — то, что раньше занимало у программиста от двух до восьми часов, а теперь занимает у программной системы менее пяти минут.. Это что-то обратное моделирование .
Обратное моделирование — это процесс получения необработанной геометрии сканирования и преобразования ее в структурированную 3D-модель с идентифицированными поверхностями., совместные функции, и параметры сварного шва, на которые может воздействовать планировщик движения робота.. Это мост между ощущением и исполнением. И критически, работает независимо от того, получена ли модель сварного шва на основе физического сканирования., экспорт Tekla Structures, или параметрический шаблон — ваши существующие цифровые инвестиции являются входными данными, не препятствие.
В этой статье объясняется, как работает обратное моделирование., почему это важно именно для производства металлоконструкций, и что это означает на практике как для цехов, имеющих подробные модели Tekla, так и для цехов, которые получают только образец стали и устную спецификацию.
| Руководство по чтению — с чего начать, исходя из вашего опыта: Новое в 3D-сканировании и облаках точек? → Читать блог 04: 3Первое объяснение лазерного отслеживания швов D Vision. Это объясняет, что такое облако точек., как лазерные сканеры создают его, and what ‘seam extraction’ значит - простым языком, никаких предварительных знаний не требуется. |
Шаг, о котором никто не говорит: От облака точек к программе сварки
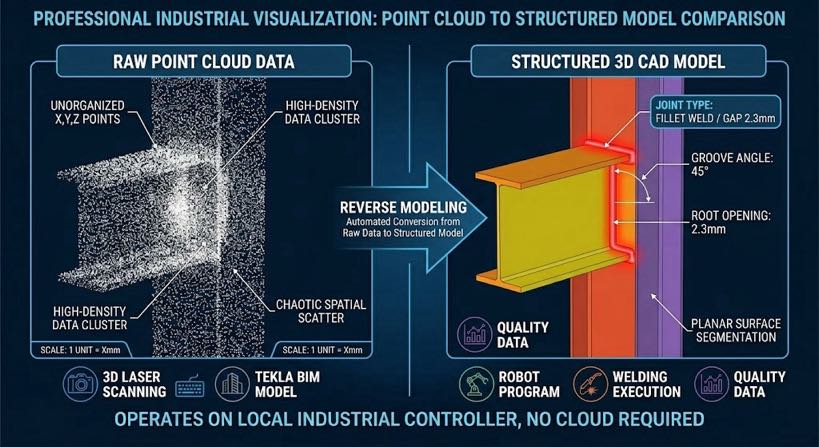
Когда производители описывают роботизированную сварку без программирования, они часто сжимают процесс в два этапа: сканировать деталь, начать сварку. За этим сжатием скрывается наиболее технически значимый этап цепочки.. сырой облако точек — миллионы х, й, z измерения координат, которые 3D-лазерный сканер считывает с поверхности детали — это не программа сварки. Он знает, где находятся поверхности, но не знает, что они из себя представляют.. Он не может отличить сварную канавку от шрама прихваточного шва или зажима приспособления.. У него нет понятия типа сустава., последовательность сварки, количество проходов, или угол горелки.
| Облако точек: Плотный набор 3D-координатных измерений (х, й, я) захваченный лазерным сканером с физической поверхности. Думайте об этом как о цифровом “точечная карта” части — точный, но неструктурированный. Обратное моделирование придает ему структуру.. |
Преобразование облака точек в программу сварки требует структурированной интерпретации., и именно это обеспечивает обратное моделирование. Традиционной альтернативой был человек-программист с обучающим кулоном., который предоставил структурную интерпретацию вручную: 'это филе, корень здесь, факел идет на 45 степени, нам нужны два прохода.’ Обратное моделирование автоматизирует эту интерпретацию — определение геометрии соединения на основе особенностей облака точек и получение всех параметров, необходимых планировщику траектории сварки., без участия человека.
| Правильная ментальная модель сканирования для сварки: Model input → [Обратное моделирование] → Structured weld geometry → [Планирование пути] → Robot program Входные данные модели могут быть: физическое сканирование (облако точек) | Tekla экспортирует | параметрический шаблон Обратное моделирование — это уровень интерпретации.. Без этого, любой ввод — сканирование или CAD — это просто данные. |
Что такое обратное моделирование в автоматизации сварки?
| Обратное моделирование в автоматизации сварки — это вычислительный процесс реконструкции структурированной 3D-геометрической модели на основе входных данных — будь то физическое сканирование. (облако точек), экспорт BIM/CAD, или параметрическое определение — определение особенностей сварного соединения в этой модели., и извлечение параметров, необходимых для автоматического создания траектории сварки робота.. |
Термин «обратный’ отличает это от традиционного прямого программирования, где программист вручную обучает робота каждому положению пути. В обратном моделировании, геометрическая модель — будь то скан или Tekla — является источником истины. Система автоматически извлекает из него программу сварки..
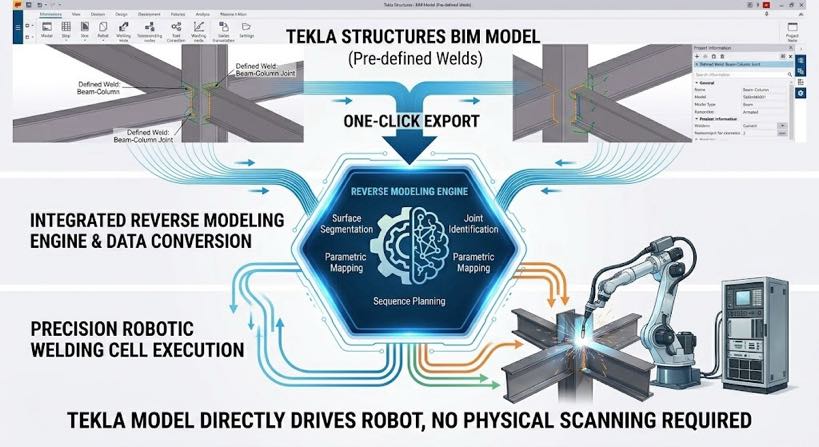
| Текла Структуры: Конструкционная сталь BIM (Информационное моделирование зданий) программное обеспечение, широко используемое в производственных цехах для создания подробных 3D-моделей стальных соединений., балки, столбцы, и рамки. Интеграция сканирования и сварки, Модели Tekla передают геометрию соединений непосредственно в механизм обратного моделирования — для деталей, у которых уже есть текущая модель, физическое сканирование не требуется.. |
Для крупных производителей металлоконструкций с развитыми рабочими процессами Tekla, на самом деле это самый быстрый доступный путь: экспорт Tekla одним щелчком мыши передает геометрию соединения непосредственно в механизм обратного моделирования., полный обход этапа физического сканирования. Ваши инвестиции в Tekla ускоряют этот процесс; оно с ним не конкурирует.
Для магазинов без цифровых файлов — ремонтные работы, образцы, предоставленные клиентом, устаревшие детали — физическое сканирование заменяет входные данные Tekla и передает тот же конвейер обратного моделирования.. Вывод программы сварки идентичен независимо от того, какой входной путь использовался..
Когда применяется каждый входной путь
| Входной путь | Начальная точка | Лучшее для | Время сварки |
| Экспорт Tekla Structures | Существующая 3D-модель конструкции | Производители с текущими моделями Tekla — самый быстрый путь, сканирование не требуется | < 2 минуты |
| Параметрическое моделирование | Ключевые размеры, введенные оператором | Стандартные разделы: балки, столбцы, кронштейны — определяются толщиной, длина, тип сустава | 2–4 минуты |
| 3D-скан → Обратное моделирование | Физическая часть, сканируемая на рабочей станции | Ремонтные работы; детали без CAD; образцы клиентов; проверка геометрии сборки | 3–5 минут |
Все три пути сходятся на одном выходе программы сварки., использовать ту же библиотеку графиков сварки, и кормить тот же планировщик последовательности. Выбор между ними — вопрос рабочего процесса, не вопрос возможностей.
Как работает обратное моделирование — пять шагов от ввода до программы
Приведенный ниже процесс описывает, что происходит внутри механизма обратного моделирования независимо от пути ввода.. Пять шагов одинаковы; только формат данных на шаге 1 отличается.
Шаг 1: Прием геометрии и сегментация поверхности
Механизм обратного моделирования получает входную геометрию — необработанное облако точек., Экспорт Tekla IFC/XML, или параметрическое определение - и сегментирует его на отдельные плоские и изогнутые поверхности.. Для облака точек, алгоритм подгоняет плоскости к кластерам координатных точек и определяет границы, где ориентация поверхности меняется. Для модели Tekla, поверхности уже определены; движок считывает их напрямую и определяет возможные места соединения по пересечениям поверхностей..
Для конструкционной стали, первичные поверхности преимущественно плоские — плоские пластины, угловые секции, боковые секции — что делает сегментацию надежной независимо от формата ввода..
Шаг 2: Совместное распознавание функций
Внутри сегментированных поверхностей, система определяет особенности сварных соединений — геометрические конфигурации, определяющие каждый тип соединения.. Угловое соединение – это пересечение двух плоскостей под углом.. Стыковое соединение с V-образным пазом представляет собой две скошенные поверхности, сходящиеся к корневому зазору.. Т-образное соединение – это вертикальная плоскость, пересекающаяся с горизонтальной в точке 90 степени.
Алгоритм распознавания сопоставляет измеренную геометрию с библиотекой шаблонов соединений.. Когда совпадение обнаружено выше порога достоверности, классифицируется тип соединения и извлекаются ключевые параметры:
- Положение центральной линии сустава в 3D-пространстве
- Тип соединения: филе, задница, Т-образное соединение, колени, канавка
- Ширина зазора в каждой точке по длине шва
- Угол скоса и прикорневая поверхность для сварных швов с разделочными швами
- Угол доступа робота — может ли горелка достичь соединения без столкновения.
Если извлеченная геометрия не соответствует известному шаблону соединения, превышающему доверительный порог (возможно, из-за необычно плохой посадки или прихваточного шва, закрывающего корень), система помечает соединение для проверки оператором.. Система не сваривается из неоднозначных данных.
Шаг 3: Отображение параметров сварки
После классификации типа и геометрии соединения, система отображает извлеченные параметры в библиотеку графиков сварки — проверенные параметры процесса для каждой конфигурации соединения: Напряжение, скорость подачи проволоки, скорость движения, защитный газ, и подсчет проходов.
Сопоставление — это не простой поиск. Ширина зазора варьируется по длине шва., и система непрерывно рассчитывает значения параметров для каждого сечения. А 1 зазор мм в начале стыка и 3.5 Зазор в мм на конце соединения требует разных скоростей подачи проволоки и скорости перемещения в каждой точке — программа регулирует их как непрерывную функцию., не ступенчатое среднее.
| Почему это важно для соответствия AWS D1.1: AWS D1.1 определяет минимальную эффективную ширину шва для сварных швов с разделкой с частичным проплавлением и минимальную длину участка для угловых сварных швов на основе фактической геометрии соединения, а не номинального зазора. Программа сварки, использующая фиксированные параметры независимо от фактического зазора, приведет к недостаточному заполнению широких зазоров и чрезмерному наплавлению на узких участках.. Адаптивное отображение параметров исключает оба режима отказа на уровне генерации программы.. |
Шаг 4: Планирование последовательности сварки
Программа сварки — это не просто набор отдельных траекторий соединения, это логическая последовательность. Планировщик последовательности определяет порядок сварки соединений., учет:
- Контроль искажений: чередование направления сварки для балансировки тепловложения по сварному изделию
- Иерархия доступа: сварка соединений в том порядке, который обеспечивает доступ робота на протяжении всей последовательности
- Координация позиционера: вращение детали для представления соединений в плоском или горизонтальном положении
- Многопроходное планирование: Требования к межпроходам и последовательность проходов для толстых швов
Планирование последовательности — это шаг, который чаще всего недооценивают при автоматизации сварки.. Ячейка, которая точно генерирует отдельные траектории суставов, но плохо их последовательность, будет производить искаженные детали с проблемами доступа робота к последующим суставам.. Планировщик на основе ограничений одновременно оптимизирует все четыре критерия..
Шаг 5: Вывод программы робота
Конечным результатом является полная программа для роботов.: позиции суставов робота, углы факела, команды позиционера, и вызовы параметров сварки, которые контроллер робота выполняет напрямую. От входной геометрии до исполняемой программы: менее пяти минут для типичной сварной конструкции из конструкционной стали с пятью-пятнадцатью соединениями. Оператор подтверждает на сенсорном экране и начинает сварку — программист ни на каком этапе не участвует..
Почему это меняет экономику производителей металлоконструкций
Для производителей, использующих модели Tekla: время программирования падает почти до нуля
Крупные производители металлоконструкций часто используют зрелые рабочие процессы BIM — каждая деталь имеет модель Tekla., детали подключения полностью решены, и рабочие чертежи генерируются автоматически. Недостающее звено всегда было последним шагом: преобразование этой цифровой модели в программы роботизированной сварки по-прежнему требовало присутствия программиста на пульте обучения..
Благодаря интеграции Tekla со сваркой посредством обратного моделирования, этот последний шаг автоматизирован. Модель Tekla, на создание которой ушли часы инженеров, теперь напрямую управляет роботом — одним щелчком мыши можно экспортировать геометрию соединения., механизм обратного моделирования интерпретирует его, и программа сварки готова еще до того, как деталь достигнет рабочего места.
Для мастерских без файлов CAD: автоматизация становится доступной впервые
Мастерские по производству металлоконструкций работают по эскизам, образцы клиентов, или устные спецификации исторически полностью исключались из роботизированной автоматизации, поскольку каждому поставщику средств автоматизации требовался файл САПР в качестве отправной точки.. Обратное моделирование физического сканирования меняет эту ситуацию.: сама часть является входом.
Экономическая точка пересечения — объем производства, при котором окупается автоматизация, — падает с 30–50 идентичных деталей на программу до эффективного уровня. 1. Независимо от того, работает ли в магазине одна конфигурация или сто, накладные расходы на программирование равны нулю.
| Сокращение доработок: цеха, реализующие сокращение отчета о сканировании и сварке с 3–8% производительности сварки до менее 1% переделка. Годовой доход от сварки в размере 3 миллионов долларов, это составляет 60 000–210 000 долларов США в год за счет устранения затрат на доработку - благодаря адаптивному сопоставлению параметров, которое не может обеспечить фиксированный запрограммированный путь.. |
Часто задаваемые вопросы
Является ли обратное моделирование тем же, что и 3D-сканирование??
Нет — это последовательные шаги. 3D-сканирование собирает необработанные данные облака точек с физической детали. (см. блог 04 для полного объяснения того, как это работает). Обратное моделирование интерпретирует эти данные: сегментирующие поверхности, распознавание совместных особенностей, отображение параметров сварки, и планирование последовательности сварки. Сканер выдает данные; обратное моделирование создает программу сварки. Когда входными данными является модель Tekla, а не скан, этап сканирования полностью пропускается — обратное моделирование работает непосредственно на основе цифровой геометрии.
Работает ли наша существующая модель Tekla напрямую с этой системой??
Да. Интеграция с Tekla Structures — это самый быстрый доступный путь ввода.. Экспорт из Tekla одним щелчком мыши отправляет геометрию соединения непосредственно в механизм обратного моделирования., который определяет типы суставов, извлекает параметры, и генерирует программу сварки без физического сканирования. Для магазинов, уже использующих Tekla, это исключает этап сканирования и сокращает время первой сварки новой детали до двух минут с момента создания программы..
Как система обрабатывает детали со значительными искажениями в результате резки или термической обработки??
Для ввода деталей посредством физического сканирования, механизм обратного моделирования строит свою модель на основе фактической геометрии — искажения фиксируются и автоматически включаются в траекторию сварки. Для ввода деталей через Tekla, заданная геометрия определяет путь; если ожидается значительное конструктивное отклонение (например, пластина газовой резки с термодугом), перед сваркой рекомендуется выполнить быструю проверку сканирования. Система поддерживает гибридный рабочий процесс.: Модель Tekla для обнаружения соединений плюс проверочное сканирование для подтверждения положения.
Может ли система обрабатывать многоуровневые сварные конструкции с перекрывающимися стыками??
Да. Для сложных сварных конструкций, в которых некоторые соединения закрыты другими элементами конструкции., система поддерживает многопроходное сканирование под разными углами или положениями робота, регистрация и объединение облаков точек в единую модель перед запуском совместного распознавания. Для сварных деталей, введенных Tekla, все соединения видны в модели независимо от сложности физического доступа — планировщик последовательностей учитывает фактические ограничения доступа робота. Это стандартный рабочий процесс для несущих каркасов., столбцы коробки, и корпуса баков трансформаторов.
Требуется ли для этого облачная обработка или подключение к Интернету??
Нет. Все вычисления обратного моделирования выполняются на локальном промышленном контроллере, предназначенном для обработки сложных структурных облаков точек в реальном времени без зависимости от сети.. Это важно для магазинов, политика ИТ-безопасности которых запрещает подключение к облаку производственного оборудования, а также для площадок с ненадежным подключением.. Журналы данных сварки хранятся локально и экспортируются в системы управления качеством через локальную сеть..
Следующие шаги
- Понять этап 3D-сканирования, на котором создается облако точек для обратного моделирования, включая то, что такое облако точек., как лазерные сканеры создают его, и как работает вытяжка швов — читайте Блог 04: 3Объяснение лазерного отслеживания швов D Vision.
- Чтобы увидеть полный рабочий процесс без программирования в контексте полной ячейки, читать Блог 03: Непрограммируемая роботизированная сварочная ячейка: Как системы с визуальным управлением устраняют необходимость в обучающих подвесках.
- Протестировать систему на собственной работе: пришлите нам модель Tekla, рисунок детали, или фото сустава. Мы сгенерируем обратный путь моделирования и вернем предварительный просмотр программы., оценка времени цикла, и поперечное сечение сварного шва — никаких обязательств не требуется.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ
Что такое роботизированная сварочная ячейка? 2026 Руководство для начинающих | 37 Данные магазина

Расчет полезной нагрузки позиционера робота и безопасный выбор: Полное инженерное руководство

Программирование роботизированной сварочной камеры для начинающих: Пошаговое руководство 2026
8 Дорогостоящие ошибки при развертывании роботизированной сварочной установки (И как их избежать) – 2026 Версия
Полное руководство для начинающих по позиционерам роботов: Все, что вам нужно знать