


कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



ट्रांसफार्मर टैंक वेल्डिंग स्वचालन:बड़ी चुनौती का समाधान, गैर-दोहराव वाले भाग
ट्रांसफार्मर टैंक वेल्डिंग उन सभी चीज़ों के चौराहे पर स्थित है जो वेल्डिंग स्वचालन को कठिन बनाती हैं. टैंक अक्सर बड़े होते हैं 2 को 6 अपने सबसे लंबे आयाम में मीटर. प्रत्येक व्यक्ति प्रभावी रूप से अद्वितीय है, पैनल लेआउट के साथ, नालीदार पैटर्न, और कनेक्शन पोर्ट स्थिति जो ट्रांसफार्मर रेटिंग और ग्राहक विनिर्देश के अनुसार भिन्न होती है. जोड़ असंख्य हैं: एक एकल मध्यम-शक्ति ट्रांसफार्मर टैंक हो सकता है 40 को 80 व्यक्तिगत वेल्ड जोड़, उनमें से कई शीतलन पंखों के बीच सीमित स्थानों में हैं, पसलियों को मजबूत करना, और पैर उठाना.
पारंपरिक रोबोटिक वेल्डिंग सेल इसके लिए डिज़ाइन नहीं किए गए थे. इन्हें स्थिर ज्यामिति वाले दोहराव वाले भागों - ऑटोमोटिव ब्रैकेट्स के लिए डिज़ाइन किया गया था, पाइप फिटिंग, मानकीकृत संरचनात्मक अनुभाग. ट्रांसफार्मर टैंक वातावरण में एक पारंपरिक रोबोट सेल को वेल्डिंग की तुलना में पुन: प्रोग्राम करने में अधिक समय लगता है, क्योंकि प्रत्येक टैंक वैरिएंट है, रोबोट के दृष्टिकोण से, एक नया हिस्सा.
यह लेख बताता है कि ट्रांसफार्मर टैंक वेल्डिंग ने ऐतिहासिक रूप से स्वचालन का विरोध क्यों किया है, इसे सफलतापूर्वक स्वचालित करने के लिए किन विशिष्ट तकनीकी क्षमताओं की आवश्यकता है, और कैसे शून्य-प्रोग्रामिंग, दृष्टि-निर्देशित वेल्डिंग प्रणालियाँ प्रत्येक चुनौती का समाधान करती हैं जो पारंपरिक कोशिकाएँ नहीं कर सकतीं.
यह लेख स्ट्रक्चरल स्टील वेल्डिंग ऑटोमेशन श्रृंखला का हिस्सा है. यदि आप दृष्टि-निर्देशित रोबोटिक वेल्डिंग कोशिकाओं में नए हैं, ब्लॉग 03: नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल इस वर्टिकल एप्लिकेशन आलेख को पढ़ने से पहले मूलभूत संदर्भ प्रदान करता है.
ट्रांसफार्मर टैंक वेल्डिंग ने स्वचालन का विरोध क्यों किया है?
समाधान समझने के लिए, यह समस्या के बारे में सटीक होने में मदद करता है. ट्रांसफार्मर टैंक एक साथ चार मामलों में पारंपरिक रोबोटिक वेल्डिंग की बुनियादी मान्यताओं को विफल करते हैं.
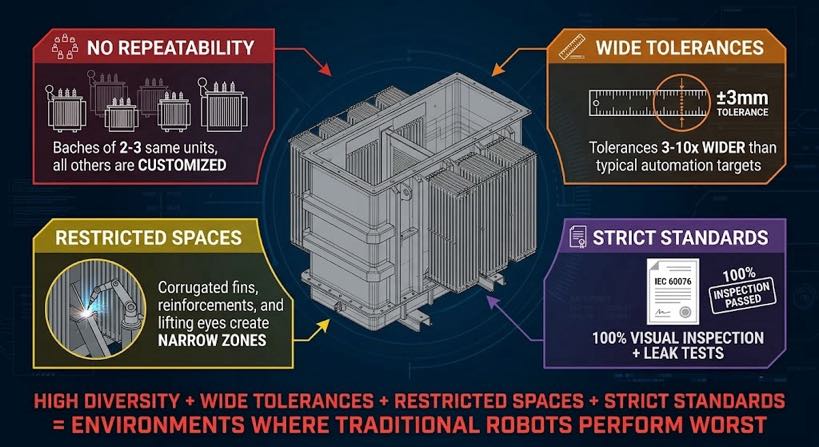
1. कोई भी दो टैंक एक जैसे नहीं होते
पावर ट्रांसफार्मर इंजीनियर-टू-ऑर्डर उत्पाद हैं. टैंक आयाम, दीवार की मोटाई, पैनल गिनती, नाली की गहराई, झाड़ियों की स्थिति, और लिफ्टिंग अटैचमेंट स्थान सभी विद्युत विनिर्देश के अनुसार भिन्न होते हैं. एक फैब्रिकेटर उत्पादन कर रहा है 15 को 30 प्रति माह ट्रांसफार्मर टैंक में किसी भी उत्पादन बैच में समान कॉन्फ़िगरेशन की केवल दो या तीन इकाइयाँ हो सकती हैं. शेष एकबारगी या कम मात्रा वाले वेरिएंट हैं.
एक पारंपरिक रोबोटिक सेल को प्रत्येक कॉन्फ़िगरेशन के लिए एक अलग शिक्षण कार्यक्रम की आवश्यकता होती है. प्रति कार्यक्रम तीन से आठ घंटे, 25-वेरिएंट मासिक बैच की आवश्यकता है 75 को 200 प्रोग्रामर का घंटों का समय - एकल चाप खुलने से पहले. अधिकांश ट्रांसफार्मर टैंक फैब्रिकेटर के लिए, यह गणना स्वचालन वार्तालाप को समाप्त करती है.
2. आयामी सहनशीलता सामान्य स्वचालन लक्ष्यों की तुलना में व्यापक है
ट्रांसफार्मर टैंक पैनल आमतौर पर भारी प्लेट से निर्मित होते हैं 4 को 16 मिमी दीवार की मोटाई - फ्लेम कटिंग का उपयोग करना, प्लाज्मा काटना, और प्रेस बनाना. परिणामी आयामी सहनशीलता ±1 से है 3 पैनल आयामों पर मिमी, ±2 से 4 नालीदार पिच पर मिमी, और ±1 से 3 वेल्ड जोड़ों पर फिट-अप गैप पर मिमी. इस निर्माण विधि के लिए ये मानक सहनशीलताएं हैं; वे पारंपरिक रोबोटिक वेल्डिंग पथों की सहनशीलता से तीन से दस गुना अधिक चौड़े हैं.
3. संयुक्त पहुंच ज्यामिति बाधित और परिवर्तनशील है
ट्रांसफार्मर टैंक आंतरिक बैफल्स के साथ इकट्ठे ढांचे हैं, बाहरी शीतलन पंख, वाल्व कनेक्शन, और उन चैनलों को सुदृढ़ करना जो प्रतिबंधित पहुंच क्षेत्र बनाते हैं. रोबोट टॉर्च को वेल्ड जोड़ तक पहुंचने के लिए इन सुविधाओं के बीच नेविगेट करना होगा - और ट्रांसफार्मर रेटिंग और ग्राहक विनिर्देश के आधार पर बाधाओं का सटीक विन्यास इकाई से इकाई में भिन्न होता है.
4. वेल्ड गुणवत्ता मानक कड़े हैं
ट्रांसफार्मर टैंक सेवा में निरंतर तेल के दबाव में काम करते हैं. आईईसी 60076 और ग्राहक फ़ैक्टरी विनिर्देशों की आमतौर पर आवश्यकता होती है 100% दृश्य निरीक्षण और रिसाव परीक्षण, कई ग्राहक प्राथमिक सीमों पर अतिरिक्त गैर-विनाशकारी परीक्षण निर्दिष्ट करते हैं. एक निश्चित क्रमादेशित सेल क्या उत्पादन करता है और विनिर्देश के लिए क्या आवश्यक है, के बीच गुणवत्ता अंतर मुख्य बाधा है.
| ट्रांसफार्मर टैंक स्वचालन विरोधाभास: उच्च भाग की विविधता + व्यापक आयामी सहनशीलता + प्रतिबंधित पहुंच + कड़े गुणवत्ता मानक = बिल्कुल वही स्थितियाँ जहाँ पारंपरिक रोबोटिक कोशिकाएँ सबसे खराब प्रदर्शन करती हैं. और बिल्कुल वही स्थितियाँ जहाँ मैनुअल वेल्डिंग सबसे अधिक रुकावट पैदा करती है. |
ट्रांसफार्मर टैंक वेल्डिंग को स्वचालित कैसे बनाता है? 2026
तीन प्रौद्योगिकी विकास, संयोजन में आ रहा है, ट्रांसफार्मर टैंक वेल्डिंग स्वचालन के लिए व्यवहार्यता गणना बदल दी गई है.
विकास 1: 3डी स्कैन से शून्य-प्रोग्रामिंग पथ निर्माण
3डी लेजर स्कैनर से लैस दृष्टि-निर्देशित वेल्डिंग सिस्टम वेल्डिंग शुरू होने से पहले प्रत्येक ट्रांसफार्मर टैंक पैनल असेंबली की वास्तविक ज्यामिति को कैप्चर कर सकते हैं।. स्कैन वास्तविक संयुक्त स्थितियों का पता लगाता है - ड्राइंग से नाममात्र स्थिति का नहीं - और रोबोट वेल्ड पथ को वास्तव में जो पाता है उससे उत्पन्न करता है. क्योंकि प्रत्येक स्कैन से पथ ताज़ा उत्पन्न होता है, अंश-दर-अंश आयामी भिन्नता अप्रासंगिक है.
विकास 2: गैप-अनुकूली वेल्ड पैरामीटर नियंत्रण
एक 3डी स्कैन सिर्फ सीम का पता नहीं लगाता है - यह पूरे जोड़ की लंबाई के साथ अंतर की चौड़ाई को मापता है. यह डेटा गैप-अनुकूली पैरामीटर नियंत्रण को संचालित करता है: वेल्डिंग सिस्टम तार फ़ीड गति को समायोजित करता है, यात्रा की गति, और अलग-अलग अंतराल की चौड़ाई के बावजूद लगातार वेल्ड गले और पैर के आकार को बनाए रखने के लिए जोड़ के साथ मशाल दोलन. ट्रांसफार्मर टैंक सीम के लिए जहां फिट-अप गैप भिन्न होता है 0.5 मिमी से 3 एकल पैनल जोड़ के साथ मिमी, गैप-अनुकूली नियंत्रण एक वेल्ड के बीच का अंतर है जो रिसाव परीक्षण पास करता है और एक जिसे पुन: कार्य की आवश्यकता होती है.
विकास 3: डिजिटल जुड़वां टकराव सत्यापन
वर्कसेल का एक पूर्ण आकार का वर्चुअल सिमुलेशन - डिजिटल ट्विन - किसी भी नए टैंक कॉन्फ़िगरेशन पर पहला आर्क खुलने से पहले पूर्ण वेल्ड अनुक्रम चलाता है. सिमुलेशन टैंक संरचना के साथ टकराव के लिए प्रत्येक रोबोट की स्थिति की जांच करता है, स्थिरता, और पोजीशनर. यह नए भाग कॉन्फ़िगरेशन पर स्वचालित वेल्डिंग के प्राथमिक जोखिम को समाप्त करता है: प्रथम-लेख दुर्घटना.
स्वचालित ट्रांसफार्मर टैंक वेल्डिंग प्रक्रिया - चरण दर चरण
नीचे दिए गए वर्कफ़्लो में बताया गया है कि एक दृष्टि-निर्देशित कैसे होती है, शून्य-प्रोग्रामिंग वेल्डिंग सिस्टम पैनल असेंबली से पूर्ण वेल्ड तक ट्रांसफार्मर टैंक बॉडी को संभालता है.
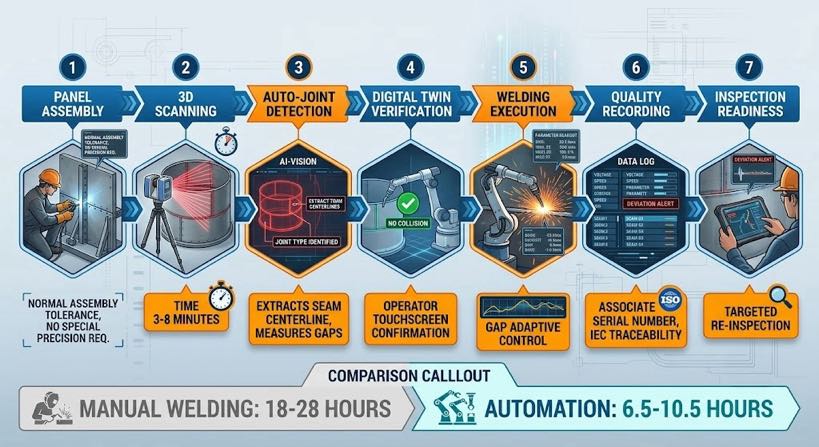
- पैनल असेंबली और टैक वेल्डिंग - पैनल को फिक्स्चर में इकट्ठा किया जाता है और अंतराल पर टैक वेल्ड किया जाता है. इस स्तर पर आयामी सटीकता सामान्य निर्माण सहनशीलता के बराबर है (±1–3 मिमी). किसी विशेष परिशुद्धता की आवश्यकता नहीं है.
- 3इकट्ठे ढांचे का डी स्कैन - लेजर स्कैनर इकट्ठे टैंक को स्वीप करता है, सभी सुलभ वेल्ड जोड़ों की ज्यामिति को कैप्चर करना: बेस-टू-वॉल सीम, दीवार से दीवार तक कोने की सिलाई, नालीदार जड़ वेल्ड, रिब अटैचमेंट वेल्ड को मजबूत करना, और लग पैड वेल्ड उठाना. स्कैन समय: 3 को 8 टैंक के आकार और संयुक्त संख्या के आधार पर मिनट.
- स्वचालित संयुक्त पहचान और सीम निष्कर्षण - दृष्टि प्रणाली स्कैन ज्यामिति से प्रत्येक संयुक्त प्रकार की पहचान करती है, सीम सेंटरलाइन निकालता है, प्रत्येक जोड़ के साथ वास्तविक गैप प्रोफ़ाइल को मापता है, और ऑपरेटर समीक्षा के लिए प्रोग्रामयोग्य सहनशीलता के बाहर जोड़ों को चिह्नित करता है.
- डिजिटल ट्विन सत्यापन - उत्पन्न वेल्ड अनुक्रम पूर्ण आकार के आभासी सिमुलेशन में चलता है. टकराव का पता लगाने से हर दृष्टिकोण की जाँच होती है, वेल्ड, और स्कैन से वास्तविक टैंक ज्यामिति के विरुद्ध गति को वापस ले लें. ऑपरेटर टचस्क्रीन पर सिमुलेशन की समीक्षा करता है और आगे बढ़ने से पहले पुष्टि करता है.
- वेल्ड निष्पादन - रोबोट सत्यापित अनुक्रम निष्पादित करता है. गैप-अनुकूली पैरामीटर नियंत्रण प्रत्येक जोड़ के साथ तार फ़ीड और यात्रा की गति को लगातार समायोजित करता है. पोजिशनर संपूर्ण वेल्डिंग स्थिति को सपाट या क्षैतिज बनाए रखने के लिए संयुक्त समूहों के बीच टैंक को घुमाता है.
- इन-प्रोसेस गुणवत्ता लॉगिंग - आर्क पैरामीटर, यात्रा की गति, और पूरे वेल्ड क्रम में प्रति जोड़ विचलन अलर्ट लॉग किया गया, टैंक क्रमांक के विरुद्ध, के लिए आईईसी 60076 पता लगाने की क्षमता.
- वेल्ड के बाद निरीक्षण की तैयारी - पूरा टैंक दृश्य निरीक्षण के लिए प्रस्तुत किया जाता है. वेल्ड लॉग निरीक्षक का ध्यान उन जोड़ों की ओर निर्देशित करता है जहां वेल्डिंग के दौरान विचलन अलर्ट हुआ था.
| चक्र समय तुलना - मध्यम ट्रांसफार्मर टैंक (लगभग. 2.5 मी × 1.5 मी × 1.5 एम, 60 जोड़): मैनुअल वेल्डिंग: 18-28 घंटे (2-3 शिफ्ट-दिन) पारंपरिक रोबोटिक सेल: व्यवहार्य नहीं - रीप्रोग्रामिंग का समय वेल्ड समय से अधिक है दृष्टि-निर्देशित स्वचालित प्रणाली: स्कैन + सत्यापित करें: 15-25 मिनट | वेल्ड चक्र: 6-10 घंटे कुल: 6.5-10.5 घंटे (1-1.5 शिफ्ट-दिन) थ्रूपुट लाभ: वेल्ड चक्र समय पर लगभग 2-3×, साथ ही प्रोग्रामिंग ओवरहेड का उन्मूलन. |
ट्रांसफार्मर टैंक संयुक्त प्रकार और उनकी स्वचालन चुनौतियाँ
| संयुक्त प्रकार | जगह | स्वचालन चुनौती | दृष्टि-निर्देशित समाधान |
| फ्लैट पैनल बट वेल्ड | बेस प्लेट सीम | प्लाज़्मा कट किनारों से गैप भिन्नता; पैनल धनुष | 3डी स्कैन वास्तविक गैप प्रोफ़ाइल को मापता है; गैप-अनुकूली पैरामीटर पूरे गले के आकार को बनाए रखते हैं |
| वॉल-टू-बेस फ़िलेट वेल्ड | टैंक तल पर परिधि सीम | लम्बी सतत सीवन; तापीय विकृति जमा हो जाती है | इन-वेल्ड आर्क ट्रैकिंग टॉर्च की स्थिति को सही करती है; पोजिशनर जोड़ को फ्लैट-डाउन स्थिति में प्रस्तुत करता है |
| नालीदार जड़ वेल्ड | फ्लैट फ्रेम के लिए नालीदार साइड पैनल | गलियारों के बीच तंग पहुंच; पिच भिन्नता ±2-4 मिमी | स्कैन वास्तविक गलियारा पिच का पता लगाता है; वास्तविक रिक्ति से मेल खाने के लिए पथ उत्पन्न किया गया, नाममात्र का चित्रण नहीं |
| कॉर्नर वेल्ड (लगातार) | टैंक के कोनों पर लंबवत सीम | परिवर्तनशील अंतराल; दबाव बनाए रखने वाले सीमों पर पूर्ण-प्रवेश आवश्यक है | स्कैन पर गैप माप; वास्तविक अंतराल के आधार पर बहु-पास पथ की योजना बनाई गई - 1 को 3 गुजरता है |
| पसली पट्टिका को मजबूत करना | टैंक की दीवार पर बाहरी सख्त पसलियाँ | दीवार की वक्रता से परिवर्तनशील गतिरोध; रिब पोजिशनिंग सहिष्णुता ±3 मिमी | दृष्टि पसलियों की वास्तविक स्थिति का पता लगाती है; वास्तविक रिब-टू-वॉल चौराहे से उत्पन्न फ़िलेट पथ |
| लिफ्टिंग लग पैड वेल्ड | लिफ्ट बिंदुओं पर बाहरी पैड | उच्च-बाधा वेल्ड - पूर्ण संलयन की आवश्यकता है | डिजिटल ट्विन टॉर्च पहुंच की पुष्टि करता है; गैप-अनुकूली नियंत्रण पैड परिधि पर पूर्ण संलयन सुनिश्चित करता है |
| बुशिंग सीटिंग वेल्ड | टैंक का ढक्कन - ढक्कन प्लेट में निकला हुआ किनारा झाड़ना | ढक्कन पर गोलाकार सीवन; कोणीय दृष्टिकोण की आवश्यकता है | वास्तविक बुशिंग निकला हुआ किनारा स्थिति के स्कैन से उत्पन्न परिपत्र वेल्ड पथ |
ट्रांसफार्मर टैंक वेल्डिंग के लिए भौतिक सेल विन्यास
रोबोट और पहुंच
के साथ एक मानक 6-अक्ष औद्योगिक रोबोट 1,400 को 2,800 मिमी पहुंच अधिकांश मध्यम ट्रांसफार्मर टैंक कॉन्फ़िगरेशन को संभालती है. बड़े पावर ट्रांसफार्मर टैंकों के लिए - 4 को 6 लंबाई में मीटर - 7-अक्ष रैखिक ट्रैक भाग को पुनर्स्थापित करने की आवश्यकता के बिना टैंक की लंबाई के साथ रोबोट की ऑपरेटिंग रेंज का विस्तार करता है. 7वें-अक्ष ट्रैक को रोबोट नियंत्रक के साथ समन्वित किया जाता है ताकि रैखिक गति वेल्ड पथ के साथ सिंक्रनाइज़ हो.
positioner
एक हेडस्टॉक/टेलस्टॉक पोजिशनर - आम तौर पर 2,000 को 10,000 वितरण और बिजली ट्रांसफार्मर टैंकों के लिए किग्रा पेलोड रेटिंग - प्रत्येक संयुक्त समूह को इष्टतम वेल्डिंग स्थिति में प्रस्तुत करने के लिए टैंक को घुमाता है. पोजिशनर को रोबोट नियंत्रक और स्कैन सिस्टम के साथ समन्वयित किया जाता है: स्कैन पोजिशनर शून्य बिंदु के सापेक्ष संयुक्त स्थिति को कैप्चर करता है, और वेल्ड अनुक्रम स्वचालित रूप से संयुक्त समूहों के बीच पोजिशनर रोटेशन की योजना बनाता है.
सुरक्षा एवं धुंआ प्रबंधन
ट्रांसफार्मर टैंक वेल्डिंग में भारी प्लेट पर उच्च जमाव दर शामिल होती है - धूआं उत्पादन महत्वपूर्ण है. सेल परिक्षेत्र में स्रोत पर उच्च मात्रा में निष्कर्षण और पूर्ण परिक्षेत्र के लिए क्षेत्र निष्कर्षण शामिल है. आर्क फ्लैश सुरक्षा मिलती है आईईसी 60079 और स्थानीय सुरक्षा कोड. प्रवेश द्वार खुले होने पर रोबोट की गति को रोकने के लिए सेल को इंटरलॉक किया जाता है.
वेल्ड गुणवत्ता और पता लगाने की क्षमता आईईसी 60076 और ग्राहक विशिष्टताएँ
| गुणवत्ता की आवश्यकता | मैनुअल वेल्डिंग दृष्टिकोण | स्वचालित सेल दृष्टिकोण |
| 100% दृश्य निरीक्षण | इंस्पेक्टर वेल्ड के बाद सभी जोड़ों की जांच करता है; कोई प्रक्रिया रिकॉर्ड नहीं | वेल्ड लॉग प्रति जोड़ वास्तविक आर्क पैरामीटर प्रदान करता है; निरीक्षक दृश्य जांच के साथ-साथ लॉग की समीक्षा करता है |
| दबाव/रिसाव परीक्षण | उत्तीर्ण/असफल - परीक्षण विफल होने पर कोई प्रक्रिया लिंकेज नहीं | वेल्ड लॉग विचलन अलर्ट के साथ जोड़ों की पहचान करता है; परीक्षण विफल होने पर पुनः निरीक्षण का लक्ष्य |
| वेल्ड प्रक्रिया योग्यता (डब्ल्यूपीएस/पीक्यूआर) | वेल्डर प्रति अर्हता प्राप्त करता है एडब्लूएस डी1.1 या में 15614 | सेल वेल्ड को मान्य वेल्ड शेड्यूल लाइब्रेरी में जोड़ता है - योग्यता परीक्षण रिकॉर्ड के लिए पता लगाने योग्य पैरामीटर |
| आयामी सत्यापन | मैनुअल गेज माप - नमूना आधार | प्री-वेल्ड स्कैन से गैप माप अनुमानित वेल्ड आकार प्रदान करता है; आर्क लॉग निष्पादन की पुष्टि करता है |
| सामग्री का पता लगाने की क्षमता | प्लेट हीट नंबरों को जोड़ों से जोड़ने वाले मैनुअल रिकॉर्ड | वेल्ड लॉग पार्ट सीरियल नंबर से जुड़ा हुआ है; जॉब सेटअप पर प्लेट हीट नंबर प्रविष्टि |
अक्सर पूछे जाने वाले प्रश्नों
क्या स्वचालित वेल्डिंग नालीदार पैनल सीम को संभाल सकती है?
हां - नालीदार पैनल वेल्डिंग उन विशिष्ट अनुप्रयोगों में से एक है जहां दृष्टि-निर्देशित स्वचालन मैनुअल वेल्डिंग और पारंपरिक रोबोटिक कोशिकाओं दोनों से बेहतर प्रदर्शन करता है. 3डी स्कैन वास्तविक गलियारा पिच और ज्यामिति का पता लगाता है, जो प्रेस निर्माण सहनशीलता के कारण नाममात्र ड्राइंग आयाम से भिन्न होता है. वेल्ड पथ वास्तविक नालीदार रिक्ति से मेल खाने के लिए उत्पन्न होता है, लंबे कॉरगेशन रन के दौरान मैनुअल वेल्डिंग की तुलना में काफी अधिक सुसंगत वेल्ड आकार का उत्पादन होता है.
सिस्टम न्यूनतम और अधिकतम टैंक आकार कितना संभाल सकता है?
व्यावहारिक आकार सीमा लगभग है 0.8 मीटर को 6 सबसे लंबे आयाम में मीटर, से भाग भार के साथ 200 किलो से 15,000 पोजिशनर रेटिंग के आधार पर किग्रा. छोटे टैंक - नीचे वितरण ट्रांसफार्मर 100 केवीए - 7-अक्ष ट्रैक के बिना एक मानक दोहरे स्टेशन सेल पर वेल्ड किया जा सकता है. बड़े पावर ट्रांसफार्मर टैंक - 6 मीटर और उससे ऊपर - गैन्ट्री-माउंटेड रोबोट या मल्टी-रोबोट सिस्टम की आवश्यकता होती है. स्वचालन कार्यान्वयन के लिए सबसे आम उत्पादन रेंज है 400 केवीए को 10 एमवीए वितरण और मध्यम शक्ति ट्रांसफार्मर टैंक.
सिस्टम उन टैंकों को कैसे संभालता है जहां ऑर्डर के बीच ग्राहक विनिर्देश बदलता है?
क्योंकि वेल्ड पथ संग्रहीत प्रोग्राम के बजाय प्रत्येक टैंक के वास्तविक स्कैन से उत्पन्न होता है, ऑर्डर के बीच विनिर्देश परिवर्तन के लिए किसी प्रोग्रामिंग अपडेट की आवश्यकता नहीं होती है. ऑपरेटर टैंक लोड करता है, स्कैन आरंभ करता है, और सिस्टम अपने द्वारा खोजी गई ज्यामिति के लिए उपयुक्त एक नया पथ उत्पन्न करता है. वेल्ड शेड्यूल लाइब्रेरी अपडेट - यदि विनिर्देश परिवर्तन में एक अलग संयुक्त वर्ग या सामग्री की मोटाई शामिल है - तो वेल्डिंग इंजीनियर इनपुट की आवश्यकता होती है, लेकिन यह नए संयुक्त कॉन्फ़िगरेशन के लिए एक बार का अपडेट है, प्रति-ऑर्डर प्रोग्रामिंग कार्य नहीं.
ट्रांसफार्मर टैंक उत्पादन पर सेल को चलाने के लिए कौन से ऑपरेटर कौशल की आवश्यकता होती है?
सेल ऑपरेटर को आवश्यकता है: टैंक लोडिंग के लिए क्रेन या फोर्कलिफ्ट लाइसेंस; वेल्ड ड्राइंग को पढ़ने और संयुक्त अनुक्रमों की पहचान करने की क्षमता; सेल की टचस्क्रीन एचएमआई से परिचित होना; और अस्वीकार्य स्कैन परिणाम के गठन की बुनियादी समझ. रोबोट प्रोग्रामिंग कौशल, सीएडी ज्ञान, और वेल्डिंग प्रमाणीकरण की आवश्यकता नहीं है. सामान्य निर्माण दुकान अनुभव वाले एक तकनीशियन को दो से तीन सप्ताह में प्रशिक्षित किया जा सकता है.
अगले कदम
- 3डी स्कैनिंग और सीम ट्रैकिंग तकनीक को समझना जो इसे संभव बनाती है, पढ़ना ब्लॉग 04: 3डी विज़न लेजर सीम ट्रैकिंग की व्याख्या.
- यह समझने के लिए कि रिवर्स मॉडलिंग के माध्यम से स्कैन डेटा को वेल्ड प्रोग्राम में कैसे परिवर्तित किया जाता है , पढ़ना ब्लॉग 05: स्कैन-टू-वेल्ड प्रौद्योगिकी.
- आपके ट्रांसफार्मर टैंक उत्पादन मात्रा और वर्तमान श्रम लागत के लिए आरओआई मामले का मूल्यांकन करने के लिए, ब्लॉग पढ़ें 08: नो-प्रोग्रामिंग रोबोटिक वेल्डिंग सेल का आरओआई.
- यह समझने के लिए कि स्वचालित वेल्डिंग सेल को मौजूदा फैब्रिकेशन लाइन में कैसे एकीकृत किया जाए, ब्लॉग पढ़ें 10: विज़न-निर्देशित रोबोटिक वेल्डिंग वर्कस्टेशन को कैसे एकीकृत करें.
| देखें कि विज़न-निर्देशित वेल्डिंग आपके वास्तविक हिस्सों पर कैसे काम करती है हमें एक टैंक का चित्र भेजें, टेक्ला मॉडल, या सिर्फ जोड़ की एक तस्वीर. हम एक स्कैन-टू-वेल्ड पथ प्रदर्शन चलाएंगे और एक चक्र समय अनुमान लौटाएंगे, पथ पूर्वावलोकन, और वेल्ड क्रॉस-सेक्शन - किसी प्रतिबद्धता की आवश्यकता नहीं है. ✉ Contact Us Now → Calculate My ROI ✓ No commitment required ✓ Response within 24 hours ✓ Free cycle time estimate |
लेखक के बारे में
अनुभव & साख
रोबोटिक वेल्डिंग सिस्टम एकीकरण विशेषज्ञ के साथ 12+ रोबोट पोजिशनर चयन और एकीकरण पर केंद्रित वर्षों का प्रत्यक्ष परियोजना अनुभव. को परामर्श प्रदान किया है 300+ उत्तरी अमेरिका भर में कारखाने, यूरोप, और एशिया.
कंपनी बैकग्राउंड: 26+ वेल्डिंग ऑटोमेशन इंजीनियरिंग के वर्ष, 40+ सक्रिय पेटेंट, 1,500+ विश्व स्तर पर पूर्ण की गई परियोजनाएँ, लगभग 70% रोबोट पोजिशनर एकीकरण शामिल है.
प्रमाणपत्र
- आईएसओ 9001: 2015 (जीबी/टी 19001-2016) - गुणवत्ता प्रबंधन प्रणाली
- GJB 9001C-2017 - सैन्य/हथियार उपकरण गुणवत्ता प्रबंधन प्रणाली
- ईयू सीई - मशीनरी निर्देश 2006/42/ईसी (प्रमाणपत्र. नहीं. एम.2026.206.सी134866)
- हाई-टेक एंटरप्राइज - सर्टिफिकेट. नहीं. GR202341000595 (नवंबर में जारी. 2023)
आखरी अपडेट: जून 2026
संबंधित पोस्ट
समन्वित गति प्रोग्रामिंग: अपने रोबोट और पोजिशनर को एक गतिज श्रृंखला के रूप में गतिशील बनाना
रोबोटिक लेजर वेल्डिंग आपूर्तिकर्ता का चयन कैसे करें: तकनीकी मूल्यांकन से लेकर नमूना परीक्षण तक

स्थिरता-मुक्त निर्माण: जब एक वेल्डिंग पोजिशनर कॉम्प्लेक्स जिग्स को बदलता है, टैक वेल्ड, और क्रेन समय
रोबोट पोजिशनर पेलोड गणना और सुरक्षित चयन: संपूर्ण इंजीनियरिंग गाइड
अपनी फ़ैक्टरी के लिए सही रोबोटिक लेज़र वेल्डिंग सिस्टम कैसे चुनें
