Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Руководство по техническому обслуживанию роботизированной сварочной камеры: Лучшие практики, Расписание & Поиск неисправностей 2026
Хорошее техническое обслуживание продлевает срок службы оборудования за счет 30%+
Роботизированная сварочная ячейка — это прецизионная машина, а не “поставил и забыл” черный ящик.
На основе данных отслеживания от 100+ реальные проекты развертывания,правильно обслуживаемое оборудование имеет средний срок службы 30-50% дольше, чем запущенное оборудование. С тем же $100,000 инвестиции, ухоженное оборудование служит долго 8-10 годы, а запущенное оборудование может выйти из строя в течение 3-5 годы.
В этом руководстве представлена полная система обслуживания.: ежедневные/еженедельные/месячные/ежеквартальные/годовые контрольные списки, уход за критически важными компонентами, устранение распространенных неисправностей, и бюджеты затрат на техническое обслуживание.
1. Контрольные списки технического обслуживания
Ежедневно (Каждую смену): Проверьте износ контактного наконечника, разбрызгивание сопла, ослабление датчика столкновения, очистка факела, целостность защитного ограждения/световой завесы, функция кнопки аварийного останова, состояние направляющего канала, и состояние сварочного кабеля.
Еженедельно: Проверьте износ и наличие мусора ролика подачи проволоки., катушка с проволокой путается/ржавеет, уровень/утечки в системе охлаждающей жидкости, износ штифта/зажима позиционера, внешний вид руки робота, и работа вентилятора охлаждения шкафа управления.
Ежемесячно: Проверьте уровень/протечки масла в коробке передач (Оси J1-J3 и J4-J6), Сигнализация низкого напряжения батареи робота, контрольные лампы реле безопасности, износ/заедание кабельной несущей, и герметичность заземления.
Ежеквартальный: Заменить масло в коробке передач (Оси J4-J6), проверить ограничители оси, очистка источника питания и шкафа управления от пыли, и затяните болты предохранительного ограждения.
Ежегодно: Заменить масло в коробке передач (Оси J1-J3), выполнить точную калибровку робота (TCP и системы координат), калибровать источник питания, проверить систему безопасности, и замените критически важные расходные материалы в зависимости от срока службы.
2. Уход за критически важными компонентами
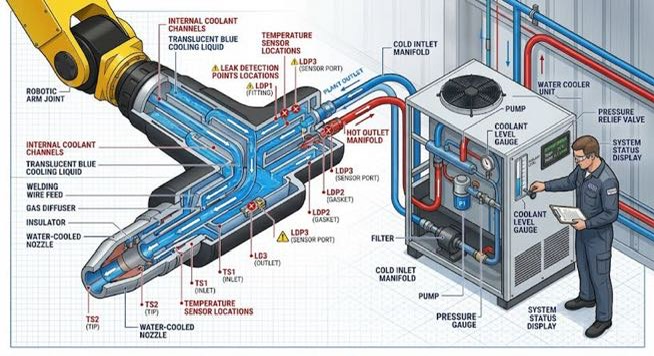
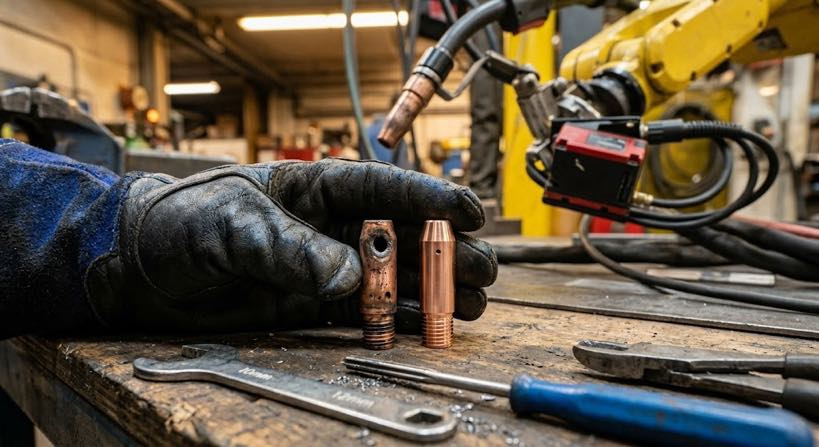
Система факела: Контактный наконечник, нормальная жизнь 8-16 часов непрерывной сварки. Замените, когда отверстие увеличится., подача проволоки становится затруднительной, или дуга становится нестабильной. Нормальная жизнь сопла 40-80 часы. Замените при сильном накоплении брызг или возникновении деформации.. Ежемесячно проверяйте функцию триггера датчика столкновения.. После замены горелки, усилие спуска должно быть перекалибровано.
Система подачи проволоки: Проверяйте ролик подачи проволоки еженедельно.. Замените при износе или проскальзывании канавок.. Различные диаметры проволоки требуют разных профилей канавок.. Проверяйте направляющий канал каждые две недели.. Замените при наличии перегиба или износа внутренней стенки.. Для алюминиевой проволоки требуется тефлоновая оболочка.. Для двухтактных систем (сварка алюминия), Ежемесячно проверяйте износ шестерни тягового электродвигателя.
Позиционер: Меняйте масло в коробке передач каждые 2,000-3,000 часы. Выясните необычный шум или аномальное повышение температуры.. Проверяйте подшипники ежеквартально. Замените, если обнаружен заедание или чрезмерный люфт.. Проверяйте фиксирующие штифты инструмента еженедельно.. Износ, превышающий 0,2 мм, влияет на точность обнаружения шва роботом..
Рука робота: Каждую замену масла в коробке передач осей J1-J3. 2,000-3,000 часы. Изменение для осей J4-J6 каждые 1,000-1,500 часы. Используйте только масло, указанное производителем.. Заменяйте батарею каждые 1-2 годы. Когда появляется сигнал тревоги низкого напряжения, заменить при включении. Проверяйте пломбы ежеквартально. Масляные пятна или капли указывают на утечку..
3. 10 Распространенные неисправности и быстрое устранение неполадок
| # | Симптом неисправности | Возможная причина | Поиск неисправностей |
| 1 | “Низкое напряжение батареи” тревога | Срок службы батареи истек | Замените батарею при включенном питании, перекалибровать нулевую точку |
| 2 | Нестабильная дуга, частый обрыв дуги | Износ контактного наконечника/плохая подача проволоки/плохое заземление | Замените контактный наконечник, проверить вкладыш, затянуть почву |
| 3 | Изменение положения сварного шва | Неточная TCP/дрейф позиционирования детали/дрейф позиционера | Повторная калибровка TCP, проверить приспособление, откалибровать позиционер на ноль |
| 4 | “Перегрузка сервопривода” тревога | Перегрузка/нарушение траектории/заклинивание коробки передач | Проверьте нагрузку, медленно бегите трусцой, чтобы найти точку пересечения |
| 5 | Чрезмерное разбрызгивание | Низкий расход газа/неправильные параметры/засорение сопла | Проверить газовый баллон, настроить параметры, очистить сопло |
| 6 | Двигатель механизма подачи проволоки не работает | Заклинивание подающего ролика/неисправность двигателя/потеря сигнала | Проверьте подающий ролик, испытательный двигатель, проверить проводку |
| 7 | Плохая повторяемость робота | Износ коробки передач/неисправность энкодера/механический ослабление | Проверьте коробку передач, калибровать энкодер, затянуть болты |
| 8 | Сигнализация потока газа | Низкое давление в цилиндре/утечка в линии/неисправность датчика | Заменить цилиндр, проверка утечки, проверить датчик |
| 9 | Сработало защитное ограждение, не могу сбросить | Реле безопасности не сбрасывается/световая завеса заблокирована | Устранить препятствие, нажмите кнопку сброса реле безопасности |
| 10 | Факел не возвращается после столкновения | Датчик столкновения не сбрасывается/механическое заедание | Датчик ручного сброса, проверить горелку на предмет деформации |
4. Лучшие практики профилактического обслуживания
Справочник стандартов ISO: ИСО 10218-1:2025 требует регулярных проверок функций безопасности и журналов технического обслуживания. ИСО 10218-2:2011 требует проверки безопасности после технического обслуживания. ИСО 13287 определяет методы проверки и испытаний для обслуживания роботов.
Шесть лучших практик:
- Ведение журнала технического обслуживания: Дата записи, содержание, замененные детали, и отклонения для каждого вида работ по техническому обслуживанию.
- Установите напоминания о техническом обслуживании: Используйте календарь или систему CMMS — не полагайтесь на “память.”
- Обучающие машинисты для ежедневного обслуживания: Научите их основам “смотреть, слушать, чувствовать” методы. Операторы обнаруживают аномалии раньше всех.
- Установить минимальный запас запасных частей:
| Запчасть | Рекомендуемый запас | Примечания |
| Советы по контакту | 50-100 | Ежедневный расходный материал |
| Насадки | 10-20 | Еженедельный расходный материал |
| Ролики подачи проволоки | 2-3 наборы | По одному на диаметр проволоки |
| Датчик столкновения | 1 | Резервное копирование |
| Батарея робота | 1-2 | Резервное копирование |
| Кнопка аварийного останова | 2 | Резервное копирование |
| Реле | 2-3 | Распространенные типы |
- Ежегодная прецизионная калибровка: Наймите профессионала или используйте лазерный трекер ежегодно. Затраты $1,000-3,000 но предотвращает проблемы с качеством из-за потери точности.
- Обзор после неисправности: Записывайте причину и решение после каждой неисправности.. Одна и та же неисправность, возникающая три раза, указывает на системную проблему..
5. Справочная информация о бюджете затрат на техническое обслуживание
На базе стандартной одностанции ($70,000 первоначальные инвестиции):
| Категория | Годовая стоимость (доллар США) | Примечания |
| Расходные материалы (советы, насадки, подающие ролики) | 800-1,500 | Зависит от количества часов сварки |
| Смазочные материалы, охлаждающая жидкость | 300-600 | В зависимости от интервалов замены |
| Запасные части (батарея, реле, и т. д.) | 200-500 | В зависимости от срока службы |
| Профессиональное обслуживание (если необходимо) | 500-2,000 | 1-2 раз в год |
| Точная калибровка (ежегодный) | 1,000-3,000 | Необязательно, но рекомендуется |
| Общий годовой бюджет | 2,800-7,600 | ~4-11% от первоначальных инвестиций |
Соотношение бюджета на техническое обслуживание по возрасту оборудования:
| Возраст оборудования | Годовой бюджет на техническое обслуживание (% первоначальных инвестиций) |
| Годы 1-3 | 3-5% |
| Годы 4-6 | 5-8% |
| Годы 7-10 | 8-12% |
Процент затрат на техническое обслуживание увеличивается с возрастом оборудования. Однако, даже в году 10, затраты на техническое обслуживание намного ниже, чем покупка нового оборудования.
6. Относитесь к роботу как к точному оборудованию, Не одноразовый инструмент
Роботизированная сварочная ячейка – это не “поставил и забыл” черный ящик. Относитесь к нему как к точному оборудованию, и это вознаградит вас 8-10 лет стабильного производства. Пренебрегайте этим, и он потерпит неудачу, когда вам это будет нужно больше всего.
Три основных принципа:
- Регулярное обслуживание обходится значительно дешевле аварийного ремонта.: Один отказ коробки передач ($20,000-50,000) мог бы купить 10 лет смазочного масла.
- Операторы — лучшие сенсоры: Научите их обнаруживать отклонения (необычный шум, запах, вибрация). Многие неисправности можно обнаружить до того, как они станут серьезными проблемами..
- Техническое обслуживание — это не затраты, это инвестиции: Каждый $1 потрачено на профилактическое обслуживание, экономия $3-5 при аварийных ремонтах и производственных потерях.
Источники данных
- Записи о техническом обслуживании от 100+ проекты по развертыванию роботизированных сварочных ячеек (2024-2026)
- ИСО 10218-1:2025, ИСО 10218-2:2011
- АББ, Фанук, Яскава, Характеристики технического обслуживания KUKA
Связанное чтение
- 8 Дорогостоящие ошибки при развертывании роботизированной сварочной установки (И как их избежать)
- Как рассчитать окупаемость роботизированной сварочной установки? Полный шаблон
- Основные компоненты роботизированной сварочной камеры & Руководство по выбору
Идентификация автора
Эта статья основана на материалах Международной федерации робототехники. (IFR) Всемирный отчет по робототехнике 2025, Американское общество сварщиков (АВС) данные о рабочей силе, и технологические планы крупных производителей.
Автор:
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

7Техническое обслуживание гусеничной системы робота-оси & Руководство по устранению неполадок

Полное руководство для начинающих по позиционерам роботов: Все, что вам нужно знать

Как правильно выбрать роботизированную сварочную ячейку для вашего цеха? Одностанция против. Две станции (2026 Полное руководство)

Изготовление без приспособлений: Когда сварочный позиционер заменяет сложные приспособления, Прихваточные сварные швы, и время крана

Как роботизированная лазерная сварка позволяет облегчить автомобильную промышленность: От высокопрочной стали к алюминиевым кузовам