


Производител на работни станции за роботи и лазерни системи по поръчка



Можете ли да се доверите на спецификационния лист? Как да проверите точността на заваръчния позиционер с лазерни тракери и ISO 9283
Всеки позиция за заваряванеr каталожни изводи с номер за повторяемост: ±0,03 мм, ±0,05 мм, понякога ±0,01 mm за серво модули от висок клас. За международен купувач, сравняващ оферти между доставчици и континенти, тази цифра се превръща в табло с резултати - по-ниското изглежда по-добре, и решението за покупка често го следва. Неудобната истина, която спецификационният лист крие, е, че номерът е спечелен в лаборатория, при тесен набор от условия вашата фабрика никога няма да се възпроизведе. Доверете му се сляпо и можете да откриете, седмици след монтажа и пускането в експлоатация, че позиционерът за заваряване, който е „тестван перфектен“, не може да държи вашата част там, където роботът го очаква. Цената на това откритие не е просто преработка; това е закъсала линия, пропусната пратка, и доверието на вашия собствен клиент.
Тази статия обяснява как да потвърдите позиционер за заваряване точност по начина, по който професионален купувач или инженер трябва: с лазерен тракер, срещу ISO 9283 рамка, и с ясни очи за разликата между фабричната инспекция и приемането на място. Минаваме покрай номера на заглавието и разбираме какво означава, как се измерва и как не се измерва, и как да запишете изискването за проверка във вашата поръчка за покупка, така че рекламацията да се превърне в договор, не е надежда. Целта не е да нямаме доверие на всеки доставчик; това е да се замени доверието с измерване.
Забележка: The позиционер за заваряване методологията за проверка тук отразява РОБОПТИКС практика на приемане в серво задвижвани клетки и е в съответствие с ISO 9283:1998 (Манипулиране на индустриални роботи — Критерии за ефективност и свързани с тях методи за изпитване).
Връзката между качеството на заваръчния шев се съпоставя с рецензирано изследване на поведението на басейна, зависимо от позицията (Парк и др., 2019; Liu и др., 2023).
1. Обещанието на спецификационния лист
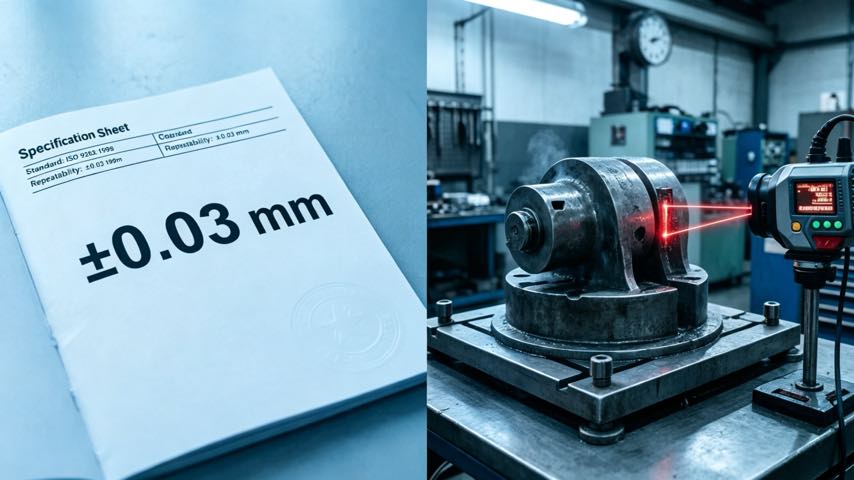
Повторяемостта е най-цитираното и най-малко разбраното число на a позиционер за заваряване лист с данни. Звучи като гаранция: „тази ос ще се върне на същото място в рамките на ±0,03 mm, всеки път.” В тесен, буквален смисъл е вярно - във фабриката на доставчика, при една контролирана температура, без натоварване на лицевата плоча, движейки се бавно между измерванията. Проблемът не е, че твърдението е невярно. Това е, че твърдението е една тестова точка, спечелени при идеални условия, облечен като общо обещание за вашия производствен етаж. Международните купувачи, сравняващи две оферти, често се фиксират върху тази една цифра, като същевременно пренебрегват свързаните с нея условия - и тези условия са точно там, където истинското представяне живее или умира.
Помислете срещу какво се конкурира числото в ума ви. Доставчик, който цитира ±0,03 mm, изглежда „по-добре“ от този, който цитира ±0,05 mm, така че те печелят сравнението - дори ако първият е измерен на 20 °C без товар и втората измерена при температура с действително монтирана част. Спецификацията мълчи за този контекст. Вашата работа като купувач е да направите контекста ясен, преди да подпишете, защото контекстът е разликата между число, с което можете да заварявате, и число, с което не можете.
2. Какво всъщност измерва числото (и какво не прави)
Преди да можете да потвърдите a позиционер за заваряване, трябва да знаете какво прави и какво не описва неговият заглавен номер. Двете думи, които най-често се бъркат, са повторяемост и точност, и объркването е скъпо.
2.1 Повторяемост срещу точност
- Повторяемост: Колко плътно оста се връща в същата заповядана поза в продължение на много повтарящи се цикли. Това е изявление за последователност, не коректност. Една ос може да бъде изящно повторима и все още да бъде системно грешна.
- точност: Колко близо е постигнатата поза до зададената. Една ос може да бъде идеално повторима, но да е изместена от истината с 0.5 mm—повторяем-вярно, точно-фалшиво. Това постоянно отместване обикновено може да се коригира с калибриране на рамката; това, което не е, е дефект в хардуера.
Ето и обработената снимка. Да предположим, че оста на накланяне е зададена на 45° и, над десет повторения, каца на 45.00°, 45.01°, 44.99°, 45.00°… разсейване от приблизително ±0,02 mm при радиуса на измерване. Това е отлична повторяемост. Но да предположим, че неговата средна стойност всъщност е 44,6° - тя е постоянно с 0,4° отклонение. Това е лоша точност. За заваряване, повторяемостта е най-важна за последователността ден за ден; точността има значение в момента, в който преподавате програма в рамката на робота или очаквате две клетки да направят еднакви части. Спецификацията цитира повторяемост с причина: това е ласкателното число, и не казва нищо за компенсирането.
2.2 Какво НЕ улавя повторяемостта
Също толкова важно е какво пропуска повторяемостта на заглавието. Обикновено изключва натоварването (оста е празна по време на теста), топлинно състояние (студен старт, не след часове работа), динамично движение (бавно пълзене, не ускорение на производството), и приноса на обратната реакция и еластичната деформация в задвижващата верига - скритите спецификации от Луфт, Скованост & Термичен дрейф: Спецификации на скрития заваръчен позиционер. Позиционер за заваряване, който се повтаря красиво празен при 20 °C все още може да се промени при горещо, тежък, част с бърз цикъл. Повторяемостта е необходима, но далеч не е достатъчна; третирайте го като един вход към по-голяма преценка, никога цялата присъда.
3. ISO 9283: Стандартът, който трябва да управлява иска
ISO 9283:1998 определя как ефективността на манипулиране на индустриални роботи—и, чрез директно удължаване, въртящи се и накланящи се позиционери - трябва да се измерват. Това е международно признат критерий, което го прави правилната отправна точка, когато доставчици от различни страни цитират различни числа. Стандартът определя група характеристики на ефективността: пози точност (AP), повторяемост на позата (RP), точност на пътя (AT), повторяемост на пътя (RT), дрейф на точността на позата при постоянна работа, превишаване, утаяване (стабилизиране) време, и статично съответствие. За позиционер за заваряване, двете, които са най-важни, са повтаряемостта на позата RP и, когато оста се движи по време на заваряване (като при координирано движение), повторяемост на пътя RT.
Също толкова важно е как ISO 9283 казва да меря. Той предписва набор от определени тестови пози, разпределени през работната обвивка, определен брой повторения за всяко, и статистическа обработка - обикновено разпространението, съдържащо се в лента ±2σ или ±3σ. Твърдение за повторяемост, което не посочва кой стандарт, който позира, кои повторения, коя температура, и коя обхват на достоверност е използвал, професионално казано, мнение, а не измерване. Колкото по-малка е лентата σ, толкова по-строго е твърдението - и ±3σ е приблизително 50% по-широк от ±2σ за същите данни, така че двете не са взаимозаменяеми.
3.1 Работен поглед върху числата
Представете си, че доставчик докладва „повторяемост ±0,05 mm“ без други подробности. Поискайте ISO 9283 докладвайте и може да намерите: пози на 0°, 45°, 90°, 135°, 180° наклон, по десет повторения, при 20 °C без товар, отчетени при ±2σ. Това е легитимно, ако е оптимистично, номер. Сега поискайте същата решетка с монтираната производствена част от 1,5 тона и клетката 30 °C след два часа бягане. Същата ос може да отчете ±0,12 mm. И двете са „верни“ – те са просто различни тестове. Докладът, не заглавието, е това, срещу което купувате, и докладът е мястото, където реалното сравнение между доставчиците най-накрая става справедливо.
4. Проверка с лазерен тракер: Как всъщност да го измерим
Лазерният тракер е преносимо устройство за измерване на координати, изградено около строго контролиран лазерен лъч. Той изстрелва лъча към сферично монтиран ретрорефлектор (SMR)— малко монтирано на топка огледало — и определя 3D позицията на целта от измерените ъгли и абсолютното разстояние до целта (интерферометър за нарастващо разстояние, измервател на абсолютно разстояние за първоначалното заключване). Монтирайте SMR върху лицевата плоча на заваръчния позиционер или патронника, управлявайте оста чрез набор от ъгли, и тракерът записва къде всъщност е отишла целта в космоса. Сега измервате позиционера за заваряване по начина, по който вашият робот ще го изпита – в реални координати, с реална геометрия, а не като число в доклад на стенда.
Трикът, който прави това мощно, е геометричното усилване. Малка ъглова грешка по оста се превръща в голяма линейна грешка на върха на изместена цел. Ако вашият SMR седи 500 mm от центъра на въртене и оста е изместена с 0,05°, целта се движи 0.44 mm—приблизително девет пъти по-лесно за разрешаване от тракера, отколкото самата ъглова грешка. Монтирайте мишената колкото е възможно по-надалеч на лицевата плоча и малките ъглови грешки на позиционера за заваряване стават удобно измерими. Ето защо лазерен тракер, не е индикатор за циферблат, е правилният инструмент за проверка на прецизен позиционер, и защо измерването е едновременно бързо и защитимо при спор.
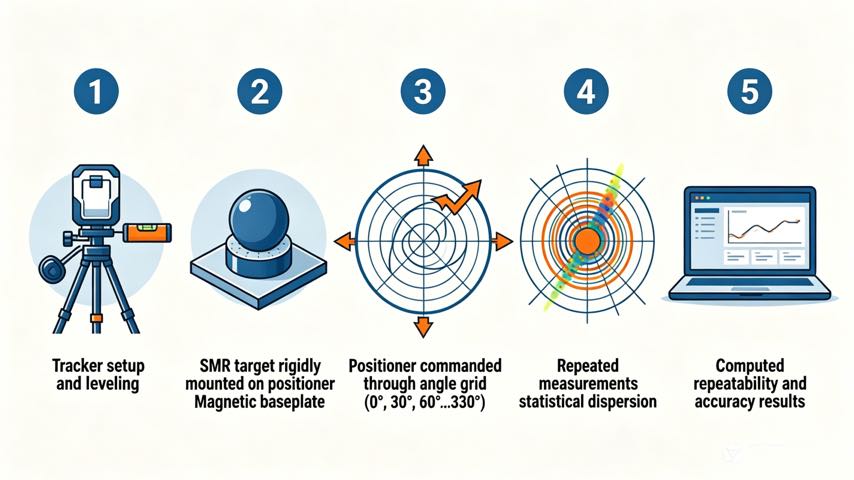
4.1 Практическа процедура за лазерно проследяване
- 1. Настройка и ниво: Поставете тракера така, че да има ясна линия на видимост през цялата дъга на пълно завъртане или наклон; нивелирайте позиционера за заваряване и го оставете да се стабилизира термично - поне 30 минути след включване, тъй като първите цикли са студени и рамката все още се утаява. Запишете температурата на околната среда и повърхността на позиционера.
- 2. Монтирайте целта здраво: Фиксирайте SMR към лицевата плоча на известно място, за предпочитане голям радиус. Твърдостта има значение: всяко движение на целта спрямо лицевата плоча се измерва като грешка на позиционера и поврежда резултата. Използвайте магнитно или свързано гнездо, никога ръчна цел.
- 3. Командвайте решетка за пози: Прекарайте оста през представителен набор от командвани ъгли - за ос на завъртане, 0°, 30°, 60° … 330 °; за наклонена ос, подобен размах в работния му диапазон. При всяка поза, вземете многократно (в идеалния случай десет) повтарящи се измервания с оста, която се командва отново всеки път, така че улавяте повторяемостта, нито едно щастливо четене.
- 4. Повторяемост на изчисленията (RP): За всеки зададен ъгъл, вземете разпространението на повторните показания и докладвайте максималното разпространение и ISO 9283 RP фигура (радиусът ±2σ или ±3σ). Това е вашето истинско, проверена на място повторяемост на заваръчния позиционер.
- 5. Точност на изчисленията (AP) и преобразувайте в ъгъл: Сравнете средната постигната позиция при всяка поза с командната позиция; максималното отклонение е точността на позата. Преобразувайте линейното отклонение при известния целеви радиус обратно в ъглова грешка, за да можете да го сравните директно с ъгловата спецификация на доставчика. Документирайте температурата и натоварването на всяка стъпка.
4.2 От линейно отклонение до ъглова грешка
Да предположим, че при зададен наклон от 90°, вашият SMR на a 400 mm радиус земи 0.30 mm под зададената му позиция, означава над десет прочитания. Ъгловата грешка е приблизително арктан(0.30 / 400) ≈ 0,043°. Ако позиционерът за заваряване е цитиран при ±0,03° точност на наклона, вече независимо потвърдихте, че е незначително извън спецификацията или, ако частта беше монтирана и топла, определили сте точно колко ви струва състоянието на полето. Така или иначе преговаряте от измерване, не вяра, и можете да решите дали празнината има значение за вашия толеранс на заваръчния шев.
5. Пропастта фабрика срещу поле
Номерът, който проверявате на скамейката на доставчика, не е номерът, който ще получите на вашия етаж. Таблицата по-долу посочва размерите на тази празнина и, от решаващо значение, какво да правим с всеки.
| Измерение | Фабричен тест | Полева реалност | Смекчаване |
| температура | Контролиран 20 °C | Магазинни люлки 15–35 °C; топлинният растеж измества рамките | Загрейте преди квалификацията; повторно измерване при работна температура |
| Заредете | Ненатоварена или лека тестова маса | Реалното тегло на частта предизвиква провисване и хлабина (P04, P05) | Проверете с действителната част или представителна маса |
| Скорост | бавно, нежно индексиране | Динамична грешка при пикове при ускорение на производството | Тествайте при или близка до скоростта на производствения цикъл |
| Кабели / маркучи | Чисто, добре поддържан | Dress-pack drag натоварва оста | Измерете с инсталиран пакет рокли |
| Фондация | Прецизно монтиран, изравнени | Подът не е идеално твърд или равен | Нивелирайте и подложете при монтаж; повторна проверка след закотвяне |
| Продължителност | Кратък изблик на цикли | Работно време → дрифт (ISO 9283 дрейф) | Пуснете дрифт тест; проверете след 2-4 часа |
Нищо от това не е измама от страна на доставчика. Те просто не са вашите условия. Професионалният ход е да запишете условията на полето в теста за приемане, така че разликата да бъде измерена, не е открит след въвеждане в експлоатация.
6. Написване на клаузата за точност във вашата поръчка за покупка
Това е мястото, където международните купувачи се защитават, и това е стъпката, която най-често се пропуска. Неясно „повторяемост ±0,05 mm“ в цитат става неясно, неизпълнимо обещание. Превърнете го в клауза: “Позиционер за заваряване повторяемост на позата RP ≤ 0.05 mm и точност на пози AP ≤ 0.10 мм, за ISO 9283:1998, измерено при 25 °C с [наименуван] производствена част, монтирана на [маса] кг, при [скорост] °/s, отчетени при ±2σ, използвайки лазерен тракер. Сега искът е спецификация с метод, състояние, и инструмент за измерване. Ако доставчикът не може да го изпълни при вашата част и температура, научавате това преди изпращане, не след. ROBOPTIX доставя позиционери за заваряване с отчети, реферирани по ISO 9283, и поддържа писане и среща - точно този вид клауза, защото число, което можете да наложите, струва повече от число, на което можете само да се възхищавате.
7. Пет въпроса, които да зададете, преди да се доверите на номера
- Кой стандарт? ISO 9283 или друг? Неуточнено е равно на непроверимо, и трябва да го третирате като маркетинг, а не като измерване.
- Кои пози и повторения? Единичен ъгъл, тестван десет пъти, не е пълната работна обвивка. Изисквайте решетка в диапазона, който действително използвате, не тази, която ласкае оста.
- При какво натоварване и температура? Разтоварени 20 Числата °C скриват полевата грешка, която ви хапе. Настоявайте от ваша страна, на вашата температура, под вашия работен цикъл.
- Каква група за самочувствие? ±2σ и ±3σ се различават грубо 50%; знаете кои сте цитирани, тъй като по-широката лента кара всяко число да изглежда по-добре, отколкото е.
- Имате ли протокола от теста? Искова молба без суровия отчет - пози, повторения, температура, σ лента - е иск, не доказателства. Поискайте документа, не точката.
8. Пример за поле: ±0,05 мм, което не беше
Клиент на ROBOPTIX получи позиционер за заваряване, цитиран с повторяемост ±0,05 mm, подкрепено от фабричния доклад на доставчика по ISO 9283 при 20 °C без товар. На пода, с 1,5-тонна част и а 30 °C магазин, проследяването на шевовете се отклони до 0.4 mm в далечния край на частта - приблизително осем пъти цитираната цифра. Пуснахме отново решетката на лазерното проследяване с монтирана част и записана температура: самата ос се повтаря в рамките на ±0,06 mm, по същество както е цитирано, но предизвиканото от натоварването провисване и топлинен дрейф са изместили средната стойност с 0.35 мм. След замазване на основата, добавяне на рутинна термична загрявка, и повторно калибриране на рамката на робота спрямо позиционера, повторяемостта на полето е установена на ±0,08 mm—приемливо за заваръчния шев, и честен за това какво всъщност може да направи клетката. Оста никога не е била „лоша“; спецификацията беше просто различен свят, и лазерният тракер беше това, което се превеждаше между двете.
9. Когато спецификационният лист е достатъчно добър
За много приложения, повторяемостта на каталога е напълно достатъчна, и гонене на ISO 9283 проверката с лазерен тракер е прекомерно инженерство, което струва време и пари без връщане. Ако вашият толеранс на заваръчния шев е ±1 mm или по-хлабав, ако частта е малка и температурата в магазина е стабилна, и ако калибрирате отново рамката при инсталиране, номерът на спецификационния лист ще остане на практика и един ден за проверка ще потвърди това, което вече сте знаели. Проверката печели своята цена, когато допустимите отклонения се затегнат (±0,2 mm и по-малко), когато частите са големи или тежки, или когато добивът от първо преминаване вече е незначителен и не можете да си позволите скрито компенсиране. Прекарайте деня на лазерното проследяване там, където живее толерантността; пропуснете го там, където рулетката и калибрирането биха свършили работа. Въпросът е преценката, не ритуал - и преценката е това, което разделя купувача, който определя, от този, който просто се надява.
Често задавани въпроси
Q: Какво всъщност означава повторяемост от ±0,03 mm за позиционер за заваряване?
А: Това означава, че оста се връща в същата зададена поза в рамките на a 0.03 mm разпръскване при тестовите условия на доставчика - обикновено ненатоварени, при контролирана температура, движейки се бавно. Това е най-добрата лабораторна цифра за последователност, не е гаранция за точност или производителност при натоварването ви, топло, бързооборотен цех.
Q: Как да проверя точността на позиционера за заваряване с лазерен тракер?
А: Монтирайте ретрорефлекторна мишена върху лицевата плоча на известен радиус, управлявайте оста чрез мрежа от ъгли, и запишете постигнатите 3D позиции на всяка, с няколко повтарящи се четения на поза. Разпространението на повторения дава повторяемост; отместването от зададеното дава точност. Преобразувайте линейното отклонение при целевия радиус обратно в ъгъл, за да го сравните със спецификацията. В идеалния случай повторете решетката с монтирана реална производствена част и при работна температура.
Q: ISO е 9283 правилният стандарт за позиционери за заваряване?
А: ISO 9283:1998 определя точността на позата, повторяемост на позата, точност на пътя, и дрифт за манипулиране на роботи, и е приетата международна рамка и за въртящи се и накланящи се позиционери. Поискайте действителния доклад от теста - пози, повторения, температура, и σ доверителната лента - не само номерът на заглавието, защото условията определят какво означава числото.
Q: Защо фабрично измерената точност е по-добра от полевата точност?
А: Фабричните тестове се провеждат без натоварване при контролирана температура и бавна скорост на нивелиран, твърд монтаж. Полето добавя частично тегло (провисване и луфт), топлинен растеж, влачене на кабела, и часове на работа, които предизвикват дрейф по ISO 9283. Повторната проверка при натоварване и температура – и записването на тези условия в поръчката за покупка – затваря по-голямата част от тази празнина, преди да се ангажирате.
Числото за повторяемост в спецификационния лист на заваръчния позиционер е реално, но това е лабораторен номер-спечелен разтоварен, при 20 °C, движейки се леко. Да се доверите на него като на вашето полево представяне е най-честата и най-скъпа грешка при закупуване на позиционер, защото условията, свързани с него, никога не са вашите условия. Поправката не е цинизъм; това е измерване, направени изпълними. Приемете ISO 9283 рамка, пуснете мрежа за лазерно проследяване с монтирана истинска част и температура, конвертирайте показанията обратно в ъгли, и – решително – запишете резултата във вашата поръчка за покупка като клауза с метод, състояние, и инструмент. Тогава номерът, на който купувате, е номерът, с който заварявате.
ROBOPTIX доставя позиционери за заваряване с доклади за повторяемост, реферирани по ISO 9283, и поддържа приемане на лазерен тракер на място, включително заредена и температурна проверка и изготвяне на клауза за поръчка за покупка, така че спецификацията е по-скоро договор, отколкото надежда. За повечето тежки или тежки работи, този ден за проверка се изплаща при първия път, когато предотврати неправилно подравнен шев или отхвърлена пратка. Следващата статия (P08) преминава от проверка на машината към съпоставянето й с вашата част: кръгла, правоъгълен, и неправилни детайли, и конфигурацията на позиционера за заваряване, която всеки изисква.
Попитайте РОБОПТИКС за отчет, съобразен с ISO 9283, и план за приемане на лазерно проследяване на място - записан във вашата поръчка за покупка - преди да се ангажирате.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
Референции
[1] Международна организация по стандартизация. (1998). ISO 9283:1998, Манипулиране на промишлени роботи — Критерии за ефективност и свързани с тях методи за изпитване.
[2] Паркирайте, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние на гравитацията върху поведението на разтопения резервоар и анализ на микроструктурата върху различни позиции на заваряване при заваряване с метална дъга с импулсен газ. Приложни науки, 9(21).
[3] Лиу, Дж., Дзян, Е., Чен, С., Сю, б., Джан, Ж., Ченг, У., & мамо, X. (2023). Механизми на гравитационно влияние върху поведението на заваръчната вана и производителността на заваръчния шев при заваряване с плазмена дъга с променлива полярност през различни позиции на заваряване. Материали, 16(19).
СВЪРЗАНИ ПУБЛИКАЦИИ

Монтаж & Ръководство за поддръжка на роботизирани системи за лазерно заваряване: Практическа пътна карта

Програмиране на роботизирана заваръчна клетка за начинаещи: Ръководство стъпка по стъпка 2026

Роботизирано лазерно заваряване ROI Анализ: Заслужава ли си инвестицията?

1G до 6G без кран: Как позиционерът преобразува горните заварки в заварки с плоска позиция

Как да изберете правилната роботизирана система за лазерно заваряване за вашата фабрика
