


कस्टम रोबोट वर्कस्टेशन और लेजर सिस्टम निर्माता



क्या आप स्पेक शीट पर भरोसा कर सकते हैं?? लेजर ट्रैकर्स और आईएसओ के साथ वेल्डिंग पोजिशनर सटीकता को कैसे सत्यापित करें 9283
प्रत्येक वेल्डिंग की स्थितिआर कैटलॉग एक दोहराव संख्या के साथ आगे बढ़ता है: ±0.03 मिमी, ±0.05 मिमी, उच्च-स्तरीय सर्वो इकाइयों के लिए कभी-कभी ±0.01 मिमी. एक अंतरराष्ट्रीय खरीदार के लिए आपूर्तिकर्ताओं और महाद्वीपों के उद्धरणों की तुलना करना, वह अंक स्कोरबोर्ड बन जाता है—नीचे बेहतर दिखता है, और खरीदारी का निर्णय अक्सर इसका अनुसरण करता है. स्पेक शीट में जो असुविधाजनक सत्य छिपा है वह यह है कि यह नंबर प्रयोगशाला में अर्जित किया गया था, कुछ परिस्थितियों में आपका कारखाना कभी भी पुनरुत्पादन नहीं करेगा. इस पर आंख मूंदकर भरोसा करें और आप खोज सकते हैं, स्थापना और कमीशनिंग के कुछ सप्ताह बाद, कि वेल्डिंग पोजिशनर जिसका "परीक्षा परीक्षण" किया गया है, वह आपके हिस्से को वहां नहीं रख सकता जहां रोबोट इसकी अपेक्षा करता है. उस खोज की लागत केवल पुनः कार्य नहीं है; यह एक रुकी हुई लाइन है, एक छूटा हुआ शिपमेंट, और आपके अपने ग्राहक के साथ विश्वसनीयता पर आघात हुआ.
यह आलेख बताता है कि सत्यापन कैसे करें वेल्डिंग पोजीशनर सटीकता वैसी ही जैसी एक पेशेवर खरीदार या इंजीनियर को चाहिए: लेजर ट्रैकर के साथ, आईएसओ के खिलाफ 9283 रूपरेखा, और कारखाने के निरीक्षण और क्षेत्र की स्वीकृति के बीच के अंतर को स्पष्ट दृष्टि से देखें. हम शीर्षक संख्या से आगे बढ़ते हैं कि इसका क्या अर्थ है, इसे कैसे मापा जाता है—और नहीं—मापा जाता है, और अपने खरीद आदेश में सत्यापन आवश्यकता कैसे लिखें ताकि दावा एक अनुबंध बन जाए, आशा नहीं. लक्ष्य प्रत्येक आपूर्तिकर्ता पर अविश्वास करना नहीं है; यह विश्वास को माप से बदलना है.
टिप्पणी: The वेल्डिंग पोजीशनर यहां सत्यापन पद्धति प्रतिबिंबित होती है रोबोप्टिक्स सर्वो-संचालित कोशिकाओं में स्वीकृति अभ्यास और आईएसओ के साथ संरेखित 9283:1998 (औद्योगिक रोबोटों में हेरफेर-प्रदर्शन मानदंड और संबंधित परीक्षण विधियां).
वेल्ड-गुणवत्ता लिंकेज को सहकर्मी-समीक्षित स्थिति-निर्भर पूल-व्यवहार अनुसंधान के साथ क्रॉस-रेफ़र किया गया है (पार्क एट अल., 2019; लियू एट अल., 2023).
1. स्पेक शीट का वादा
दोहराव योग्यता सबसे अधिक उद्धृत और सबसे कम समझी जाने वाली संख्या है वेल्डिंग पोजीशनर डेटा शीट. यह एक गारंटी की तरह लगता है: “यह अक्ष ±0.03 मिमी के भीतर उसी स्थान पर वापस आ जाएगा, हर बार।” एक संकीर्ण में, शाब्दिक अर्थ में यह सत्य है—आपूर्तिकर्ता के कारखाने में, एक ही नियंत्रित तापमान पर, फेसप्लेट पर कोई भार नहीं, मापों के बीच धीरे-धीरे आगे बढ़ना. समस्या यह नहीं है कि दावा झूठा है. वह यह कि दावा एक एकल परीक्षण बिंदु है, आदर्श परिस्थितियों में अर्जित किया गया, आपके प्रोडक्शन फ़्लोर के बारे में एक सामान्य वादे के रूप में तैयार किया गया. दो उद्धरणों की तुलना करने वाले अंतर्राष्ट्रीय खरीदार अक्सर इससे जुड़ी शर्तों को नजरअंदाज करते हुए इस एक अंक पर ध्यान केंद्रित करते हैं - और ये स्थितियाँ बिल्कुल वही हैं जहाँ वास्तविक प्रदर्शन रहता है या मर जाता है.
विचार करें कि संख्या आपके दिमाग में किससे प्रतिस्पर्धा कर रही है. ±0.03 मिमी उद्धृत करने वाला आपूर्तिकर्ता ±0.05 मिमी उद्धृत करने वाले आपूर्तिकर्ता से "बेहतर" दिखता है, इसलिए वे तुलना जीत जाते हैं—भले ही पहली बार मापी गई हो 20 डिग्री सेल्सियस अनलोड किया गया और दूसरा वास्तविक हिस्से को माउंट करके तापमान पर मापा गया. स्पेक शीट उस सन्दर्भ पर मौन है. खरीदार के रूप में आपका काम हस्ताक्षर करने से पहले संदर्भ को स्पष्ट करना है, क्योंकि संदर्भ उस संख्या के बीच का अंतर है जिसके साथ आप वेल्ड कर सकते हैं और जिस संख्या के साथ आप वेल्डिंग नहीं कर सकते हैं.
2. संख्या वास्तव में क्या मापती है (और यह क्या नहीं करता है)
इससे पहले कि आप सत्यापित कर सकें a वेल्डिंग पोजीशनर, आपको यह जानना होगा कि इसका शीर्षक क्रमांक क्या बताता है और क्या नहीं. दो शब्द जो सबसे अधिक भ्रमित होते हैं वे हैं दोहराव और सटीकता, और भ्रम महँगा है.
2.1 दोहराव योग्यता बनाम सटीकता
- repeatability: कई दोहराए गए चक्रों में धुरी कितनी मजबूती से उसी आदेशित मुद्रा में लौटती है. यह निरंतरता के बारे में एक बयान है, शुद्धता नहीं. एक अक्ष उत्कृष्ट रूप से दोहराने योग्य हो सकता है और फिर भी व्यवस्थित रूप से गलत हो सकता है.
- शुद्धता: हासिल किया गया पोज़, कमांड किए गए पोज़ के कितना करीब है. एक अक्ष पूरी तरह से दोहराने योग्य हो सकता है फिर भी सत्य से ऑफसेट हो सकता है 0.5 मिमी-दोहराने योग्य-सत्य, सटीक-झूठा. वह स्थिर ऑफसेट आमतौर पर फ़्रेम अंशांकन के साथ ठीक करने योग्य होता है; जो नहीं है वह हार्डवेयर में खराबी है.
यहां काम की गई तस्वीर है. मान लीजिए कि एक झुकाव अक्ष को 45° का आदेश दिया गया है, दस से अधिक पुनरावृत्ति, 45.00° पर उतरता है, 45.01°, 44.99°, 45.00°… माप त्रिज्या पर लगभग ±0.02 मिमी का फैलाव. यह उत्कृष्ट पुनरावृत्ति है. लेकिन मान लीजिए कि इसका माध्य वास्तव में 44.6° है—यह लगातार 0.4° कम है. यह ख़राब सटीकता है. वेल्डिंग के लिए, दिन-प्रतिदिन की निरंतरता के लिए दोहराव सबसे अधिक मायने रखता है; सटीकता उस समय मायने रखती है जब आप रोबोट फ्रेम में कोई प्रोग्राम सिखाते हैं या दो कोशिकाओं से समान हिस्से बनाने की अपेक्षा करते हैं. स्पेक शीट किसी कारण से दोहराव योग्यता को उद्धृत करती है: यह चापलूसी संख्या है, और यह ऑफसेट के बारे में कुछ नहीं कहता है.
2.2 पुनरावर्तनीयता क्या कैप्चर नहीं करती
उतना ही महत्वपूर्ण यह है कि शीर्षक दोहराव क्या छोड़ देता है. इसमें आमतौर पर लोड शामिल नहीं होता है (परीक्षण के दौरान अक्ष खाली है), तापीय अवस्था (ठंडी शुरुआत, ऑपरेशन के घंटों के बाद नहीं), गतिशील गति (धीमी रेंगना, उत्पादन में तेजी नहीं), और ड्राइव श्रृंखला में बैकलैश और इलास्टिक विरूपण का योगदान - से छिपा हुआ चश्मा प्रतिक्रिया, कठोरता & थर्मल बहाव: हिडन वेल्डिंग पोजिशनर विशिष्टताएँ. एक वेल्डिंग पोजिशनर जो खूबसूरती से खाली हो जाता है 20 तापमान के तहत डिग्री सेल्सियस अभी भी बह सकता है, भारी, तेज़ गति से चलने वाला भाग. पुनरावृत्ति आवश्यक है लेकिन पर्याप्त नहीं है; इसे बड़े निर्णय के लिए एक इनपुट के रूप में मानें, संपूर्ण निर्णय कभी नहीं.
3. आईएसओ 9283: वह मानक जो दावे को नियंत्रित करना चाहिए
आईएसओ 9283:1998 परिभाषित करता है कि औद्योगिक रोबोटों में हेरफेर करने का प्रदर्शन कैसा है—और, प्रत्यक्ष विस्तार द्वारा, घूमने और झुकाने वाले पोजिशनर्स को मापा जाना चाहिए. यह अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त मापदण्ड है, जो इसे सही संदर्भ बिंदु बनाता है जब विभिन्न देशों के आपूर्तिकर्ता अलग-अलग नंबर उद्धृत करते हैं. मानक प्रदर्शन विशेषताओं के एक परिवार को निर्दिष्ट करता है: मुद्रा सटीकता (एपी), मुद्रा की पुनरावृत्ति (आर.पी), पथ सटीकता (पर), पथ पुनरावृत्ति (आर टी), निरंतर संचालन के दौरान मुद्रा सटीकता का बहाव, ओवरशूट, तलछट (स्थिरीकरण) समय, और स्थैतिक अनुपालन. वेल्डिंग पोजिशनर के लिए, दो जो सबसे अधिक मायने रखते हैं वे हैं पोज़ रिपीटेबिलिटी आरपी और, जब वेल्डिंग के दौरान अक्ष गति करता है (जैसा कि समन्वित गति में होता है), पथ पुनरावृत्ति आरटी.
उतना ही महत्वपूर्ण यह भी है कि आईएसओ कैसे है 9283 नापने को कहता है. यह कार्यशील लिफाफे के माध्यम से वितरित परिभाषित परीक्षण पोज़ का एक सेट निर्धारित करता है, प्रत्येक में दोहराव की एक निर्दिष्ट संख्या, और एक सांख्यिकीय उपचार - आम तौर पर ±2σ या ±3σ बैंड के भीतर फैला हुआ फैलाव. एक दोहराव का दावा जो यह नहीं बताता कि कौन सा मानक है, जो पोज देता है, कौन सी पुनरावृत्ति, कौन सा तापमान, और यह किस कॉन्फिडेंस बैंड का उपयोग करता है, पेशेवर रूप से बोल रहा हूँ, माप के बजाय एक राय. σ बैंड जितना छोटा होगा, दावा उतना ही कड़ा होगा—और ±3σ मोटे तौर पर होगा 50% समान डेटा के लिए ±2σ से अधिक चौड़ा, इसलिए दोनों विनिमेय नहीं हैं.
3.1 संख्याओं पर एक व्यावहारिक नजर
कल्पना कीजिए कि एक आपूर्तिकर्ता बिना किसी अन्य विवरण के "दोहराव योग्यता ±0.05 मिमी" रिपोर्ट करता है. आईएसओ के लिए पूछें 9283 रिपोर्ट करें और आप पा सकते हैं: 0° पर पोज देता है, 45°, 90°, 135°, 180° झुकाव, प्रत्येक को दस पुनरावृत्तियाँ, पर 20 डिग्री सेल्सियस उतार दिया गया, ±2σ पर रिपोर्ट किया गया. वह वैध है, अगर आशावादी, संख्या. अब 1.5-टन उत्पादन भाग और सेल लगे हुए समान ग्रिड की मांग करें 30 दो घंटे की दौड़ के बाद डिग्री सेल्सियस. वही अक्ष ±0.12 मिमी रिपोर्ट कर सकता है. दोनों "सच्चे" हैं - वे सिर्फ अलग-अलग परीक्षण हैं. रिपोर्ट, शीर्षक नहीं, जिसके विरुद्ध आप खरीदते हैं, और रिपोर्ट वह जगह है जहां आपूर्तिकर्ताओं के बीच वास्तविक तुलना अंततः निष्पक्ष हो जाती है.
4. लेजर ट्रैकर सत्यापन: वास्तव में इसे कैसे मापें
लेज़र ट्रैकर एक पोर्टेबल समन्वय-मापने वाला उपकरण है जो कसकर नियंत्रित लेज़र बीम के आसपास बनाया गया है. यह गोलाकार रूप से स्थापित रेट्रोरिफ्लेक्टर पर किरण को फायर करता है (एसएमआर)-एक छोटा बॉल-माउंटेड दर्पण - और मापे गए कोणों और लक्ष्य से पूर्ण दूरी से लक्ष्य की 3डी स्थिति निर्धारित करता है (वृद्धिशील दूरी के लिए एक इंटरफेरोमीटर, प्रारंभिक लॉक के लिए एक पूर्ण दूरी मीटर). वेल्डिंग पोजिशनर फेसप्लेट या चक पर एक एसएमआर लगाएं, कोणों के एक सेट के माध्यम से अक्ष को कमांड करें, और ट्रैकर रिकॉर्ड करता है कि लक्ष्य वास्तव में अंतरिक्ष में कहाँ गया था. अब आप वेल्डिंग पोजिशनर को उसी तरह माप रहे हैं जिस तरह से आपका रोबोट इसे अनुभव करेगा - वास्तविक निर्देशांक में, वास्तविक ज्यामिति के साथ—बेंच रिपोर्ट पर एक संख्या के रूप में नहीं.
जो तरकीब इसे शक्तिशाली बनाती है वह है ज्यामितीय प्रवर्धन. अक्ष पर एक छोटी कोणीय त्रुटि ऑफसेट लक्ष्य की नोक पर एक बड़ी रैखिक त्रुटि बन जाती है. यदि आपका एसएमआर बैठता है 500 घूर्णन केंद्र से मिमी और अक्ष 0.05° दूर है, लक्ष्य घूमता रहता है 0.44 मिमी—ट्रैकर के लिए कोणीय त्रुटि की तुलना में समाधान करना लगभग नौ गुना आसान है. लक्ष्य को फेसप्लेट पर यथासंभव दूर रखें और वेल्डिंग पोजिशनर की छोटी कोणीय गलतियाँ आराम से मापी जा सकेंगी. यही कारण है कि एक लेजर ट्रैकर, डायल सूचक नहीं, सटीक स्थिति को सत्यापित करने के लिए सही उपकरण है, और किसी विवाद में माप तेज़ और बचाव योग्य दोनों क्यों है.
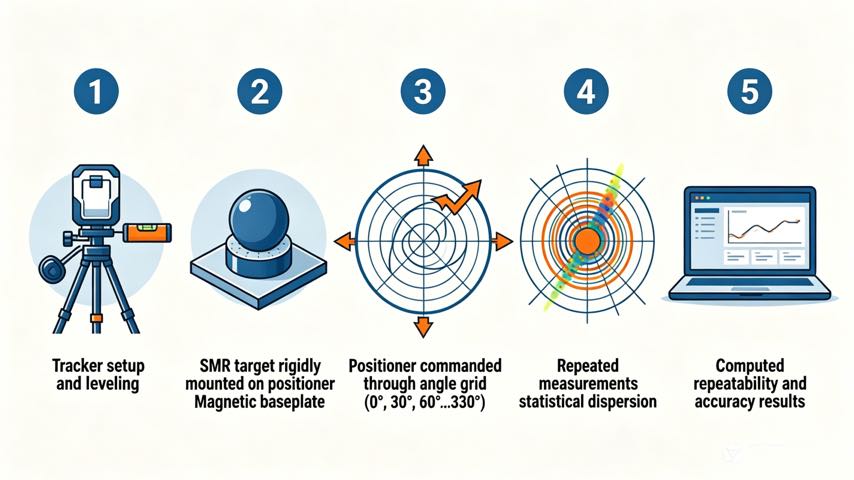
4.1 एक व्यावहारिक लेजर ट्रैकर प्रक्रिया
- 1. सेटअप और स्तर: ट्रैकर को इस तरह रखें कि पूरे घुमाव या झुकाव वाले चाप पर उसकी स्पष्ट दृष्टि रेखा हो; वेल्डिंग पोजिशनर को समतल करें और इसे कम से कम थर्मल रूप से स्थिर होने दें 30 पावर-अप के कुछ मिनट बाद, क्योंकि पहला चक्र ठंडा चल रहा है और फ्रेम अभी भी व्यवस्थित हो रहा है. परिवेश और स्थिति-सतह तापमान रिकॉर्ड करें.
- 2. लक्ष्य को मजबूती से स्थापित करें: किसी ज्ञात स्थान पर एसएमआर को फेसप्लेट पर ठीक करें, अधिमानतः बड़ा दायरा. कठोरता मायने रखती है: फेसप्लेट के सापेक्ष लक्ष्य की किसी भी गतिविधि को पोजिशनर त्रुटि के रूप में मापा जाता है और परिणाम को दूषित कर देता है. चुंबकीय या बंधुआ घोंसले का प्रयोग करें, कभी भी हाथ में लिया जाने वाला लक्ष्य नहीं.
- 3. एक पोज़ ग्रिड को कमांड करें: घूर्णन अक्ष के लिए निर्देशित कोणों के एक प्रतिनिधि सेट के माध्यम से अक्ष को चलाएं, 0°, 30°, 60°…330°; झुकाव अक्ष के लिए, इसकी कार्य सीमा पर एक समान स्वीप. प्रत्येक मुद्रा में, एकाधिक ले लो (आदर्शतः दस) हर बार पुनः आदेशित अक्ष के साथ बार-बार माप, तो आप दोहराने योग्यता पर कब्जा कर लेते हैं, पढ़ने में एक भी भाग्यशाली नहीं.
- 4. पुनरावृत्ति की गणना करें (आर.पी): प्रत्येक आदेशित कोण के लिए, बार-बार की गई रीडिंग का प्रसार लें और अधिकतम प्रसार और आईएसओ की रिपोर्ट करें 9283 आरपी आंकड़ा (±2σ या ±3σ त्रिज्या). ये आपकी असलियत है, फ़ील्ड-सत्यापित वेल्डिंग पोजिशनर रिपीटेबिलिटी.
- 5. सटीकता की गणना करें (एपी) और कोण में परिवर्तित करें: प्रत्येक मुद्रा में प्राप्त औसत स्थिति की तुलना आदेशित स्थिति से करें; अधिकतम विचलन मुद्रा सटीकता है. ज्ञात लक्ष्य त्रिज्या पर रैखिक विचलन को एक कोणीय त्रुटि में परिवर्तित करें ताकि आप इसकी तुलना सीधे आपूर्तिकर्ता के कोणीय विनिर्देश से कर सकें. हर कदम पर दस्तावेज़ का तापमान और लोड.
4.2 रैखिक विचलन से कोणीय त्रुटि तक
मान लीजिए कि आदेशित 90° झुकाव पर, आपका एसएमआर एक 400 मिमी त्रिज्या भूमि 0.30 मिमी अपनी निर्देशित स्थिति से नीचे, मतलब दस से अधिक पढ़ा गया. कोणीय त्रुटि मोटे तौर पर आर्कटान है(0.30 / 400) ≈ 0.043°. यदि वेल्डिंग पोजिशनर को ±0.03° झुकाव सटीकता पर उद्धृत किया गया था, आपने अब स्वतंत्र रूप से पुष्टि कर दी है कि यह विशिष्टता से थोड़ा बाहर है—या, यदि भाग स्थापित और गर्म था, आपने ठीक-ठीक यह निर्धारित कर लिया है कि फ़ील्ड स्थिति पर आपकी कितनी लागत आती है. किसी भी तरह से आप माप से बातचीत कर रहे हैं, आस्था नहीं, और आप यह तय कर सकते हैं कि आपके वेल्ड सहनशीलता के लिए अंतर मायने रखता है या नहीं.
5. फ़ैक्टरी-बनाम-फ़ील्ड गैप
आप आपूर्तिकर्ता की बेंच पर जो नंबर सत्यापित करते हैं, वह वह नंबर नहीं है जो आपको अपने फ्लोर पर मिलेगा. नीचे दी गई तालिका उस अंतर के आयामों का नाम बताती है, महत्वपूर्ण, प्रत्येक के बारे में क्या करना है.
| आयाम | फैक्ट्री टेस्ट | मैदानी हकीकत | शमन |
| तापमान | नियंत्रित 20 डिग्री सेल्सियस | दुकान के झूले 15-35 डिग्री सेल्सियस; तापीय वृद्धि फ्रेम को बदल देती है | क्वालिफाई करने से पहले वार्मअप करें; ऑपरेटिंग तापमान पर पुनः मापें |
| भार | अनलोड या हल्का परीक्षण द्रव्यमान | वास्तविक आंशिक भार शिथिलता और प्रतिक्रिया को प्रेरित करता है (प04, प05) | वास्तविक भाग या प्रतिनिधि द्रव्यमान से सत्यापित करें |
| रफ़्तार | धीमा, सौम्य अनुक्रमण | उत्पादन त्वरण गतिशील त्रुटि को बढ़ाता है | उत्पादन चक्र गति पर या उसके निकट परीक्षण करें |
| केबल / पाइप | साफ़, अच्छी तरह से समर्थित | ड्रेस-पैक ड्रैग अक्ष को लोड करता है | ड्रेस पैक स्थापित करके मापें |
| नींव | परिशुद्धता से सुसज्जित, समतल | फर्श पूरी तरह से कठोर या समतल नहीं है | स्थापित होने पर स्तर और शिम; एंकरिंग के बाद पुनः सत्यापन करें |
| अवधि | चक्रों का लघु विस्फोट | संचालन के घंटे → बहाव (आईएसओ 9283 अभिप्राय) | बहाव परीक्षण चलाएँ; 2-4 घंटे के बाद जांचें |
इनमें से कोई भी आपूर्तिकर्ता द्वारा धोखाधड़ी नहीं है. वे बस आपकी शर्तें नहीं हैं. पेशेवर कदम स्वीकृति परीक्षण में क्षेत्र की स्थितियों को लिखना है ताकि अंतर को मापा जा सके, कमीशनिंग के बाद खोजा नहीं गया.
6. अपने खरीद आदेश में सटीकता खंड लिखना
यहीं पर अंतरराष्ट्रीय खरीदार अपनी सुरक्षा करते हैं, और यह वह चरण है जिसे सबसे अधिक बार छोड़ा जाता है. किसी उद्धरण में अस्पष्ट "±0.05 मिमी दोहराव" अस्पष्ट हो जाता है, अप्रवर्तनीय वादा. इसे एक उपवाक्य में बदलें: “वेल्डिंग पोजीशनर पोज़ रिपीटेबिलिटी आरपी ≤ 0.05 मिमी और मुद्रा सटीकता एपी ≤ 0.10 मिमी, आईएसओ के लिए 9283:1998, पर मापा गया 25 डिग्री सेल्सियस के साथ [नाम] उत्पादन भाग पर स्थापित [द्रव्यमान] किग्रा, पर [रफ़्तार] °/से, ±2σ पर रिपोर्ट किया गया, लेज़र ट्रैकर का उपयोग करना।" अब दावा एक विधि के साथ एक विशिष्टता है, एक शर्त, और एक माप उपकरण. यदि आपूर्तिकर्ता आपके हिस्से और तापमान पर इसे पूरा नहीं कर सकता है, आप शिपिंग से पहले यह सीख लें, बाद में नहीं. ROBOPTIX ISO 9283-संदर्भित रिपोर्ट के साथ वेल्डिंग पोजिशनर्स की आपूर्ति करता है और लेखन और मीटिंग का समर्थन करता है - बिल्कुल इसी प्रकार का क्लॉज, क्योंकि जिस संख्या को आप लागू कर सकते हैं वह उस संख्या से अधिक मूल्यवान है जिसकी आप केवल प्रशंसा कर सकते हैं.
7. नंबर पर भरोसा करने से पहले पूछने के लिए पांच प्रश्न
- कौन मानक? आईएसओ 9283 या एक और? अनिर्दिष्ट, असत्यापित के बराबर है, और आपको इसे माप के बजाय विपणन के रूप में लेना चाहिए.
- कौन सा पोज़ और दोहराव? दस बार परीक्षण किया गया एक एकल कोण पूर्ण कार्यशील लिफाफा नहीं है. आपके द्वारा वास्तव में उपयोग की जाने वाली सीमा में एक ग्रिड की मांग करें, वह नहीं जो धुरी को समतल करता है.
- किस भार और तापमान पर? उतार 20 °C संख्याएँ उस फ़ील्ड त्रुटि को छिपाती हैं जो आपको परेशान करती है. अपनी ओर से आग्रह करें, आपके तापमान पर, आपके कर्तव्य चक्र के अंतर्गत.
- क्या आत्मविश्वास बैंड? ±2σ और ±3σ मोटे तौर पर भिन्न होते हैं 50%; जानें कि आपको क्या उद्धृत किया गया था, क्योंकि चौड़ा बैंड किसी भी संख्या को उससे बेहतर दिखाता है.
- क्या आपके पास परीक्षण रिपोर्ट है?? कच्ची रिपोर्ट के बिना एक दावा - प्रस्तुत करता है, repetitions, तापमान, σ बैंड—एक दावा है, सबूत नहीं. दस्तावेज़ मांगें, गोली बिंदु नहीं.
8. फ़ील्ड उदाहरण: ±0.05 मिमी वह नहीं था
एक ROBOPTIX ग्राहक को ±0.05 मिमी रिपीटेबिलिटी पर उद्धृत एक वेल्डिंग पोजिशनर प्राप्त हुआ, आईएसओ के तहत आपूर्तिकर्ता की फ़ैक्टरी रिपोर्ट द्वारा समर्थित 9283 पर 20 डिग्री सेल्सियस उतार दिया गया. फर्श पर, 1.5-टन भाग और ए के साथ 30 डिग्री सेल्सियस दुकान, सीवन ट्रैकिंग तक भटक गया 0.4 भाग के सबसे अंत में मिमी - उद्धृत आंकड़े से लगभग आठ गुना. हमने लेज़र-ट्रैकर ग्रिड को पार्ट माउंटेड और लॉग तापमान के साथ फिर से चलाया: अक्ष स्वयं ±0.06 मिमी के भीतर दोहराया गया, मूलतः जैसा उद्धृत किया गया है, लेकिन लोड-प्रेरित शिथिलता और थर्मल बहाव ने माध्य को स्थानांतरित कर दिया था 0.35 मिमी. फाउंडेशन को चमकाने के बाद, थर्मल वार्म-अप रूटीन जोड़ना, और रोबोट फ़्रेम को पोज़िशनर में पुनः कैलिब्रेट करना, फ़ील्ड पुनरावृत्ति ±0.08 मिमी पर तय की गई - वेल्ड के लिए स्वीकार्य, और इस बारे में ईमानदार रहें कि कोशिका वास्तव में क्या कर सकती है. धुरी कभी भी "खराब" नहीं थी; विशिष्टता बस एक अलग दुनिया थी, और दोनों के बीच लेज़र ट्रैकर का अनुवाद किया गया था.
9. जब स्पेक शीट काफी अच्छी हो
कई अनुप्रयोगों के लिए, कैटलॉग की पुनरावृत्ति पूरी तरह से पर्याप्त है, और आईएसओ का पीछा कर रहे हैं 9283 लेज़र ट्रैकर के साथ सत्यापन अति-इंजीनियरिंग है जिसमें बिना किसी रिटर्न के समय और पैसा खर्च होता है. यदि आपकी वेल्ड सहनशीलता ±1 मिमी या उससे कम है, यदि भाग छोटा है और दुकान का तापमान स्थिर है, और यदि आप इंस्टॉल के समय फ़्रेम को पुनः कैलिब्रेट करते हैं, स्पेक-शीट नंबर व्यवहार में रहेगा और सत्यापन दिवस उस बात की पुष्टि करेगा जो आप पहले से जानते थे. जब सहनशीलता कड़ी हो जाती है तो सत्यापन की लागत बढ़ जाती है (±0.2 मिमी और नीचे), जब हिस्से बड़े या भारी हों, या जब फर्स्ट-पास यील्ड पहले से ही मामूली हो और आप छिपी हुई ऑफसेट बर्दाश्त नहीं कर सकते. लेजर-ट्रैकर दिवस वहीं बिताएं जहां सहनशीलता रहती है; इसे वहां छोड़ दें जहां टेप माप और अंशांकन से काम चल जाएगा. मुद्दा निर्णय का है, अनुष्ठान नहीं - और निर्णय वह है जो विशिष्ट खरीदार को उस व्यक्ति से अलग करता है जो केवल आशा करता है.
अक्सर पूछे जाने वाले प्रश्नों
क्यू: वेल्डिंग पोजिशनर पर ±0.03 मिमी रिपीटेबिलिटी का वास्तव में क्या मतलब है?
ए: इसका मतलब है कि धुरी ए के भीतर उसी आदेशित मुद्रा में लौट आती है 0.03 आपूर्तिकर्ता की परीक्षण शर्तों के तहत मिमी स्प्रेड - आमतौर पर अनलोड किया जाता है, नियंत्रित तापमान पर, धीरे-धीरे चल रहा है. यह स्थिरता के बारे में सबसे अच्छा प्रयोगशाला आंकड़ा है, आपके लोड के तहत सटीकता या प्रदर्शन की गारंटी नहीं, गरम, तेजी से साइकिल चलाने वाली दुकान का फर्श.
क्यू: मैं लेजर ट्रैकर के साथ वेल्डिंग पोजिशनर सटीकता को कैसे सत्यापित करूं??
ए: ज्ञात त्रिज्या पर फेसप्लेट पर रेट्रोरिफ्लेक्टर लक्ष्य स्थापित करें, कोणों के ग्रिड के माध्यम से अक्ष को कमांड करें, और प्रत्येक पर प्राप्त 3डी स्थिति को रिकॉर्ड करें, प्रति पोज़ में कई बार दोहराई गई रीडिंग के साथ. दोहराव का प्रसार दोहराव देता है; कमांड से ऑफसेट सटीकता देता है. विशिष्टता के साथ तुलना करने के लिए लक्ष्य त्रिज्या पर रैखिक विचलन को वापस एक कोण में बदलें. आदर्श रूप से वास्तविक उत्पादन भाग को माउंट करके और ऑपरेटिंग तापमान पर ग्रिड को दोहराएँ.
क्यू: आईएसओ है 9283 वेल्डिंग पोजिशनर्स के लिए सही मानक?
ए: आईएसओ 9283:1998 मुद्रा सटीकता को परिभाषित करता है, मुद्रा की पुनरावृत्ति, पथ सटीकता, और रोबोट में हेरफेर करने के लिए बहाव, और पोजिशनर्स को घुमाने और झुकाने के लिए भी यह स्वीकृत अंतर्राष्ट्रीय ढांचा है. वास्तविक परीक्षण रिपोर्ट के लिए पूछें- पोज़, repetitions, तापमान, और σ कॉन्फिडेंस बैंड-सिर्फ हेडलाइन नंबर नहीं, क्योंकि स्थितियाँ निर्धारित करती हैं कि संख्या का क्या अर्थ है.
क्यू: फ़ैक्टरी-मापी सटीकता फ़ील्ड सटीकता से बेहतर क्यों है??
ए: फ़ैक्टरी परीक्षण नियंत्रित तापमान पर और समतल पर धीमी गति से उतारकर चलते हैं, कठोर माउंट. फ़ील्ड आंशिक भार जोड़ता है (शिथिलता और प्रतिक्रिया), तापीय वृद्धि, केबल खींचें, और संचालन के घंटे जो प्रति आईएसओ बहाव को प्रेरित करते हैं 9283. लोड के तहत और तापमान पर पुनः सत्यापन करना - और उन शर्तों को खरीद आदेश में लिखना - आपके प्रतिबद्ध होने से पहले अधिकांश अंतर को बंद कर देता है.
वेल्डिंग पोजिशनर स्पेक शीट पर दोहराव संख्या वास्तविक है, लेकिन यह एक प्रयोगशाला संख्या है - अनलोड करके अर्जित की गई, पर 20 डिग्री सेल्सियस, धीरे से चल रहा है. इसे अपने क्षेत्र के प्रदर्शन के रूप में भरोसा करना पोजिशनर खरीदारी में सबसे आम और सबसे महंगी गलती है, क्योंकि इससे जुड़ी शर्तें कभी भी आपकी शर्तें नहीं होतीं. समाधान संशयवाद नहीं है; यह माप है, प्रवर्तनीय बनाया गया. आईएसओ को अपनाएं 9283 रूपरेखा, वास्तविक भाग को माउंट करके और तापमान पर लेज़र-ट्रैकर ग्रिड चलाएँ, रीडिंग को वापस कोणों में बदलें, और-निर्णायक रूप से-परिणाम को अपने खरीद आदेश में एक विधि के साथ एक खंड के रूप में लिखें, एक शर्त, और एक उपकरण. फिर जिस नंबर पर आप खरीदते हैं वही नंबर है जिसके साथ आप वेल्ड करते हैं.
ROBOPTIX ISO 9283-संदर्भित रिपीटेबिलिटी रिपोर्ट के साथ वेल्डिंग पोजिशनर्स की आपूर्ति करता है और ऑन-साइट लेजर-ट्रैकर स्वीकृति का समर्थन करता है।, जिसमें लोडेड और तापमान पर सत्यापन और खरीद-आदेश क्लॉज ड्राफ्टिंग शामिल है, इसलिए विशिष्टता एक आशा के बजाय एक अनुबंध है. अधिकांश भारी या कठिन-सहिष्णुता वाले कार्य के लिए, वह सत्यापन दिवस पहली बार गलत संरेखित सीम या अस्वीकृत शिपमेंट को रोकने के लिए भुगतान करता है. अगला लेख (प08) मशीन को सत्यापित करने से लेकर इसे आपके हिस्से से मिलाने तक का बदलाव: गोल, आयताकार, और अनियमित वर्कपीस, और प्रत्येक वेल्डिंग पोजिशनर कॉन्फ़िगरेशन की मांग करता है.
पूछना रोबोप्टिक्स ISO 9283-संदर्भित रिपोर्ट और ऑन-साइट लेजर-ट्रैकर स्वीकृति योजना के लिए - आपके खरीद आदेश में लिखा गया - आपके प्रतिबद्ध होने से पहले.
लेखक के बारे में
अनुभव & साख
रोबोटिक वेल्डिंग सिस्टम एकीकरण विशेषज्ञ के साथ 12+ रोबोट पोजिशनर चयन और एकीकरण पर केंद्रित वर्षों का प्रत्यक्ष परियोजना अनुभव. को परामर्श प्रदान किया है 300+ उत्तरी अमेरिका भर में कारखाने, यूरोप, और एशिया. इस आलेख में सभी विनिर्देशन डेटा वास्तविक एच से लिया गया है / बी / एल / यू सीरीज उत्पाद डेटाशीट.
कंपनी बैकग्राउंड: 26+ वेल्डिंग ऑटोमेशन इंजीनियरिंग के वर्ष, 40+ सक्रिय पेटेंट, 1,500+ विश्व स्तर पर पूर्ण की गई परियोजनाएँ, लगभग 70% रोबोट पोजिशनर एकीकरण शामिल है.
प्रमाणपत्र
- आईएसओ 9001: 2015 (जीबी/टी 19001-2016) - गुणवत्ता प्रबंधन प्रणाली
- GJB 9001C-2017 - सैन्य/हथियार उपकरण गुणवत्ता प्रबंधन प्रणाली
- ईयू सीई - मशीनरी निर्देश 2006/42/ईसी (प्रमाणपत्र. नहीं. एम.2026.206.सी134866)
- हाई-टेक एंटरप्राइज - सर्टिफिकेट. नहीं. GR202341000595 (नवंबर में जारी. 2023)
आखरी अपडेट: जून 2026
संदर्भ
[1] इंटरनैशनल ऑर्गनाइज़ेशन फॉर स्टैंडर्डाइज़ेशन. (1998). आईएसओ 9283:1998, औद्योगिक रोबोटों में हेरफेर - प्रदर्शन मानदंड और संबंधित परीक्षण विधियाँ.
[2] पार्क, जे.-एच., किम, श।, चंद्रमा, एच.-एस., & किम, एम.-एच. (2019). पिघले हुए पूल व्यवहार पर गुरुत्वाकर्षण का प्रभाव और स्पंदित गैस मेटल आर्क वेल्डिंग में विभिन्न वेल्डिंग स्थितियों पर माइक्रोस्ट्रक्चर का विश्लेषण. अनुप्रयुक्त विज्ञान, 9(21).
[3] लियू, जे।, जियांग, एफ।, चेन, एस।, जू, बी।, झांग, जी।, चेंग, डब्ल्यू, & एमए, एक्स. (2023). विभिन्न वेल्डिंग स्थितियों में परिवर्तनीय ध्रुवता प्लाज्मा आर्क वेल्डिंग में वेल्ड पूल व्यवहार और वेल्ड बीड प्रदर्शन पर गुरुत्वाकर्षण प्रभाव के तंत्र. सामग्री, 16(19).
संबंधित पोस्ट

कैसे एक वेल्डिंग पोजिशनर गुरुत्वाकर्षण को नियंत्रित करता है: पोखर स्थिरता और वेल्ड गुणवत्ता का भौतिकी

6 रोबोटिक लेजर वेल्डिंग में सामान्य चुनौतियाँ और उन्हें कैसे हल करें

7वें एक्सिस रोबोट ट्रैक सिस्टम रखरखाव & समस्या निवारण मार्गदर्शिका

वेल्डिंग पोजिशनर प्रकार की तुलना: हैडस्टॉक, एल प्रकार, यू-प्रकार, 3-धुरी & अधिक

स्ट्रक्चरल स्टील के लिए मैनुअल बनाम रोबोटिक वेल्डिंग:स्वचालन कब लाभ देता है?
