


Производител на работни станции за роботи и лазерни системи по поръчка



Монтаж & Ръководство за поддръжка на роботизирани системи за лазерно заваряване: Практическа пътна карта
Решението да се въведе роботизирана система за лазерно заваряване е важен крайъгълен камък във вашия път към автоматизацията. Въпреки това, първоначалната покупка е само началото; осигуряването на постоянна работа и прецизност е това, което наистина движи вашата възвръщаемост на инвестициите (ROI).
За много производители, фазата след покупката може да бъде плашеща: Как трябва да се подготви съоръжението? Как да постигнете идеалния заваръчен шев? Какво е необходимо за защита на скъпи оптични компоненти? Това ръководство предоставя професионална пътна карта за успешно прилагане, от подготовка на сайта до разширено отстраняване на неизправности.
1. Професионален монтаж & Въвеждане в експлоатация
Роботът за лазерно заваряване изисква много по-контролирана среда от традиционните MIG/TIG станции, за да поддържа прецизността си на микронно ниво.
1.1 Изисквания към съоръженията & Помощни програми
- Структурна основа: Роботът трябва да бъде закотвен към армировка, равен бетонен под. Всякакви микровибрации по време на движение с висока скорост могат да компрометират фокусната точка на лазера.
- Стабилно захранване: Оптични лазерни източници са чувствителни към спадове на напрежението. Силно препоръчваме специален промишлен стабилизатор на напрежението, за да предотвратите колебания в мощността, които причиняват непостоянно проникване на заваръчния шев.
- Контролирана среда (Чистота): Прахът е враг на лазерите. Дори в тежко промишлено предприятие, заваръчната клетка трябва да бъде затворена, за да се предотврати замърсяване на частици във въздуха от вътрешната оптика на лазерната заваръчна глава.
1.2 Критични стъпки за въвеждане в експлоатация
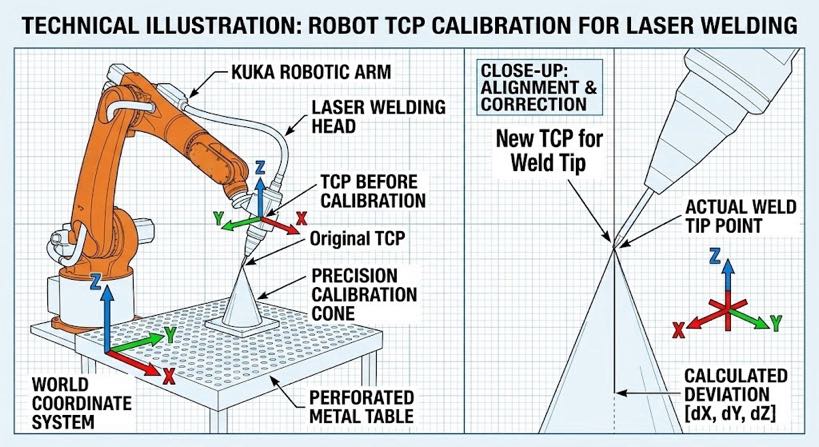
- TCP (Централна точка на инструмента) Калибриране: Това е най-важната стъпка. Трябва да се уверите, че координатната система на софтуера съвпада перфектно с физическата фокусна точка на лазера.
- Валидиране на параметрите на процеса: Разработете a “Библиотека с рецепти” за вашите специфични материали чрез тестване:
- Лазерна мощност & Скорост: За оптимална дълбочина на проникване.
- Параметри на колебание: Регулиране на честотата и амплитудата за превъзходна естетика на шева.
- Оптимизация на последователността: За минимизиране на топлинното изкривяване в тънкостенни части.
2. Превантивна поддръжка: Защита на “Оптично сърце”
Оптичният лазерен източник и оптичният път са най-ценните компоненти. Дисциплинираният график за поддръжка може да удължи експлоатационния живот на системата с няколко години.
2.1 Ежедневна проверка (Правилото за 5 минути)
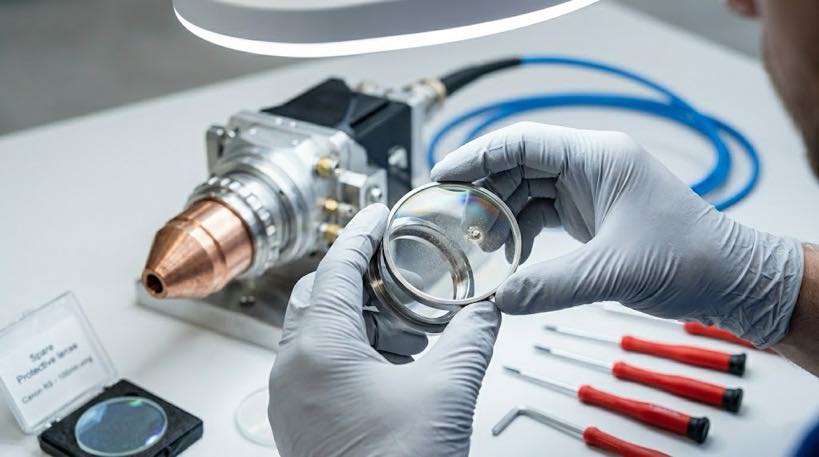
- Покривно стъкло (Защитна леща) инспекция: Преди всяка смяна, използвайте светлина с висок интензитет, за да проверите “петна от изгаряне” или прах върху защитната леща. Замяна на a $20 обектив незабавно предотвратява a $5,000 повреда на колимираща леща.
- Състояние на охладителя: Проверете нивата на водата и се уверете, че върху лазерната глава не се образува конденз.
2.2 График за периодична поддръжка
- Поддръжка на медна дюза: Редовно почиствайте пръските от върха на дюзата, за да осигурите необезпокояван поток на защитен газ.
- Въздушен поток в контролния шкаф: Почистете всмукателните филтри на контролера на робота, за да предотвратите прегряване на вътрешните задвижващи платки.
- Цикъл на охлаждащата течност: Сменяйте дейонизираната вода в охладителната система на всеки 3 месеца, за да се предотврати натрупването на котлен камък, което пречи на разсейването на топлината.
3. Отстраняване на неизправности при роботизирано лазерно заваряване
Когато производството спре, бързото диагностициране на проблема е от съществено значение. Ето и върха 3 общи проблеми и техните решения:
Издаване 1: Почернели шевове или окисляване
- Първопричина: Лоша газова защита поради нисък дебит, замърсен газ, или теч в линията.
- SEO Fix: Проверете регулатора на налягането (0.15-0,2 MPa) и осигурете защитния газ (Аргон/азот) ефективно покрива заваръчната вана.
Издаване 2: Внезапна загуба на проникване на заваръчния шев
- Първопричина: Мръсната защитна леща е най-често срещаният виновник, последвано от проблеми с температурата на водата в охладителя.
- Действие: Сменете капака. Ако проблемът продължава, уверете се, че водният охладител поддържа стабилни 25°C; прекомерната топлина причинява намаляване на мощността на лазера.
Издаване 3: Аларми за движение на роботи (Отклонение от пътя)
Първопричина: Забавяне на комуникацията или механичен сблъсък.
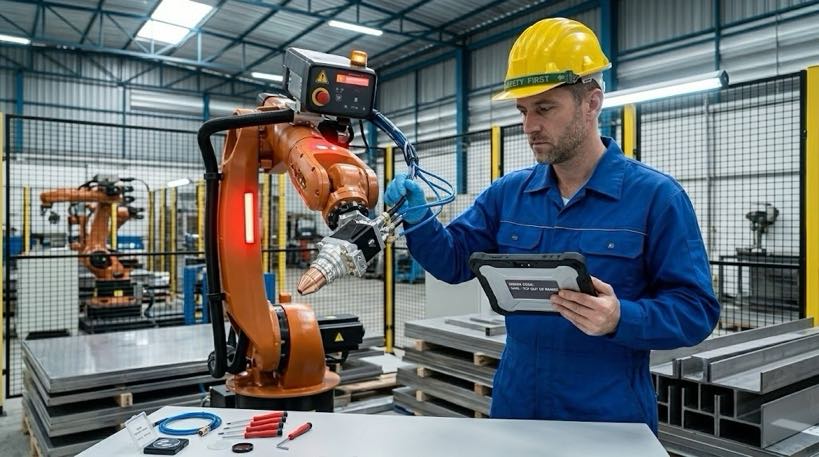
Действие: Проверете кабелите на EtherCAT или индустриалната шина за износване. Проверете отново позиционирането на приспособлението, за да сте сигурни, че детайлът не се е изместил.
4. обучение: Ключът към дългосрочен успех
Най-сложната автоматизирана заваръчна система е толкова добра, колкото и нейният оператор. Препоръчваме обучение на поне двама техници “Основи на лазерния процес.” Оператор, който може да идентифицира остаряла леща, преди да се повреди, ще спести на вашата компания хиляди непланирани престои.
Увеличаване на вашия актив за автоматизация
Успешното роботизирано лазерно заваряване е баланс между прецизен хардуер и дисциплинирана работа. Като следвате тези протоколи за инсталиране и поддръжка, вашата фабрика ще се трансформира от ръчен труд към висока производителност, високопрецизна производствена мощност.
Следва в нашата серия:
Сега, когато сте оборудвани със знанието за разходите, ROI, и операция, как да изберете правилния партньор? Останете на линия за: “Как да изберете доставчик на роботизирано лазерно заваряване: От техническа оценка до тестване на проби.” Ние ще предоставим контролен списък от 5 точки, за да ви помогнем да проверите производителите и да гарантираме, че получавате най-добрата следпродажбена поддръжка в индустрията!
Идентификация на автора
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Актуализиран: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

Как да изберете правилната роботизирана заваръчна клетка за вашия магазин? Единична станция срещу. Две станции (2026 Пълно ръководство)
Роботизирана клетка за заваряване без програмиране: Насочвани от зрението, Без медальон Teach
Head-and-Tailstock vs. L-тип срещу. Робот позиционер U-тип: Как да изберете според формата на детайла

Ръководство за поддръжка на роботизирана заваръчна клетка: Най-добри практики, График & Отстраняване на неизправности 2026

Работна станция за заваряване до ключ: От чертеж до клетка, готова за производство
