Производител на работни станции за роботи и лазерни системи по поръчка



1G до 6G без кран: Как позиционерът преобразува горните заварки в заварки с плоска позиция
Заваръчна позиция не е просто конвенция за етикетиране - тя диктува процента на дефекти, скорост на отлагане, и безопасност на заварчиците
В повече от петнадесет години подкрепа на цеховете за производство, които преминават от ръчно към роботизирано заваряване, едно наблюдение се повтаря: единственият най-голям показател за качеството на заварката не е умението на заварчика или марката на машината - това е позицията на заваряване. Съединение заварено плоско (1Ж) и същата връзка, заварена отгоре (4Ж) може да се различава по 40% в процент на дефекти, дори и с еднакви параметри.
AWS/ASME позиция за заваряване система - 1G до 6G - съществува точно защото гравитацията се държи различно под всеки ъгъл. Тази статия обяснява защо заваряването извън позиция е неуспешно, как позиционер за заваряване механично елиминира този режим на повреда, и как изглеждат измеримите подобрения на качеството на реален производствен етаж.

1. Системата 1G–6G: Защо позицията е проблем на физиката
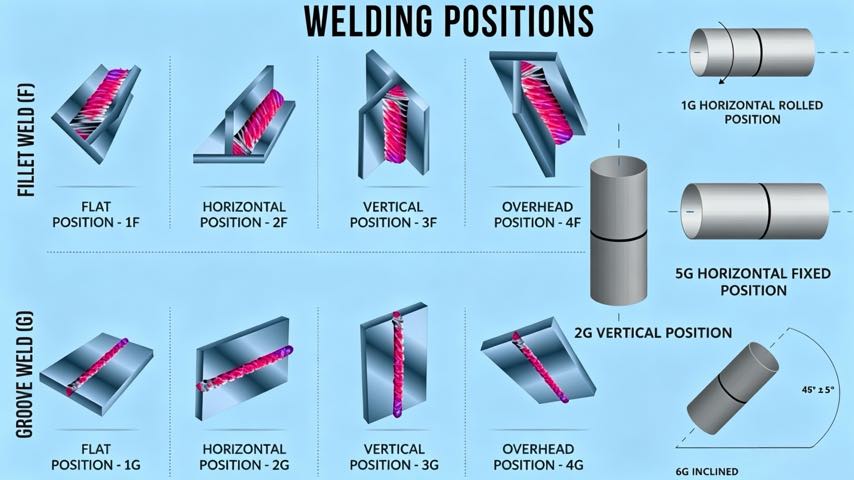
Позициите на заваряване описват ориентацията на оста на заварката и разтопения басейн спрямо гравитацията. Стандартната класификация:
- 1Ж / 1Е: Равно положение. Заваръчната вана се намира отгоре на съединението; гравитацията избутва метала в корена. Най-сигурно и бързо.
- 2Ж / 2Е: Хоризонтално положение. Гравитацията започва да дърпа басейна надолу, рискувайки провисване на горния ръб.
- 3Ж / 3Е: Вертикално положение. Басейнът се бори с гравитацията по цялата става; изисква контролирано пътуване и често по-ниска топлина.
- 4Ж / 4Е: Горна позиция. Гравитацията издърпва басейна директно от фугата - най-склонната към дефекти ориентация.
- 5Ж / 6Ж: Позиции на тръбите (с фиксиран ъгъл). 6Ж, под 45-градусов наклон, е най-трудната сертификационна заварка, защото преминава през всяка позиция с едно преминаване.
Прогресията от 1G към 4G по същество е прогресия на това колко силно гравитацията работи срещу вас. В плоско положение, гравитацията е съюзник. В горно положение, това е активна заплаха за синтеза. Това, което много магазини подценяват, е, че това не е постепенен спад - кривата на трудност се изостря рязко след хоризонталната позиция, което е точно причината горните и вертикалните фуги да доминират в списъка на отхвърлените заварки.
1.1 Филе vs. Groove: Две паралелни системи
Струва си да се отбележи, че системата за позициониране на заваряване има две коловози. Позициите "G". (1Ж, 2Ж, 3Ж, 4Ж) описват жлебови заварки, направени в плочи или стени на тръби, докато позициите „F“. (1Е, 2Е, 3Е, 4Е) описват ъглови заварки на кръстовището на два елемента. Позиционерът помага еднакво и в двете: независимо дали заварявате челно съединение в черупка на съд под налягане или заваряване на структурна втулка, завъртането на елемента в плоска ориентация осигурява същото физическо предимство. За работа с тръби, 5G (фиксирана хоризонтална тръба) и 6G (фиксирана 45-градусова тръба) позициите са най-строгите сертификати в индустрията, тъй като заварчикът трябва да премине през всяка ориентация в рамките на едно съединение - точно сценария, който позиционерът е проектиран да неутрализира.
1.2 Какво показват данните
В клиентските внедрявания на ROBOPTIX, ние последователно измерваме следното, когато една и съща ъглова заварка GMAW се прави в различни позиции върху структурна стомана (S355):
- Плосък (1Е): най-ниска порьозност, най-дълбоко проникване, най-висока скорост на пътуване
- Хоризонтална (2Е): ~10% по-бавно; незначителен риск от подрязване на горните пръсти
- Вертикална (3Ж): ~30% по-бавно; изисква контрол на тъкането, за да се предотврати студена скута
- Режийни (4Е): ~45% по-бавно; най-висок риск от порьозност и липса на топене
Тези полеви наблюдения са в съответствие с рецензирани проучвания, показващи, че горните заварки могат да показват до 40% по-голяма порьозност в сравнение с еквивалентите в плоска позиция при съответстващ топлинен поток. Механизмът е последователен в различните процеси — GMAW, FCAW, и дори GTAW всички показват влошен контрол на басейна, тъй като ориентацията се отдалечава от плоската.
Бизнес внушението е пряко. Всяка процентна точка от заваряване над главата във вашия микс е процентна точка риск от преработка, разходи за проверка, и планирайте експозицията. За фабричен магазин, наддаващ за строителна работа AWS D1.1, където праговете за визуална и ултразвукова проверка са строги, позицията на заваръчния шев може да реши дали проектът е печеливш или губещ.
2. Защо заваряването извън позиция се проваля
Механизмите за повреда са механични, не грешка на оператора:
2.1 Провисване на басейна и отпадане
При горно заваряване, теглото на разтопения басейн надвишава това, което повърхностното напрежение може да издържи. Резултатът е увисване, прекомерно укрепване, или пълно отпадане на заваръчния метал. Заварчиците компенсират с по-нисък ток и по-бавно движение - което намалява проникването и създава собствени дефекти.
2.2 Асиметрично охлаждане и Cold Lap
При заваряване вертикално нагоре, топлината се издига във вече отложен метал. Този асиметричен термичен градиент причинява неправилно втвърдяване, увеличавайки риска от студена обиколка (липса на сливане на пръста на крака) — скрит дефект, невидим с просто око.
2.3 Прекъсване на защитния газ
В горни и вертикални позиции, издигащият се облак от метални пари и нагрят газ може да наруши покритието със защитен газ, извличане на атмосферно замърсяване в басейна и генериране на порьозност.
2.4 Човешката цена: Умора и безопасност
Отвъд металургията, заваряването извън позиция носи човешки разходи, които работодателите, съзнаващи E-E-A-T, не могат да пренебрегнат. Заваряването отгоре излага оператора на падащи пръски и интензивно излъчвана топлина отгоре, докато вертикалните пози и позите над главата причиняват умора във врата и раменете, което влошава техниката при дълга смяна. Умората не е отделена от качеството — тя пряко допринася за нивата на дефекти, описани по-горе. Чрез преобразуване на ставите в плоска позиция, позиционерът също така превръща ергономично враждебна задача в контролирана, повтарящ се, поради което инженерите по безопасността все повече класифицират позиционерите като основна ергономична намеса, а не просто инструмент за продуктивност.
3. Как позиционер преобразува всяка става в плоска позиция
Позиционерът за заваряване решава това при първопричината. Вместо да молите заварчика или робота да се бори с гравитацията, той завърта детайла, така че всяка връзка да е представена в плоскост (1G/1F) ориентация.
3.1 Механизмът
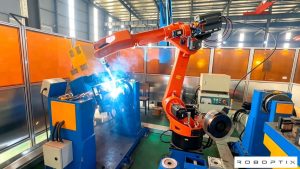
Помислете за структурна греда, изискваща заварки на четирите страни. Без позиционер, магазинът го обръща с мостов кран между всяко лице - добавяне 5 към 15 минути престой без заваряване на обръщане, и принуждаване на поне две лица във вертикални позиции или позиции над главата. С позиционер headstock-tailstock (като ROBOPTIX B001, номинален 500–1000 kg с повторяемост ±0,05 mm при R350), лъчът се монтира еднократно и се върти непрекъснато. Всяко лице е заварено плоско.
Резултат от полето: Магазините, използващи позиционери за производство на лъчи, обикновено увеличават времето за включване на дъгата от ~40% до ~70% от смяната, тъй като препозиционирането в зависимост от крана е елиминирано.
3.2 Непрекъснато заваряване на цилиндрични части
За тръби и корпуси на съдове под налягане, координиран позиционер върти цилиндъра, докато роботът държи фенерчето в оптималната позиция на 12 часа. Резултатът е единичен, непрекъснат шев с равномерно проникване — невъзможно да се постигне чрез повторно позициониране на фиксиран детайл.
3.3 Избор на правилната геометрия на позиционера
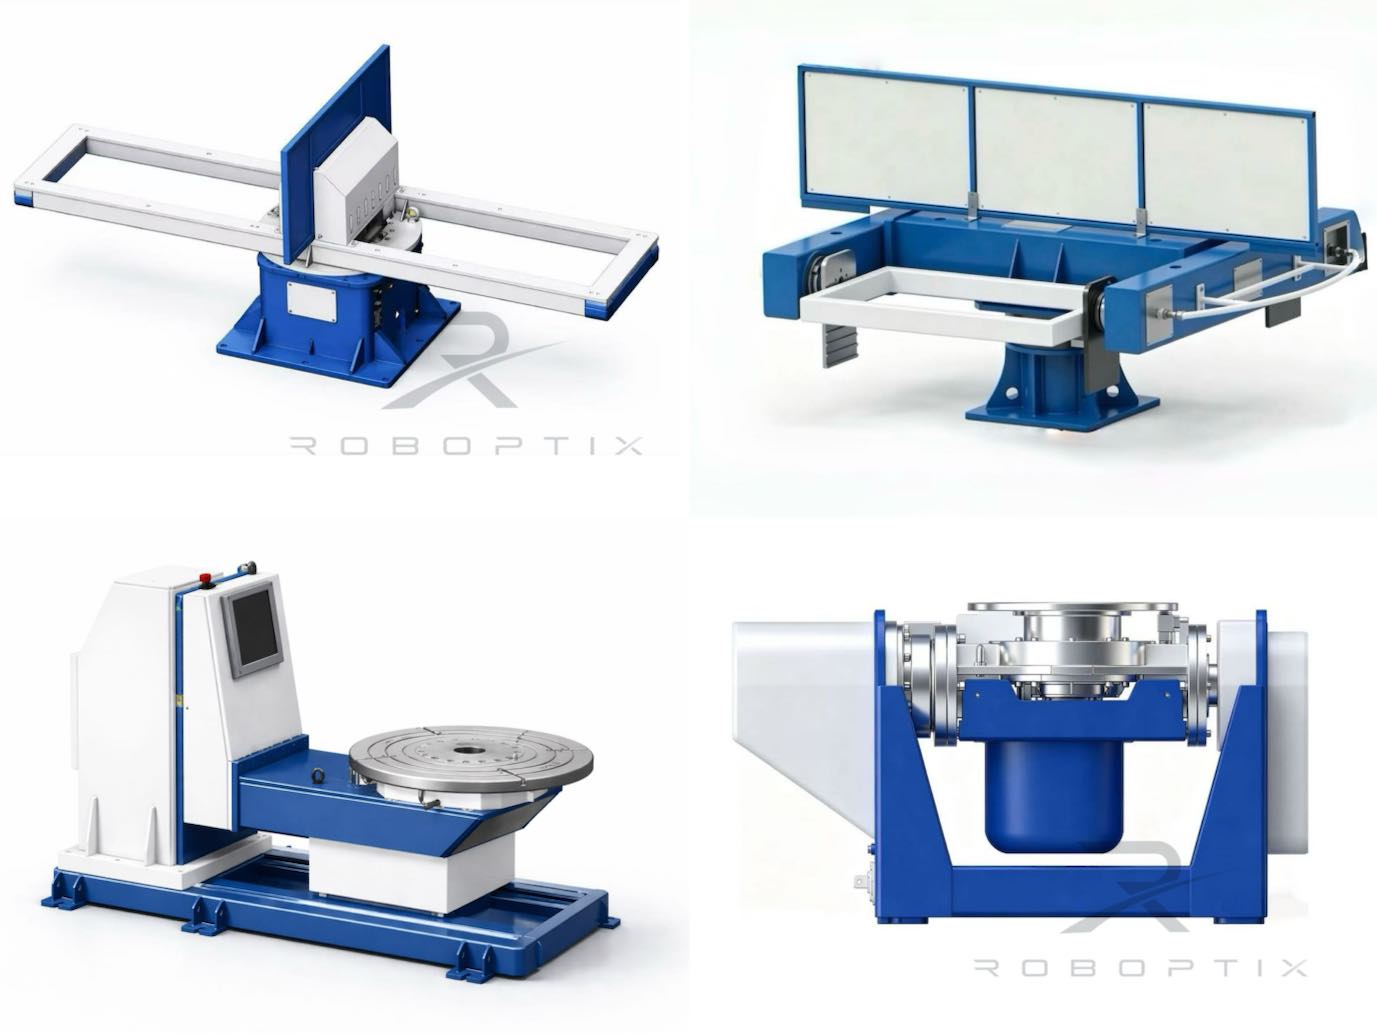
Принципът на преобразуване е универсален, но хардуерът се различава по формата на частта. Възли за глава-задна част (ROBOPTIX B001–B004) костюм дълги греди като елементи, завъртяни около хоризонтална ос. Позиционери с накланяне и завъртане тип L добавят ос на накланяне за работа с плоча, която се нуждае от достъп до множество лица без повторно фиксиране. Устройствата с две колони тип U поддържат много големи, тежки конструкции - често срещани при производството на вятърни кули и съдове под налягане - където и двата края изискват опора. Избирането на правилната геометрия гарантира, че частта може действително да бъде приведена в плоска позиция за всяка връзка, което е целта на упражнението.
4. Измерими печалби на качеството
Подобряването на качеството от преобразуването на позиция не е теоретично. Типични резултати след интегриране на позиционер в роботизирана заваръчна клетка:
| Метрика | Наръчник / Без позиционер | С позиционер |
| Добив при първо преминаване | 70–85% | 95–98% |
| Горни заваръчни дефекти | високо (базова линия) | Почти нула (преобразуван в 1G) |
| Скорост на пътуване (ср) | Базово ниво | До 1,4 пъти по-бързо |
| Кран се движи / смяна | 15–30 | 1–3 |
За критична за кода работа — съдове под налягане съгласно раздел VIII на ASME, или структурни връзки по AWS D1.1 — разликата между a 75% и а 97% добивът при първо преминаване се превръща директно в разходи за проверка, ремонтен труд, и риск при доставката.
4.1 Работен пример
Помислете за заваряване от производител 500 идентични комплекти скоби на месец, всеки с четири ъглови заварки. Заварени ръчно в смесени позиции, предполагам a 78% добив от първо преминаване и 25 минути препозициониране в зависимост от крана на единица. Преобразуване в клетка за позициониране при 96% добив с едноминутно зареждане елиминира грубо 120 часове на месец престой за препозициониране и съкращава ремонтното заваряване с повече от половината. Повишаването на качеството и увеличаването на производителността се комбинират — по-малко ремонти означават повече капацитет за нови поръчки, не само по-чисти части. Ето защо преобразуването на позиция редовно се появява в горната част на обосновките за ROI за роботизирани заваръчни клетки, независимо от икономиите на труд, които доминират в повечето бизнес случаи.
5. Интегрирането на роботи умножава ползата
Когато позиционерът е интегриран като външна ос на робот (чрез EtherCAT или собствен интерфейс на контролера), съединенията за повишаване на качеството:
- Синхронизирано движение: Роботът и позиционерът се движат като една кинематична верига, поддържане на горелката под постоянен оптимален ъгъл по целия заваръчен шев.
- Повторяемост: Серво позиционерите ROBOPTIX поддържат ъглова позиция до ±0,05 mm при R350 — приблизително 0,008° — така че всяка част е заварена в еднакви, ориентация, благоприятна за гравитацията.
- Независимост на оператора: Качеството вече не зависи от способността на отделния заварчик да управлява горен пул. Позиционерът прави лесната позиция единствената позиция.
6. Когато може да НЕ се нуждаете от позиционер
Изисква честност: позиционерът не винаги е правилната инвестиция. Може да не се нуждаете от такъв, ако:
- Вашите части са малки и могат да бъдат позиционирани ръчно в плоска ориентация евтино
- Производственият обем е нисък и времето за престой при препозициониране на крана е приемливо
- Всички ваши заварки вече са естествено достъпни в плоско или хоризонтално положение
Ако, обаче, вие рутинно заварявате големи, тежък, или многостранни части — или преследвате сертифициране по роботизирано заваряване за работа с код — преобразуването на позицията е промяната с най-голям ливъридж, която можете да направите.
Често задавани въпроси
Q: Какво означава 1G, 2Ж, 3Ж, 4G означава при заваряване?
А: Те са AWS/ASME позиции на заваряване, описващи ориентацията на съединението спрямо гравитацията. 1G е плосък (най-лесно), 4G е над главата (най-трудно). Всяка стъпка нагоре означава, че гравитацията работи по-усилено срещу разтопения басейн, увеличаване на риска от дефекти.
Q: Колко позиционерът за заваряване намалява дефектите?
А: В полеви внедрявания на ROBOPTIX, преобразуването на горните и вертикалните заварки в плоска позиция е повишило добива при първо преминаване от приблизително 70–85% на 95–98%, с порьозност на заваръчния шев, падаща към нула. Резултатите варират според процеса и материала.
Q: Може ли позиционер да заварява тръба в позиция 6G?
А: Позиционерът не ви кара да заварявате в 6G - той ви позволява да го избегнете. Чрез завъртане на тръбата, ставата се държи под оптимален ъгъл (ефективно 1G) за целия шев, премахване на необходимостта от преминаване на трудни фиксирани позиции.
Q: Заслужава ли си позиционер за дребни части?
А: Обикновено не. За малки части, които могат ръчно да се обърнат в плоска позиция, проблемът с препозиционирането на крана, който позиционерът решава, не съществува. Позиционерите се отплащат с големи суми, тежък, или многостранни заварки, където повторното позициониране е бавно, зависим от кран, или физически опасен.
Q: Преобразуването на позицията помага ли конкретно при роботизираното заваряване?
А: Да — дори повече, отколкото при ръчно заваряване. Роботът изпълнява програмиран път с фиксирани параметри; ако ставата не е в позиция, роботът не може да "компенсира" начина, по който опитен заварчик би могъл. Интегрирането на позиционера като синхронизирана външна ос позволява на робота да заварява всяка фуга плоска, осигуряване на постоянно качество и независимо от сложността на частта.
Имате нужда от помощ за преобразуването на горните заварки в плоски?
Контакт РОБОПТИКС за безплатен анализ на избора на позиционер въз основа на вашата действителна геометрия на детайла и производствен обем.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
СВЪРЗАНИ ПУБЛИКАЦИИ
ROI на роботизирана заваръчна клетка без програмиране: Практическо ръководство за приложения на конструкционни стомани

Защо да добавите робот на 7-ма ос? 5 Мощни начини за повишаване на производителността & Намалете разходите 2026

7th Axis Robot Track System Support & Ръководство за отстраняване на неизправности
Одитът преди покупката: Контролен списък за посещение на фабрика и протокол за изпитване на стенд за купувачи на заваръчни позиционери

Ръководство за поддръжка на роботизирана заваръчна клетка: Най-добри практики, График & Отстраняване на неизправности 2026