


Produttore di workstation robotizzate personalizzate e sistemi laser



Puoi fidarti della scheda tecnica? Come verificare la precisione del posizionatore di saldatura con laser tracker e ISO 9283
Ogni posizione di saldaturar derivazioni del catalogo con un numero di ripetibilità: ±0,03 mm, ±0,05 mm, occasionalmente ±0,01 mm per servounità di fascia alta. Per un acquirente internazionale che confronta preventivi tra fornitori e continenti, quella cifra diventa il quadro di valutazione: più basso sembra migliore, e spesso segue la decisione di acquisto. La scomoda verità nascosta dalla scheda tecnica è che il numero è stato guadagnato in un laboratorio, in un insieme ristretto di condizioni la tua fabbrica non si riprodurrà mai. Fidati ciecamente e potrai scoprirlo, settimane dopo l'installazione e la messa in servizio, che il posizionatore di saldatura che “è risultato perfetto” non può trattenere il pezzo dove il robot lo aspetta. Il costo di questa scoperta non è solo una rielaborazione; è una linea in stallo, una spedizione mancata, e un colpo di credibilità con il tuo stesso cliente.
Questo articolo spiega come verificare posizionatore di saldatura precisione come dovrebbe fare un acquirente o un ingegnere professionista: con un laser tracker, contro l'ISO 9283 struttura, e con gli occhi chiari sul divario tra l'ispezione in fabbrica e l'accettazione sul campo. Oltrepassiamo il numero del titolo e spieghiamo cosa significa, come viene (e non viene) misurato, e come scrivere il requisito di verifica nel tuo ordine di acquisto in modo che il reclamo diventi un contratto, non una speranza. L’obiettivo è non diffidare di ogni fornitore; significa sostituire la fiducia con la misurazione.
Nota: IL posizionatore di saldatura la metodologia di verifica qui riflette ROBOPTIX pratica di accettazione tra celle servoassistite e in linea con l'ISO 9283:1998 (Manipolazione di robot industriali: criteri di prestazione e relativi metodi di prova).
Il collegamento della qualità della saldatura è sottoposto a riferimenti incrociati con la ricerca peer-reviewed sul comportamento del pool dipendente dalla posizione (Parco et al., 2019; Liu et al., 2023).
1. La promessa della scheda tecnica
La ripetibilità è il numero più citato e meno compreso su a posizionatore di saldatura scheda dati. Sembra una garanzia: “questo asse tornerà nello stesso punto entro ±0,03 mm, ogni volta." In uno stretto, senso letterale è vero: presso la fabbrica del fornitore, ad un'unica temperatura controllata, senza carico sul frontalino, muovendosi lentamente tra le misurazioni. Il problema non è che l’affermazione sia falsa. È che l'affermazione è un unico punto di prova, guadagnato in condizioni ideali, travestito da promessa generale sul tuo reparto di produzione. Gli acquirenti internazionali che confrontano due quotazioni spesso si fissano su questa cifra ignorando le condizioni ad essa collegate, e quelle condizioni sono esattamente il luogo in cui vive o muore la performance reale..
Considera contro cosa compete il numero nella tua mente. Un fornitore che quota ±0,03 mm sembra “migliore” di uno che quota ±0,05 mm, quindi vincono il confronto, anche se il primo si è misurato a 20 °C senza carico e il secondo misurato a temperatura con il pezzo effettivamente montato. La scheda tecnica tace su questo contesto. Il tuo compito come acquirente è rendere esplicito il contesto prima di firmare, perché il contesto è la differenza tra un numero con cui puoi saldare e un numero con cui non puoi saldare.
2. Cosa misura effettivamente il numero (e cosa no)
Prima di poter verificare a posizionatore di saldatura, devi sapere cosa fa e cosa non descrive il numero del titolo. Le due parole più spesso confuse sono ripetibilità e accuratezza, e la confusione costa cara.
2.1 Ripetibilità vs precisione
- Ripetibilità: Quanto strettamente l'asse ritorna alla stessa posa comandata dopo molti cicli ripetuti. È una dichiarazione sulla coerenza, non correttezza. Un asse può essere estremamente ripetibile e tuttavia essere sistematicamente sbagliato.
- Precisione: Quanto è vicina la posa ottenuta alla posa comandata. Un asse può essere perfettamente ripetibile ma sfalsato rispetto alla realtà 0.5 mm: ripetibile-vero, accurato-falso. Questo offset costante è solitamente risolvibile con la calibrazione del frame; ciò che non è è un difetto dell'hardware.
Ecco l'immagine lavorata. Supponiamo che un asse di inclinazione sia comandato a 45° e, più di dieci ripetizioni, atterra a 45.00°, 45.01°, 44.99°, 45.00°… una distanza di circa ±0,02 mm nel raggio di misurazione. Questa è un'eccellente ripetibilità. Ma supponiamo che la sua media sia effettivamente 44,6°: è costantemente deviata di 0,4°. Questa è una scarsa precisione. Per saldatura, la ripetibilità è la cosa più importante per la coerenza quotidiana; la precisione è importante nel momento in cui si insegna un programma nel telaio del robot o ci si aspetta che due celle producano parti identiche. La scheda tecnica cita la ripetibilità per un motivo: è il numero lusinghiero, e non dice nulla sull'offset.
2.2 Ciò che la ripetibilità NON cattura
Altrettanto importante è ciò che la ripetibilità del titolo lascia fuori. In genere esclude il carico (l'asse è vuoto durante il test), stato termico (partenza a freddo, non dopo ore di funzionamento), movimento dinamico (lento scorrimento, non l’accelerazione della produzione), e il contributo del gioco e della deformazione elastica nella catena di trasmissione: le specifiche nascoste di Gioco, Rigidità & Deriva termica: Le specifiche del posizionatore di saldatura nascosto. Un posizionatore di saldatura che si ripete meravigliosamente vuoto 20 °C può ancora spostarsi sotto un caldo, pesante, parte a ciclo veloce. La ripetibilità è necessaria ma lungi dall’essere sufficiente; trattatelo come un input per un giudizio più ampio, mai l'intero giudizio.
3. ISO 9283: Lo standard che dovrebbe governare il reclamo
ISO 9283:1998 definisce come le prestazioni di manipolazione dei robot industriali e, per estensione diretta, posizionatori rotanti e inclinabili: dovrebbero essere misurati. È il metro di paragone riconosciuto a livello internazionale, il che lo rende il giusto punto di riferimento quando fornitori di paesi diversi citano numeri diversi. Lo standard specifica una famiglia di caratteristiche prestazionali: precisione di posa (AP), porre ripetibilità (RP), precisione del percorso (A), ripetibilità del percorso (RT), deriva della precisione della posa durante il funzionamento costante, superare, assestamento (stabilizzazione) tempo, e conformità statica. Per un posizionatore di saldatura, i due che contano di più sono la ripetibilità della posa RP e, quando l'asse si muove durante la saldatura (come nel movimento coordinato), ripetibilità del percorso RT.
Altrettanto importante è il modo in cui ISO 9283 dice di misurare. Prescrive una serie di pose di prova definite distribuite attraverso l'area di lavoro, un numero specificato di ripetizioni per ciascuno, e un trattamento statistico, in genere lo spread contenuto in una banda di ±2σ o ±3σ. Una dichiarazione di ripetibilità che non indica quale standard, che pone, quali ripetizioni, quale temperatura, e quale banda di confidenza è utilizzata, professionalmente parlando, un'opinione piuttosto che una misurazione. Più piccola è la banda σ, più stretta è la richiesta e ±3σ è approssimativamente 50% più ampio di ±2σ per gli stessi dati, quindi i due non sono intercambiabili.
3.1 Uno sguardo efficace ai numeri
Immagina che un fornitore riporti “ripetibilità ±0,05 mm” senza altri dettagli. Richiedi l'ISO 9283 segnala e potresti trovare: pone a 0°, 45°, 90°, 135°, 180° inclinazione, dieci ripetizioni ciascuno, A 20 °C scarico, riportato a ±2σ. Questo è legittimo, se ottimista, numero. Ora richiedi la stessa griglia con la parte di produzione da 1,5 tonnellate montata e la cella montata 30 °C dopo due ore di funzionamento. Lo stesso asse può riportare ±0,12 mm. Entrambi sono “veri”: sono solo test diversi. Il rapporto, non il titolo, è ciò contro cui compri, ed è nel report che il confronto reale tra fornitori diventa finalmente equo.
4. Verifica del laser tracker: Come misurarlo effettivamente
Un laser tracker è un dispositivo portatile di misurazione delle coordinate costruito attorno a un raggio laser strettamente controllato. Emette il raggio verso un retroriflettore montato sfericamente (SMR)—un piccolo specchio montato a sfera—e determina la posizione 3D del bersaglio dagli angoli misurati e dalla distanza assoluta dal bersaglio (un interferometro per la distanza incrementale, un metro di distanza assoluto per il blocco iniziale). Montare un SMR sulla piastra frontale o sul mandrino del posizionatore di saldatura, comandare l'asse attraverso una serie di angoli, e il tracker registra dove il bersaglio è effettivamente andato nello spazio. Ora stai misurando il posizionatore di saldatura nel modo in cui lo sperimenterà il tuo robot: in coordinate reali, con la geometria reale, piuttosto che come un numero su un rapporto di banco.
Il trucco che lo rende potente è l'amplificazione geometrica. Un piccolo errore angolare sull'asse diventa un grande errore lineare sulla punta di un target di offset. Se il tuo SMR si trova 500 mm dal centro di rotazione e l'asse è sfasato di 0,05°, il bersaglio si muove 0.44 mm: circa nove volte più facile da risolvere per il tracker rispetto all'errore angolare stesso. Montando il target sulla piastra frontale il più lontano possibile, i piccoli errori angolari del posizionatore di saldatura diventeranno comodamente misurabili. Ecco perché un laser tracker, non un comparatore, è lo strumento giusto per verificare un posizionatore di precisione, e perché la misurazione è rapida e difendibile in una controversia.
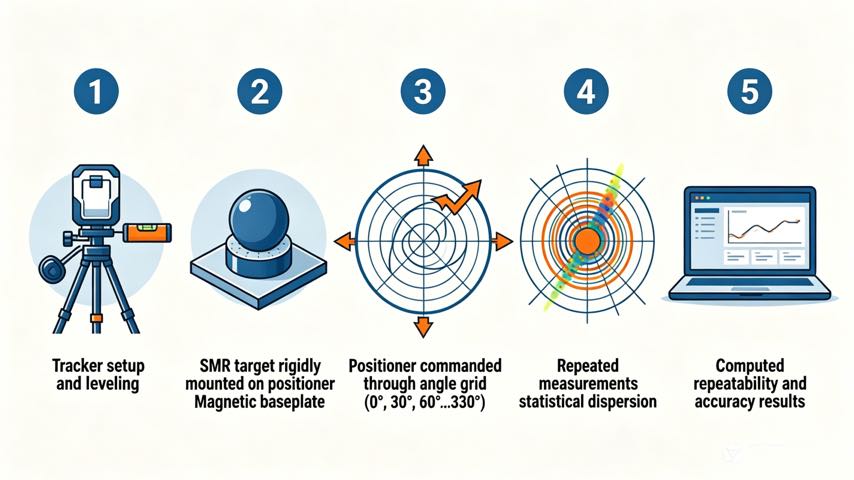
4.1 Una pratica procedura di tracciamento laser
- 1. Configurazione e livello: Posizionare il tracker in modo che abbia una linea di vista libera lungo l'intero arco di rotazione o inclinazione; livellare il posizionatore di saldatura e lasciarlo stabilizzare termicamente, almeno 30 minuti dopo l'accensione, perchè i primi cicli sono freddi ed il telaio è ancora in assestamento. Registrare la temperatura ambiente e quella della superficie del posizionatore.
- 2. Montare il bersaglio rigidamente: Fissare l'SMR al frontalino in un punto noto, preferibilmente ampio raggio. La rigidità conta: qualsiasi movimento del target rispetto alla piastra frontale viene misurato come errore del posizionatore e altera il risultato. Utilizzare un nido magnetico o incollato, mai un bersaglio portatile.
- 3. Comanda una griglia di posa: Guidare l'asse attraverso una serie rappresentativa di angoli comandati, per un asse di rotazione, 0°, 30°, 60°…330°; per un asse di inclinazione, uno spostamento simile in tutto il suo raggio d'azione. Ad ogni posa, prendine multipli (idealmente dieci) misurazioni ripetute con l'asse ogni volta comandato, in questo modo acquisisci la ripetibilità, nemmeno una lettura fortunata.
- 4. Ripetibilità del calcolo (RP): Per ogni angolo comandato, prendere lo spread delle letture ripetute e riportare lo spread massimo e l'ISO 9283 Figura RP (il raggio di ±2σ o ±3σ). Questo è il tuo vero, Ripetibilità del posizionatore di saldatura verificata sul campo.
- 5. Precisione del calcolo (AP) e convertire in angolo: Confronta la posizione media raggiunta in ciascuna posa con la posizione comandata; la deviazione massima è la precisione della posa. Converti la deviazione lineare nel raggio target noto in un errore angolare in modo da poterlo confrontare direttamente con le specifiche angolari del fornitore. Documentare la temperatura e il carico in ogni fase.
4.2 Dalla deviazione lineare all'errore angolare
Supponiamo che vi sia un'inclinazione comandata di 90°, il tuo SMR a 400 raggio mm atterra 0.30 mm sotto la sua posizione comandata, significa più di dieci letture. L'errore angolare è approssimativamente arctan(0.30 / 400) ≈ 0,043°. Se il posizionatore di saldatura aveva una precisione di inclinazione di ±0,03°, ora hai confermato in modo indipendente che è leggermente al di fuori delle specifiche o, se la parte era montata e calda, hai quantificato esattamente quanto ti costa la condizione del campo. In ogni caso stai negoziando dalla misurazione, non la fede, e puoi decidere se il gioco è importante per la tua tolleranza di saldatura.
5. Il divario tra fabbrica e campo
Il numero che verifichi al banco del fornitore non è il numero che riceverai al tuo piano. La tabella seguente indica le dimensioni di tale divario e, in modo cruciale, cosa fare con ciascuno di essi.
| Dimensione | Prova di fabbrica | La realtà del campo | Mitigazione |
| Temperatura | Controllato 20 °C | Altalene del negozio 15–35 °C; la crescita termica sposta i fotogrammi | Riscaldamento prima delle qualifiche; rimisurare alla temperatura operativa |
| Carico | Massa di prova scarica o leggera | Il peso reale della parte induce abbassamento e gioco (P04, P05) | Verificare con la parte reale o la massa rappresentativa |
| Velocità | Lento, indicizzazione delicata | L’accelerazione della produzione aumenta l’errore dinamico | Testare alla velocità del ciclo di produzione o ad una velocità prossima ad essa |
| Cavi / tubi | Pulito, ben supportato | Il trascinamento del dress pack carica l'asse | Misura con il pacchetto abiti installato |
| Fondazione | Montaggio di precisione, livellato | Pavimento non perfettamente rigido o livellato | Livellare e spessorare durante l'installazione; verificare nuovamente dopo l'ancoraggio |
| Durata | Breve sequenza di cicli | Ore di funzionamento → deriva (ISO 9283 deriva) | Esegui un test di deriva; controllare dopo 2-4 ore |
Nessuno di questi è un imbroglio da parte del fornitore. Semplicemente non sono le tue condizioni. La mossa professionale consiste nel scrivere le condizioni del campo nel test di accettazione in modo da misurare il divario, non scoperto dopo la messa in servizio.
6. Scrivere la clausola di accuratezza nel tuo ordine di acquisto
È qui che gli acquirenti internazionali si tutelano, ed è il passaggio saltato più costantemente. Una vaga “ripetibilità ±0,05 mm” in una citazione diventa vaga, promessa inapplicabile. Trasformalo in una clausola: “Posizionatore di saldatura posa ripetibilità RP ≤ 0.05 mm e precisione di posa AP ≤ 0.10 mm, per ISO 9283:1998, misurato a 25 °C con il [nominato] parte di produzione montata a [massa] kg, A [velocità] °/s, riportato a ±2σ, utilizzando un laser tracker." Ora l'affermazione è una specifica con un metodo, una condizione, e uno strumento di misurazione. Se il fornitore non può soddisfarlo alla tua parte e alla tua temperatura, lo impari prima della spedizione, non dopo. ROBOPTIX fornisce posizionatori di saldatura con report conformi alla norma ISO 9283 e supporta la scrittura e il rispetto di esattamente questo tipo di clausole, perché un numero che puoi imporre vale più di un numero che puoi solo ammirare.
7. Cinque domande da porre prima di fidarsi del numero
- Quale norma? ISO 9283 o un altro? Non specificato equivale a non verificabile, e dovresti trattarlo come marketing piuttosto che come misurazione.
- Quali pose e ripetizioni? Un singolo angolo testato dieci volte non rappresenta l'intero intervallo di lavoro. Richiedi una griglia su tutta la gamma che usi effettivamente, non quello che lusinga l'asse.
- A quale carico e temperatura? Scaricato 20 I numeri °C nascondono l'errore di campo che ti morde. Insisti da parte tua, alla tua temperatura, sotto il tuo ciclo di lavoro.
- Che banda di fiducia? ±2σ e ±3σ differiscono di circa 50%; sapere quale sei stato citato, perché la banda più ampia fa sembrare qualsiasi numero migliore di quello che è.
- Hai il rapporto di prova?? Un'affermazione senza il resoconto grezzo: pose, ripetizioni, temperatura, Banda σ: è un'affermazione, non prove. Richiedi il documento, non il punto elenco.
8. Esempio di campo: Il ±0,05 mm che non c'era
Un cliente ROBOPTIX ha ricevuto un posizionatore di saldatura con ripetibilità di ±0,05 mm, supportato dal rapporto di fabbrica del fornitore ai sensi della norma ISO 9283 A 20 °C scarico. Sul pavimento, con una parte da 1,5 tonnellate e a 30 negozio di °C, il tracciamento della cucitura è passato fino a 0.4 mm all'estremità della parte: circa otto volte la cifra citata. Abbiamo eseguito nuovamente la griglia del laser tracker con la parte montata e la temperatura registrata: l'asse stesso si ripeteva entro ±0,06 mm, sostanzialmente come citato, ma l'abbassamento indotto dal carico e la deriva termica avevano spostato la media 0.35 mm. Dopo aver spessorato le fondamenta, aggiungendo una routine di riscaldamento termico, e ricalibrare il telaio del robot sul posizionatore, ripetibilità sul campo impostata su ±0,08 mm, accettabile per la saldatura, e onesto su ciò che la cellula potrebbe effettivamente fare. L’asse non è mai stato “cattivo”; le specifiche erano semplicemente un mondo diverso, e il laser tracker era ciò che si traduceva tra i due.
9. Quando la scheda tecnica è abbastanza buona
Per molte applicazioni, la ripetibilità del catalogo è perfettamente adeguata, e inseguendo l'ISO 9283 la verifica con un laser tracker è un'ingegneria eccessiva che costa tempo e denaro senza alcun ritorno. Se la tolleranza della saldatura è ±1 mm o inferiore, se la parte è piccola e la temperatura del negozio è stabile, e se si ricalibra il telaio durante l'installazione, il numero della scheda tecnica varrà in pratica e una giornata di verifica confermerebbe quello che già sapevi. La verifica guadagna il suo costo quando le tolleranze si restringono (±0,2 mm e inferiore), quando le parti sono grandi o pesanti, o quando il rendimento al primo passaggio è già marginale e non ci si può permettere una compensazione nascosta. Trascorri la giornata del laser tracker dove vive la tolleranza; saltatelo dove basterebbero un metro a nastro e una calibrazione. Il punto è il giudizio, non rituale, e il giudizio è ciò che separa un acquirente che specifica da uno che si limita a sperare.
Domande frequenti
Q: Cosa significa effettivamente ripetibilità di ±0,03 mm su un posizionatore di saldatura?
UN: Significa che l'asse ritorna alla stessa posa comandata entro a 0.03 mm di diffusione nelle condizioni di test del fornitore, in genere senza carico, a temperatura controllata, muovendosi lentamente. È il miglior esempio di laboratorio riguardo alla coerenza, non è una garanzia di precisione o di prestazioni sotto il carico, Caldo, officina a ciclo rapido.
Q: Come posso verificare la precisione del posizionatore di saldatura con un laser tracker?
UN: Montare un bersaglio retroriflettore sul frontalino ad un raggio noto, comandare l'asse attraverso una griglia di angoli, e registrare le posizioni 3D raggiunte in ciascuno, con diverse letture ripetute per posa. La diffusione delle ripetizioni dà ripetibilità; l'offset rispetto al comando dà precisione. Convertire la deviazione lineare del raggio target in un angolo da confrontare con le specifiche. Idealmente ripetere la griglia con la parte di produzione reale montata e alla temperatura di esercizio.
Q: È ISO 9283 lo standard giusto per i posizionatori di saldatura?
UN: ISO 9283:1998 definisce la precisione della posa, porre ripetibilità, precisione del percorso, e deriva per manipolare i robot, ed è il quadro internazionale accettato anche per i posizionatori rotanti e inclinabili. Richiedi il rapporto di prova effettivo: pose, ripetizioni, temperatura, e la fascia di confidenza σ, non solo il numero principale, perché le condizioni determinano il significato del numero.
Q: Perché la precisione misurata in fabbrica è migliore della precisione sul campo??
UN: I test di fabbrica vengono eseguiti senza carico, a temperatura controllata e a bassa velocità su terreno livellato, supporto rigido. Il campo aggiunge il peso della parte (abbassamento e gioco), crescita termica, trascinamento del cavo, e ore di funzionamento che inducono deriva per ISO 9283. La nuova verifica sotto carico e a temperatura elevata e la scrittura di tali condizioni nell'ordine di acquisto colmano gran parte di tale divario prima di impegnarsi.
Il numero di ripetibilità riportato sulla scheda tecnica di un posizionatore di saldatura è reale, ma è un numero di laboratorio, guadagnato senza carico, A 20 °C, muovendosi dolcemente. Affidarsi alle proprie prestazioni sul campo è l'errore più comune e più costoso nell'acquisto di un posizionatore, perché le condizioni ad esso allegate non sono mai le tue condizioni. La soluzione non è il cinismo; è misurazione, reso esecutivo. Adottare l'ISO 9283 struttura, eseguire una griglia laser tracker con la parte reale montata e in temperatura, riconvertire le letture in angoli, e, in modo decisivo, scrivi il risultato nel tuo ordine d'acquisto come una clausola con un metodo, una condizione, e uno strumento. Quindi il numero su cui acquisti è il numero con cui saldi.
ROBOPTIX fornisce posizionatori di saldatura con report di ripetibilità conformi alla norma ISO 9283 e supporta l'accettazione del laser tracker in loco, compresa la verifica del carico e della temperatura e la redazione della clausola dell'ordine di acquisto, quindi la specifica è un contratto piuttosto che una speranza. Per la maggior parte dei lavori pesanti o con tolleranze strette, quel giorno di verifica si ripaga da solo la prima volta che impedisce una cucitura disallineata o una spedizione rifiutata. Il prossimo articolo (P08) passa dalla verifica della macchina all'abbinamento con la tua parte: girare, rettangolare, e pezzi irregolari, e la configurazione del posizionatore di saldatura richiesta da ciascuno.
Chiedere ROBOPTIX per un rapporto con riferimento alla norma ISO 9283 e un piano di accettazione del laser tracker in loco, scritti nell'ordine di acquisto, prima di impegnarsi.
Informazioni sull'autore
Esperienza & Credenziali
Specialista nell'integrazione di sistemi di saldatura robotizzata con 12+ anni di esperienza diretta in progetti focalizzati sulla selezione e integrazione del posizionatore robot. Ha fornito consulenza a 300+ fabbriche in tutto il Nord America, Europa, e Asia. Tutti i dati delle specifiche contenuti in questo articolo sono tratti da file H / B / l / Schede prodotto serie U.
Contesto aziendale: 26+ anni di ingegneria dell'automazione della saldatura, 40+ brevetti attivi, 1,500+ progetti completati a livello globale, circa 70% che coinvolgono l'integrazione del posizionatore robot.
Certificazioni
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema di gestione della qualità
- GJB 9001C-2017 — Sistema di gestione della qualità delle attrezzature militari/armi
- CE UE: Direttiva Macchine 2006/42/CE (Cert. NO. M.2026.206.C134866)
- Impresa ad alta tecnologia — Cert. NO. GR202341000595 (Pubblicato nel novembre. 2023)
Ultimo aggiornamento: giugno 2026
Riferimenti
[1] Organizzazione internazionale per la standardizzazione. (1998). ISO 9283:1998, Manipolazione di robot industriali: criteri di prestazione e metodi di prova correlati.
[2] Parco, J.-H., Kim, SH., Luna, H.-S., & Kim, M.-H. (2019). Influenza della gravità sul comportamento del bagno di fusione e analisi della microstruttura in varie posizioni di saldatura nella saldatura ad arco metallico a gas pulsato. Scienze applicate, 9(21).
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Mamma, X. (2023). Meccanismi di influenza gravitazionale sul comportamento del bagno di saldatura e sulle prestazioni del cordone di saldatura nella saldatura ad arco plasma a polarità variabile in diverse posizioni di saldatura. Materiali, 16(19).
POST CORRELATI

Analisi del ROI della saldatura laser robotizzata: Vale la pena investire??

Automazione della saldatura di serbatoi di trasformatori:Risolvere la sfida del grande, Parti non ripetitive

Cella di saldatura robotizzata vs linea di saldatura tradizionale: Cosa cambia realmente nella tua officina

10 Principali vantaggi derivanti dall'implementazione di una cella di saldatura robotizzata nella tua officina

L'audit pre-acquisto: Una lista di controllo per le visite in fabbrica e un protocollo di test al banco per gli acquirenti di posizionatori di saldatura
