Производител на работни станции за роботи и лазерни системи по поръчка



Луфт, Скованост, и термичен дрейф: Трите скрити характеристики, които определят производителността на заваръчния позиционер
Числата в брошурата са лесните. Числата, които определят качеството на заварката ви, са тези, които те пропускат.
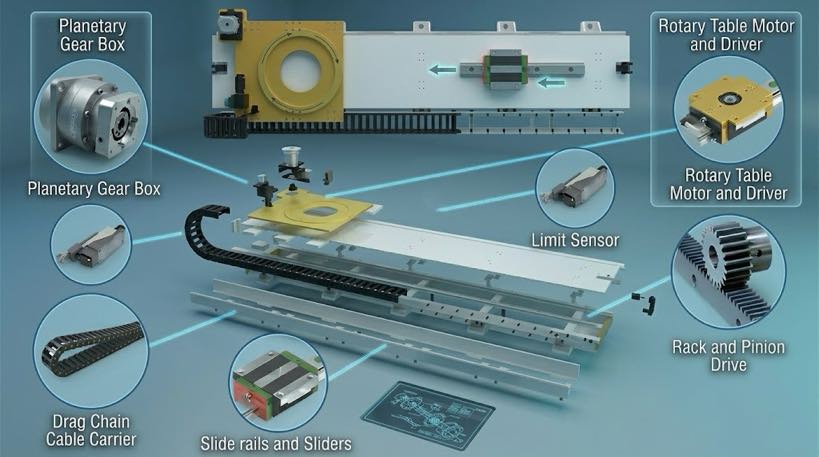
Отворете произволен позиционер за заваряване каталог и ще намерите същите успокояващи номера: полезен товар в килограми, максимална скорост на въртене, и цифра на повторяемост като ±0,05 mm. Тези са истински, полезно, и почти винаги се измерва при идеални условия. Това, което брошурата не отпечатва, е наборът от спецификации, които всъщност определят дали вашият заваръчен шев се приземява там, където трябва - луфт, твърдост на усукване, и топлинен дрейф.
Тази статия разглежда трите скрити спецификации, които разделят позиционер, който държи позицията си, от този, който просто претендира за това. Разбирането им е разликата между закупуване на лист с данни и закупуване на производителност — и за синхронизирано роботизирано заваряване, това е разликата между чист шев и бракувана част.
Забележка: Техническите претенции по-долу отразяват РОБОПТИКС практиката на проектиране на серво позиционера и са кръстосани с рецензирани изследвания относно точността на позициониране и поведението на заваръчната вана, управлявано от гравитацията (Парк и др., 2019, Приложни науки; Liu и др., 2023, Материали).
1. Пропускът в спецификационния лист
Типичен лист с данни за позиционер води с полезен товар, скорост, и число за повторяемост. Тези цифри отговарят на „колко големи, колко бързо, колко точно в лабораторията.“ Те не отговарят „колко прецизни под вашето натоварване, след час заваряване, когато оста промени посоката си?” Точно там живеят скритите спецификации.
1.1 Какво показват таблиците с данни срещу. Какво крият
- Публикувано: Полезен товар, максимална скорост, повторяемост при референтен радиус, често се измерва без товар и при стайна температура.
- Скрити: Луфт в задвижващия механизъм, твърдост на усукване при натоварване, и позиционен дрейф, тъй като сервото и редукторът се загряват по време на смяна.
Нито един от скритите три не се появява в повечето листове със спецификации, защото всеки е по-труден за измерване, по-малко ласкателно за докладване, и силно зависи от това как действително се използва позиционерът. И все пак всеки директно атакува единственото нещо, което позиционерът съществува, за да осигури: съвместно провеждане точно там, където програмата го очаква.
1.2 Сляпо място на купувача
Пропускът в спецификациите продължава, защото каталозите са написани за сравнение, да не се квалифицира. Електронна таблица за доставки може да сортира позиционерите по полезен товар и цена; не може лесно да сортира по луфт или твърдост, защото тези числа са противоречиви, зависим от метода, и понякога смущаващо. Резултатът е пазар, на който най-важните разграничители са най-малко рекламирани. Купувачите, които се научават да искат скритите спецификации, печелят незабавно предимство пред тези, които избират няколко отпечатани - често при същия бюджет.
2. Луфт: Изгубеното движение в задвижващия механизъм
Луфтът е луфтът, или „загубено движение,” между свързващите зъби на зъбното колело в редуктора и задвижващите компоненти. Когато оста промени посоката си, изходът не се движи, докато хлабината не бъде заета. Енкодерът на позиционера може да отчете зададения ъгъл, но физическият изход изостава с количеството обратна реакция.
2.1 Защо хлабината разрушава заварките
- Грешка при обръщане при многопроходни заварки: Основен проход, заварен по посока на часовниковата стрелка, и капачен проход, заварен обратно на часовниковата стрелка, могат да се приземят на различни действителни позиции, ако хлабината е значителна - което води до неправилно подравняване, купчина неправилни мъниста.
- Синхронизирано движение на робота: Когато позиционерът е външна ос на робот, обратната реакция инжектира фазово забавяне в координирания път. Факелът и детайлът за момент не са съгласни къде се намират, боли проследяване на шева.
- Пълзене при обръщане на натоварването: Тежките части, държани близо до точка на промяна на посоката, могат да се отклонят, когато се освободи разстояние, преместване на ставата между проходите.
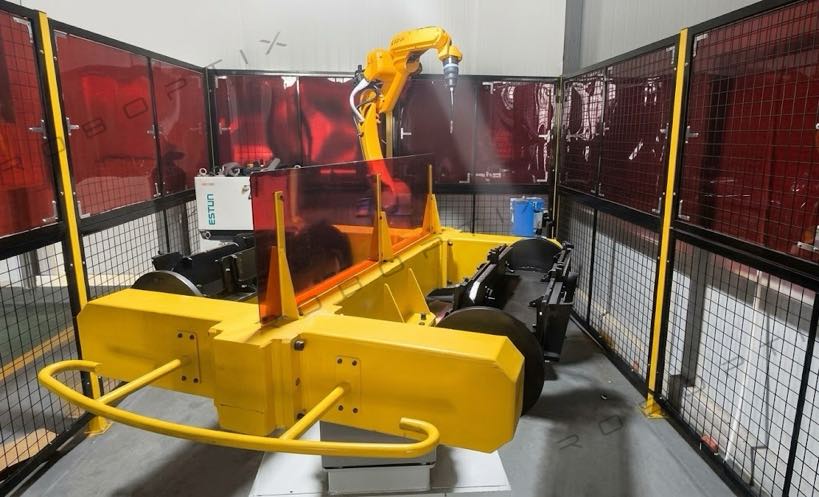
Висококачествените серво позиционери се справят с обратната реакция чрез прецизни планетарни или хармонични редуктори с предварително заредени зъбни колела, и чрез схеми за контрол, които компенсират известния клирънс. The ROBOPTIX B-серия серво задвижванията съчетават енкодери с висока разделителна способност с редуктори с ниска хлабина, така че зададените и действителните ъгли да останат подравнени чрез промени в посоката - критично, когато една и съща част е заварена от множество ъгли в една настройка.
2.2 Измерване на хлабината на практика
Луфтът се определя количествено чрез командване на малка двупосочна осцилация и измерване на ъгловата мъртва зона, която изходът не успява да следва. Добре проектираният серво позиционер ще покаже тази лента в диапазона от дъгови секунди; хлабава единица може да покаже няколко дъгови минути - стотици пъти по-лошо. За справка, една дъгова минута при a 350 mm радиус се равнява приблизително на 0.10 mm линейна грешка на позицията, достатъчно, за да се размести основен проход спрямо капачен проход. При оценка на позиционер, поискайте реверсивния тест, вместо да се доверите на повторяемостта на заглавието, тъй като повторяемостта обикновено се измерва без промени в посоката и следователно скрива самата обратна реакция на грешката, която въвежда.
3. Твърдост на усукване: Задържане на товара, Не просто да го повдигнете
Рейтингът на полезен товар ви казва колко маса може да завърти позиционер. Твърдостта на усукване ви казва колко тази маса отклонява оста при заваръчни сили, гравитация, и инерцията действа върху него. А 1,000 кг оценка не казва нищо за това дали a 1,000 кг, нецентрираната греда ще усуче изходящия вал на част от градуса под натоварване.
3.1 Скованост vs. Полезен товар
Два позиционера с еднакви стойности на полезен товар могат да имат много различна коравина на усукване. Този с твърда, рамо с къс момент и твърд редуктор държи частта стабилна на скала; гъвкавият позволява микрозавъртане, което енкодерът може да не коригира напълно в реално време. Под динамичните натоварвания на роботизираното заваряване - особено при натискане на горелката върху съединението - това огъване се проявява като блуждаене на шева и непостоянно проникване.
Прозрение в дизайна: твърдостта е най-важна за големите, извън центъра, или конзолни товари. Дълга греда, монтирана в единия край (конзола) подчертава твърдостта на усукване много повече от същата маса, центрирана между челната и опашната част.
3.2 Твърдост и наказание на конзолата
Връзката между масата и твърдостта не е линейна. Натоварване, центрирано между челни и опашни опори, се поддържа от двата края и вижда сравнително малко търсене на усукване. Същата маса, монтирана в единия край на позиционер с една ос, се превръща в конзола, умножаване на въртящия момент на изходящия вал по пълното рамо на лоста. Ето защо използваемата прецизност на позиционера често пада рязко, когато центърът на тежестта на детайла се отдалечава от оста на въртене. Посочването на позиционер само за общия полезен товар следователно може да маскира недостиг на коравина, който се появява само с действителния ви, геометрия извън центъра — още една причина да тествате при номинален товар извън центъра, вместо да се доверите на каталожния номер.
4. Термичен дрейф: Позиционерът, който се движи, докато е неподвижен
Серво моторите и редукторите генерират топлина по време на непрекъсната работа. Като компоненти топли, те се разширяват микроскопски, и разширяването измества механичната нула. Енкодерът все още отчита зададения ъгъл, но физическата препратка е пропълзяла. Това е термичен дрейф — бавен, грешка, зависима от натоварването и времето, която нито един тест за повторяемост не улавя.
4.1 Където дрифтът боли най-много
- Дълги единични шевове: Черупка на съд под налягане, заварена в едно непрекъснато завъртане, може да се движи измеримо от началото до края, ако задвижването се затопли по време на преминаването.
- Многосменно производство: Позиционерът, работещ горещо през втората смяна, може да съдържа различна нула от първата, унизителна консистенция през целия ден.
- Работа с ограничена толерантност: За части с близко позициониране, дори няколко стотни от милиметъра дрейф нарушава спецификацията.
Смекчаването е инженерство, не магия: термично стабилни редукторни материали, принудително охлаждане или температурно компенсирано управление, и процедури за загряване, които позволяват на оста да достигне термично равновесие преди критично заваряване. РОБОПТИКС позиционерите включват стратегии за управление, съобразени с температурата, така че дрейфът да бъде предвиден и коригиран, вместо да бъде открит в заваръчния шев.
4.2 Количествено определяне на дрифта на пейката
Топлинният дрейф се измерва чрез регистриране на действителната позиция на референтна маркировка за 30–60 минути непрекъснато въртене при номинално натоварване, след това записване на кумулативната смяна от студен старт. Позиционер с лошо термично управление може да се отклони от няколко стотни от милиметър - или повече - през едно дълго преминаване; един с компенсация държи началната и крайната позиция по същество идентични. Тъй като тази грешка нараства с работния цикъл, най-опасно е точно в приложенията, за които се купуват позиционери: дълго, непрекъснато, заварки с висока натовареност. Следователно данните за дрейфа при загряване на доставчика са много по-добър предсказател за точността в реалния свят, отколкото цифрата за повторяемост в една точка, взета при температура на околната среда.
5. Защо скритите спецификации определят качеството на заварката
Връзката с качеството на заварката е пряка. Както показва рецензираният запис, резултатите от заваряването зависят в голяма степен от задържането на съединението в оптимална ориентация: Парк и др. (2019) премерено проникване на 1.8 mm в плоско положение спрямо 0.8 mm във вертикално насочен надолу P-GMAW при съответстващо входящо топлинно захранване, и Liu et al. (2023) намери а 23.8% по-голям размер на зърното в центъра на заваръчния шев при плоски спрямо вертикални заварки с плазмена дъга. Позиционерът печели своето задържане, като държи всяка става в плоско положение (1Ж). Ако обратна реакция, ниска твърдост, или топлинен дрейф позволява на частта да се изплъзне от този ъгъл - дори с част от градуса - качественото предимство, което позиционерът е закупен, за да достави тихо се изпарява.
С други думи, публикуваната повторяемост е обещание за устройството в изолация. Луфт, скованост, и термичният дрейф са трите начина, по които обещанието е нарушено във вашия магазин, под твоя товар, по вашия график.
6. Как да оценим реалната прецизност
Тъй като скритите спецификации рядко се отпечатват, купувачът трябва да тества или да поиска. Практически методи за оценка:
- Заредени срещу. ненатоварена повторяемост: Повторяемост на заявката, измерена при номинален полезен товар и извън центъра, не само при референтния радиус без натоварване.
- Обръщане (обратна реакция) тест: Задайте малко трептене при промяна на посоката и измерете мъртвата зона, която изходът не успява да следва - това е вашата обратна реакция.
- Дрифт тест за загряване: Регистрирайте действителната позиция за 30–60 минути непрекъснато въртене и запишете докъде се движи нулата, докато уредът се нагрява.
- Проверка на твърдостта: Приложете известно натоварване извън центъра и измерете ъгловата деформация; разделете въртящия момент на деформация, за да получите твърдост на усукване.
Доставчик, който може да произведе тези резултати от тестове - или който проектира изрично за тях - струва повече от този, който цитира само номер за повторяемост в каталога. Поискайте данните от стенда; ако не съществува, скритите спецификации са неизвестни и от продавача.
7. Когато скритите характеристики са най-важни
Изисква честност: не всяко приложение се нуждае от точност до дъгова секунда. Скритите спецификации са решаващи, когато:
- Позиционерът е външна ос на робот, която изисква синхронизиране, фазово заключено движение
- Частите са големи, извън центъра, или конзолни (натоварвания, доминирани от коравина)
- Заварките са дълги, непрекъснато, или работи на няколко смени (доминиран от дрифт)
- Работата носи строги позиционни или толеранси за проверка на кода
За случайно позициониране на светлина, центрирани части при умерена толерантност, основен позиционер е напълно достатъчен - скритите спецификации просто имат по-малко място да причинят вреда. Въпросът е строгостта на спецификациите да съответства на работата, да не купувате прекалено или недостатъчно на сляпо.
Често задавани въпроси
Q: Какво представлява хлабината в заваръчния позиционер?
А: Луфтът е загубеното движение в задвижващия механизъм - хлабината между зъбите на зъбното колело. При обръщане на посоката, изходът изостава от зададения ъгъл, докато не бъде заето това разстояние. Това причинява несъответствие при многопроходни и синхронизирани заварки.
Q: Коефициентът на полезен товар говори ли ми за коравина?
А: не. Полезният товар е с каква маса може да се върти оста; коравина на усукване е колко тази маса го отклонява при натоварване. Два позиционера с еднакъв полезен товар могат да имат много различна коравина, особено с нецентрирани или конзолни части.
Q: Може ли топлинният дрейф да бъде коригиран?
А: да, чрез инженерство: термично устойчиви материали, охлаждане, процедури за загряване, и температурно компенсиран контрол, който предвижда и коригира дрейфа. Ключът е, че доставчикът проектира за него, вместо да го игнорира.
Q: Как да проверя реалната точност на позиционера преди да купя?
А: Поискайте заредена повторяемост при номинален полезен товар извън центъра, обръщане (обратна реакция) тест, и загряващ дрифт тест за 30–60 минути. Доставчик, който може да покаже данни от стенда за тях, е много по-надежден от този, цитиращ само повторяемостта на каталога.
Спецификациите, които продават позиционер за заваряване, рядко са спецификациите, които определят неговата ефективност. Полезен товар, скорост, и лабораторна цифра за повторяемост са необходими, но недостатъчни; обратна реакция, твърдост на усукване, и термичният дрейф са скритите променливи, които определят дали частта действително се държи там, където програмата вярва, че е. Игнорирайте ги и ще наследите грешки, които се появяват само в заваръчния шев — неправилно подравнени проходи, блуждаещи шевове, и се носи през дълга смяна.
За висока точност, синхронизирани, или заваряване с дълъг цикъл, оценяването на тези три скрити спецификации не подлежи на обсъждане. Поискайте заредени и загряти тестови данни, разберете вашето натоварване, доминирано от скованост, и изберете доставчик, чийто инженеринг изрично адресира обратната реакция, скованост, и топлинен дрейф. Серво позиционерите ROBOPTIX са изградени около редуктори с нисък луфт, твърди конструкции, и температурно съобразен контрол, така че публикуваната повторяемост да се запази при реални условия в магазина - не само на пейката.
Купуване на повече от брошурата?
Контакт РОБОПТИКС за преглед на спецификациите на позиционера спрямо вашето действително натоварване, работен цикъл, и изисквания за толерантност.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
Референции
[1] Паркирайте, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние на гравитацията върху поведението на разтопения резервоар и анализ на микроструктурата на различни позиции на заваряване при заваряване с метална дъга с импулсен газ.Приложни науки, 9(21), 4626. https://doi.org/10.3390/app9214626
[2] Лиу, Дж., Дзян, Е., Чен, С., Сю, б., Джан, Ж., Ченг, У., & мамо, X. (2023). Механизми на гравитационно влияние върху поведението на заваръчната вана и производителността на заваръчния шев при заваряване с плазмена дъга с променлива полярност при различни позиции на заваряване.Материали, 16(19), 6457. https://doi.org/10.3390/ma16196457
СВЪРЗАНИ ПУБЛИКАЦИИ

Продавам позиционер за заваряване: Как да изберете правилния тип за вашата част (Главна стойка Задна стойка, L-тип, U-тип, Хоризонтална 3-осна, Въртяща се с една ос, Вертикално накланяне)
Приложения на роботизирана заваръчна клетка в реалния свят в общата промишленост: Казуси от практиката 2026

ROI на роботизирана заваръчна клетка без програмиране: Практическо ръководство за приложения на конструкционни стомани
Роботизирано лазерно заваряване: Принципи, Предимства, и Приложения (2026 Пълно ръководство)

Ръководство за поддръжка на роботизирана заваръчна клетка: Най-добри практики, График & Отстраняване на неизправности 2026