


Fabricante de sistemas láser y estaciones de trabajo robóticas personalizadas



¿Puedes confiar en la hoja de especificaciones?? Cómo verificar la precisión del posicionador de soldadura con rastreadores láser e ISO 9283
Cada posición de soldadurar catálogo lleva con un número de repetibilidad: ±0,03 milímetros, ±0,05 milímetros, ocasionalmente ±0,01 mm para servounidades de alta gama. Para un comprador internacional que compara cotizaciones entre proveedores y continentes, ese dígito se convierte en el marcador: cuanto más bajo se ve mejor, y la decisión de compra a menudo sigue a esto. La incómoda verdad que esconde la hoja de especificaciones es que el número se obtuvo en un laboratorio., bajo un conjunto limitado de condiciones su fábrica nunca reproducirá. Confía ciegamente en él y podrás descubrirlo., semanas después de la instalación y puesta en servicio, que el posicionador de soldadura que “probado perfecto” no puede sostener su pieza donde el robot espera. El costo de ese descubrimiento no es solo reelaboración.; es una línea estancada, un envío perdido, y un golpe de credibilidad ante su propio cliente.
Este artículo explica cómo verificar posicionador de soldadura precisión como debería hacerlo un comprador o ingeniero profesional.: con un rastreador láser, contra la ISO 9283 estructura, y con ojos claros para detectar la brecha entre la inspección en fábrica y la aceptación en campo.. Pasamos del número del título a lo que significa, cómo se mide (y cómo no se mide), y cómo escribir el requisito de verificación en su orden de compra para que el reclamo se convierta en un contrato, no es una esperanza. El objetivo no es desconfiar de todos los proveedores; es sustituir la confianza por la medición.
Nota: El posicionador de soldadura La metodología de verificación aquí refleja ROBOPTIX práctica de aceptación en todas las celdas servoaccionadas y se alinea con ISO 9283:1998 (Manipulación de robots industriales: criterios de rendimiento y métodos de prueba relacionados).
El vínculo entre la calidad de la soldadura y la investigación revisada por pares sobre el comportamiento del grupo dependiente de la posición (Parque y col., 2019; Liu et al., 2023).
1. La promesa de la hoja de especificaciones
La repetibilidad es el número más citado y menos comprendido en un posicionador de soldadura ficha de datos. Suena como una garantía: “este eje volverá al mismo lugar dentro de ±0,03 mm, cada vez." en un estrecho, En sentido literal, es cierto: en la fábrica del proveedor., a una única temperatura controlada, sin carga en la placa frontal, moviéndose lentamente entre mediciones. El problema no es que la afirmación sea falsa.. Es que el reclamo es un único punto de prueba., ganado en condiciones ideales, disfrazado de promesa general sobre su planta de producción. Los compradores internacionales que comparan dos cotizaciones a menudo se fijan en este dígito e ignoran las condiciones que conlleva, y esas condiciones son exactamente donde el rendimiento real vive o muere..
Considere contra qué compite el número en su mente.. Un proveedor que cotiza ±0,03 mm parece “mejor” que uno que cotiza ±0,05 mm, por lo que ganan la comparación, incluso si el primero midió en 20 °C descargado y el segundo medido a temperatura con la pieza real montada. La hoja de especificaciones no dice nada sobre ese contexto.. Su trabajo como comprador es hacer explícito el contexto antes de firmar., porque el contexto es la diferencia entre un número con el que puedes soldar y un número con el que no puedes.
2. Lo que realmente mide el número (y lo que no)
Antes de poder verificar una posicionador de soldadura, Tienes que saber qué describe y qué no describe su número de título.. Las dos palabras que más se confunden son repetibilidad y precisión., y la confusión sale cara.
2.1 Repetibilidad versus precisión
- Repetibilidad: Con qué fuerza el eje regresa a la misma postura ordenada durante muchos ciclos repetidos. Es una declaración sobre la coherencia., no corrección. Un eje puede ser exquisitamente repetible y aun así estar sistemáticamente equivocado.
- Exactitud: Qué tan cerca está la pose lograda de la pose ordenada. Un eje puede ser perfectamente repetible pero estar desviado de la verdad por 0.5 mm—repetible-verdadero, exacto-falso. Esa compensación constante generalmente se puede solucionar con la calibración del marco.; lo que no es es un defecto en el hardware.
Aquí está la foto trabajada.. Supongamos que a un eje de inclinación se le ordena 45° y, más de diez repeticiones, aterriza a 45.00°, 45.01°, 44.99°, 45.00°… una extensión de aproximadamente ±0,02 mm en el radio de medición. Esa es una excelente repetibilidad.. Pero supongamos que su media es en realidad 44,6° (está consistentemente 0,4° de diferencia).. Eso es poca precisión.. Para soldar, la repetibilidad es lo más importante para la coherencia del día a día; La precisión importa en el momento en que enseñas un programa en el marco del robot o esperas que dos células produzcan piezas idénticas.. La hoja de especificaciones cita la repetibilidad por una razón.: es el numero halagador, y no dice nada sobre el offset.
2.2 Lo que la repetibilidad NO captura
Igual de importante es lo que la repetibilidad de los titulares deja fuera.. Normalmente excluye la carga. (el eje está vacío durante la prueba), estado termal (arranque en frio, no después de horas de operación), movimiento dinámico (avance lento, no aceleración de la producción), y la contribución del juego y la deformación elástica en la cadena de transmisión: las especificaciones ocultas de Reacción, Rigidez & Deriva térmica: Las especificaciones del posicionador de soldadura oculto. Un posicionador de soldadura que se repite maravillosamente vacío en 20 Los °C todavía pueden variar bajo una temperatura cálida., pesado, parte de ciclo rápido. La repetibilidad es necesaria pero está lejos de ser suficiente; Trátelo como una entrada para un juicio más amplio., nunca todo el juicio.
3. ISO 9283: El estándar que debe regir el reclamo
ISO 9283:1998 define cómo el desempeño de la manipulación de robots industriales, y, por extensión directa, posicionadores giratorios e inclinables: deben medirse. Es el criterio reconocido internacionalmente, lo que lo convierte en el punto de referencia adecuado cuando los proveedores de diferentes países citan números diferentes. La norma especifica una familia de características de desempeño.: precisión de pose (AP), repetibilidad de pose (PR), precisión de la ruta (EN), repetibilidad del camino (RT), Deriva de la precisión de la postura durante el funcionamiento constante., excederse, asentamiento (estabilización) tiempo, y cumplimiento estático. Para un posicionador de soldadura, los dos que más importan son la repetibilidad de pose RP y, cuando el eje se mueve durante la soldadura (como en movimiento coordinado), repetibilidad de trayectoria RT.
Igualmente importante es cómo ISO 9283 dice medir. Prescribe un conjunto de posturas de prueba definidas distribuidas a lo largo del entorno de trabajo., un número específico de repeticiones en cada, y un tratamiento estadístico, normalmente la dispersión contenida dentro de una banda de ±2σ o ±3σ. Una afirmación de repetibilidad que no indica qué estándar, que plantea, que repeticiones, que temperatura, y qué banda de confianza utilizó es, profesionalmente hablando, Una opinión más que una medida.. Cuanto más pequeña sea la banda σ, cuanto más estricta sea la afirmación, y ±3σ es aproximadamente 50% más ancho que ±2σ para los mismos datos, entonces los dos no son intercambiables.
3.1 Una mirada trabajada a los números
Imagine que un proveedor informa "repetibilidad ±0,05 mm" sin ningún otro detalle.. Pregunta por la ISO 9283 informe y puede encontrar: posa a 0°, 45°, 90°, 135°, 180° inclinación, diez repeticiones cada una, en 20 °C descargado, reportado a ±2σ. eso es legítimo, si es optimista, número. Ahora pide la misma parrilla con la pieza de producción de 1,5 toneladas montada y la celda en 30 °C después de dos horas de funcionamiento. El mismo eje puede reportar ±0,12 mm. Ambas son "verdaderas": son simplemente pruebas diferentes.. el informe, no el titular, es contra lo que compras, y el informe es donde la comparación real entre proveedores finalmente se vuelve justa.
4. Verificación del rastreador láser: Cómo medirlo realmente
Un rastreador láser es un dispositivo portátil de medición de coordenadas construido alrededor de un rayo láser estrictamente controlado.. Dispara el haz a un retrorreflector montado esféricamente. (SMR)—un pequeño espejo montado en una bola—y determina la posición 3D del objetivo a partir de los ángulos medidos y la distancia absoluta al objetivo (un interferómetro para distancia incremental, un medidor de distancia absoluta para el bloqueo inicial). Monte un SMR en la placa frontal o mandril del posicionador de soldadura, comandar el eje a través de un conjunto de ángulos, y el rastreador registra dónde fue realmente el objetivo en el espacio. Ahora está midiendo el posicionador de soldadura tal como lo experimentará su robot: en coordenadas reales., con geometría real, en lugar de un número en un informe de banco.
El truco que lo hace poderoso es la amplificación geométrica.. Un pequeño error angular en el eje se convierte en un gran error lineal en la punta de un objetivo desplazado.. Si su SMR se sienta 500 mm desde el centro de rotación y el eje está desviado 0,05°, el objetivo se mueve 0.44 mm: aproximadamente nueve veces más fácil de resolver para el rastreador que el error angular en sí. Monte el objetivo lo más lejos posible en la placa frontal y los pequeños errores angulares del posicionador de soldadura se podrán medir cómodamente.. Por eso un rastreador láser, no es un indicador de carátula, es la herramienta adecuada para verificar un posicionador de precisión, y por qué la medición es rápida y defendible en una disputa.
4.1 Un procedimiento práctico de seguimiento láser
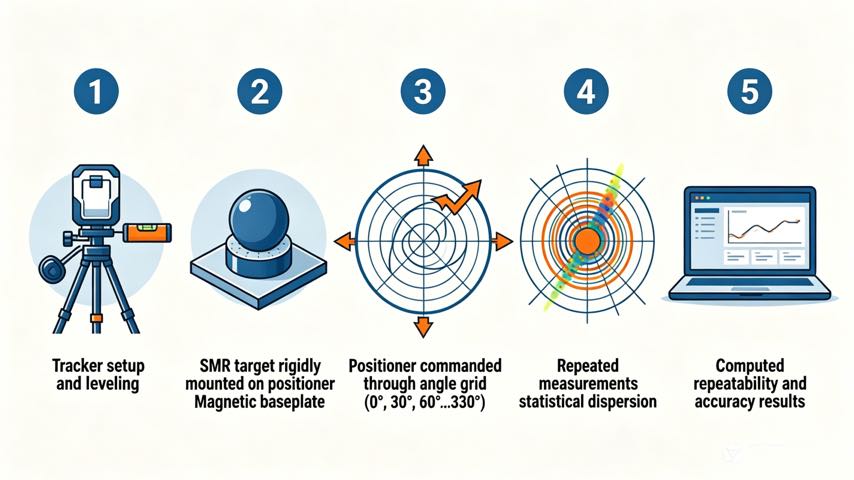
- 1. Configuración y nivel: Coloque el rastreador de modo que tenga una línea de visión clara a lo largo de todo el arco de rotación o inclinación.; nivele el posicionador de soldadura y deje que se estabilice térmicamente, al menos 30 minutos después del encendido, porque los primeros ciclos se enfrían y el cuadro aún se está asentando. Registre la temperatura ambiente y de la superficie del posicionador.
- 2. Monte el objetivo rígidamente: Fije el SMR a la placa frontal en un lugar conocido., preferiblemente radio grande. La rigidez importa: cualquier movimiento del objetivo en relación con la placa frontal se mide como error del posicionador y corrompe el resultado. Utilice un nido magnético o adherido, nunca un objetivo en la mano.
- 3. Comanda una cuadrícula de poses: Conduzca el eje a través de un conjunto representativo de ángulos ordenados (para un eje de rotación), 0°, 30°, 60° … 330°; para un eje de inclinación, un barrido similar en todo su rango de trabajo. en cada pose, tomar múltiples (idealmente diez) mediciones repetidas con el eje recomendado cada vez, entonces capturas la repetibilidad, ni una sola lectura afortunada.
- 4. Repetibilidad de cálculo (PR): Para cada ángulo ordenado, tomar la extensión de las lecturas repetidas e informar la extensión máxima y el ISO 9283 cifra de RP (el radio ±2σ o ±3σ). Esta es tu verdadera, repetibilidad del posicionador de soldadura verificada en campo.
- 5. Precisión de cálculo (AP) y convertir a ángulo: Compare la posición media lograda en cada postura con la posición ordenada; la desviación máxima es la precisión de la pose. Convierta la desviación lineal en el radio objetivo conocido a un error angular para poder compararlo directamente con la especificación angular del proveedor.. Temperatura y carga del documento en cada paso.
4.2 De la desviación lineal al error angular
Supongamos que con una inclinación ordenada de 90°, su SMR en un 400 tierras de radio mm 0.30 mm por debajo de su posición ordenada, significa más de diez lecturas. El error angular es aproximadamente arctán.(0.30 / 400) ≈ 0,043°. Si el posicionador de soldadura se cotizó con una precisión de inclinación de ±0,03°, ahora ha confirmado de forma independiente que está marginalmente fuera de las especificaciones, o, si la pieza estaba montada y caliente, has cuantificado exactamente cuánto te cuesta la condición del campo. De cualquier manera estás negociando desde la medición., no fe, y usted puede decidir si la separación es importante para su tolerancia de soldadura.
5. La brecha entre la fábrica y el campo
El número que verifica en el banco del proveedor no es el número que obtendrá en su piso.. La siguiente tabla nombra las dimensiones de esa brecha y, crucialmente, qué hacer con cada uno.
| Dimensión | prueba de fábrica | Realidad de campo | Mitigación |
| Temperatura | Revisado 20 °C | Cambios de tienda 15–35 °C; el crecimiento térmico cambia los marcos | Calentamiento antes de la clasificación; volver a medir a la temperatura de funcionamiento |
| Carga | Masa de prueba ligera o descargada | El peso real de la pieza induce hundimiento y reacción (P04, P05) | Verificar con la pieza real o masa representativa |
| Velocidad | Lento, indexación suave | La aceleración de la producción aumenta el error dinámico | Prueba a la velocidad del ciclo de producción o cerca de ella |
| cables / mangueras | Limpio, bien apoyado | El arrastre del paquete de vestimenta carga el eje. | Medir con el paquete de vestido instalado. |
| Base | Montado con precisión, nivelado | Piso no perfectamente rígido o nivelado | Nivele y calce durante la instalación; volver a verificar después del anclaje |
| Duración | Breve ráfaga de ciclos | Horas de operación → deriva (ISO 9283 deriva) | Ejecute una prueba de deriva; comprobar después de 2 a 4 h |
Ninguno de estos es un engaño por parte del proveedor.. Simplemente no son tus condiciones.. La medida profesional es escribir las condiciones del campo en la prueba de aceptación para que se mida la brecha., no descubierto después de la puesta en servicio.
6. Escribir la cláusula de precisión en su orden de compra
Aquí es donde los compradores internacionales se protegen, y es el paso que se omite con mayor frecuencia. Una vaga “repetibilidad de ±0,05 mm” en una cita se convierte en una vaga, promesa inaplicable. Conviértelo en una cláusula: “Posicionador de soldadura repetibilidad de pose RP ≤ 0.05 mm y precisión de pose AP ≤ 0.10 milímetros, para ISO 9283:1998, medido en 25 °C con el [nombrado] pieza de producción montada en [masa] kilos, en [velocidad] °/s, reportado a ±2σ, usando un rastreador láser”. Ahora el reclamo es una especificación con un método., una condición, y una herramienta de medición. Si el proveedor no puede cumplir con su parte y temperatura, eso lo aprendes antes del envío, no después. ROBOPTIX suministra posicionadores de soldadura con informes con referencia ISO 9283 y admite la redacción (y el cumplimiento) exactamente de este tipo de cláusulas., porque un número que puedes imponer vale más que un número que sólo puedes admirar.
7. Cinco preguntas que debe hacerse antes de confiar en el número
- ¿Qué estándar?? ISO 9283 u otro? No especificado es igual a no verificable, y deberías tratarlo como marketing en lugar de como medición..
- Que poses y repeticiones? Un solo ángulo probado diez veces no es el área de trabajo completa. Exija una cuadrícula en todo el rango que realmente utiliza, no el que halaga el eje.
- ¿A qué carga y temperatura?? descargado 20 Los números de °C ocultan el error de campo que te muerde. Insiste de tu parte, a tu temperatura, bajo su ciclo de trabajo.
- ¿Qué banda de confianza? ±2σ y ±3σ difieren aproximadamente 50%; saber cual fuiste citado, porque la banda más ancha hace que cualquier número parezca mejor de lo que es.
- ¿Tienes el informe de prueba?? Un reclamo sin el informe en bruto: plantea, repeticiones, temperatura, banda σ: es un reclamo, no evidencia. Pide el documento, no la viñeta.
8. Ejemplo de campo: El ±0,05 mm que no fue
Un cliente de ROBOPTIX recibió un posicionador de soldadura con una repetibilidad de ±0,05 mm, respaldado por el informe de fábrica del proveedor bajo ISO 9283 en 20 °C descargado. Sobre el piso, con una pieza de 1,5 toneladas y un 30 °C tienda, el seguimiento de la costura se desplazó hasta 0.4 mm en el extremo más alejado de la pieza, aproximadamente ocho veces la cifra citada. Volvimos a ejecutar la rejilla del rastreador láser con la pieza montada y la temperatura registrada.: el propio eje se repite dentro de ±0,06 mm, esencialmente como se cita, pero el hundimiento inducido por la carga y la deriva térmica habían desplazado la media en 0.35 milímetros. Después de calzar la base, agregar una rutina de calentamiento térmico, y recalibrar el marco del robot al posicionador, repetibilidad de campo establecida en ±0,08 mm, aceptable para la soldadura, y honesto sobre lo que la célula realmente podría hacer. El eje nunca estuvo “malo”; la especificación era simplemente un mundo diferente, y el laser tracker fue lo que se tradujo entre los dos.
9. Cuando la hoja de especificaciones es lo suficientemente buena
Para muchas aplicaciones, la repetibilidad del catálogo es perfectamente adecuada, y persiguiendo ISO 9283 La verificación con un rastreador láser es una ingeniería excesiva que cuesta tiempo y dinero sin retorno.. Si su tolerancia de soldadura es ±1 mm o menos, si la pieza es pequeña y la temperatura del taller es estable, y si vuelve a calibrar el marco en la instalación, el número de la hoja de especificaciones se mantendrá en la práctica y un día de verificación confirmará lo que ya sabía. La verificación gana su costo cuando las tolerancias se ajustan (±0,2 mm y menos), cuando las piezas son grandes o pesadas, o cuando el rendimiento del primer paso ya es marginal y no puede permitirse una compensación oculta. Pase el día del rastreador láser donde vive la tolerancia; omítelo donde una cinta métrica y una calibración servirían. El punto es el juicio., no es un ritual, y el juicio es lo que separa a un comprador que especifica de uno que simplemente espera.
Preguntas frecuentes
q: ¿Qué significa realmente una repetibilidad de ±0,03 mm en un posicionador de soldadura??
A: Significa que el eje vuelve a la misma pose ordenada dentro de un 0.03 mm extendido bajo las condiciones de prueba del proveedor, generalmente sin carga, a temperatura controlada, moviéndose lentamente. Es una cifra de laboratorio en el mejor de los casos sobre consistencia., no es una garantía de precisión o de rendimiento bajo su carga, cálido, piso de taller de ciclo rápido.
q: ¿Cómo verifico la precisión del posicionador de soldadura con un rastreador láser??
A: Monte un objetivo retrorreflector en la placa frontal en un radio conocido, comandar el eje a través de una cuadrícula de ángulos, y registrar las posiciones 3D logradas en cada, con varias lecturas repetidas por pose. La propagación de repeticiones proporciona repetibilidad.; el desplazamiento del comando proporciona precisión. Convierta la desviación lineal en el radio objetivo nuevamente a un ángulo para compararlo con la especificación.. Lo ideal es repetir la parrilla con la pieza real de producción montada y a temperatura de funcionamiento..
q: es ISO 9283 el estándar adecuado para posicionadores de soldadura?
A: ISO 9283:1998 define la precisión de la pose, repetibilidad de pose, precisión de la ruta, y deriva para manipular robots, y también es el marco internacional aceptado para posicionadores giratorios e inclinables.. Solicite el informe de prueba real: plantea, repeticiones, temperatura, y la banda de confianza σ, no solo el número principal, porque las condiciones determinan lo que significa el número.
q: ¿Por qué la precisión medida en fábrica es mejor que la precisión en el campo??
A: Las pruebas de fábrica se realizan sin carga a temperatura controlada y velocidad lenta en un nivelado., montaje rígido. El campo añade peso de parte. (hundimiento y contragolpe), crecimiento térmico, arrastre de cable, y horas de operación que inducen deriva según ISO 9283. Volver a verificar bajo carga y temperatura, y escribir esas condiciones en la orden de compra, cierra la mayor parte de esa brecha antes de comprometerse..
El número de repetibilidad en la hoja de especificaciones de un posicionador de soldadura es real, pero es un número de laboratorio, ganado sin cargo, en 20 °C, moviéndose suavemente. Confiar en ello como su rendimiento en el campo es el error más común y más costoso al comprar un posicionador., porque las condiciones que se le atribuyen nunca son tus condiciones. La solución no es el cinismo; es medida, hecho ejecutable. Adoptar la ISO 9283 estructura, ejecutar una rejilla de seguimiento láser con la pieza real montada y a temperatura, convertir las lecturas nuevamente a ángulos, y, de manera decisiva, escriba el resultado en su orden de compra como una cláusula con un método, una condición, y una herramienta. Entonces el número que compras es el número con el que sueldas.
ROBOPTIX suministra posicionadores de soldadura con informes de repetibilidad con referencia ISO 9283 y admite la aceptación del laser tracker in situ, incluyendo verificación cargada y a temperatura y redacción de cláusulas de orden de compra., entonces la especificación es un contrato más que una esperanza. Para la mayoría de los trabajos pesados o de tolerancia estricta, ese día de verificación se amortiza solo la primera vez que evita una costura desalineada o un envío rechazado. El próximo artículo (P08) pasa de verificar la máquina a hacerla coincidir con su pieza: redondo, rectangular, y piezas irregulares, y la configuración del posicionador de soldadura que cada uno exige.
Preguntar ROBOPTIX para obtener un informe con referencia ISO 9283 y un plan de aceptación del laser tracker en el sitio (escrito en su orden de compra) antes de comprometerse.
Sobre el autor
Experiencia & Cartas credenciales
Especialista en integración de sistemas de soldadura robótica con 12+ Años de experiencia directa en proyectos centrados en la selección e integración de posicionadores robóticos.. Ha brindado consultoría a 300+ fábricas en toda América del Norte, Europa, y Asia. Todos los datos de especificaciones en este artículo se extraen de H real / B / l / Fichas técnicas de productos de la serie U.
Antecedentes de la empresa: 26+ años de ingeniería de automatización de soldadura, 40+ patentes activas, 1,500+ proyectos completados a nivel mundial, aproximadamente 70% que involucra la integración del posicionador de robot.
Certificaciones
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestión de Calidad
- GJB 9001C-2017 — Sistema de gestión de calidad de equipos militares/armas
- CE de la UE: Directiva sobre máquinas 2006/42/CE (certificado. No. M.2026.206.C134866)
- Empresa de alta tecnología: certificado. No. GR202341000595 (Emitido en noviembre. 2023)
Última actualización: Jun 2026
Referencias
[1] Organización Internacional de Normalización. (1998). ISO 9283:1998, Manipulación de robots industriales: criterios de rendimiento y métodos de prueba relacionados.
[2] Parque, J.-H., kim, S.-H., Luna, H.-S., & kim, M.-H. (2019). Influencia de la gravedad en el comportamiento del charco fundido y análisis de la microestructura en diversas posiciones de soldadura en soldadura por arco metálico con gas pulsado. Ciencias Aplicadas, 9(21).
[3] Liu, J., Jiang, F., Chen, S., Xu, B., zhang, GRAMO., cheng, w., & Mamá, incógnita. (2023). Mecanismos de influencia gravitacional en el comportamiento del baño de soldadura y el rendimiento del cordón de soldadura en la soldadura por arco de plasma de polaridad variable en diferentes posiciones de soldadura. Materiales, 16(19).
PUBLICACIONES RELACIONADAS

Soldadura manual versus robótica para acero estructural:¿Cuándo vale la pena la automatización??

Instalación & Guía de mantenimiento para sistemas robóticos de soldadura láser: Una hoja de ruta práctica

ROI de posiciones de robot: ¿Cuánto le cuesta realmente la soldadura manual??

Tendencias de las células de soldadura robótica 2026-2030: AI, Visión artificial & El futuro de la automatización de la soldadura

Guía de mantenimiento de celdas de soldadura robótica: Mejores prácticas, Cronograma & Solución de problemas 2026
