Производител на работни станции за роботи и лазерни системи по поръчка



Контролен списък за закупуване на позиционер за заваряване: 6 Входящи данни за точен RFQ
Въведохте „заваръчен позиционер за продажба“ в полето за търсене. Трудната част не е намирането на машини – превръщането на това търсене в оферта, на която можете да се доверите. RFQ, което пропуска правилните входове, връща число, което не е свързано с вашата част, вашият етаж, и вашата толерантност. Този контролен списък представлява шестте входни данни, от които ROBOPTIX се нуждае, за да върне координирана спецификация, преди да купите - без платена стена, която да крие математиката. Започнете с избор на тип; за семейното сравнение, виж таблицата с шест семейства.
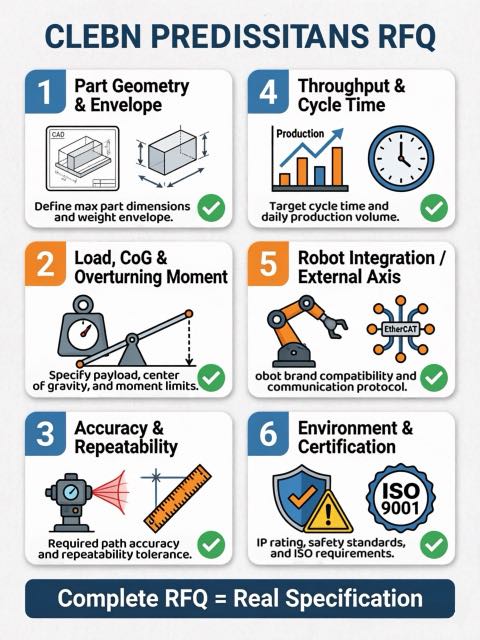
Шестте входа с един поглед
| # | Вход | Какво решава |
| 1 | Геометрия на детайла & плик | Кое семейство позиционери пасва |
| 2 | Заредете, CoG & преобръщащ момент | Дали рамката държи детайла |
| 3 | Точност на позициониране & повторяемост | Кой спецификационен клас, колко е проверено |
| 4 | Пропускателна способност & цикъл цел | Робот срещу „до ключ“ срещу без програмиране |
| 5 | Интеграция на роботи / външна ос | Координиран път на движение |
| 6 | Околна среда, безопасност & сертифициране | ISO 9001, одит преди покупка |
Шестте входа, Обяснено
1. Част Геометрия & плик
Геометрията е първият филтър. Дългите валове и въртящите се шевове са подходящи за позиционер за задна стойка; греди, кутии, и многостранните части отговарят на L-тип заваръчен позиционер; големи неправилни рамки подхождат на U-тип позиционер за заваряване; сложни смесени шевове отговарят на хоризонтален 3-осов ротационен позиционер; тежката плоча подхожда на вертикален накланящ се позиционер; кръглите части отговарят на ротационен позиционер с една ос. Дайте ни плика - максимална дължина, диаметър, и въртене—плюс местата за заваряване, не само теглото на частта. Число без геометрия ви изпраща в грешното семейство.
2. Заредете, Център на тежестта & Преобръщащ момент
Рейтинг от 2 тона не означава част от 2 тона. Ексцентрично натоварване, преобръщащият момент, и ротационната инерция решават дали рамката държи шева там, където сте я насочили. Посочете натоварването, неговият център на тежестта е изместен спрямо оста на въртене, и ливъридж в най-лошия случай – тогава ние оразмеряваме структурата и задвижването, не само каталожния номер. Игнорирайте това и клетката се отклонява по средата на заваръчния шев; точността, за която сте платили, никога не достига частта.
3. Точност на позициониране & Повторяемост
Посочете толеранса, от който заваръчният шев действително се нуждае, тогава поискайте да бъде доказано - не е обещано. Докладите на ROBOPTIX представят AP за точност и RP за повторяемост по ISO 9283:1998 на вашия товар, температура, и скорост, защото число без условия е полуистина . Кажете ни лентата на толерантност на съединението и ние ще я проверим с лазерен тракер преди изпращане. Луфт, скованост, и термичният дрейф са скритите характеристики, които отделете реално число от иск за брошура.
4. Пропускателна способност & Цел за време на цикъл
Обемът определя пътя на изграждане повече от частта. Стабилен, семейства с висок брой възнаграждават клетка за робот за заваряване до ключ или a Роботизирана клетка за заваряване без програмиране; честите смени възнаграждават ориентираните към визията, свободен слой. Дайте ни части на час и реалистичния модел на смяна, и съпоставяме фамилията позиционери и нивото на автоматизация с рампата, която всъщност имате - не тази в брошурата .
5. Интеграция на роботи & Външна ос
Ако на снимката има робот, позиционерът трябва да бъде деклариран като външна ос, така че контролерът решава цялата кинематична верига. 7th Axis Robot Rail System разширява обхвата; базата на роботите / Пиедесталът на робота определя стабилната основна рамка; и серво позиционерите се движат като едно цяло с робота. Кажете ни вашата марка контролер и дали клетката трябва да координира движението с робота. Пускаме веригата в експлоатация преди да бъде изпратена, така че първата добра част идва след дни.
6. Околна среда, Безопасност & Сертификация
Топлина, пръски, и пешеходен трафик решават охрана, окабеляване, и основната рамка. За лазерни процеси, платформата, готова за лазер, има значение; за строги регулаторни среди, сертифицирането прави. ROBOPTIX е сертифициран по ISO 9001 и изгражда според посочените стандарти. Посочете диапазона на околната среда, защитната обвивка, и всеки местен код – след това одитирайте доставчика с посещение във фабриката, преди да се ангажирате. Спецификацията не е гаранция; стенд тест е.
Създайте своя RFQ: Шаблон за попълване
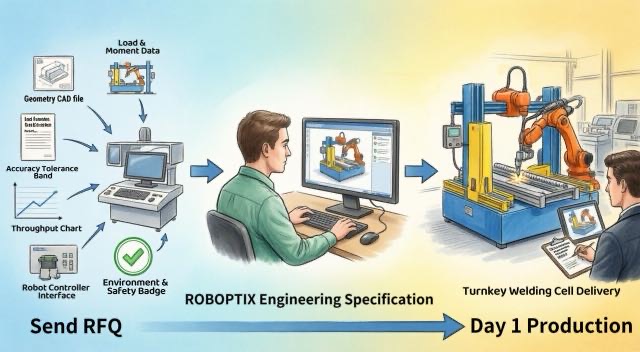
Изпратете тези шест реда и ние ще ви върнем координирана спецификация, не е предположение:
1) Част: материал, макс. плик (L××), места за заваряване.
2) Заредете: маса, CoG офсет, преобръщащ момент.
3) Толерантност: необходима AP/RP честотна лента, проверени по ISO 9283:1998.
4) Пропускателна способност: части/час, сменен модел, честота на смяна.
5) робот: марка/контролер, координация по външна ос да/не.
6) Околна среда: околна среда, предпазен плик, нужди от сертифициране.
Неясно RFQ връща неясен номер. Пълният връща машина, която заварява в първия ден - разликата е шестте входа по-горе.
Червени знамена, преди да подпишете
Цитатът е толкова добър, колкото и входните данни зад него. Следете за доставчик, който цитира от снимка, който не може да посочи условието за точност, или който третира оценката за 2 тона като гаранция за 2 тона. Одитирайте преди да поемете ангажимент – посещението на фабриката и стенд тестът надминават спецификациите – и претеглете петгодишната обща цена на притежание спрямо стикера. Евтина оферта, която се доставя погрешно, е скъпата машина.
Кога НЕ трябва да пропускате контролния списък
Ако частта е еднократна, персонализирана програма може да бъде честният път; ако вече управлявате роботизирани клетки, координираната конструкция ви подхожда. Но дори и тогава, шестте входа по-горе са това, което прави разговора истински. присъда, не е по подразбиране, защитава бюджета.
Работен пример
Структурен производител (робот + L-тип заваръчен позиционер)
Производител първо изпрати едноредов RFQ — „2-тонен позиционер, моля, цитирайте.” Той върна общ номер, който пропусна 1.2 m отместване на натоварването и толеранс на шева ±0,15 mm. На второто минаване с пълните шест входа, ROBOPTIX определи L-тип заваръчен позиционер, оразмерен за момента на преобръщане и проверен RP по ISO 9283:1998 при реално натоварване. Клетката достигна толеранс на първата статия и никога не се нуждаеше от преработване - RFQ, не машината, беше поправката.
ROBOPTIX изгражда според вашето RFQ
Всеки отговор на ROBOPTIX е сборка, нито един SKU: 7th Axis Robot Rail System, която разширява обхвата, база за роботи / Пиедестал на робота, който определя стабилната основна рамка, и серво позиционери—Headstock Tailstock Positioner, L-тип заваръчен позиционер, U-образен позиционер за заваряване, Хоризонтален 3-осов ротационен позиционер, Вертикален накланящ се позиционер, или ротационен позиционер с една ос – декларирани като външни оси. За фиксирана част, същият хардуер се доставя като работна станция до ключ; за работа без ръце, като роботизирана заваръчна клетка без програмиране; и за нестандартни геометрии, чрез персонализирана програма. Изпратете шестте входни данни и ние ще уточним правилната конструкция, преди да купите.
Често задавани въпроси
Q: Какви са шестте входа за RFQ на позиционер?
А: Геометрия & плик, натоварване с CoG и преобръщащ момент, необходимата точност по ISO 9283:1998, цел за пропускателна способност, интеграция на робот/външна ос, и околна среда/сертифициране. Дайте всичките шест и ще получите истинска оферта, не е предположение.
Q: Защо геометрията на частта е първият филтър?
А: Избира семейството: дълги ротационни шевове се нуждаят от a Позиционер на задната част на главата, греди/кутии нужда от L-тип, големи рамки ан L-тип или U-тип, кръгли части едноосов ротационен. Геометрия, не брошурата, движи избора.
Q: Защо товароносимостта лъже?
А: Каталожен номер от 2 тона игнорира ексцентричното натоварване и преобръщащия момент; рамката все още се измества по средата на заварката. Посочете компенсацията на CoG и ливъриджа, така че да оразмерим структурата, не само етикета.
Q: Как се доказва точността, не е обещано?
А: ROBOPTIX отчита AP и RP по ISO 9283:1998 на вашия товар, температура, и скорост, след това се проверява с лазерен тракер преди изпращане. Толерантността без условия е полуистина.
Q: Имам ли нужда от вход за интегриране на роботи, ако искам само позиционер?
А: Ако робот е надолу по течението, позиционерът трябва да бъде деклариран като външна ос, така че контролерът да решава веригата; 7th Axis Robot Rail System и роботна база / Пиедесталът на робота определя рамката. Дори самостоятелен, обвивката и натоварването все още решават конструкцията.
Q: Кога НЕ трябва да използвам този контролен списък?
А: За уникална еднократна част, отидете на персонализираната програма; за магазин с дълбоки вътрешни умения, координирана конструкция. Но шестте входни данни все още определят решението – първо одитирайте доставчика.
RFQ за позиционер за заваряване се печели или губи преди офертата - шест входа решават всичко: геометрия, натоварване, точност по ISO 9283:1998, пропускателна способност, интеграция на роботи, и околната среда. ROBOPTIX е сертифициран по ISO 9001 и връща координирана спецификация, не е предположение, преди да купите.
Изпратете шестте входни данни и ние ще посочим подходящата машина – началото е позиционерът за заваряване за продажба, не е отговорът.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
Референции
[1] Международна организация по стандартизация. (1998). ISO 9283:1998, Манипулиране на промишлени роботи — Критерии за ефективност и свързани с тях методи за изпитване.
[2] Паркирайте, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние на гравитацията върху поведението на разтопения резервоар и анализ на микроструктурата върху различни позиции на заваряване при заваряване с метална дъга с импулсен газ. Приложни науки, 9(21), 4626. https://doi.org/10.3390/app9214626
[3] Лиу, Дж., Дзян, Е., Чен, С., Сю, б., Джан, Ж., Ченг, У., & мамо, X. (2023). Механизми на гравитационно влияние върху поведението на заваръчната вана и производителността на заваръчния шев при заваряване с плазмена дъга с променлива полярност през различни позиции на заваряване. Материали, 16(19), 6457. https://doi.org/10.3390/ma16196457
СВЪРЗАНИ ПУБЛИКАЦИИ

Пет години TCO на заваръчен позиционер: Преброяване на скритите разходи, цитатът е забравен
Как да изберете правилната роботизирана система за лазерно заваряване за вашата фабрика
Какво е роботизирана заваръчна клетка? 2026 Ръководство за начинаещи | 37 Данни за магазина
ROI на роботизирана заваръчна клетка без програмиране: Практическо ръководство за приложения на конструкционни стомани

Ръководство за поддръжка на роботизирана заваръчна клетка: Най-добри практики, График & Отстраняване на неизправности 2026