


الشركة المصنعة لمحطات عمل الروبوت المخصصة وأنظمة الليزر



هل يمكنك الوثوق بورقة المواصفات؟? كيفية التحقق من دقة محدد موضع اللحام باستخدام أجهزة تعقب الليزر وISO 9283
كل موضع اللحامكتالوج r يؤدي برقم التكرار: ± 0.03 ملم, ± 0.05 ملم, في بعض الأحيان ± 0.01 مم لوحدات المؤازرة المتطورة. لمشتري دولي يقارن الأسعار عبر الموردين والقارات, يصبح هذا الرقم هو لوحة النتائج، ويبدو الرقم السفلي أفضل, وغالبًا ما يتبعه قرار الشراء. الحقيقة غير المريحة التي تخفيها ورقة المواصفات هي أن الرقم تم الحصول عليه في المختبر, في ظل مجموعة ضيقة من الشروط، لن يتمكن مصنعك من إعادة الإنتاج أبدًا. ثق بها بشكل أعمى ويمكنك اكتشافها, أسابيع بعد التثبيت والتشغيل, أن محدد موضع اللحام الذي "تم اختباره بشكل مثالي" لا يمكنه تثبيت الجزء الخاص بك حيث يتوقعه الروبوت. تكلفة هذا الاكتشاف ليست مجرد إعادة صياغة; إنه خط متوقف, شحنة ضائعة, وضرب المصداقية مع عميلك.
تشرح هذه المقالة كيفية التحقق مناور اللحام الدقة بالطريقة التي ينبغي للمشتري أو المهندس المحترف: مع تعقب الليزر, ضد الأيزو 9283 نطاق, وبعيون واضحة للفجوة بين تفتيش المصنع والقبول الميداني. نتجاوز رقم العنوان إلى ما يعنيه, كيف يتم قياسه، أو لا يتم قياسه, وكيفية كتابة متطلبات التحقق في أمر الشراء الخاص بك بحيث تصبح المطالبة عقدًا, ليس أملا. الهدف هو عدم الثقة في كل مورد; إنه استبدال الثقة بالقياس.
ملحوظة: ال مناور اللحام تعكس منهجية التحقق هنا روبوتيكس ممارسة القبول عبر الخلايا التي تعمل بمحرك مؤازر وتتوافق مع ISO 9283:1998 (التعامل مع الروبوتات الصناعية – معايير الأداء وطرق الاختبار ذات الصلة).
تتم الإشارة إلى ارتباط جودة اللحام من خلال أبحاث سلوكيات المجمع المعتمدة على الموضع والتي تمت مراجعتها من قبل النظراء (بارك وآخرون., 2019; ليو وآخرون., 2023).
1. وعد ورقة المواصفات
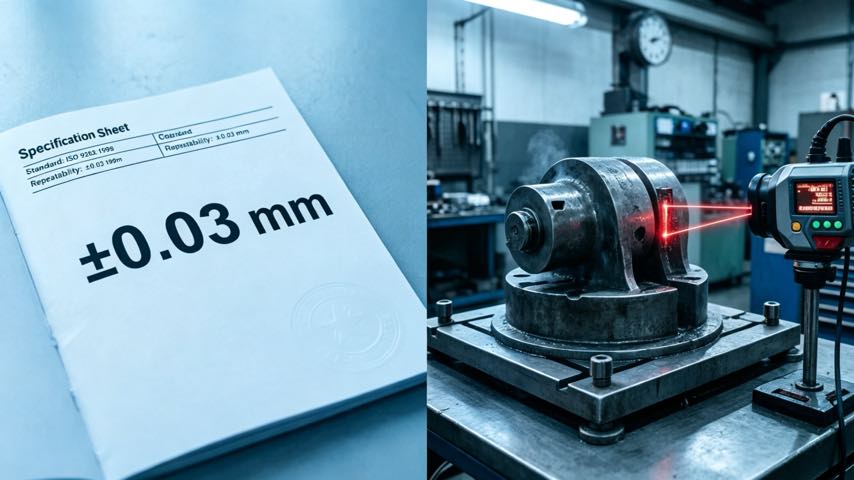
التكرار هو الرقم الأكثر اقتباسًا والأقل فهمًا في أ مناور اللحام ورقة البيانات. يبدو وكأنه ضمان: "سيعود هذا المحور إلى نفس المكان ضمن ±0.03 مم, في كل مرة." في ضيق, وهذا صحيح بالمعنى الحرفي — في مصنع المورد, في درجة حرارة واحدة يمكن التحكم فيها, مع عدم وجود تحميل على اللوحة, تتحرك ببطء بين القياسات. المشكلة ليست في أن الإدعاء كاذب. وهو أن المطالبة هي نقطة اختبار واحدة, حصل في ظل ظروف مثالية, يرتدي زي الوعد العام بشأن أرضية الإنتاج الخاصة بك. غالبًا ما يركز المشترون الدوليون الذين يقارنون بين عرضين على هذا الرقم الواحد بينما يتجاهلون الشروط المرتبطة به - وتلك الشروط هي بالضبط حيث يعيش الأداء الحقيقي أو يموت.
فكر في ما يتنافس عليه الرقم في عقلك. المورد الذي يقتبس ± 0.03 مم يبدو "أفضل" من عرض أسعار ± 0.05 مم, لذلك يفوزون في المقارنة - حتى لو تم قياس الأول عند 20 تم تفريغ درجة مئوية والثانية تم قياسها عند درجة الحرارة مع تركيب الجزء الفعلي. ورقة المواصفات صامتة في هذا السياق. مهمتك كمشتري هي توضيح السياق قبل التوقيع, لأن السياق هو الفرق بين رقم يمكنك اللحام به ورقم لا يمكنك اللحام به.
2. ما يقيسه الرقم في الواقع (وما لا يفعل ذلك)
قبل أن تتمكن من التحقق من أ مناور اللحام, عليك أن تعرف ما يفعله رقمه الرئيسي وما لا يصفه. الكلمتان اللتان غالبًا ما يتم الخلط بينهما هما التكرار والدقة, والارتباك باهظ الثمن.
2.1 التكرار مقابل الدقة
- التكرار: مدى إحكام عودة المحور إلى نفس الوضع الموجه خلال العديد من الدورات المتكررة. إنه بيان حول الاتساق, ليس الصواب. يمكن أن يكون المحور قابلاً للتكرار بشكل رائع ويظل خاطئًا بشكل منهجي.
- دقة: مدى قرب الوضعية المحققة من الوضعية المأمور بها. يمكن أن يكون المحور قابلاً للتكرار تمامًا ولكن يتم تعويضه عن الحقيقة بواسطة 0.5 مم - صحيح للتكرار, دقيق-كاذب. عادةً ما يكون هذا الإزاحة الثابتة قابلاً للإصلاح من خلال معايرة الإطار; ما ليس هو عيب في الأجهزة.
هنا هي الصورة العاملة. لنفترض أن محور الميل موجه إلى 45 درجة و, أكثر من عشرة التكرار, تهبط عند 45.00 درجة, 45.01°, 44.99°, 45.00°… انتشار يبلغ تقريبًا ± 0.02 مم في نصف قطر القياس. وهذا هو التكرار ممتازة. لكن لنفترض أن متوسطها هو في الواقع 44.6 درجة، أي أنها تبتعد باستمرار بمقدار 0.4 درجة. وهذه دقة ضعيفة. للحام, التكرار هو الأكثر أهمية بالنسبة للاتساق يوما بعد يوم; الدقة مهمة في اللحظة التي تقوم فيها بتدريس برنامج في إطار الروبوت أو عندما تتوقع أن تقوم خليتين بتكوين أجزاء متطابقة. تقتبس ورقة المواصفات التكرار لسبب ما: هذا هو الرقم الاغراء, ويقول شيئا عن الإزاحة.
2.2 ما التكرار لا يلتقط
بنفس القدر من الأهمية هو ما يتركه تكرار العنوان. وعادة ما يستبعد التحميل (المحور فارغ أثناء الاختبار), الحالة الحرارية (بداية باردة, وليس بعد ساعات من العمل), حركة ديناميكية (زحف بطيء, وليس تسريع الإنتاج), ومساهمة رد الفعل العكسي والتشوه المرن في سلسلة القيادة - المواصفات المخفية من رد فعل عنيف, صلابة & الانجراف الحراري: مواصفات ميضعة اللحام المخفية. جهاز تحديد موضع اللحام الذي يكرر بشكل جميل فارغًا في 20 لا يزال من الممكن أن تنجرف درجة الحرارة تحت درجة الحرارة الساخنة, ثقيل, جزء ركوب الدراجات السريعة. التكرار ضروري ولكنه ليس كافيا; التعامل معها كمدخل واحد لحكم أكبر, أبدا الحكم كله.
3. ايزو 9283: المعيار الذي ينبغي أن يحكم المطالبة
ايزو 9283:1998 يحدد كيفية أداء التعامل مع الروبوتات الصناعية - و, بالامتداد المباشر, يجب قياس أدوات تحديد الموضع الدوارة والإمالة. وهو المقياس المعترف به دوليا, مما يجعلها النقطة المرجعية الصحيحة عندما يقتبس الموردون من بلدان مختلفة أرقامًا مختلفة. يحدد المعيار مجموعة من خصائص الأداء: دقة تشكل (ا ف ب), تشكل التكرار (ر.ب), دقة المسار (في), تكرار المسار (ر.ت), انحراف دقة الوضع أثناء التشغيل المستمر, تجاوز, تسوية (الاستقرار) وقت, والامتثال ثابت. لموضع اللحام, الأمران الأكثر أهمية هما إمكانية التكرار RP و, عندما يتحرك المحور أثناء اللحام (كما هو الحال في الحركة المنسقة), تكرار المسار RT.
بنفس القدر من الأهمية هو كيفية ISO 9283 يقول لقياس. ويصف مجموعة من الاختبارات المحددة التي يتم توزيعها من خلال مظروف العمل, عدد محدد من التكرارات في كل منها, والمعالجة الإحصائية - عادةً ما يكون الانتشار الموجود ضمن نطاق ±2σ أو ±3σ. مطالبة التكرار التي لا تحدد المعيار, الذي يطرح, الذي التكرار, ما درجة الحرارة, وما هي فرقة الثقة التي استخدمتها, يتحدث مهنيا, رأي وليس قياس. كلما كان النطاق σ أصغر, كلما كان المطالبة أكثر صرامة - وكان ± 3σ تقريبًا 50% أوسع من ± 2σ لنفس البيانات, لذا فإن الاثنين غير قابلين للتبديل.
3.1 نظرة عملية على الأرقام
تخيل أن أحد الموردين يبلغ عن "التكرار ±0.05 مم" دون أي تفاصيل أخرى. اسأل عن الأيزو 9283 تقرير وقد تجد: يطرح عند 0 درجة, 45°, 90°, 135°, 180° الميل, عشرة التكرار لكل منهما, في 20 درجة مئوية مفرغة, ذكرت في ± 2σ. وهذا أمر مشروع, إذا متفائل, رقم. اطلب الآن نفس الشبكة مع تركيب جزء الإنتاج الذي يبلغ وزنه 1.5 طن والخلية 30 درجة مئوية بعد ساعتين من الجري. قد يبلغ نفس المحور ± 0.12 مم. كلاهما "صحيح"، وهما مجرد اختبارين مختلفين. التقرير, ليس العنوان, هو ما تشتريه ضد, والتقرير هو المكان الذي تصبح فيه المقارنة الحقيقية بين الموردين عادلة في النهاية.
4. التحقق من تعقب الليزر: كيفية قياس ذلك في الواقع
جهاز تعقب الليزر هو جهاز محمول لقياس الإحداثيات مبني حول شعاع ليزر يتم التحكم فيه بإحكام. إنه يطلق الشعاع على عاكس رجعي مثبت بشكل كروي (SMR)- مرآة صغيرة مثبتة على كرة - وتحدد موضع الهدف ثلاثي الأبعاد من الزوايا المقاسة والمسافة المطلقة إلى الهدف (مقياس التداخل للمسافة المتزايدة, عداد المسافة المطلقة للقفل الأولي). قم بتركيب SMR على اللوحة الأمامية أو ظرف محدد موضع اللحام, السيطرة على المحور من خلال مجموعة من الزوايا, ويسجل المتعقب المكان الذي ذهب إليه الهدف بالفعل في الفضاء. أنت الآن تقوم بقياس موضع اللحام بالطريقة التي سيختبرها بها الروبوت الخاص بك – في الإحداثيات الحقيقية, بهندسة حقيقية، وليس كرقم في تقرير مقاعد البدلاء.
الحيلة التي تجعل هذا قويًا هي التضخيم الهندسي. يتحول الخطأ الزاوي الصغير عند المحور إلى خطأ خطي كبير عند طرف هدف الإزاحة. إذا كان SMR الخاص بك يجلس 500 مم من مركز الدوران والمحور متوقف بمقدار 0.05 درجة, الهدف يتحرك 0.44 ملم - وهو ما يسهل على المتتبع حله بتسع مرات تقريبًا مقارنة بالخطأ الزاوي نفسه. قم بتركيب الهدف بعيدًا على لوحة الواجهة قدر الإمكان وستصبح الأخطاء الزاوية الصغيرة في أداة تحديد موضع اللحام قابلة للقياس بشكل مريح. هذا هو السبب في تعقب الليزر, ليس مؤشر الاتصال, هي الأداة الصحيحة للتحقق من دقة محدد الموضع, ولماذا يكون القياس سريعًا ويمكن الدفاع عنه في النزاع.
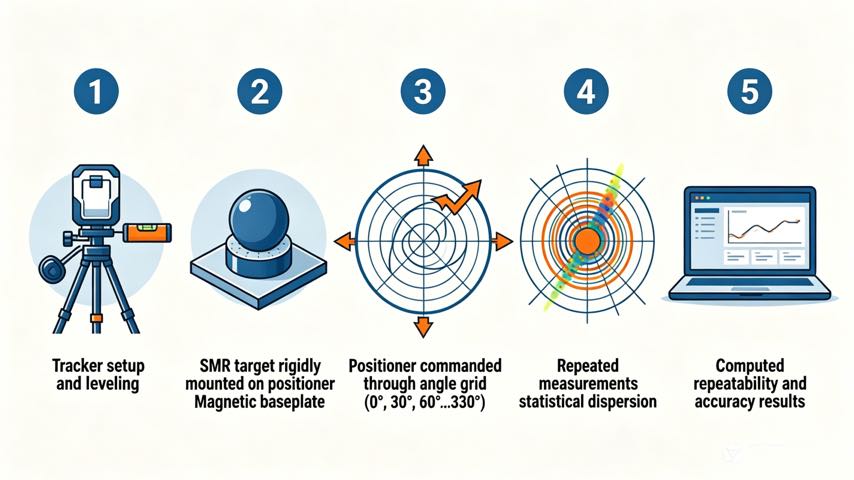
4.1 إجراء عملي لتعقب الليزر
- 1. الإعداد والمستوى: ضع جهاز التعقب بحيث يكون له خط رؤية واضح عبر الدوران الكامل أو قوس الإمالة; قم بضبط موضع اللحام واتركه يستقر حرارياً - على الأقل 30 دقائق بعد تشغيل الطاقة, لأن الدورات الأولى تكون باردة ولا يزال الإطار مستقرًا. سجل درجة الحرارة المحيطة ودرجة حرارة سطح الموضع.
- 2. جبل الهدف بشكل صارم: قم بتثبيت SMR على اللوحة الأمامية في مكان معروف, ويفضل أن يكون نصف قطرها كبيرًا. الصلابة مهمة: يتم قياس أي حركة للهدف بالنسبة للوحة الواجهة على أنها خطأ في تحديد الموضع وتفسد النتيجة. استخدم عشًا مغناطيسيًا أو مرتبطًا, أبدا هدفا باليد.
- 3. قيادة شبكة تشكل: قم بقيادة المحور من خلال مجموعة تمثيلية من الزوايا الموجهة - لمحور التدوير, 0°, 30°, 60درجة ... 330 درجة; لمحور الميل, اكتساح مماثل عبر نطاق عملها. في كل موقف, تأخذ متعددة (عشرة بشكل مثالي) قياسات متكررة مع إعادة توجيه المحور في كل مرة, حتى تتمكن من التقاط التكرار, ليست قراءة واحدة محظوظة.
- 4. حساب التكرار (ر.ب): لكل زاوية أمر, خذ انتشار القراءات المتكررة وأبلغ عن الحد الأقصى للانتشار وISO 9283 الرقم ار بي (نصف القطر ±2σ أو ±3σ). هذا هو الحقيقي الخاص بك, إمكانية تكرار محدد موضع اللحام الذي تم التحقق منه ميدانيًا.
- 5. دقة الحساب (ا ف ب) وتحويلها إلى زاوية: قارن متوسط الموضع الذي تم تحقيقه في كل وضع بالوضع المأمور; الحد الأقصى للانحراف هو دقة الوضع. قم بتحويل الانحراف الخطي في نصف قطر الهدف المعروف مرة أخرى إلى خطأ زاوي حتى تتمكن من مقارنته مباشرة بالمواصفات الزاويّة للمورد. درجة حرارة الوثيقة والتحميل في كل خطوة.
4.2 من الانحراف الخطي إلى الخطأ الزاوي
لنفترض أنه عند إمالة قدرها 90 درجة, SMR الخاص بك في أ 400 أراضي نصف قطرها مم 0.30 ملم تحت موضع القيادة, يعني أكثر من عشر قراءات. الخطأ الزاوي هو تقريبًا قوسي(0.30 / 400) ≈ 0.043°. إذا تم تحديد موضع اللحام بدقة ميل تبلغ ± 0.03 درجة, لقد أكدت الآن بشكل مستقل أنها خارج المواصفات بشكل هامشي - أو, إذا تم تركيب الجزء ودافئًا, لقد حددت بالضبط مقدار تكلفة الحالة الميدانية. وفي كلتا الحالتين أنت تتفاوض من القياس, ليس الإيمان, ويمكنك أن تقرر ما إذا كانت الفجوة مهمة بالنسبة لتحمل اللحام لديك.
5. الفجوة بين المصنع والميدان
الرقم الذي تتحقق منه على طاولة المورد ليس هو الرقم الذي ستحصل عليه في الطابق الخاص بك. ويبين الجدول أدناه أبعاد تلك الفجوة و, بشكل حاسم, ما يجب القيام به حيال كل منهما.
| البعد | اختبار المصنع | الواقع الميداني | التخفيف |
| درجة حرارة | تسيطر عليها 20 درجة مئوية | يتأرجح المتجر عند درجة حرارة 15-35 درجة مئوية; النمو الحراري يتحول الإطارات | الإحماء قبل التأهل; إعادة القياس في درجة حرارة التشغيل |
| حمولة | كتلة اختبار فارغة أو خفيفة | وزن الجزء الحقيقي يؤدي إلى الترهل ورد الفعل العكسي (ص04, ص05) | تحقق مع الجزء الفعلي أو الكتلة التمثيلية |
| سرعة | بطيء, فهرسة لطيفة | تسارع الإنتاج يزيد من الخطأ الديناميكي | اختبار في أو بالقرب من سرعة دورة الإنتاج |
| الكابلات / خراطيم | مرتب, مدعومة بشكل جيد | يقوم سحب الفستان بتحميل المحور | قم بالقياس مع تثبيت حزمة الفستان |
| مؤسسة | مثبتة بدقة, تعادل | الأرضية ليست صلبة أو مستوية تمامًا | المستوى والرقائق عند التثبيت; إعادة التحقق بعد الإرساء |
| مدة | انفجار قصير من الدورات | ساعات العمل → الانجراف (ايزو 9283 الانجراف) | قم بإجراء اختبار الانجراف; تحقق بعد 2-4 ساعات |
لا شيء من هذا هو الغش من قبل المورد. إنها ببساطة ليست شروطك. الخطوة المهنية هي كتابة الظروف الميدانية في اختبار القبول بحيث يتم قياس الفجوة, لم يتم اكتشافها بعد التكليف.
6. كتابة بند الدقة في طلب الشراء الخاص بك
هذا هو المكان الذي يحمي فيه المشترون الدوليون أنفسهم, وهي الخطوة الأكثر تخطيًا باستمرار. يصبح "التكرار ± 0.05 مم" الغامض في الاقتباس غامضًا, وعد غير قابل للتنفيذ. تحويلها إلى جملة: "مناور اللحام تشكل التكرار RP ≥ 0.05 مم ودقة الوضع AP ≥ 0.10 مم, للايزو 9283:1998, تقاس في 25 درجة مئوية مع [اسمه] تم تركيب جزء الإنتاج في [كتلة] كجم, في [سرعة] درجة / ثانية, ذكرت في ± 2σ, باستخدام جهاز تعقب بالليزر." الآن المطالبة هي مواصفات مع الطريقة, شرط, وأداة قياس. إذا لم يتمكن المورد من تلبية ذلك من جانبك ودرجة الحرارة, تتعلم ذلك قبل الشحن, ليس بعد. تزود ROBOPTIX أدوات تحديد موضع اللحام بتقارير مرجعية وفقًا لمعايير ISO 9283 وتدعم الكتابة - والاجتماع - بالضبط هذا النوع من البنود, لأن الرقم الذي يمكنك فرضه يستحق أكثر من الرقم الذي يمكنك الإعجاب به فقط.
7. خمسة أسئلة يجب طرحها قبل أن تثق بالرقم
- أي معيار? ايزو 9283 أو آخر? غير محدد يساوي غير قابل للتحقق, ويجب أن تعامله على أنه تسويق وليس قياسًا.
- الذي يطرح والتكرار? الزاوية الواحدة التي تم اختبارها عشر مرات ليست غلاف العمل الكامل. اطلب شبكة عبر النطاق الذي تستخدمه بالفعل, وليس الذي يتملق المحور.
- في ما الحمل ودرجة الحرارة? تفريغ 20 أرقام درجة مئوية تخفي الخطأ الميداني الذي يعضك. الإصرار على الجزء الخاص بك, في درجة حرارتك, تحت دورة العمل الخاصة بك.
- ما الفرقة الثقة? يختلف ±2σ و±3σ تقريبًا 50%; أعرف ما نقلت لك, لأن النطاق الأوسع يجعل أي رقم يبدو أفضل مما هو عليه بالفعل.
- هل لديك تقرير الاختبار? مطالبة بدون التقرير الأولي – تطرح, التكرار, درجة حرارة, σ الفرقة - هي مطالبة, ليس دليلا. اطلب الوثيقة, ليس النقطة.
8. مثال ميداني: ±0.05 ملم لم يكن كذلك
تلقى أحد عملاء ROBOPTIX أداة تحديد موضع اللحام بمعدل تكرار يبلغ ±0.05 مم, مدعومة بتقرير مصنع المورد بموجب ISO 9283 في 20 درجة مئوية مفرغة. على الأرض, بجزء 1.5 طن و 30 متجر درجة مئوية, تجول تتبع التماس بنسبة تصل إلى 0.4 ملم في النهاية البعيدة للجزء - ما يقرب من ثمانية أضعاف الرقم المقتبس. قمنا بإعادة تشغيل شبكة تعقب الليزر مع الجزء المثبت ودرجة الحرارة المسجلة: يتكرر المحور نفسه ضمن ± 0.06 مم, أساسا كما نقلت, لكن الترهل الناجم عن الحمل والانجراف الحراري قد أدى إلى تغيير المتوسط 0.35 مم. بعد تلميع الأساس, إضافة روتين الإحماء الحراري, وإعادة معايرة إطار الروبوت إلى جهاز تحديد الموضع, استقر تكرار المجال على ± 0.08 مم - وهو مقبول للحام, وصادق بشأن ما يمكن أن تفعله الخلية بالفعل. المحور لم يكن أبداً "سيئاً"; كانت المواصفات مجرد عالم مختلف, وكان جهاز تعقب الليزر هو ما ترجم بين الاثنين.
9. عندما تكون ورقة المواصفات جيدة بما فيه الكفاية
للعديد من التطبيقات, تكرار الكتالوج مناسب تمامًا, ومطاردة ISO 9283 يعد التحقق باستخدام جهاز تعقب الليزر بمثابة عملية هندسة زائدة تكلف الوقت والمال دون مقابل. إذا كان تحمل اللحام الخاص بك هو ±1 مم أو أكثر مرونة, إذا كان الجزء صغيرًا ودرجة حرارة المحل مستقرة, وإذا قمت بإعادة معايرة الإطار عند التثبيت, سيتم الاحتفاظ برقم ورقة المواصفات عمليًا وسيؤكد يوم التحقق ما تعرفه بالفعل. يكتسب التحقق تكلفته عندما يتم تشديد التفاوتات (± 0.2 مم وأدناه), عندما تكون الأجزاء كبيرة أو ثقيلة, أو عندما يكون عائد التمريرة الأولى هامشيًا بالفعل ولا يمكنك تحمل تعويض مخفي. اقض يوم تعقب الليزر حيث يعيش التسامح; تخطيها حيث سيفي شريط القياس والمعايرة بالغرض. النقطة هي الحكم, وليست طقوسًا، والحكم هو ما يفرق بين المشتري الذي يحدد من الذي يأمل فقط.
الأسئلة المتداولة
س: ماذا يعني التكرار ± 0.03 مم في الواقع على محدد موضع اللحام?
أ: وهذا يعني أن المحور يعود إلى نفس الوضع المأمور به داخل أ 0.03 مم منتشرة تحت ظروف اختبار المورد - عادة ما تكون مفرغة, في درجة حرارة يمكن التحكم فيها, تتحرك ببطء. إنه أفضل رقم مختبري حول الاتساق, لا يضمن الدقة أو الأداء في ظل تحميلك, دافيء, أرضية متجر ركوب الدراجات السريعة.
س: كيف يمكنني التحقق من دقة محدد موضع اللحام باستخدام جهاز تعقب الليزر?
أ: قم بتركيب هدف عاكس على اللوحة الأمامية في دائرة نصف قطرها معروفة, السيطرة على المحور من خلال شبكة من الزوايا, وتسجيل المواقف ثلاثية الأبعاد التي تم تحقيقها في كل منها, مع عدة قراءات متكررة لكل وقفة. انتشار التكرارات يعطي التكرار; الإزاحة من الأمر يعطي الدقة. قم بتحويل الانحراف الخطي في نصف القطر المستهدف مرة أخرى إلى زاوية للمقارنة مع المواصفات. كرر الشبكة بشكل مثالي مع تركيب جزء الإنتاج الحقيقي وفي درجة حرارة التشغيل.
س: هل ايزو 9283 المعيار الصحيح لمحددات موضع اللحام?
أ: ايزو 9283:1998 يحدد دقة الوضع, تشكل التكرار, دقة المسار, والانجراف للتلاعب بالروبوتات, وهو الإطار الدولي المقبول لأدوات تحديد المواقع الدوارة والإمالة أيضًا. اسأل عن تقرير الاختبار الفعلي - يطرح, التكرار, درجة حرارة, ونطاق الثقة σ، وليس فقط الرقم الرئيسي, لأن الشروط هي التي تحدد معنى الرقم.
س: لماذا تعد الدقة المقاسة في المصنع أفضل من الدقة الميدانية؟?
أ: يتم إجراء اختبارات المصنع بدون حمولة عند درجة حرارة يتم التحكم فيها وبسرعة بطيئة على مستوى مستوي, جبل جامد. يضيف الحقل وزنًا جزئيًا (تبلد ورد فعل عنيف), النمو الحراري, سحب الكابل, وساعات العمل التي تحفز الانجراف وفقًا لـ ISO 9283. إن إعادة التحقق تحت الحمل وفي درجة الحرارة - وكتابة هذه الشروط في أمر الشراء - يؤدي إلى سد معظم هذه الفجوة قبل الالتزام.
رقم التكرار الموجود على ورقة مواصفات محدد موضع اللحام حقيقي, لكنه رقم مختبري، حصل عليه مفرغًا, في 20 درجة مئوية, تتحرك بلطف. إن الثقة به باعتباره أدائك الميداني هو الخطأ الأكثر شيوعًا والأكثر تكلفة في شراء أداة تحديد الموضع, لأن الشروط المرتبطة به ليست شروطك أبدًا. الإصلاح ليس السخرية; إنه قياس, أصبحت قابلة للتنفيذ. اعتماد الآيزو 9283 نطاق, قم بتشغيل شبكة تعقب ليزر مع تثبيت الجزء الحقيقي وفي درجة الحرارة, تحويل القراءات مرة أخرى إلى الزوايا, و-بشكل حاسم-اكتب النتيجة في أمر الشراء الخاص بك كبند مع الطريقة, شرط, وأداة. ثم الرقم الذي تشتريه هو الرقم الذي تلحم به.
تزود ROBOPTIX أجهزة تحديد موضع اللحام بتقارير التكرار المرجعية وفقًا لمعايير ISO 9283 وتدعم قبول متتبع الليزر في الموقع, بما في ذلك التحقق من التحميل وفي درجة الحرارة وصياغة شرط أمر الشراء, فالمواصفات عقد وليست أمل. لمعظم الأعمال الثقيلة أو شديدة التحمل, يدفع يوم التحقق هذا تكاليفه في المرة الأولى التي يمنع فيها التماس المنحرف أو الشحنة المرفوضة. المقال التالي (ص08) ينتقل من التحقق من الجهاز إلى مطابقته للجزء الخاص بك: دائري, مستطيلة, وقطع العمل غير النظامية, وتكوين محدد موضع اللحام لكل متطلبات.
بسأل روبوتيكس للحصول على تقرير مرجعي ISO 9283 وخطة قبول لتعقب الليزر في الموقع - مكتوبة في أمر الشراء الخاص بك - قبل الالتزام.
عن المؤلف
خبرة & أوراق اعتماد
متخصص في تكامل نظام اللحام الآلي مع 12+ سنوات من الخبرة المباشرة في المشروع تركز على اختيار Robot Positioner وتكامله. وقد قدمت الاستشارات ل 300+ المصانع في جميع أنحاء أمريكا الشمالية, أوروبا, وآسيا. جميع بيانات المواصفات الواردة في هذه المقالة مأخوذة من H / ب / ل / أوراق بيانات المنتج من سلسلة U.
خلفية الشركة: 26+ سنوات من هندسة أتمتة اللحام, 40+ براءات الاختراع النشطة, 1,500+ المشاريع المنجزة على مستوى العالم, تقريبًا 70% التي تنطوي على تكامل Robot Positioner.
الشهادات
- ايزو 9001: 2015 (جيجابايت/ت 19001-2016) — نظام إدارة الجودة
- GJB 9001C-2017 — نظام إدارة جودة المعدات العسكرية/الأسلحة
- الاتحاد الأوروبي CE - توجيه الآلات 2006/42/EC (شهادة. لا. م.2026.206.C134866)
- مؤسسة التكنولوجيا الفائقة - شهادة. لا. GR202341000595 (صدر في نوفمبر. 2023)
آخر تحديث: يونيو 2026
مراجع
[1] المنظمة الدولية للتوحيد القياسي. (1998). ايزو 9283:1998, التعامل مع الروبوتات الصناعية – معايير الأداء وطرق الاختبار ذات الصلة.
[2] حديقة, ج.-ح., كيم, ش., قمر, ه.-س., & كيم, م.-ح. (2019). تأثير الجاذبية على سلوك البركة المنصهرة وتحليل البنية المجهرية على مواضع اللحام المختلفة في لحام القوس المعدني بالغاز النبضي. العلوم التطبيقية, 9(21).
[3] ليو, ج., جيانغ, ف., تشين, س., شو, ب., تشانغ, ز., تشنغ, دبليو., & أماه, X. (2023). آليات تأثير الجاذبية على سلوك حوض اللحام وأداء خرزة اللحام في لحام قوس البلازما ذو القطبية المتغيرة عبر مواضع لحام مختلفة. مواد, 16(19).
المشاركات ذات الصلة

ميضعة اللحام للبيع: كيفية اختيار النوع المناسب للجزء الخاص بك (غراب الرأس تايلستوك, النوع L, نوع U, أفقي 3 محاور, دوارة ذات محور واحد, إمالة عمودية)

كيفية اختيار مورد اللحام بالليزر الآلي: من التقييم الفني إلى اختبار العينات

التدقيق قبل الشراء: قائمة مرجعية لزيارة المصنع وبروتوكول اختبار مقاعد البدلاء لمشتري أدوات تحديد موضع اللحام

خلية اللحام الروبوتية مقابل اللحام اليدوي: أيهما أفضل للتصنيع الحديث؟?

10 الفوائد الرئيسية لاستخدام خلية اللحام الآلية في متجرك
