Производител на работни станции за роботи и лазерни системи по поръчка



Как да изберете правилната роботизирана система за лазерно заваряване за вашата фабрика
В предишни статии, проучихме техническите принципи, типични приложения, потенциални предизвикателства, и опции за надграждане на лазерно заваряване. Сега, когато разбирате предимствата, които лазерното заваряване може да донесе на вашата фабрика, време е да преминем към практическия етап: как да изберете правилното роботизирано лазерно заваряване система, която наистина отговаря на вашите производствени нужди.
Най-голямата грешка при избора на a роботизирано лазерно заваряване системата не купува най-скъпата опция, но купувате такъв, който не отговаря на действителните ви изисквания. Системата с прекомерна мощност, недостатъчна прецизност, или несъответстващият обхват няма да успее да увеличи продукцията и може да причини напразни инвестиции, високи разходи за поддръжка, и проблеми с качеството. Тази статия предоставя ясна, практична рамка за вземане на решения, която да ви помогне да преминете от разбиране на лазерното заваряване към уверен избор на правилното роботизирано лазерно заваряване решение.
стъпка 1: Определете мощността на лазера въз основа на дебелината на материала
Лазерната мощност е сърцето на всеки роботизирано лазерно заваряване система, пряко засягащи дълбочината на заваръчния шев, скорост, и вложена топлина.
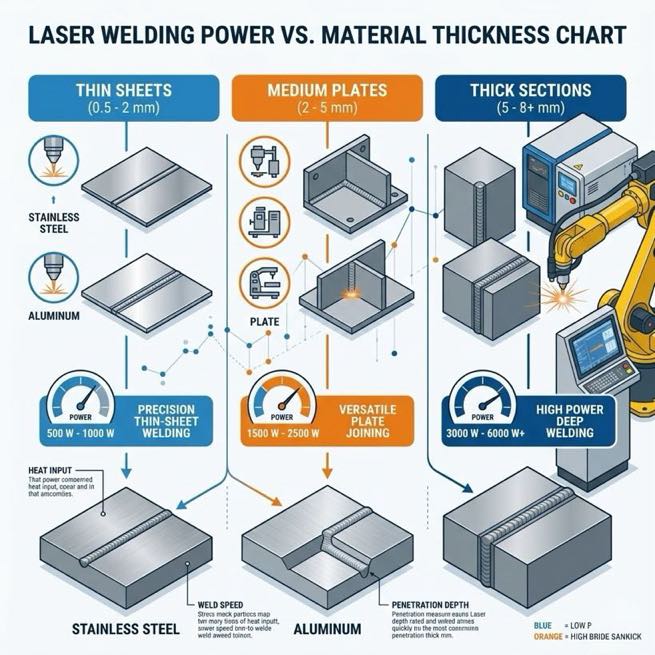
- Тънки листове (0.5–2 мм): Препоръчва се 500–1500 W. Идеален за неръждаема стомана, листове от алуминиева сплав, електронни кутии, и кутии за батерии. Осигурява бързи скорости на заваряване (до 3000–8000 mm/min), минимална зона на топлинно въздействие, и почти без изкривяване.
- Средно дебели листове (2–5 мм): 1,500– 3000 W е подходящо. Тази гама позволява заваряване с пълно проникване за автомобилни части, кухненска посуда, и конструкции от неръждаема стомана.
- По-дебели материали (≥5–8 мм): Изисква 3,000 W или по-висока (многорежимно или хибридно заваряване). Имайте предвид, че лазерното заваряване има ограничения за много дебели плочи поради дълбочината на проникване при едно преминаване. Оценете комбинирането на процеси или изберете по-висока мощност, когато е необходимо.
Помнете, по-високата мощност не винаги е по-добра. Излишната мощност увеличава разходите и консумацията на енергия и може да причини по-широки заварки или пръски. Позволете 20–30% марж на мощността въз основа на вашите основни материали и проверете всичко чрез примерни тестове за заваряване.
стъпка 2: Изберете обхват на робота и полезен товар въз основа на размера на детайла
Роботът действа като ръката ви роботизирано лазерно заваряване система. Неговият обхват (работен радиус) и полезния товар определят кои детайли може да обработва ефективно.
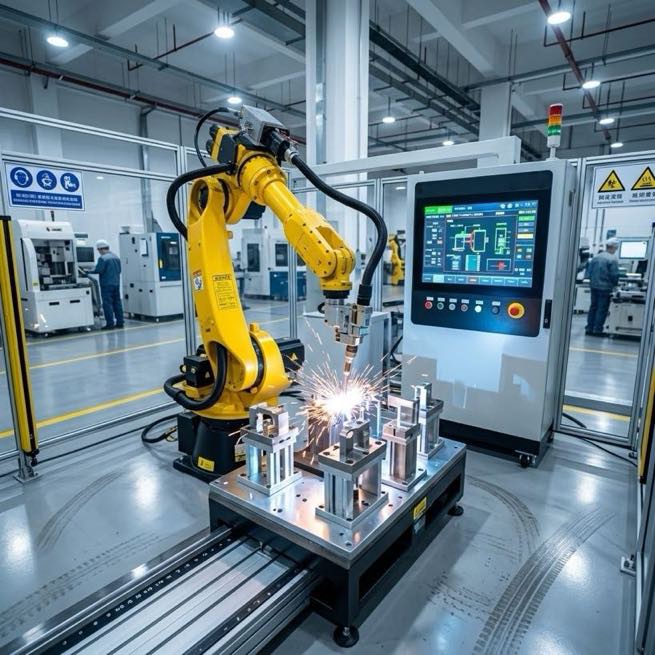
- Малки детайли (електроника, прецизни части): Обхват 1000–1500 mm и полезен товар 5–10 kg. Колаборативни роботи (Коботи) превъзхождайте тук с гъвкаво внедряване и висока безопасност.
- Средно големи детайли (автомобилни компоненти, шкафове): Обхват 1600–2000 mm и полезен товар 10–20 kg. Стандартните 6-осни индустриални роботи се справят добре със сложни траектории.
- Големи или тежки детайли: Обхват от 2000–2500 mm или повече, с полезен товар 20–50 кг. Помислете за общото тегло на лазерната заваръчна глава и тракерите; поддържайте поне 1.3 пъти маржа на полезен товар.
Също така помислете за позиционирането на детайла: Имате ли нужда от позиционери, въртящи се маси, или външни оси? Ако детайлът изисква многоъглово заваряване, недостатъчният обхват ще наложи често обръщане и ще намали времето на цикъла.
стъпка 3: Изискванията за точност определят степента на робота
Роботизирано лазерно заваряване изисква изключително висока точност на позициониране на шева (празнините обикновено трябва да се контролират вътре 0.1 mm или по-малко). В противен случай, лесно може да възникне непълно сливане или изгаряне.
- Стандартна точност (±0,05–0,08 мм): Подходящ за повечето общи приложения.
- Висока прецизност (±0,03–0,05 мм): От съществено значение за тънкостенни части, прецизни възли, и чувствителните на топлина материали (космическото пространство, медицински, електроника). Повторяемостта пряко влияе върху консистенцията на заваръчния шев и качеството на външния вид.
Препоръка: Изберете роботи с интегрирано проследяване на заваръчния шев (лазер или визия) и сензори за сила. Тези функции автоматично компенсират вариациите на детайла и значително подобряват нивата на добив.
стъпка 4: Избор на лазерен източник — оптично влакно, диск, и диодни лазери
Предлагат се три основни вида лазери роботизирано лазерно заваряване. При избора трябва да се вземе предвид ефективността, поддръжка, и конкретното ви приложение:
- Оптичен лазер: Това е нашата най-популярна и силно препоръчвана опция. Нашият продукт се отличава с висока ефективност на електрооптично преобразуване (25–30%+), отлично качество на лъча, и лекота на поддръжка, и е идеално подходящ за роботизирана фиброоптична доставка. Той е особено подходящ за тънка до средна неръждаема стомана, алуминий, и въглеродна стомана. Със своята висока скорост на работа и стабилност, това е идеалният избор за производство в голям обем.
- Дисков лазер: Осигурява превъзходно качество на лъча, най-добър за свръхвисока прецизност или дълбоко проникване на по-дебели плочи. Въпреки това, идва с по-високи разходи за оборудване и по-сложна поддръжка.
- Диоден лазер: По-ниска цена и компактен размер, подходящ за прецизна работа с ниска мощност или като източник на помпа. Ефективността и качеството на лъча обикновено са по-ниски от тези на фибролазерите, така че често се използва за спомагателни приложения или приложения с ниско потребление на топлина.
За повечето фабрики, фибролазерът е най-добрият баланс на производителност, надеждност, и рентабилност в a роботизирано лазерно заваряване система. Помислете за дискови лазери само за специализирани нужди от висок клас.
стъпка 5: Съвпадение на бюджета с нивото на конфигурация — Нова покупка срещу. Ретрофит
Вашият бюджет определя общото ниво на конфигурация на роботизирано лазерно заваряване система:
- Входно ниво: Нискомощен оптичен лазер + стандартен 6-осов робот + основна защита за безопасност — подходяща за малки фабрики или пилотни проекти.
- Среден до висок клас: Високомощен лазер + високо прецизен робот + системи за зрение/следене + интегриране на производствена линия — идеален за масово производство.
- Най-високо ниво: Съвместна работа с множество роботи, AI планиране на пътя, дистанционно наблюдение, и т.н.
Нова покупка срещу. Преоборудване на съществуващо оборудване:
- Нови предимства на системата: Оптимизиран дизайн, най-новите технологии (лазери с по-висока ефективност, по-интелигентни контролери), пълна гаранция, и висока интеграция. Първоначалната инвестиция е по-висока (пълна единица може да варира от десетки хиляди до стотици хиляди долари, в зависимост от спецификациите).
- Предимства на модернизация: По-ниска цена чрез използване на вашите съществуващи роботи или станции — просто добавете лазерната глава, източник, и контроли. Добър за фабрики с вече въведена известна автоматизация. Недостатъците включват рискове за съвместимост, потенциално по-ниска стабилност, и по-дълго време за изпълнение.
Ако вашият производствен обем е стабилен и детайлите са много повторими, приоритизирайте нов роботизирано лазерно заваряване система, когато бюджетът позволява. За по-строги бюджети или надстройки стъпка по стъпка, преоборудването на съществуващи роботи е практическа отправна точка.
Изчерпателна рамка за вземане на решения
Използвайте този контролен списък, за да оцените бързо вашите нужди:
- Материал и дебелина → Определя мощността и вида на лазера
- Размер и сложност на детайла → Определя обсега на робота, полезен товар, и брадви
- Изисквания за точност и качество → Определя повторяемостта на робота и необходимостта от системи за проследяване/визия
- Производствен обем и време на цикъл → Определя нивото на автоматизация (единична станция срещу. пълна линейна интеграция)
- Бюджет и ROI → Изчислете периода на изплащане (обикновено бързо чрез по-висока скорост, долен скрап, и намален труд)
- Безопасност и поддръжка → Осигурете лазерна защита, охладителни системи, и надеждна поддръжка от доставчици
Винаги провеждайте пробни тестове за заваряване на вашите реални детайли, преди да вземете окончателно решение. Обърнете специално внимание на скоростта на заваряване, завършено качество, и консумация на енергия — тези резултати в реалния свят все още са най-добрият начин да избегнете скъпи грешки.
Когато следвате този ясен подход – оставяте материала да определя силата, размерът на частта определя обхвата на робота, нуждите от прецизност определят степента, и вашият бюджет определя окончателната конфигурация – в крайна сметка ще получите a роботизирано лазерно заваряване система, която пасва перфектно на вашата фабрика и наистина подобрява вашата конкурентоспособност.
Идентификация на автора
Експерт в интегрирането на роботизирана система за заваряване с над 12 години опит в индустрията. Компанията ми приключи 26 години професионален опит, съдържа повече от 40 патентовани технологии, и приключи успешно 1,500 проекти по целия свят (приблизително 70% от които са включени роботизирани клетки за заваряване, общо повече от 1,000 единици). Фирмата притежава ЕС CE сертификат (Сертификат №: M.2026.206.C134866) и отговаря на EN 60204-1:2018 и EN ISO 12100:2010 стандарти. Помагал съм на множество производствени компании по време на целия процес на внедряване на роботизирана работна станция за заваряване, от избора до стартирането на производството.
Актуализиран: май 2026
СВЪРЗАНИ ПУБЛИКАЦИИ

2026 Ръководство за купувача на робот-позиционер: Всички 5 Сравнени типове — предна и задна част, L-тип, U-тип, и още

Кръгла срещу правоъгълна срещу неправилна: Съгласуване на конфигурацията на заваръчния позиционер с геометрията на детайла
8 Скъпи грешки при внедряването на роботизирана заваръчна клетка (И как да ги избегнем) – 2026 издание

Производство без приспособления: Когато позиционерът за заваряване заменя сложните приспособления, Прикрепващи заварки, и Крайн Време

Можете ли да се доверите на спецификационния лист? Как да проверите точността на заваръчния позиционер с лазерни тракери и ISO 9283