


Производител на работни станции за роботи и лазерни системи по поръчка



Кръгла срещу правоъгълна срещу неправилна: Съгласуване на конфигурацията на заваръчния позиционер с геометрията на детайла
Повечето купувачи спец. a позиционер за заваряване по отрасли: „Правя съдове под налягане,“ или „Аз съм в конструкционна стомана.“ Индустрията е полезен начален съвет, не е правило за избор. Истинският двигател на избора на позиционер за заваряване е геометрията - формата на частта и пътя, който заваръчният шев трябва да следва. И кръглата тръба, и правоъгълната греда може да са от „тежка изработка“.,”, но те изискват напълно различни машини, и купуването на грешната е разликата между клетка, която представя всеки заваръчен шев и тази, която се бори с детайла по осем часа на ден. Тази статия класифицира заваръчните съединения в три геометрии - кръгли, правоъгълен, и неправилен—и съвпада всеки с конфигурацията на заваръчния позиционер, който държи заваръчния шев в плоска или хоризонтална лента (1G/2G) с най-малко драма и най-добра повторяемост.
Изплащането от правилната геометрия е последователността. Задръжте заваръчния шев в плоска/хоризонтална позиция и ще поддържате почти постоянен вектор на гравитацията в басейна - най-големият определящ фактор за стабилността на локвата. Рецензираната работа показва, че поведението на басейна и качеството на перлите варират рязко в зависимост от позицията на заваряване (Парк и др., 2019; Liu и др., 2023). Изборът на позиционера за заваряване, който поддържа вашата специфична форма в тази стабилна лента, е начинът, по който превръщате това изследване в правило за проектиране на клетка, и също така избягвате да плащате за способности, от които не се нуждаете.
Забележка: Ръководството за конфигурация отразява РОБОПТИКС разгръщане на позиционер за заваряване през тръба, структурен, и сложно-заваряване производство, кръстосано препращане с рецензирано изследване на поведението на групата, зависимо от позицията (Парк и др., 2019; Liu и др., 2023) и ISO 9283 многоосна точност .
1. Защо геометрия, Не индустрия, Трябва да стимулира избора
Двама производители в една и съща индустрия могат да се нуждаят от противоположни позиционери за заваряване. Един цех за съдове под налягане заварява дълги периферни шевове на цилиндри - чисто въртене, най-простият случай в книгата. Друг заварява дюзи, седла, и проходи към същите тези плавателни съдове - неправилни, многоориентирана работа, която се нуждае от непрекъснато преориентиране. „Съд под налягане“ нарича сектора; геометрията на частта наименува машината. Започнете всеки избор от формата на заваръчния шев и пътя на шева, след това оставете индустрията да усъвършенства детайлите: кода за заваряване (ASME Sec. VIII спрямо AWS D1.1 промяна на приспособлението и нуждите за достъп), целта за пропускателна способност, и работния цикъл. Цех за конструкции, който прави еднократни тежки рамки, и цех за конструкции, който прави повтарящи се ремарке, може също да се приземи на различни позиционери, въпреки че споделят един и същ етикет - тъй като техните части са с различни форми, не защото тяхната индустрия е такава.
2. Кръгли детайли: Тръби, Танкове, и ротационни шевове
Кръгли части—тръби, тръби, черупки на съдове под налягане, секции вятърна кула, ротори - споделят един структурен подарък: периферен шев може да бъде заварен на един, фиксирана позиция на горелката, докато частта се върти под нея. Заваръчният шев седи на 12 часа в равна позиция (1Ж) за целия пропуск. Това е най-чистото, най-повтарящият се случай в цялата работа със заваръчния позиционер, тъй като нищо в ориентацията на заваръчния шев не се променя, докато детайлът се върти - гравитацията, ъгъл на факла, и посоката на движение са постоянни, което е точно състоянието, което изследването се свързва със стабилни пулове.
2.1 Най-добрата конфигурация: Обръщане на ролки, Headstock-Tailstock, Ротационни маси
- Обръщане на ролки: За голям диаметър, тънкостенни цилиндри (резервоари, вятърни кули, тръба с голям отвор), захранваните задвижващи ролки плюс празните ролки въртят черупката. Нищо не захваща частта, така че изкривяването е минимално и шевът се движи отгоре. Идеален, когато детайлът е твърде голям или твърде деликатен за счупване, и когато искате позиционер за заваряване, който се справя с фамилия от диаметри, а не с един фиксиран размер на патронника. Оразмерете въртящия момент на задвижващата ролка за масата на детайла и необходимата скорост на въртене; ролки с недостатъчно захранване се плъзгат и скоростта на шева варира, което се проявява като неравномерно проникване.
- Headstock-tailstock: За тръби, тръби, и валове, задвижван патронник (челна част) плюс опорна задна част върти частта между центровете. The ROBOPTIX B001–B004 серия пасва тук. Най-добре, когато имате нужда от прецизно ъглово индексиране между преминаванията (например, обиколен корен, след това запълнете стъпаловидно около фугата) и положителен, задвижване без приплъзване. Задната част не е задължителна за дълги части - тя носи надвеса, който иначе би конзолил тръбата.
- Ротационна маса: За по-къси цилиндрични части, въртящ се позиционер (въртете около вертикална или хоризонтална ос) дава просто, точно периферно заваряване без пълна рамка глава-опашка. Въртящата се маса с вертикална ос също е естественият избор, когато кръглата част трябва да бъде натоварена отгоре с кран или робот.
2.2 Внимание: Дълга конзолна тръба, Тънкостенно изкривяване
Два режима на отказ доминират при работата с кръгли детайли. Първо, дълга тръба, завъртяна само от единия край, се превръща в конзола - далечният край увисва и шевът се отклонява от целта (преобръщащата се логика от P05). Винаги поддържайте дълги участъци с опашка или втори комплект ролки; като практическо правило, поддържайте частта навсякъде, където нейната неподдържана дължина би я позволила да се отклони повече от вашия толеранс за проследяване на шева. Второ, тънкостенните черупки се изкривяват под топлинната линия - свиването на заваръчния шев издърпва съединението от плоскост, докато вървите. Контролирайте скоростта на въртене за стабилно подаване на топлина, и използвайте проследяване на шева, така че горелката да следва движещата се става, а не фиксирана точка в пространството. Кръглата е лесната геометрия, но само когато участъкът е подпрян и стената е проследена.
3. Правоъгълни детайли: Конструкционна стомана и рамки
Правоъгълни части—греди, рамки, чинии, кутийни секции — нямат чиста ос на въртене, така че не можете просто да ги завъртите така, както въртите лула. Вместо това ги накланяте и обръщате, за да поставите всяка заварка в плоската или хоризонтална лента, след това индексирайте към следващата става. Работата на позиционера за заваряване тук е преориентиране, не непрекъснато въртене, и стойността е в това колко лица може да представи без повторна настройка на крана. Всяко обръщане на позиционера е повдигане с кран, за което не плащате, и на дълга рамка тези асансьори добавят реални часове.
3.1 Най-добрата конфигурация: L-тип, H-тип, Накланяне и завъртане на таблици
- L-тип позиционер: Ос на накланяне плюс завъртане (уби) axis обръща лъч или рамка, така че всяко лице да изглежда плоско. Това е работният кон за конструкционна стомана; Устройствата тип L на ROBOPTIX се справят с асиметрични рамки, които обикновената въртяща се маса физически не може, тъй като оста на накланяне носи тежестта на детайла, докато оста на въртене го индексира към следващата заварка.
- H-тип / двойствен: Две синхронизирани единици с накланяне и въртене обхващат дълга част в двата края, споделяне на натоварването и преобръщащия момент (Ексцентричен товар & Преобръщащ момент: Защо 2-тонен позиционер за заваряване се проваля на 2-тона част) през две оси - от съществено значение за дълго, тежки участъци, където една единица би била претоварена или би усукала частта. Синхронизацията има значение: двете оси на накланяне трябва да се движат като една или стелажите на гредите и шевовете се изместват.
- Грамофон + наклон: За работа с плочи и панели, накланящата се въртяща се маса представя ефективно големи плоски площи и е лесна за товарене с мостов кран. Това е прагматичният избор, когато частите са широки и тънки и шевовете са предимно прави, минаващи през лицето.
3.2 Внимание: Асиметрично натоварване, Индексиране на множество станции
Правоъгълните части обикновено са асиметрични, така че техният център на тежестта е извън оста на въртене - точно условието, което свива реалния капацитет (Ексцентричен товар & Преобръщащ момент: Защо 2-тонен позиционер за заваряване се проваля на 2-тона част). Оразмерете оста на накланяне спрямо момента на преобръщане, не масово: а 2,000 kg рамка, чийто CoG седи 0.5 m извън оста на наклон представлява a 1,000 kg·m момент, и този момент - не този 2,000 kg—е това, което позиционерът трябва да издържи, без да провисва. Дългите кадри също изискват индексиране с множество станции: планирайте пътя на заваръчния позиционер, така че всеки заваръчен шев да е достъпен в плоска позиция, без да повдигате частта за повторно фиксиране. L-типът печели своето поддържане, като елиминира тези нулирания на крана, а спестеното време често е реалната възвръщаемост на покупката.
4. Неправилни детайли: Отливки, Заварки, Смесени форми
Неправилни части — отливки, сложни изработени заварки, смесени контури - носят шевове, които променят ориентацията си по дължината си. Нито една настройка за накланяне и завъртане не ги държи всички плоски. Имате нужда от непрекъснато, програмируема преориентация: позиционерът за заваряване трябва ефективно да „следва“ заваръчния шев, преориентиране на частта с напредването на горелката. Това е най-трудното ниво, а също и там, където позиционерът и роботът престават да бъдат отделни машини (Програмиране на координирано движение: Робот и позиционер като една кинематична верига).

4.1 Най-добрата конфигурация: 3-Axis Servo, Робот-координирани позиционери
- 3-ос серво позиционер: Накланяне + завъртане + линейна или вторична ос на въртене позволява на контролера да ориентира почти всеки контур. Тук се побират многоосните серво модули ROBOPTIX B008–B012, с точността да поддържа ориентация през сложни пътеки (проверени по ISO 9283). Три оси обикновено са минимумът, за да се запази истински 3D шев в плоската лента, докато се движи.
- Робот-координиран позиционер: Декларирайте позиционера като външна ос в контролера на робота, така че и двата да се движат като една кинематична верига ( Програмиране на координирано движение: Робот и позиционер като една кинематична верига). Роботът проследява шева, докато позиционерът го поддържа ориентиран - единственият практичен начин за заваряване на истински 3D контури с качествено производство, с постоянна скорост на централната точка на инструмента и без дефекти при студен рестарт. Това е мястото, където по-ранните статии се събират: съгласуване и проверка (Програмиране на координирано движение: Робот и позиционер като една кинематична верига) са това, което кара една клетка с неправилни части действително да работи в производството.
4.2 Внимание: Промяна на CoG, Избягване на сингулярността
Като неправилна част се върти, центърът на тежестта му се премества, така че натоварването на всяка ос се променя през цикъла - проверете капацитета при най-лошия ъгъл, не средната (Ексцентричен товар & Преобръщащ момент: Защо 2-тонен позиционер за заваряване се проваля на 2-тона част), тъй като позиционерът може да е добре в една ориентация и да е претоварен в друга. Многоосните единици също достигат изключителни ориентации, където губят механичен авторитет; планирайте пътища, за да ги избегнете, или добавете излишна ос. Сложността на програмата и разходите за калибриране нарастват с броя на осите, така че запазете това ниво за части, които наистина се нуждаят от него, а не за работа, с която би се справила по-проста машина - L-тип, който обръща почти правоъгълна отливка, може да бъде по-евтин и също толкова добър.
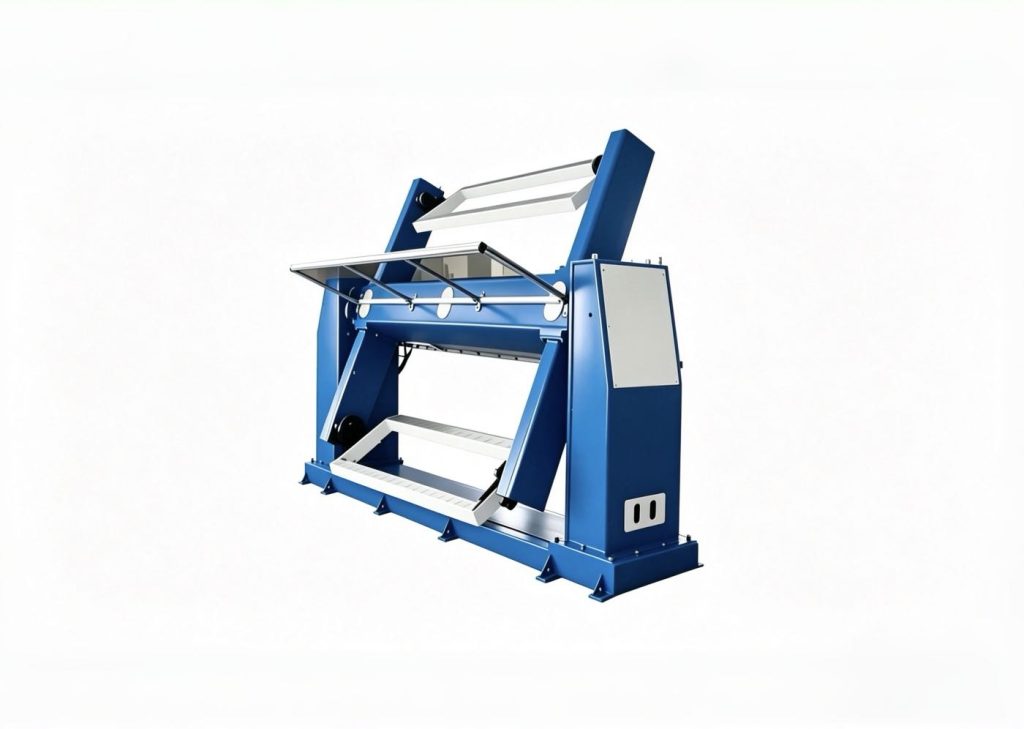
5. Рамка за вземане на решения: Геометрия → Конфигурация
Използвайте таблицата по-долу като първи филтър, не е присъда. Много реални части са хибридни - правоъгълна рамка с кръгли издатини, резервоар с неправилни дюзи - и правилният отговор често е по-високото ниво. При съмнение, размер за най-твърдия шев, не средния, и не забравяйте, че по-мощен позиционер за заваряване покрива и бъдещата ви работа, което е истински актив, когато поръчките са несигурни.
| Геометрия на детайла | Препоръчителен позиционер | Защо работи | Основно наблюдение |
| Кръгъл / цилиндрична (тръби, резервоари, черупки) | Стругови ролки или въртяща се част | Шевът остава отгоре в плосък (1Ж) с просто въртене | Поддържа дълги разстояния; тънкостенно изкривяване |
| Правоъгълна / плоча (греди, рамки) | L-тип или H-тип накланяне-въртене | Обърнете/наклонете, за да представите всяко лице плоско | Асиметричен CoG → преобръщащ момент |
| Нередовен / 3г (отливки, смесен) | 3-ос серво или робот координиран | Непрекъснато преориентиране следва шева | Промяна на CoG; сингулярност; цена на програмата |
6. Как да определите своята геометрия (практична стъпка за купувачите)
Това е стъпката, при която изборът най-често се обърка: купувачите описват частите поименно - „скоба,” „колектор”—вместо по геометрия и път на шев. Преди да поискате от доставчик позиционер за заваряване, характеризират три неща. Първо, доминиращата форма: дали шевът се движи около ос на въртене (кръгла), през лица, които трябва да обърнете (правоъгълен), или по контур, който никога не стои неподвижен (нередовен)? Второ, дължината на шева и през колко ориентации преминава; шев, който остава в една лента, е правоъгълен-прост, този, който се върти през три, е неправилен. трето, масата на детайла и неговия център на тежестта при всяка заварка, защото това управлява правилата за натоварване (Ексцентричен товар & Преобръщащ момент: Защо 2-тонен позиционер за заваряване се проваля на 2-тона част). Запишете това като профил на част от една страница и изборът на конфигурация обикновено се прави сам - и можете да предадете един и същ профил на трима доставчика и накрая да сравните подобни, вместо да сравнявате три различни предположения.
7. Как геометрията отговаря на правилата за натоварване и точност
Изборът на геометрия и по-ранните правила в тази серия са едно и също решение, гледано от две страни. Кръглата част на въртящи се ролки е лесна за позиционера за заваряване, точно защото поддържа заваръчния шев в плоска позиция и натоварването симетрично - нисък момент на преобръщане (Ексцентричен товар & Преобръщащ момент: Защо 2-тонен позиционер за заваряване се проваля на 2-тона част) и просто, повтарящо се движение, което е евтино за проверка . Неправилна част на 3-осно серво е трудно, защото се бори и с двете: подвижният център на тежестта натоварва осите неравномерно, и непрекъснатото преориентиране изисква здраво, проверена точност (Можете ли да се доверите на спецификационния лист? Проверка на точността на заваръчния позиционер с лазерни тракери и ISO 9283) от многоосно устройство. Избирането първо на геометрията е начинът, по който поддържате тези други ограничения управляеми, вместо да ги откривате след въвеждане в експлоатация, когато смяната на машината вече не е опция и цената е линия, която не можете да отмените.
8. Пример за поле: Една клетка, Три геометрии
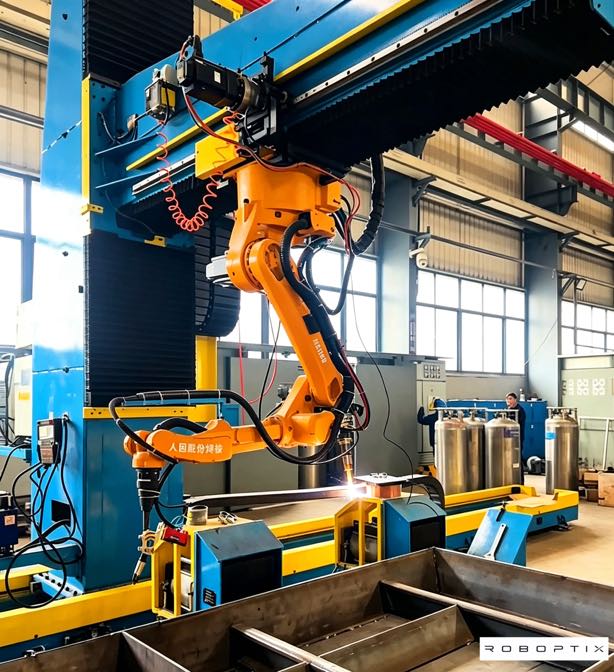
Клиент на ROBOPTIX построи три продуктови семейства на един етаж: макари за тръби (кръгла), рамки за ремарке (правоъгълен), и корпуси на помпи (нередовен). Първоначално те управляваха и трите на един L-тип позиционер - единствената машина, която притежаваха. Тръбните макари са заварени лошо: L-типът ги обърна вместо да ги завърти, оставяйки периферните шевове в неудобно, частично горни позиции с дефекти при студен рестарт и добив при първо преминаване в ниските 80. Рамките бяха приемливи, а корпусите бяха най-лоши от всички, нужда от постоянно ръчно препозициониране. Преконфигуриране на headstock-tailstock за шпулите, запазване на L-типа за рамки, и добавянето на 3-осна серво клетка за корпусите повиши добивите при първо преминаване и в трите от ниските 80-те години нагоре 95%, и намали времето за обработка приблизително наполовина. Частите никога не са сменяни; съвпадението на геометрията го направи. Един етаж, три геометрии, три правилни позиционера за заваряване—и ясен урок, че формата, не сектора, решава клетката.
9. Когато геометрията не решава
Геометрията е първият филтър, не е единственият. Пропускателна способност, подово пространство, бюджет, и съвместимостта с роботи често отменя съвпадението в учебника. Малък цех, който заварява предимно правоъгълни рамки, все пак може да закупи универсално 3-осно серво, защото покрива всяка геометрия и бъдеща работа – плащайки повече за гъвкавост, отколкото за „перфектната“ машина с една геометрия, и че гъвкавостта е рационален хедж срещу несигурни поръчки. И много прости кръгли или правоъгълни части с хлабав толеранс може изобщо да не се нуждаят от прецизно серво; основен позиционер за заваряване ги представя плоски достатъчно добре. Използвайте геометрията, за да стесните полето, тогава нека струва, капацитет, и съвместимост затворете решението. Най-лошият изход е закупуването на грешно ниво по правилната причина – прекалено уточняване, защото една брошура ви е изплашила, или недостатъчно уточняване, защото сте запазили редова позиция, която по-късно ви струва клетка.
Често задавани въпроси
Q: Как да избера a позиционер за заваряване за тръби и кръгли резервоари?
А: Използвайте въртене, не се обръща. Завъртащите ролки са подходящи за големи тънкостенни цилиндри като резервоари и вятърни кули; опашна част (задвижван патронник плюс опашка) подхожда на тръби, тръби, и валове, нуждаещи се от прецизно индексиране. И двете държат периферния шев в горната част в плоска позиция, докато частта се върти, и двете избягват нулирането на крана, който позиционер, базиран на обръщане, би изисквал за кръгъл шев.
Q: Кой позиционер за заваряване е най-добър за конструкционни стоманени греди и рамки?
А: L-тип (наклон + завъртане) позиционерът се обръща и представя всяко лице плоско; дългите или тежки членове се възползват от H-тип двойка, споделяща товара. Оразмерете оста на накланяне спрямо момента на преобръщане, защото правоъгълните части обикновено са асиметрични и извън центъра, и центърът на тежестта - не масата - е това, което оста трябва да държи без да провисва.
Q: Кога имам нужда от 3-осен или робот-координиран позиционер за заваряване?
А: Когато шевът промени ориентацията си по дължината на детайла - отливки, сложни заварки, смесени 3D контури - и нито една настройка за накланяне и завъртане не го държи в плоскост. 3-осно серво или позиционер, деклариран като външна ос на робот, непрекъснато преориентира заваръчния шев, докато горелката напредва, което е единственият практичен път към качество на истински 3D шевове.
Q: Може ли един позиционер за заваряване да се справи и с трите геометрии?
А: 3-осно серво или координирано с робот устройство може, защото покрива диапазона на ориентация на по-простите типове. Но струва повече и е прекомерно за кръгла или правоъгълна работа с голям обем, където специалната машина е по-бърза и по-евтина. Съобразете позиционера за заваряване с преобладаващата ви геометрия; добавете гъвкавост само там, където наистина имате нужда от нея, или когато бъдещите поръчки са несигурни.
Индустрията ви казва сектора; геометрията ви казва машината. Кръглите части изискват въртене - въртящи се ролки или въртяща се част - така че периферният шев остава плосък, докато частта се върти. Правоъгълните части се нуждаят от преориентиране - L-тип или H-тип накланяне-завъртане - за обръщане на всяка заварка в плоската лента. Неправилните части искат непрекъснатост, програмируема ориентация - 3-осно серво или координирано с робот - за следване на шев, който никога не стои неподвижен. Съпоставете конфигурацията с формата и представяте всяка заварка в гравитационно стабилна плоска/хоризонтална позиция, която изследването свързва с по-добри басейни (Паркирайте, 2019; Лиу, 2023).
ROBOPTIX покрива и трите нива — B001–B004 системи с глава-опашка и въртяща се ролка за кръгла работа, L-тип и H-тип модули за правоъгълни рамки, и многоосни позиционери за серво заваряване B008–B012 за неправилни и робот-координирани клетки – така че съвпадението на геометрията е каталожно решение, не е компромис. Напишете профил на част от една страница, съпоставете го с рамката по-горе, и позиционерът за заваряване, който посочите, ще бъде този, с който действително заварявате. Следващата статия (P09) преминава от съпоставяне на машината към одит на доставчика: контролен списък за посещение на фабриката и протокол за стендови тестове за купувачи, които искат да проверят доставчика по същия начин, по който проверяват машината.
Не сте сигурни кое ниво отговаря на вашата част?
Изпратете РОБОПТИКС вашият чертеж на заваръчния шев и пътя на шева - ние ще съобразим геометрията с конфигурацията и ще оразмерим товара вместо вас.
За автора
опит & пълномощията
Специалист по интегриране на роботизирана система за заваряване с 12+ години директен проектен опит, фокусиран върху избора и интегрирането на робот позиционер. Предоставя консултации на 300+ фабрики в цяла Северна Америка, Европа, и Азия. Всички спецификационни данни в тази статия са извлечени от действителните H / Б / Л / Продуктови листове с данни от серия U.
История на компанията: 26+ години инженеринг за автоматизация на заваряване, 40+ активни патенти, 1,500+ завършени проекти в световен мащаб, приблизително 70% включваща интеграция на Robot Positioner.
Сертификати
- ISO 9001: 2015 (GB/T 19001-2016) — Система за управление на качеството
- GJB 9001C-2017 — Система за управление на качеството на военно/оръжейно оборудване
- ЕС CE — Директива за машините 2006/42/ЕО (Серт. не. M.2026.206.C134866)
- Високотехнологично предприятие — Cert. не. GR202341000595 (Издадено ноем. 2023)
Последна актуализация: юни 2026
Референции
[1] Паркирайте, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние на гравитацията върху поведението на разтопения резервоар и анализ на микроструктурата върху различни позиции на заваряване при заваряване с метална дъга с импулсен газ. Приложни науки, 9(21).
[2] Лиу, Дж., Дзян, Е., Чен, С., Сю, б., Джан, Ж., Ченг, У., & мамо, X. (2023). Механизми на гравитационно влияние върху поведението на заваръчната вана и производителността на заваръчния шев при заваряване с плазмена дъга с променлива полярност през различни позиции на заваряване. Материали, 16(19).
[3] Международна организация по стандартизация. (1998). ISO 9283:1998, Манипулиране на промишлени роботи — Критерии за ефективност и свързани с тях методи за изпитване.
СВЪРЗАНИ ПУБЛИКАЦИИ

Продавам позиционер за заваряване: Как да изберете правилния тип за вашата част (Главна стойка Задна стойка, L-тип, U-тип, Хоризонтална 3-осна, Въртяща се с една ос, Вертикално накланяне)

Планиране на автономна траектория в роботизирани заварчици:Какво означава това за вашата производствена линия

Как да изберете правилната роботизирана заваръчна клетка за вашия магазин? Единична станция срещу. Две станции (2026 Пълно ръководство)

Производство без приспособления: Когато позиционерът за заваряване заменя сложните приспособления, Прикрепващи заварки, и Крайн Време

7th Axis Robot в автоматизацията на заваряването: Реални казуси и примери за ROI
