


Fabricante de estações de trabalho robóticas personalizadas e sistemas a laser



Você pode confiar na folha de especificações? Como verificar a precisão do posicionador de soldagem com rastreadores a laser e ISO 9283
Todo posição de soldagemr leads de catálogo com um número de repetibilidade: ±0,03 mm, ±0,05 mm, ocasionalmente ±0,01 mm para unidades servo de última geração. Para um comprador internacional comparando cotações entre fornecedores e continentes, esse dígito se torna o placar - quanto mais baixo parece melhor, e a decisão de compra geralmente segue isso. A verdade incômoda que a folha de especificações esconde é que o número foi obtido em um laboratório, sob um conjunto restrito de condições, sua fábrica nunca reproduzirá. Confie cegamente e você poderá descobrir, semanas após a instalação e comissionamento, que o posicionador de soldagem que foi “testado perfeitamente” não consegue segurar sua peça onde o robô espera. O custo dessa descoberta não é apenas retrabalho; é uma linha parada, uma remessa perdida, e um golpe de credibilidade com seu próprio cliente.
Este artigo explica como verificar posicionador de soldagem precisão da maneira que um comprador ou engenheiro profissional deveria: com um rastreador a laser, contra a ISO 9283 estrutura, e com olhos claros para a lacuna entre a inspeção de fábrica e a aceitação em campo. Passamos do número do título para o que ele significa, como é - e não é - medido, e como escrever o requisito de verificação em seu pedido de compra para que a reclamação se torne um contrato, não é uma esperança. O objetivo não é desconfiar de todos os fornecedores; é substituir a confiança pela medição.
Observação: O posicionador de soldagem metodologia de verificação aqui reflete ROBOPTIX prática de aceitação em células servo-acionadas e alinhada com ISO 9283:1998 (Manipulação de robôs industriais — Critérios de desempenho e métodos de teste relacionados).
A ligação de qualidade de solda é cruzada com pesquisas de comportamento de pool dependentes de posição revisadas por pares (Park et al., 2019; Liu et al., 2023).
1. A promessa da folha de especificações
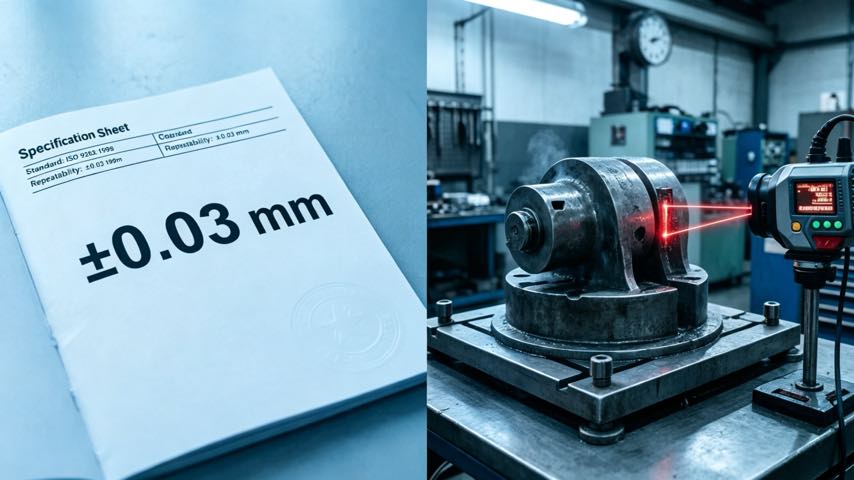
A repetibilidade é o número mais citado e menos compreendido em um posicionador de soldagem Ficha de dados. Parece uma garantia: “este eixo retornará ao mesmo lugar dentro de ±0,03 mm, toda vez." Em um estreito, sentido literal, é verdade - na fábrica do fornecedor, em uma única temperatura controlada, sem carga no painel frontal, movendo-se lentamente entre as medições. O problema não é que a afirmação seja falsa. É que a afirmação é um único ponto de teste, ganho em condições ideais, disfarçado como uma promessa geral sobre sua área de produção. Os compradores internacionais que comparam duas cotações muitas vezes fixam-se neste dígito, ignorando as condições associadas a ele - e essas condições são exatamente onde o desempenho real vive ou morre..
Considere contra o que o número está competindo em sua mente. Um fornecedor que cita ±0,03 mm parece “melhor” do que outro que cita ±0,05 mm, então eles ganham a comparação - mesmo que o primeiro seja medido em 20 °C sem carga e o segundo medido em temperatura com a peça real montada. A folha de especificações é omissa nesse contexto. Seu trabalho como comprador é tornar o contexto explícito antes de assinar, porque o contexto é a diferença entre um número com o qual você pode soldar e um número que você não pode.
2. O que o número realmente mede (e o que não acontece)
Antes que você possa verificar um posicionador de soldagem, você tem que saber o que o número do título descreve ou não. As duas palavras mais frequentemente confundidas são repetibilidade e precisão, e a confusão é cara.
2.1 Repetibilidade vs Precisão
- Repetibilidade: Quão firmemente o eixo retorna à mesma posição comandada ao longo de muitos ciclos repetidos. É uma declaração sobre consistência, não é correção. Um eixo pode ser perfeitamente repetível e ainda assim estar sistematicamente errado.
- Precisão: Quão próxima a pose alcançada está da pose comandada. Um eixo pode ser perfeitamente repetível, mas desviado da verdade por 0.5 mm—repetível-verdadeiro, preciso-falso. Esse deslocamento constante geralmente pode ser corrigido com a calibração do quadro; o que não é é um defeito no hardware.
Aqui está a foto trabalhada. Suponha que um eixo de inclinação seja comandado para 45° e, mais de dez repetições, pousa em 45,00°, 45.01°, 44.99°, 45.00°… uma dispersão de aproximadamente ±0,02 mm no raio de medição. Isso é excelente repetibilidade. Mas suponha que sua média seja na verdade 44,6° – ela está consistentemente 0,4° desviada. Isso é pouca precisão. Para soldagem, a repetibilidade é mais importante para a consistência no dia a dia; a precisão é importante no momento em que você ensina um programa na estrutura do robô ou espera que duas células produzam peças idênticas. A folha de especificações cita a repetibilidade por um motivo: é o número lisonjeiro, e não diz nada sobre o deslocamento.
2.2 O que a repetibilidade NÃO captura
Tão importante quanto é o que a repetibilidade do título deixa de fora. Normalmente exclui carga (o eixo está vazio durante o teste), estado térmico (partida a frio, não após horas de operação), movimento dinâmico (fluência lenta, não aceleração da produção), e a contribuição da folga e da deformação elástica na corrente de transmissão - as especificações ocultas de Retaliação, Rigidez & Deriva Térmica: As especificações ocultas do posicionador de soldagem. Um posicionador de soldagem que se repete lindamente vazio em 20 °C ainda pode flutuar sob uma temperatura quente, pesado, parte de ciclismo rápido. A repetibilidade é necessária, mas longe de ser suficiente; trate-o como uma entrada para um julgamento mais amplo, nunca todo o julgamento.
3. ISO 9283: O padrão que deve reger a reivindicação
ISO 9283:1998 define como o desempenho da manipulação de robôs industriais - e, por extensão direta, posicionadores giratórios e inclináveis - devem ser medidos. É o critério reconhecido internacionalmente, o que o torna o ponto de referência certo quando fornecedores de países diferentes citam números diferentes. A norma especifica uma família de características de desempenho: precisão de pose (PA), repetibilidade de pose (PR), precisão do caminho (NO), repetibilidade do caminho (TR), desvio de precisão de pose durante operação constante, ultrapassar, resolver (estabilização) tempo, e conformidade estática. Para um posicionador de soldagem, os dois que mais importam são a repetibilidade da pose RP e, quando o eixo se move durante a soldagem (como em movimento coordenado), repetibilidade do caminho RT.
Igualmente importante é como a ISO 9283 diz para medir. Ele prescreve um conjunto de poses de teste definidas distribuídas pelo envelope de trabalho, um determinado número de repetições em cada, e um tratamento estatístico - normalmente o spread contido em uma banda de ±2σ ou ±3σ. Uma afirmação de repetibilidade que não indica qual padrão, que posa, quais repetições, qual temperatura, e qual faixa de confiança usada é, profissionalmente falando, uma opinião em vez de uma medida. Quanto menor a banda σ, mais rigorosa a afirmação - e ±3σ é aproximadamente 50% mais largo que ±2σ para os mesmos dados, então os dois não são intercambiáveis.
3.1 Uma análise elaborada dos números
Imagine que um fornecedor reporte “repetibilidade ±0,05 mm” sem nenhum outro detalhe. Peça a ISO 9283 relatório e você pode encontrar: posa a 0°, 45°, 90°, 135°, 180° inclinação, dez repetições cada, no 20 °C descarregado, relatado em ±2σ. Isso é legítimo, se otimista, número. Agora peça a mesma grade com a peça de produção de 1,5 tonelada montada e a célula em 30 °C após duas horas de funcionamento. O mesmo eixo pode reportar ±0,12 mm. Ambos são “verdadeiros” – são apenas testes diferentes. O relatório, não o título, é o que você compra contra, e é no relatório que a comparação real entre fornecedores finalmente se torna justa.
4. Verificação do rastreador a laser: Como realmente medi-lo
Um rastreador a laser é um dispositivo portátil de medição de coordenadas construído em torno de um feixe de laser rigidamente controlado.. Ele dispara o feixe em um retrorrefletor montado esfericamente (SMR)—um pequeno espelho montado em uma bola—e determina a posição 3D do alvo a partir dos ângulos medidos e da distância absoluta até o alvo (um interferômetro para distância incremental, um medidor de distância absoluta para o bloqueio inicial). Monte um SMR na placa frontal ou mandril do posicionador de soldagem, comandar o eixo através de um conjunto de ângulos, e o rastreador registra onde o alvo realmente foi no espaço. Agora você está medindo o posicionador de soldagem da maneira que seu robô irá experimentá-lo – em coordenadas reais, com geometria real - em vez de um número em um relatório de bancada.
O truque que torna isso poderoso é a amplificação geométrica. Um pequeno erro angular no eixo torna-se um grande erro linear na ponta de um alvo deslocado. Se o seu SMR ficar 500 mm do centro de rotação e o eixo está desviado em 0,05°, o alvo se move 0.44 mm – cerca de nove vezes mais fácil para o rastreador resolver do que o próprio erro angular. Monte o alvo o mais longe possível na placa frontal e os pequenos erros angulares do posicionador de soldagem se tornarão confortavelmente mensuráveis. É por isso que um rastreador a laser, não é um relógio comparador, é a ferramenta certa para verificar um posicionador de precisão, e por que a medição é rápida e defensável em uma disputa.
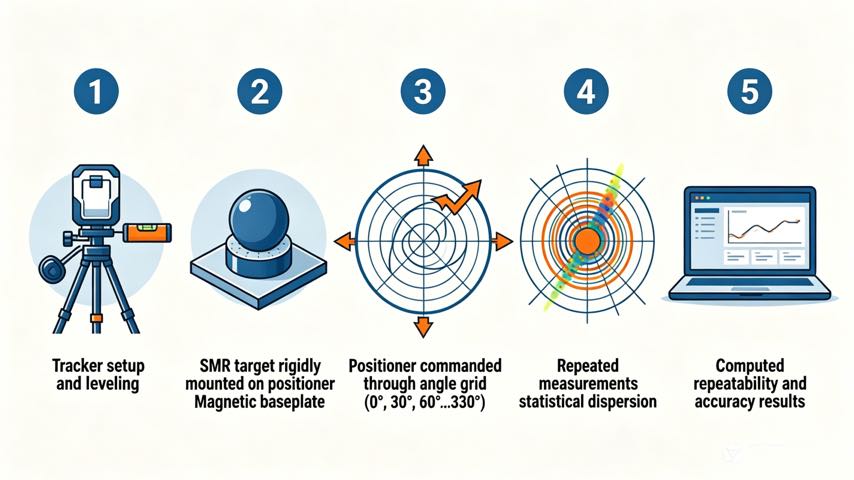
4.1 Um procedimento prático de rastreador a laser
- 1. Configuração e nível: Posicione o rastreador de forma que ele tenha uma linha de visão clara em toda a rotação completa ou arco de inclinação; nivele o posicionador de soldagem e deixe-o estabilizar termicamente - pelo menos 30 minutos após ligar, porque os primeiros ciclos esfriam e o quadro ainda está se acomodando. Registre a temperatura ambiente e da superfície do posicionador.
- 2. Monte o alvo rigidamente: Fixe o SMR no painel frontal em um local conhecido, de preferência raio grande. Rigidez é importante: qualquer movimento do alvo em relação ao painel frontal é medido como erro do posicionador e corrompe o resultado. Use um ninho magnético ou ligado, nunca um alvo portátil.
- 3. Comande uma grade de pose: Conduza o eixo através de um conjunto representativo de ângulos comandados – para um eixo de rotação, 0°, 30°, 60°…330°; para um eixo de inclinação, uma varredura semelhante em toda a sua faixa de trabalho. Em cada pose, pegue vários (idealmente dez) medições repetidas com o eixo re-comandado cada vez, então você captura a repetibilidade, nem uma única leitura de sorte.
- 4. Repetibilidade computacional (PR): Para cada ângulo comandado, pegue a propagação das leituras repetidas e relate a propagação máxima e o ISO 9283 Figura PR (o raio ±2σ ou ±3σ). Este é o seu verdadeiro, repetibilidade do posicionador de soldagem verificada em campo.
- 5. Precisão computacional (PA) e converta para ângulo: Compare a posição média alcançada em cada pose com a posição comandada; o desvio máximo é a precisão da pose. Converta o desvio linear no raio alvo conhecido de volta para um erro angular para que você possa compará-lo diretamente com a especificação angular do fornecedor. Documente a temperatura e a carga em cada etapa.
4.2 Do desvio linear ao erro angular
Suponha que em uma inclinação comandada de 90°, seu SMR em um 400 mm raio pousa 0.30 mm abaixo de sua posição comandada, significa mais de dez leituras. O erro angular é aproximadamente Arctan(0.30 / 400) ≈0,043°. Se o posicionador de soldagem foi cotado com precisão de inclinação de ±0,03°, você agora confirmou de forma independente que está marginalmente fora das especificações - ou, se a peça estava montada e quente, você quantificou exatamente quanto custa a condição de campo. De qualquer forma, você está negociando a partir da medição, não fé, e você pode decidir se a folga é importante para sua tolerância de solda.
5. A lacuna entre fábrica e campo
O número que você verifica na bancada do fornecedor não é o número que você receberá no seu andar. A tabela abaixo nomeia as dimensões dessa lacuna e, crucialmente, o que fazer com cada um.
| Dimensão | Teste de fábrica | Realidade de campo | Mitigação |
| Temperatura | Controlado 20 °C | A loja oscila entre 15 e 35 °C; crescimento térmico muda quadros | Aquecimento antes da qualificação; medir novamente a temperatura operacional |
| Carregar | Massa de teste descarregada ou leve | O peso real da peça induz queda e folga (P04, P05) | Verifique com a peça real ou massa representativa |
| Velocidade | Lento, indexação suave | A aceleração da produção aumenta o erro dinâmico | Teste na velocidade do ciclo de produção ou próximo a ela |
| Cabos / mangueiras | Organizado, bem suportado | Arrastar o pacote de vestido carrega o eixo | Meça com pacote de vestido instalado |
| Fundação | Montado com precisão, nivelado | Piso não perfeitamente rígido ou nivelado | Nível e calço na instalação; verificar novamente após a ancoragem |
| Duração | Curta explosão de ciclos | Horário de funcionamento → desvio (ISO 9283 deriva) | Execute um teste de deriva; verifique após 2–4 h |
Nada disso é trapaça do fornecedor. Elas simplesmente não são suas condições. A jogada profissional é escrever as condições de campo no teste de aceitação para que a lacuna seja medida, não descoberto após o comissionamento.
6. Escrevendo a cláusula de precisão em seu pedido de compra
É aqui que os compradores internacionais se protegem, e é a etapa ignorada com mais frequência. Uma vaga “repetibilidade de ±0,05 mm” em uma citação torna-se vaga, promessa inexequível. Transforme isso em uma cláusula: “Posicionador de soldagem representa repetibilidade RP ≤ 0.05 mm e precisão de pose AP ≤ 0.10 milímetros, para ISO 9283:1998, medido em 25 °C com o [nomeado] peça de produção montada em [massa] kg, no [velocidade] °/s, relatado em ±2σ, usando um rastreador a laser.” Agora a afirmação é uma especificação com um método, uma condição, e uma ferramenta de medição. Se o fornecedor não puder atender de sua parte e temperatura, você aprende isso antes de enviar, não depois. A ROBOPTIX fornece posicionadores de soldagem com relatórios referenciados pela ISO 9283 e apoia a redação – e o cumprimento – exatamente desse tipo de cláusula, porque um número que você pode impor vale mais do que um número que você só pode admirar.
7. Cinco perguntas a serem feitas antes de confiar no número
- Qual padrão? ISO 9283 ou outro? Não especificado é igual a não verificável, e você deve tratar isso como marketing em vez de medição.
- Quais poses e repetições? Um único ângulo testado dez vezes não é o envelope de trabalho completo. Exija uma grade em toda a faixa que você realmente usa, não aquele que lisonjeia o eixo.
- Em que carga e temperatura? Descarregado 20 Os números °C escondem o erro de campo que incomoda você. Insista da sua parte, na sua temperatura, sob seu ciclo de trabalho.
- Que banda de confiança? ±2σ e ±3σ diferem aproximadamente 50%; saiba qual você foi citado, porque a banda mais larga faz com que qualquer número pareça melhor do que é.
- Você tem o relatório do teste? Uma afirmação sem o relatório bruto – representa, repetições, temperatura, banda σ - é uma afirmação, não é evidência. Peça o documento, não é o ponto principal.
8. Exemplo de campo: Os ±0,05 mm que não existiam
Um cliente ROBOPTIX recebeu um posicionador de soldagem com repetibilidade de ±0,05 mm, apoiado pelo relatório de fábrica do fornecedor sob ISO 9283 no 20 °C descarregado. No chão, com uma peça de 1,5 tonelada e um 30 loja °C, rastreamento de costura vagou por até 0.4 mm na extremidade da peça - aproximadamente oito vezes o valor citado. Executamos novamente a grade do rastreador a laser com a peça montada e a temperatura registrada: o próprio eixo se repetiu dentro de ± 0,06 mm, essencialmente como citado, mas a queda induzida pela carga e a deriva térmica mudaram a média em 0.35 milímetros. Depois de calçar a fundação, adicionando uma rotina de aquecimento térmico, e recalibrar a estrutura do robô para o posicionador, repetibilidade de campo estabelecida em ±0,08 mm - aceitável para a solda, e honesto sobre o que a célula poderia realmente fazer. O eixo nunca foi “ruim”; a especificação era simplesmente um mundo diferente, e o rastreador a laser foi o que traduziu entre os dois.
9. Quando a folha de especificações é boa o suficiente
Para muitas aplicações, a repetibilidade do catálogo é perfeitamente adequada, e perseguindo ISO 9283 a verificação com um rastreador a laser é um excesso de engenharia que custa tempo e dinheiro sem retorno. Se a sua tolerância de solda for de ±1 mm ou menos, se a peça for pequena e a temperatura da oficina estiver estável, e se você recalibrar o quadro na instalação, o número da folha de especificações será válido na prática e um dia de verificação confirmará o que você já sabia. A verificação ganha seu custo quando as tolerâncias aumentam (±0,2 mm e abaixo), quando as peças são grandes ou pesadas, ou quando o rendimento da primeira passagem já é marginal e você não pode arcar com uma compensação oculta. Passe o dia do rastreador a laser onde mora a tolerância; pule onde uma fita métrica e uma calibração fariam. A questão é o julgamento, não ritual - e o julgamento é o que separa um comprador que especifica daquele que apenas espera.
Perguntas frequentes
P: O que significa repetibilidade de ±0,03 mm em um posicionador de soldagem?
UM: Isso significa que o eixo retorna à mesma posição comandada dentro de um 0.03 mm de propagação sob as condições de teste do fornecedor – normalmente descarregado, a uma temperatura controlada, movendo-se lentamente. É o melhor resultado de laboratório sobre consistência, não é uma garantia de precisão ou de desempenho sob sua carga, esquentar, chão de fábrica de ciclismo rápido.
P: Como verifico a precisão do posicionador de soldagem com um rastreador a laser?
UM: Monte um alvo retrorrefletor no painel frontal em um raio conhecido, comandar o eixo através de uma grade de ângulos, e registre as posições 3D alcançadas em cada, com várias leituras repetidas por pose. A propagação de repetições dá repetibilidade; o deslocamento do comandado fornece precisão. Converta o desvio linear no raio alvo de volta para um ângulo para comparar com a especificação. O ideal é repetir a grade com a peça de produção real montada e em temperatura operacional.
P: É ISO 9283 o padrão certo para posicionadores de soldagem?
UM: ISO 9283:1998 define a precisão da pose, repetibilidade de pose, precisão do caminho, e deriva para manipular robôs, e também é a estrutura internacional aceita para posicionadores rotativos e inclináveis. Peça o relatório de teste real – poses, repetições, temperatura, e a faixa de confiança σ – não apenas o número do título, porque as condições determinam o que o número significa.
P: Por que a precisão medida na fábrica é melhor que a precisão em campo?
UM: Os testes de fábrica são executados sem carga em temperatura controlada e velocidade lenta em uma superfície nivelada, montagem rígida. O campo adiciona peso da peça (afundamento e folga), crescimento térmico, arrasto de cabo, e horas de operação que induzem desvio por ISO 9283. A nova verificação sob carga e temperatura – e a gravação dessas condições no pedido de compra – preenche a maior parte dessa lacuna antes de você se comprometer.
O número de repetibilidade em uma folha de especificações do posicionador de soldagem é real, mas é um número de laboratório - obtido descarregado, no 20 °C, movendo-se suavemente. Confiar nele como seu desempenho em campo é o erro mais comum e mais caro na compra de posicionadores, porque as condições associadas a ele nunca são as suas condições. A solução não é o cinismo; é medição, tornado executório. Adote a ISO 9283 estrutura, execute uma grade rastreadora a laser com a peça real montada e em temperatura, converter as leituras de volta para ângulos, e - decisivamente - escreva o resultado em seu pedido de compra como uma cláusula com um método, uma condição, e uma ferramenta. Então o número que você compra é o número com o qual você solda.
A ROBOPTIX fornece posicionadores de soldagem com relatórios de repetibilidade referenciados pela ISO 9283 e oferece suporte à aceitação de rastreadores a laser no local, incluindo verificação de carga e temperatura e elaboração de cláusula de pedido de compra, então a especificação é um contrato e não uma esperança. Para a maioria dos trabalhos pesados ou com tolerâncias restritas, aquele dia de verificação se paga na primeira vez que evita uma costura desalinhada ou uma remessa rejeitada. O próximo artigo (P08) muda da verificação da máquina para combiná-la com sua peça: redondo, retangular, e peças irregulares, e a configuração do posicionador de soldagem que cada um exige.
Perguntar ROBOPTIX para obter um relatório referenciado pela ISO 9283 e um plano de aceitação do rastreador a laser no local - escrito em seu pedido de compra - antes de se comprometer.
Sobre o autor
Experiência & Credenciais
Especialista em integração de sistemas de soldagem robótica com 12+ anos de experiência direta em projetos focados na seleção e integração de posicionadores de robôs. Prestou consultoria para 300+ fábricas em toda a América do Norte, Europa, e Ásia. Todos os dados de especificação neste artigo são extraídos de H reais / B / eu / Fichas técnicas dos produtos da série U.
Histórico da empresa: 26+ anos de engenharia de automação de soldagem, 40+ patentes ativas, 1,500+ projetos concluídos globalmente, aproximadamente 70% envolvendo integração do Robot Positioner.
Certificações
- ISO 9001: 2015 (GB/T 19001-2016) — Sistema de Gestão da Qualidade
- GJB 9001C-2017 - Sistema de gerenciamento de qualidade de equipamentos militares/armas
- UE CE — Diretiva de Máquinas 2006/42/CE (Certificado. Não. M.2026.206.C134866)
- Empresa de alta tecnologia - Certificado. Não. GR202341000595 (Emitido em novembro. 2023)
Última atualização: junho 2026
Referências
[1] Organização Internacional de Padronização. (1998). ISO 9283:1998, Manipulação de Robôs Industriais — Critérios de Desempenho e Métodos de Teste Relacionados.
[2] Parque, J.-H., Kim, S.-H., Lua, H.-S., & Kim, M.-H. (2019). Influência da gravidade no comportamento da poça fundida e análise da microestrutura em várias posições de soldagem na soldagem a arco metálico a gás pulsado. Ciências Aplicadas, 9(21).
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, C., & Mãe, X. (2023). Mecanismos de influência gravitacional no comportamento da poça de fusão e no desempenho do cordão de solda na soldagem a arco plasma de polaridade variável em diferentes posições de soldagem. Materiais, 16(19).
POSTS RELACIONADOS

Célula de Soldagem Robótica vs Soldagem Manual: O que é melhor para a fabricação moderna?

Como integrar uma célula de soldagem robótica guiada por visão em uma linha de fabricação existente
Quanto custa uma célula de soldagem robótica em 2026? Análise completa de preços

Tecnologia de digitalização para soldagem:Como a modelagem reversa substitui a programação do robô

Como escolher o sistema robótico de soldagem a laser certo para sua fábrica
