


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Können Sie dem Datenblatt vertrauen?? So überprüfen Sie die Genauigkeit des Schweißpositionierers mit Lasertrackern und ISO 9283
Jeder Schweißpositionr Katalog führt mit einer Wiederholbarkeitsnummer: ±0,03 mm, ±0,05 mm, gelegentlich ±0,01 mm für High-End-Servoeinheiten. Für einen internationalen Käufer, der Angebote über Lieferanten und Kontinente hinweg vergleicht, Diese Ziffer wird zur Anzeigetafel – niedriger sieht besser aus, und die Kaufentscheidung folgt oft daraus. Die unangenehme Wahrheit, die das Datenblatt verbirgt, ist, dass die Zahl in einem Labor ermittelt wurde, Unter bestimmten Bedingungen wird sich Ihre Fabrik niemals reproduzieren. Vertraue ihm blind und du wirst es entdecken, Wochen nach der Installation und Inbetriebnahme, dass der „perfekt getestete“ Schweißpositionierer Ihr Teil nicht dort halten kann, wo der Roboter es erwartet. Die Kosten dieser Entdeckung sind nicht nur Nacharbeit; es ist eine blockierte Linie, eine verpasste Lieferung, und ein Glaubwürdigkeitsgewinn bei Ihrem eigenen Kunden.
In diesem Artikel wird erläutert, wie Sie dies überprüfen Schweißpositionierer Genauigkeit, wie es ein professioneller Einkäufer oder Ingenieur tun sollte: mit einem Lasertracker, gegen die ISO 9283 Rahmen, und mit klarem Blick für die Lücke zwischen Werksinspektion und Feldabnahme. Wir gehen über die Schlagzeile hinaus und befassen uns mit ihrer Bedeutung, wie es gemessen wird – und wie nicht, und wie Sie die Überprüfungsanforderung in Ihre Bestellung aufnehmen, damit aus der Reklamation ein Vertrag wird, keine Hoffnung. Das Ziel besteht nicht darin, jedem Lieferanten zu misstrauen; Es geht darum, Vertrauen durch Messung zu ersetzen.
Notiz: Der Schweißpositionierer Hier spiegelt sich die Verifizierungsmethodik wider ROBOPTIX Akzeptanzpraxis für servoangetriebene Zellen und orientiert sich an ISO 9283:1998 (Manipulation von Industrierobotern – Leistungskriterien und zugehörige Testmethoden).
Die Verbindung zur Schweißqualität wird mit von Experten überprüften Untersuchungen zum positionsabhängigen Poolverhalten abgeglichen (Park et al., 2019; Liu et al., 2023).
1. Das Versprechen im Datenblatt
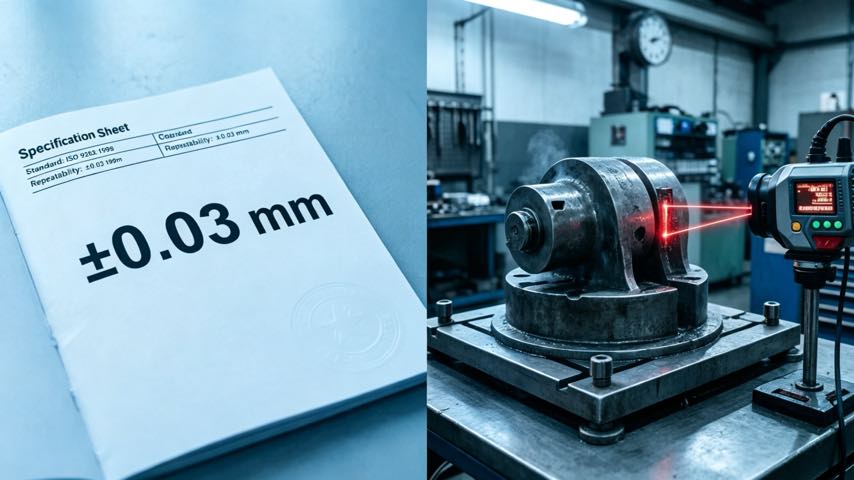
Die Wiederholbarkeit ist die am häufigsten zitierte und am wenigsten verstandene Zahl auf a Schweißpositionierer Datenblatt. Es klingt wie eine Garantie: „Diese Achse kehrt innerhalb von ±0,03 mm zur gleichen Stelle zurück, jedes Mal.“ In einer engen, im wahrsten Sinne des Wortes – im Werk des Lieferanten, bei einer einzigen kontrollierten Temperatur, ohne Belastung der Frontplatte, Bewegen Sie sich langsam zwischen den Messungen. Das Problem besteht nicht darin, dass die Behauptung falsch ist. Es handelt sich bei der Behauptung um einen einzigen Testpunkt, unter idealen Bedingungen verdient, gekleidet als allgemeines Versprechen über Ihre Produktionsfläche. Internationale Käufer, die zwei Angebote vergleichen, fixieren sich oft auf diese eine Ziffer und ignorieren dabei die damit verbundenen Bedingungen – und genau diese Bedingungen entscheiden über die tatsächliche Leistung.
Überlegen Sie, womit die Zahl in Ihrem Kopf konkurriert. Ein Lieferant, der ±0,03 mm angibt, sieht „besser“ aus als einer, der ±0,05 mm angibt, Sie gewinnen also den Vergleich – selbst wenn der erste gemessen wurde 20 °C unbelastet und die zweite gemessen bei Temperatur mit montiertem tatsächlichen Teil. Das Datenblatt schweigt zu diesem Zusammenhang. Ihre Aufgabe als Käufer besteht darin, den Kontext deutlich zu machen, bevor Sie unterschreiben, denn der Kontext ist der Unterschied zwischen einer Zahl, mit der man schweißen kann, und einer Zahl, mit der man nicht schweißen kann.
2. Was die Zahl tatsächlich misst (und was es nicht tut)
Bevor Sie a. überprüfen können Schweißpositionierer, Sie müssen wissen, was die Überschrift beschreibt und was nicht. Die beiden Wörter, die am häufigsten verwechselt werden, sind Wiederholbarkeit und Genauigkeit, und die Verwirrung ist teuer.
2.1 Wiederholbarkeit vs. Genauigkeit
- Wiederholbarkeit: Wie fest die Achse über viele wiederholte Zyklen hinweg in die gleiche befohlene Pose zurückkehrt. Es ist eine Aussage über Konsistenz, nicht Korrektheit. Eine Achse kann hervorragend wiederholbar sein und dennoch systematisch falsch sein.
- Genauigkeit: Wie nah die erreichte Pose an der befohlenen Pose ist. Eine Achse kann perfekt wiederholbar sein, aber dennoch von der Wahrheit abweichen 0.5 mm – wiederholbar-wahr, genau-falsch. Dieser konstante Versatz kann normalerweise mit der Rahmenkalibrierung korrigiert werden; Was es nicht ist, ist ein Defekt in der Hardware.
Hier ist das bearbeitete Bild. Angenommen, eine Neigungsachse wird auf 45° angewiesen und, über zehn Wiederholungen, landet bei 45,00°, 45.01°, 44.99°, 45.00°… eine Streuung von etwa ±0,02 mm am Messradius. Das ist eine hervorragende Wiederholgenauigkeit. Nehmen wir jedoch an, dass der Mittelwert tatsächlich 44,6° beträgt – er weicht durchweg um 0,4° ab. Das ist eine schlechte Genauigkeit. Zum Schweißen, Für die tägliche Konsistenz ist die Wiederholbarkeit am wichtigsten; Genauigkeit ist wichtig, sobald Sie dem Roboterrahmen ein Programm beibringen oder erwarten, dass zwei Zellen identische Teile herstellen. Das Datenblatt gibt aus gutem Grund die Wiederholbarkeit an: es ist die schmeichelhafte Zahl, und es sagt nichts über den Offset aus.
2.2 Was die Wiederholbarkeit NICHT erfasst
Ebenso wichtig ist, was in der Schlagzeile „Reproduzierbarkeit“ weggelassen wird. Es schließt normalerweise die Last aus (Die Achse ist während des Tests leer), thermischer Zustand (Kaltstart, nicht nach stundenlangem Betrieb), dynamische Bewegung (langsames Kriechen, keine Produktionsbeschleunigung), und der Beitrag von Spiel und elastischer Verformung in der Antriebskette – die verborgenen Spezifikationen von Gegenreaktion, Steifheit & Thermische Drift: Die Spezifikationen des versteckten Schweißpositionierers. Ein Schweißpositionierer, der sich schön leer wiederholt 20 °C kann bei Hitze immer noch schwanken, schwer, Schnellradteil. Wiederholbarkeit ist notwendig, aber bei weitem nicht ausreichend; Betrachten Sie es als eine Eingabe für ein umfassenderes Urteil, niemals das ganze Urteil.
3. ISO 9283: Der Standard, der den Anspruch regeln sollte
ISO 9283:1998 definiert, wie die Leistung der Manipulation von Industrierobotern – und, durch direkte Erweiterung, Dreh- und Kipppositionierer – sollten gemessen werden. Es ist der international anerkannte Maßstab, Dies macht es zum richtigen Anhaltspunkt, wenn Lieferanten aus verschiedenen Ländern unterschiedliche Zahlen angeben. Die Norm spezifiziert eine Familie von Leistungsmerkmalen: Posengenauigkeit (AP), Posenwiederholbarkeit (RP), Pfadgenauigkeit (BEI), Wiederholbarkeit des Pfades (RT), Drift der Posengenauigkeit bei Dauerbetrieb, Überschießen, sich niederlassen (Stabilisierung) Zeit, und statische Compliance. Für einen Schweißpositionierer, Die beiden wichtigsten sind Posenwiederholbarkeit RP und, wenn sich die Achse beim Schweißen bewegt (wie bei einer koordinierten Bewegung), Wegwiederholbarkeit RT.
Ebenso wichtig ist, wie ISO 9283 sagt messen. Es schreibt eine Reihe definierter Testposen vor, die über den Arbeitsraum verteilt sind, jeweils eine festgelegte Anzahl an Wiederholungen, und eine statistische Behandlung – typischerweise die innerhalb eines ±2σ- oder ±3σ-Bandes enthaltene Streuung. Ein Wiederholbarkeitsanspruch, der nicht angibt, welcher Standard vorliegt, welche Posen, welche Wiederholungen, welche Temperatur, und welches Konfidenzband verwendet wurde, professionell gesprochen, eher eine Meinung als eine Messung. Je kleiner das σ-Band, desto enger die Behauptung – und ±3σ ist ungefähr 50% breiter als ±2σ für die gleichen Daten, die beiden sind also nicht austauschbar.
3.1 Ein durchdachter Blick auf die Zahlen
Stellen Sie sich vor, ein Lieferant meldet „Wiederholgenauigkeit ±0,05 mm“ ohne weitere Angaben. Fragen Sie nach der ISO 9283 Berichten Sie und Sie werden es vielleicht finden: Posen bei 0°, 45°, 90°, 135°, 180° Neigung, jeweils zehn Wiederholungen, bei 20 °C unbeladen, angegeben bei ±2σ. Das ist legitim, wenn optimistisch, Nummer. Fordern Sie nun das gleiche Gitter mit montiertem 1,5-Tonnen-Produktionsteil und montierter Zelle an 30 °C nach zwei Stunden Betrieb. Die gleiche Achse kann ±0,12 mm anzeigen. Beides ist „wahr“ – es handelt sich lediglich um unterschiedliche Tests. Der Bericht, nicht die Überschrift, ist das, wogegen Sie kaufen, und der Bericht ist der Punkt, an dem der echte Vergleich zwischen Lieferanten endlich fair wird.
4. Überprüfung des Lasertrackers: Wie man es tatsächlich misst
Ein Lasertracker ist ein tragbares Koordinatenmessgerät, das um einen streng kontrollierten Laserstrahl herum aufgebaut ist. Es feuert den Strahl auf einen kugelförmig montierten Retroreflektor (SMR)– ein kleiner kugelgelagerter Spiegel – und bestimmt die 3D-Position des Ziels aus den gemessenen Winkeln und der absoluten Entfernung zum Ziel (ein Interferometer für inkrementelle Entfernung, ein absoluter Distanzmesser für die Erstverriegelung). Montieren Sie einen SMR auf der Frontplatte oder dem Spannfutter des Schweißpositionierers, Steuern Sie die Achse durch eine Reihe von Winkeln, und der Tracker zeichnet auf, wo sich das Ziel tatsächlich im Weltraum befand. Sie messen den Schweißpositionierer jetzt so, wie Ihr Roboter ihn erleben wird – in echten Koordinaten, mit realer Geometrie – und nicht als Zahl in einem Prüfbericht.
Der Trick, der dies leistungsstark macht, ist die geometrische Verstärkung. Ein kleiner Winkelfehler an der Achse wird zu einem großen linearen Fehler an der Spitze eines versetzten Ziels. Wenn Ihr SMR sitzt 500 mm vom Rotationszentrum entfernt und die Achse ist um 0,05° versetzt, Das Ziel bewegt sich 0.44 mm – für den Tracker etwa neunmal einfacher aufzulösen als der Winkelfehler selbst. Montieren Sie das Ziel so weit wie möglich außen auf der Frontplatte, und die winzigen Winkelfehler des Schweißpositionierers werden bequem messbar. Deshalb ein Lasertracker, keine Messuhr, ist das richtige Werkzeug zur Überprüfung eines Präzisionspositionierers, und warum die Messung im Streit sowohl schnell als auch vertretbar ist.
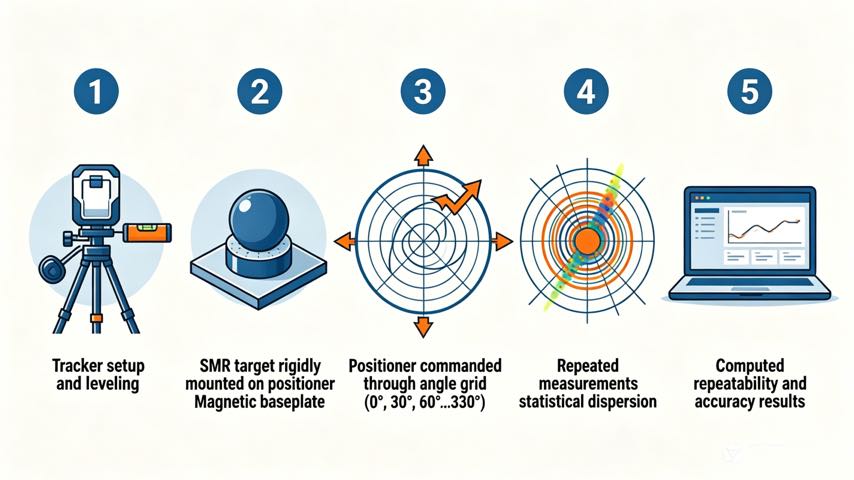
4.1 Ein praktisches Laser-Tracker-Verfahren
- 1. Setup und Level: Platzieren Sie den Tracker so, dass er über den gesamten Dreh- oder Neigungsbogen eine klare Sichtlinie hat; Nivellieren Sie den Schweißpositionierer und lassen Sie ihn zumindest thermisch stabilisieren 30 Minuten nach dem Einschalten, denn die ersten Zyklen laufen kalt und der Rahmen setzt sich noch ein. Zeichnen Sie die Umgebungstemperatur und die Oberflächentemperatur des Stellungsreglers auf.
- 2. Montieren Sie das Ziel starr: Befestigen Sie den SMR an einem bekannten Ort an der Frontplatte, vorzugsweise großer Radius. Steifigkeit ist wichtig: Jede Bewegung des Ziels relativ zur Frontplatte wird als Positioniererfehler gemessen und verfälscht das Ergebnis. Verwenden Sie ein magnetisches oder verklebtes Nest, niemals ein Handziel.
- 3. Befehlen Sie ein Posenraster: Fahren Sie die Achse durch einen repräsentativen Satz befohlener Winkel – für eine Drehachse, 0°, 30°, 60° … 330°; für eine Kippachse, ein ähnlicher Schwung über seinen Arbeitsbereich. Bei jeder Pose, Nimm mehrere (idealerweise zehn) wiederholte Messungen, wobei die Achse jedes Mal neu gesteuert wird, So erfassen Sie die Wiederholbarkeit, keine einzige glückliche Lektüre.
- 4. Berechnen Sie die Wiederholbarkeit (RP): Für jeden befohlenen Winkel, Nehmen Sie die Streuung der wiederholten Messungen und geben Sie die maximale Streuung und den ISO-Wert an 9283 RP-Figur (der ±2σ- oder ±3σ-Radius). Das ist dein Echtes, Feldgeprüfte Wiederholgenauigkeit des Schweißpositionierers.
- 5. Rechengenauigkeit (AP) und in Winkel umrechnen: Vergleichen Sie die durchschnittlich erreichte Position bei jeder Pose mit der befohlenen Position; Die maximale Abweichung ist die Posengenauigkeit. Wandeln Sie die lineare Abweichung beim bekannten Zielradius wieder in einen Winkelfehler um, damit Sie ihn direkt mit der Winkelspezifikation des Lieferanten vergleichen können. Dokumentieren Sie Temperatur und Belastung bei jedem Schritt.
4.2 Von der linearen Abweichung zum Winkelfehler
Angenommen, bei einer befohlenen 90°-Neigung, Ihr SMR bei a 400 mm Radius landet 0.30 mm unter seiner befohlenen Position, bedeuten über zehn Lesungen. Der Winkelfehler beträgt ungefähr Arctan(0.30 / 400) ≈ 0,043°. Wenn der Schweißpositionierer mit einer Neigungsgenauigkeit von ±0,03° angegeben wurde, Sie haben jetzt unabhängig bestätigt, dass es geringfügig außerhalb der Spezifikation liegt – oder, ob das Teil montiert und warm war, Sie haben genau beziffert, wie viel Sie der Feldzustand kostet. In jedem Fall verhandeln Sie anhand der Messung, nicht der Glaube, und Sie können entscheiden, ob der Spalt für Ihre Schweißtoleranz von Bedeutung ist.
5. Die Lücke zwischen Fabrik und Feld
Die Nummer, die Sie beim Lieferanten überprüfen, ist nicht die Nummer, die Sie auf Ihrer Etage erhalten. In der folgenden Tabelle sind die Abmessungen dieser Lücke aufgeführt, entscheidend, was man jeweils tun kann.
| Dimension | Werkstest | Feldrealität | Schadensbegrenzung |
| Temperatur | Kontrolliert 20 °C | Im Laden schwankt die Temperatur zwischen 15 und 35 °C; thermisches Wachstum verschiebt den Rahmen | Aufwärmen vor dem Qualifying; Bei Betriebstemperatur erneut messen |
| Laden | Unbelastete oder leichte Prüfmasse | Das reale Teilegewicht führt zu Durchhang und Spiel (P04, P05) | Mit dem tatsächlichen Teil oder der repräsentativen Masse überprüfen |
| Geschwindigkeit | Langsam, sanfte Indizierung | Die Produktionsbeschleunigung führt zu dynamischen Fehlern | Testen Sie mit oder nahe der Geschwindigkeit des Produktionszyklus |
| Kabel / Schläuche | Sauber, gut unterstützt | Dress-Pack-Widerstand belastet die Achse | Messen Sie mit installiertem Schlauchpaket |
| Stiftung | Präzisionsmontiert, nivelliert | Der Boden ist nicht vollkommen steif oder eben | Beim Einbau nivellieren und unterlegen; Nach dem Ankern erneut überprüfen |
| Dauer | Kurzer Zyklenstoß | Betriebsstunden → Drift (ISO 9283 Drift) | Führen Sie einen Drifttest durch; Kontrolle nach 2–4 Stunden |
Nichts davon ist ein Betrug des Anbieters. Sie entsprechen einfach nicht Ihren Bedingungen. Der professionelle Schritt besteht darin, die Feldbedingungen in den Abnahmetest zu schreiben, damit die Lücke gemessen wird, nach Inbetriebnahme nicht entdeckt.
6. Schreiben Sie die Genauigkeitsklausel in Ihre Bestellung
Hier schützen sich internationale Käufer, und es ist der Schritt, der am häufigsten übersprungen wird. Eine vage „Wiederholgenauigkeit von ±0,05 mm“ in einem Angebot wird zu einer vage, uneinlösbares Versprechen. Machen Sie daraus eine Klausel: „Schweißpositionierer Posenwiederholgenauigkeit RP ≤ 0.05 mm und Posengenauigkeit AP ≤ 0.10 mm, für ISO 9283:1998, gemessen bei 25 °C mit der [namens] Produktionsteil montiert bei [Masse] kg, bei [Geschwindigkeit] °/s, angegeben bei ±2σ, mit einem Lasertracker.“ Nun ist der Anspruch eine Spezifikation mit einer Methode, eine Bedingung, und ein Messwerkzeug. Wenn der Lieferant Ihren Anforderungen und Ihrer Temperatur nicht gerecht werden kann, Das lernt man vor dem Versand, nicht danach. ROBOPTIX liefert Schweißpositionierer mit ISO 9283-bezogenen Berichten und unterstützt beim Schreiben – und Einhalten – genau dieser Art von Klausel, Denn eine Zahl, die man durchsetzen kann, ist mehr wert als eine Zahl, die man nur bewundern kann.
7. Fünf Fragen, die Sie stellen sollten, bevor Sie der Nummer vertrauen
- Welcher Standard? ISO 9283 oder ein anderes? Nicht spezifiziert bedeutet nicht überprüfbar, und Sie sollten es als Marketing und nicht als Messung betrachten.
- Welche Posen und Wiederholungen? Ein zehnmal getesteter einzelner Winkel entspricht nicht dem gesamten Arbeitsbereich. Fordern Sie ein Raster über den Bereich an, den Sie tatsächlich nutzen, nicht derjenige, der der Achse schmeichelt.
- Bei welcher Belastung und Temperatur? Entladen 20 °C-Zahlen verbergen den Feldfehler, der Sie stört. Bestehen Sie darauf, bei deiner Temperatur, unter Ihrem Arbeitszyklus.
- Was für ein Selbstvertrauensband? ±2σ und ±3σ unterscheiden sich ungefähr 50%; wissen Sie, was Sie zitiert haben, weil das breitere Band jede Zahl besser aussehen lässt, als sie ist.
- Hast du den Testbericht?? Eine Behauptung ohne den Rohbericht – Posen, Wiederholungen, Temperatur, σ-Band – ist eine Behauptung, kein Beweis. Fordern Sie das Dokument an, nicht der Aufzählungspunkt.
8. Feldbeispiel: Die ±0,05 mm, die es nicht gab
Ein ROBOPTIX-Kunde erhielt einen Schweißpositionierer mit einer Wiederholgenauigkeit von ±0,05 mm, durch den Werksbericht des Lieferanten gemäß ISO gestützt 9283 bei 20 °C unbeladen. Auf dem Boden, mit einem 1,5-Tonnen-Teil und einem 30 °C-Shop, Nahtverfolgung wanderte bis zu 0.4 mm am anderen Ende des Teils – etwa das Achtfache der angegebenen Zahl. Wir haben das Laser-Tracker-Raster mit montiertem Teil und protokollierter Temperatur erneut durchlaufen: die Achse selbst wiederholte sich innerhalb von ±0,06 mm, im Wesentlichen wie zitiert, aber lastbedingter Durchhang und thermische Drift hatten den Mittelwert verschoben 0.35 mm. Nach dem Unterfüttern des Fundaments, Hinzufügen einer thermischen Aufwärmroutine, und Neukalibrierung des Roboterrahmens auf den Positionierer, Die Wiederholgenauigkeit vor Ort lag bei ±0,08 mm – akzeptabel für die Schweißnaht, und ehrlich darüber, was die Zelle tatsächlich leisten könnte. Die Achse war nie „schlecht“; Die Spezifikation war einfach eine andere Welt, und der Lasertracker war das, was zwischen den beiden übersetzte.
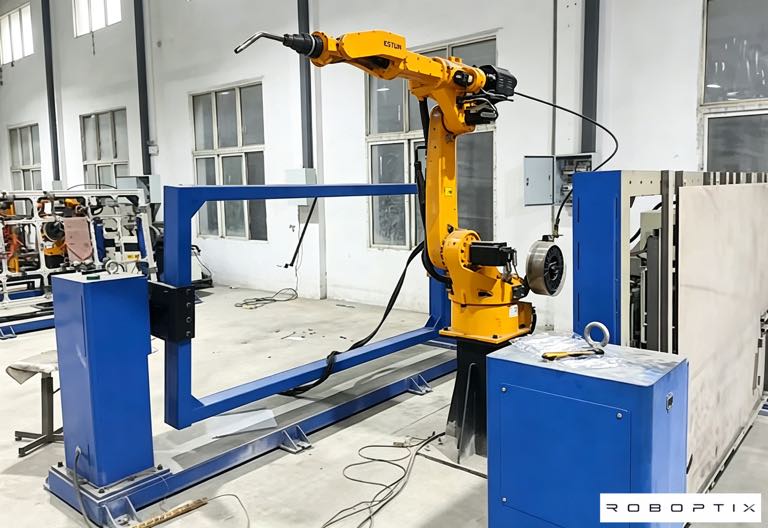
9. Wenn das Datenblatt gut genug ist
Für viele Anwendungen, Die Katalogwiederholgenauigkeit ist vollkommen ausreichend, und ISO jagen 9283 Die Überprüfung mit einem Lasertracker ist ein Over-Engineering, das Zeit und Geld kostet und keine Rendite bringt. Wenn Ihre Schweißnahttoleranz ±1 mm oder weniger beträgt, wenn das Teil klein ist und die Werkstatttemperatur stabil ist, und wenn Sie den Rahmen bei der Installation neu kalibrieren, Die Datenblattnummer wird in der Praxis gelten und ein Überprüfungstag würde bestätigen, was Sie bereits wussten. Die Verifizierung zahlt sich aus, wenn die Toleranzen enger werden (±0,2 mm und darunter), wenn Teile groß oder schwer sind, oder wenn der Ertrag beim ersten Durchgang bereits marginal ist und Sie sich keinen versteckten Offset leisten können. Verbringen Sie den Lasertracker-Tag dort, wo die Toleranz lebt; Überspringen Sie es, wo ein Maßband und eine Kalibrierung ausreichen würden. Der Punkt ist das Urteil, kein Ritual – und das Urteilsvermögen unterscheidet einen Käufer, der bestimmte Angaben macht, von einem, der nur hofft.
Häufig gestellte Fragen
Q: Was bedeutet eigentlich eine Wiederholgenauigkeit von ±0,03 mm bei einem Schweißpositionierer??
A: Dies bedeutet, dass die Achse innerhalb von a zur gleichen befohlenen Pose zurückkehrt 0.03 mm-Spreizung unter den Testbedingungen des Lieferanten – normalerweise unbelastet, bei kontrollierter Temperatur, bewegt sich langsam. Es handelt sich um eine Best-Case-Laborzahl zur Konsistenz, keine Garantie für die Genauigkeit oder Leistung unter Ihrer Belastung, warm, schnelllebige Werkstatt.
Q: Wie überprüfe ich die Genauigkeit des Schweißpositionierers mit einem Lasertracker??
A: Montieren Sie ein Retroreflektorziel in einem bekannten Radius auf der Frontplatte, Steuern Sie die Achse durch ein Winkelgitter, und notieren Sie jeweils die erreichten 3D-Positionen, mit mehreren wiederholten Lesungen pro Pose. Die Verteilung der Wiederholungen sorgt für Wiederholbarkeit; Der Offset vom befohlenen Wert gibt die Genauigkeit an. Wandeln Sie die lineare Abweichung am Zielradius zurück in einen Winkel um, um ihn mit der Spezifikation zu vergleichen. Idealerweise wiederholen Sie das Raster mit dem realen Produktionsteil, das montiert und betriebswarm ist.
Q: Ist ISO 9283 der richtige Standard für Schweißpositionierer?
A: ISO 9283:1998 definiert die Posengenauigkeit, Posenwiederholbarkeit, Pfadgenauigkeit, und Drift zur Manipulation von Robotern, und ist auch der international anerkannte Rahmen für Dreh- und Kipppositionierer. Fordern Sie den aktuellen Testbericht an – Posen, Wiederholungen, Temperatur, und das σ-Konfidenzband – nicht nur die Schlagzeilenzahl, denn die Bedingungen bestimmen, was die Zahl bedeutet.
Q: Warum ist die im Werk gemessene Genauigkeit besser als die Genauigkeit vor Ort??
A: Werkstests laufen unbelastet bei kontrollierter Temperatur und langsamer Geschwindigkeit auf einer ebenen Fläche, starre Halterung. Das Feld fügt Teilegewicht hinzu (Durchhang und Spiel), thermisches Wachstum, Kabelwiderstand, und Betriebsstunden, die gemäß ISO zu Drift führen 9283. Eine erneute Überprüfung unter Last und bei Temperatur – und die Aufnahme dieser Bedingungen in die Bestellung – schließt den größten Teil dieser Lücke, bevor Sie sich verpflichten.
Die Wiederholbarkeitszahl auf einem Datenblatt eines Schweißpositionierers ist real, aber es ist eine Labornummer – unverdient verdient, bei 20 °C, sanft bewegen. Der häufigste und teuerste Fehler beim Kauf eines Stellungsreglers ist, darauf zu vertrauen, dass es sich um Ihre Feldleistung handelt, denn die damit verbundenen Bedingungen sind niemals deine Bedingungen. Die Lösung ist kein Zynismus; es ist Messung, durchsetzbar gemacht. Übernehmen Sie die ISO 9283 Rahmen, Führen Sie ein Laser-Tracker-Gitter mit montiertem und temperiertem Realteil durch, Wandeln Sie die Messwerte wieder in Winkel um, und – entscheidend – schreiben Sie das Ergebnis als Klausel mit einer Methode in Ihre Bestellung, eine Bedingung, und ein Werkzeug. Dann ist die Nummer, die Sie kaufen, die Nummer, mit der Sie schweißen.
ROBOPTIX liefert Schweißpositionierer mit ISO 9283-referenzierten Wiederholbarkeitsberichten und unterstützt die Lasertracker-Abnahme vor Ort, einschließlich Belastungs- und Temperaturverifizierung und Ausarbeitung von Bestellklauseln, Die Spezifikation ist also eher ein Vertrag als eine Hoffnung. Für die meisten schweren Arbeiten oder Arbeiten mit engen Toleranzen, Dieser Überprüfungstag zahlt sich aus, wenn er zum ersten Mal eine falsch ausgerichtete Naht oder eine abgelehnte Sendung verhindert. Der nächste Artikel (P08) Der Übergang von der Überprüfung der Maschine hin zur Zuordnung zu Ihrem Teil: runden, rechteckig, und unregelmäßige Werkstücke, und die jeweilige Konfiguration des Schweißpositionierers.
Fragen ROBOPTIX Fordern Sie einen ISO 9283-bezogenen Bericht und einen Vor-Ort-Abnahmeplan für den Lasertracker an, der in Ihrer Bestellung festgehalten ist, bevor Sie sich verpflichten.
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
Referenzen
[1] Internationale Organisation für Normung. (1998). ISO 9283:1998, Manipulation von Industrierobotern – Leistungskriterien und zugehörige Testmethoden.
[2] Park, J.-H., Kim, S.-H., Mond, H.-S., & Kim, M.-H. (2019). Einfluss der Schwerkraft auf das Verhalten des Schmelzbades und Analyse der Mikrostruktur an verschiedenen Schweißpositionen beim Metalllichtbogenschweißen mit Impulsgas. Angewandte Wissenschaften, 9(21).
[3] Liu, J., Jiang, F., Chen, S., Xu, B., Zhang, G., Cheng, W., & Ma, X. (2023). Mechanismen des Einflusses der Schwerkraft auf das Verhalten des Schweißbades und die Leistung der Schweißraupe beim Plasmalichtbogenschweißen mit variabler Polarität über verschiedene Schweißpositionen hinweg. Materialien, 16(19).
VERWANDTE BEITRÄGE

5 Fragen, die Sie vor dem Kauf einer Roboterschweißzelle für Baustahl stellen sollten

Wie ein Schweißpositionierer die Schwerkraft steuert: Die Physik der Pfützenstabilität und Schweißqualität

Wie Roboter-Laserschweißen den Leichtbau in der Automobilindustrie ermöglicht: Von hochfestem Stahl bis hin zu Aluminiumkarosserien

Gegenreaktion, Steifheit, und thermische Drift: Die drei verborgenen Spezifikationen, die die Leistung des Schweißpositionierers definieren
Zukünftige Trends bei Robotern der 7. Achse in intelligenten Fabriken & Cobot-Integration (2026-2030)
