


Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



Yapısal Çelik için Manuel ve Robotik Kaynak:Otomasyon Ne Zaman Fayda Sağlar??
Soru asla robotik kaynağın daha iyi olup olmadığı değildir. Soru, sayıların hangi noktada sizin lehinize değiştiğidir..
Üreten yetenekli bir kaynakçı 60 ayda bir tam yüklü oranda yapısal braketler $52 Saat başına sermaye verimliliği açısından yenmek zor. Aynı dükkan dolmaya çalışıyor 400 ayda bir sipariş vermek veya sıkı bir işgücü piyasasında ikinci bir sertifikalı kaynakçıyı işe almaya çalışmak tamamen farklı bir hesaplamadır. Bu makale, özellikle yapısal çelik imalatçıları için bu hesaplamayı ele almaktadır., gerçek maliyet rakamlarıyla, başa baş bir çerçeve, ve manuel kaynağın hâlâ kazandığı durumların dürüst bir anlatımı.
Konuya yeni? Okumak Robotik Kaynak Hücresi ve Manuel Kaynak Karşılaştırması: Modern Üretim İçin Hangisi Daha İyi?? — ekonomiden önce operasyonel temelleri kapsar.
Manuel ve Robotik Kaynak Gerçekte Nasıl Karşılaştırılır?
Verilerle başlayın. Aşağıdaki tablo, otomotiv gövde panelleri için değil, yapısal çelik fabrikası için önemli olan boyutları kapsamaktadır., hassas sac değil, ancak kiriş imalatının gerçek çalışma koşulları, çerçeve meclisleri, ve ağır kaynaklar.
| Boyut | Manuel kaynak | Robotik kaynak hücresi |
| Seyahat hızı | 20-35 cm/dak (vasıflı kaynakçı) | 60–120 cm/dak ME; kadar 200 cm/dak lazer |
| 8 saatlik vardiya başına ark açılma süresi | 25– (hazırlık, konumlandırma, molalar, tükenmişlik) | 60– (otomatik konumlayıcı, minimum boşta kalma süresi) |
| Kaynak boncuğu yerleştirme | ±1,5–3 mm değişim, yorgunluğa bağlı | ±0,1 mm tekrarlanabilirlik, kaynak yapmak için kaynak yapmak |
| Sıçrama ve yeniden işleme oranı | 3Yapısal bağlantılarda tipik olarak –%8 yeniden işleme | < 1% kapalı çevrim ark izlemeli |
| Kurulum süresi — yeni parça numarası | 2–15 dakika (kaynakçı çizim okur, çiviler) | 2–8 saat geleneksel robot; < 5 minimum görüş rehberli |
| Üretim ölçeklendirmesi | Doğrusal — her ekstra kaynakçı sabit maliyet ekler | Doğrusal olmayan — ikinci vardiya yalnızca marjinal maliyeti artırır |
| Metre kaynak başına işçilik maliyeti | $4–9$ (yüklü oran, gelişmiş pazarlar) | $0.80– 2 vardiya kullanımda 2,20$ |
| Ön sermaye | < $10k (teçhizat, sarf malzemeleri) | $80K–500.000$+ (hücre konfigürasyonuna bağlı) |
| Tipik başabaş hacmi | Ayda ~80–100 parçanın altında | Ayda ~100–150 parçanın üzerinde |
Sayılar pratikte ne anlama geliyor?
Bu tablodaki üç satır yavaşlamaya değer, çünkü yatırım getirisi hesaplamasının çoğunu onlar yönlendiriyor.
Ark açılma süresi gizli üretkenlik kaldıracıdır. Yetenekli bir manuel kaynakçı, vardiyasının yaklaşık -75'ini kaynak dışı işlere harcıyor: bileme, yeniden konumlandırma, çizimleri okumak, Vinci bekliyorum, tramola. Konumlandırıcılı bir robot hücresi, parça taşıma ve yeniden konumlandırma kaynak işlemine paralel olarak gerçekleştiğinden -85 ark açma süresini korur. Çift vardiyada, bu boşluk bileşikleri. Bir hücre, çalıştığı her vardiya saati için etkili bir şekilde 1,4–2x kaynakçı saati eşdeğerini sağlar.
Kurulum süresi, otomasyonun parça karışımınız için uygun olup olmadığını belirler. Geleneksel robotik hücreler, yeni parça numarası başına 2 ila 8 saatlik öğretme asılı programlama gerektirir. Bu onları yalnızca parti boyutlarında ekonomik kılar 30+ özdeş parçalar. Vizyon rehberli, programlanmayan hücreler bu kısıtlamayı tamamen değiştirir: 3D tarayıcı gerçek kaynak dikişi geometrisini okur ve robot yolunu beş dakikadan kısa sürede oluşturur. Tek parçalı otomasyon uygulanabilir hale geliyor. Bu, robotik kaynağı yalnızca yüksek hacimli üretim hatları için değil, atölyeler için de pratik hale getiren teknik değişimdir.
İzlenecek ölçü, makinenin saatlik ücreti değil, kaynak metresi başına işçilik maliyetidir. Alıcılar genellikle robotun saat başına amortisman maliyetini kaynakçının saat başına maliyetiyle karşılaştırıyor, ark-açık zaman farkını göz ardı ettiği için robotun avantajını küçümseyen bir durum. Şu tarihte: 75% ark açılma süresi (robot) karşı 30% (manuel), robot saat başına 2,5 kat daha fazla kaynak metre üretiyor. Biriktirilen kaynağın metre başına maliyetini hesaplayın, makine zamanının saati başına maliyet değil.
Gerçek Sahip Olma Maliyeti: Çoğu Karşılaştırmanın Gözden Kaçırdığı Şey
Çoğu 'manuel vs'. robot’ karşılaştırmalar kaynakçı maaşını robot amortismanıyla karşılaştırıyor. Bu hesaplamanın her iki tarafı da eksik. İşte her seçeneğe aslında ne giriyor.
Manuel kaynak tarafında gizli maliyetler
| Maliyet unsuru | Tipik yıllık etki |
| Kaynakçı alımı ve ciro | $8K– işe alım başına 25 bin dolar (ajans ücretleri, işe alım, üretkenlik rampası) |
| Yeniden işleme ve kaynak onarımı | 2Kaynak gelirinin –%5'i — yeniden inceleme işçiliği, malzeme, program gecikmeleri |
| Yorgunluğa bağlı verimlilik düşüşü | Bir vardiyanın ikinci yarısında çıktı ~ düşer - nadiren modellenir |
| Sarf malzemesi atıkları | Sıçrama kayıpları ve aşırı tel yanma koşusu robotiğe göre ~ daha yüksek |
| Verimlilik tavanı | İşe alınmadan ölçeklenemez — kaynakçılar müsait olmadığında sıkı kısıtlama |
| Fazla mesai primi | Artış siparişleri 1,5–2 kat işçilik maliyetiyle karşılandı; robotun marjinal maliyeti sıfıra yakın |
Robotik hücre tarafında gizli maliyetler
| Maliyet unsuru | Tipik yıllık etki |
| Kurulum ve devreye alma | 15Ekipman maliyetinin –'i, bir kez ödendi |
| Fikstürleme ve parçaya özel takımlar | $10K–80.000 ABD Doları — genellikle en hafife alınan satır öğesi |
| Programlama emeği (geleneksel hücreler) | $60– Her yeni parça numarası için saat başına 120$ – devam ediyor, bir kerelik değil |
| Bakım ve sarf malzemeleri | 3–Yıllık sermaye maliyetinin %5'i (ipuçları, gömlekler, tel, robot servisi) |
| Planlanmamış kesinti | $800–2.500$/saat verim kaybı — satıcı tekliflerinde nadiren görülüyor |
| Operatör eğitimi ve sertifikasyonu | $3İlk hücre kalifikasyonu için operatör başına K–8 bin dolar |
| Programlama iş gücü satırı, robot sütunundaki en değişken maliyettir. Sık sık parça değişimi yapılan atölye ortamındaki geleneksel bir hücre, yalnızca programcı zamanında yılda 50.000 ila 120.000 ABD Doları biriktirebilir. Vizyon rehberli, Programlama gerektirmeyen hücreler bu hattı tamamen ortadan kaldırır; bu da birden fazla çalışan imalatçılar için toplam sahip olma maliyeti hesaplamasını önemli ölçüde değiştirir. 15 aktif parça numaraları. |
Başabaş Çerçevesi: Otomasyon Ne Zaman Fayda Sağlar??
Cevap mağazanıza özgü dört değişkene bağlıdır. İşte çerçeve, ardından gerçekçi yapısal çelik figürleri kullanan çalışılmış bir örnek.
Dört değişken
| Değişken | Mağazanızda nasıl ölçülür? |
| Aylık kaynak hacmi (V) | Ay başına parça × parça başına ortalama kaynak metre |
| Yüklü işçilik oranı (L) | Kaynakçı maaşı + faydalar + genel yük (genellikle $35-65$/saat toplam) |
| Hücre sermayesi maliyeti (C) | Teçhizat + kurulum + fikstürleme — yalnızca ekipman liste fiyatı değil |
| Hedef geri ödeme süresi (P) | 24–48 ay bu kategorideki sermaye harcamaları üretimi için tipiktir |
Başabaş formülü
| Monthly savings required = C ÷ P (P ay cinsinden nerede) Monthly savings = (Aylık manuel işçilik maliyeti) − (Aylık robot işletme maliyeti) = (V × L × manual_hours_per_part) − (V × robot_cost_per_part + Bakım) Hücrenin hedef döneminiz içinde geri ödeme yapacağı minimum aylık hacmi bulmak için V'yi çözün. |
Çalışılan örnek: yapısal çelik kiriş braketi
Orta ölçekli bir imalatçı, $280,000 çift istasyon, konumlandırıcılı görüş yönlendirmeli hücre. Kaynak yapıyorlar 250 Birincil parça olarak dört kenarlı bir kiriş braketindeki mm köşe eklemi.
| Giriş | Kullanılan değer |
| Hücre sermayesi maliyeti (C) | $280,000 (çift istasyon, vizyon rehberli, konumlayıcı dahil) |
| Hedef geri ödeme (P) | 36 aylar |
| Aylık tasarruf gerekli | $280,000 ÷ 36 = $7,780 aylık |
| Yüklü kaynakçı oranı (L) | $52/saat |
| Parça başına manuel süre | 1.8 saat (kaynak + tramola + yeniden konumlandırma) |
| Parça başına robot çevrim süresi | 0.55 saat (yükleme/boşaltma dahil; 75% ark açılma süresi) |
| Parça başına robot işletme maliyeti | $0.95 (güç + sarf malzemeleri + bakım amortismanı) |
| Parça başına işçilik tasarrufu | ($52 × 1.8) − ($52 × 0.2 operatör süresi + $0.95) = $72.85 |
| Başabaş hacmi | $7,780 ÷ $72.85 = 107 aylık parça |
Manuel Kaynak Hala Kazandığında
Bu bölüm başabaş noktası çerçevesi kadar önemlidir. Bu analize güvenen imalatçılar, onun dürüst tavsiyeler verdiğini görenlerdir, önceden belirlenmiş bir sonuç değil. Manuel kaynağın doğru cevap olduğu gerçek durumlar vardır ve bunları yanlış tanımlamak her iki yönde de pahalı bir hatadır.
| Senaryo | Otomasyon neden uymuyor? |
| ~80 parça/ay'ın altındaki hacim | Sermaye maliyeti, yetersiz çalışma süresi nedeniyle amorti edilemez |
| Derin kısıtlı erişim — boşluklar < 200 mm | Robot torcu fiziksel olarak bağlantıya ulaşamıyor |
| Egzotik veya oldukça değişken alaşımlar | Malzeme başına proses geliştirme süresi otomasyonu ekonomik olmaktan çıkarıyor |
| Tek seferlik veya prototip üretimi | Görme güdümlü hücrelerin bile kurulum yükü vardır; bekarlar için uygun maliyetli değildir |
| Saha kaynağı ve yerinde onarım | Sabit hücre ortamı yok; Sahada el becerisinin yeri doldurulamaz |
| Çok kalın plaka > 50 mm, çoklu geçiş | Karmaşık pasolar arası yönetim hâlâ kaynakçının kararlarından yararlanıyor |
| 60 bin doların altındaki sermaye bütçesi | Bu fiyat noktasında yapısal çelik için güvenilir bir robot hücresi mevcut değil |
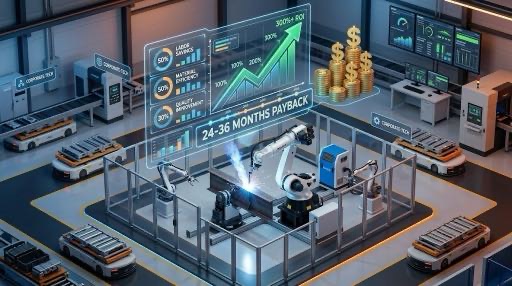
Hibrit gerçeklik: çoğu mağazada her iki yöntem de bir arada bulunur
Otomasyonu benimseyen yapısal çelik imalatçılarının çoğunda pratik sonuç değiştirme değil, yeniden yerleştirmedir. Robotlar tekrarlanabilirliği yönetiyor, yüksek hacimli eklemler. Nitelikli kaynakçılar karmaşık tek seferlik işlerin üstesinden gelir, onarımlar, robotun ulaşamayacağı eklem geometrileri, ve kalite gözetimi.
Dört manuel kaynakçının bulunduğu bir atölyeye bir robotik hücre eklendi. İki kaynakçı hücre operatörü haline geliyor; daha az fiziksel yorgunlukla daha yüksek değerli roller. Diğer ikisi karmaşık işlerde manuel kaynak yapmaya devam ediyor. Aynı personel sayısıyla toplam üretim 2–3 kat artar. Gerçekçi geçiş budur, kaynakçıların ortadan kaybolacağı bir senaryo değil.
İşgücü sohbetini erkenden yapmaya değer. Hücrenin monoton işleri hallettiğini anlayan ve rollerini yükselten operatörler, yatırıma direnmek yerine onu destekleme eğilimindedir..
Yapısal Çeliğe Özel Hesaplamayı Değiştiren Faktörler
Genel kaynak otomasyonu karşılaştırmaları, yapısal çelik imalatını sac levha veya otomotiv uygulamalarından farklı kılan özellikleri gözden kaçırıyor. Bu faktörlerin her biri, hangi hücre konfigürasyonuna ihtiyacınız olduğunu ve otomasyonun uygulanabilir olup olmadığını etkiler..
| Yapısal çelik özelliği | Otomasyon stratejisi üzerindeki etkisi |
| Parça ağırlığı: 50 kilogram - 5,000 kg+ | Pozisyoner yük derecesi kritiktir; gezer vinç entegrasyonu gerekli |
| Fit-up boşluğu değişimi: 1–4 mm ortak | Görüş kılavuzlu dikiş takibi isteğe bağlı değildir; bu bir kaynak kalitesi gereksinimidir |
| Ortak erişim: kiriş flanşları, sertleştiriciler | 6-eksen robotunun erişimi en kötü durum eklem geometrisine göre doğrulanmalıdır |
| Kaynak kodu uyumluluğu: AWS D1.1 / İÇİNDE 1090 | Hücre, bağlantı başına parametreleri günlüğe kaydetmelidir; İzlenebilirlik birçok sektörde bir sözleşme gerekliliğidir |
| Yüzey durumu: değirmen ölçeği, astar | Ark parametreleri telafi edilmelidir — kapalı devre güç kaynağı tercih edilir |
| İş atölyelerinde yüksek parça karışımı | Vizyon odaklı yol planlaması, sık sık yapılan değişiklikler için ekonomik olanak sağlar |
Yerleştirme boşluğu sorunu ve neden yapısal çeliğe özgü olduğu
Yapısal çelik kesme toleransları tipik olarak ±1–3 mm'dir. Otomotiv damgalı parçaları ±0,3 mm tutar. Bu fark kulağa küçük geliyor. pratikte, çoğu geleneksel robot hücresinin yapısal çelik ortamlarda başarısız olmasının nedeni budur.
Geleneksel programlanmış bir hücre, öğretme sırasında tanımlanan sabit bir yolu takip eder. Gerçek parça oturduğunda 2 Fikstürün yerleştirildiği yerin mm solunda (ki bu yapısal çelikle her döngüde gerçekleşir) robot kaynak yapar 2 eklem merkez hattından mm uzakta. Bir üretim çalışması boyunca, bu tutarsız boğaz büyüklüğü anlamına gelir, başarısız görsel inceleme, ve üretkenlik kazanımını ortadan kaldıran yeniden işleme oranları.
Görüş yönlendirmeli hücreler her döngüde gerçek bağlantı geometrisini tarar. Yol gerçek kısımdan oluşturulur, ideal model değil. Boşluk değişimi, açısal sapma, ve plaka kalınlığı toleransı, ark açılmadan önce yolda telafi edilir. Bu, yapısal çelik otomasyonu için üstün bir özellik değildir; AWS D1.1 veya EN kapsamında kabul edilebilir kaynak kalitesi için temel gerekliliktir. 1090.
Mağazanıza Hangi Seçim Uygun??
Herhangi bir tedarikçiyle konuşmadan önce durumunuzu belirlemek için bu tabloyu kullanın. Her sonuç otomasyona işaret etmez ve yanlış uyumu erken tespit etmek herkese zaman kazandırır.
| Durumunuz | Aylık hacim | İşgücü bağlamı | Tavsiye |
| İş mağazası, yüksek parça karışımı | < 80 parçalar | Herhangi | Manuel kaynak veya yarı otomatik fikstürler — tekrar ziyaret edin 12 hacim artarsa aylar |
| İş mağazası, yüksek parça karışımı | 80–200 parça | Kaynakçı sıkıntısı | Vizyon güdümlü hücre — başabaş noktası genellikle 24-36 ay |
| İş mağazası, yüksek parça karışımı | 80–200 parça | İşçilik mevcut | Hibrit: üst hacimli parçalar için bir hücre + karmaşık işler için el kitabı |
| Üretimi tekrarla, düşük karışım | < 150 parçalar | Herhangi | Önce geleneksel programlanmış hücreyi veya yarı otomatik konumlayıcıyı değerlendirin |
| Üretimi tekrarla, düşük karışım | > 150 parçalar | Herhangi | Robotik hücre — güçlü yatırım getirisi, 18–30 aylık geri ödeme tipik |
| Büyük yapısal işler – tanklar, çerçeveler | > 50 parçalar | Herhangi | 7. eksen rayına ve konumlayıcıya sahip çift istasyonlu hücre gereklidir |
| Pratik not: Bu analizlerden herhangi biri faydalı olmadan önce, bir numaraya ihtiyacınız var — mevcut costper kaynaklı ölçüm cihazınız (iş gücü + sarf malzemeleri + yeniden işleme tahsisi). Eğer ona sahip değilsen, Herhangi bir tedarikçi görüşmesinden önce bunu hesaplayın. Üretim ve finans verilerinizin toplanması yaklaşık iki saat sürer. Onsuz, otomasyonun gerçekte ne sağladığını ölçemezsiniz. |
Sıkça Sorulan Sorular
Robotik kaynak hücresi hangi üretim hacminde buna değer hale gelir??
Yapısal çelik üretimi için, 200 bin dolar – 350 bin dolar çift istasyonlu hücre için tipik başabaş hacmi ayda 80 ila 150 parçadır. Kesin sayı yüklü işgücü oranınıza bağlıdır, parça karmaşıklığı, ve hedef geri ödeme süresi. 52$/saat yüklü maliyet ve 36 aylık geri ödeme hedefi, yukarıdaki çalışılmış örnek verimler 107 aylık parça. İşgücü maliyetinin yüksek olduğu pazarlardaki mağazalar düşük hacimlerde bile başa baş oluyor. Blog'daki yatırım getirisi şablonunu kullanın 08 kendi hesaplamanızı yapmak için.
Beş veya daha az kaynakçıya sahip küçük bir imalatçı robot hücresini haklı gösterebilir mi??
Evet, hacim ve parça karışımı hizalanırsa. Beş kişilik bir mağaza çalışıyor 120+ Tekrarlanabilir geometriye sahip aylık yapısal parçalar güçlü bir adaydır. Sınırlayıcı faktör genellikle mağazanın büyüklüğü değil, bir kişiyi hücre operasyonuna adayıp ayıramayacağınızdır.. Görüş yönlendirmeli hücreler minimum düzeyde programlama becerisi gerektirir; mevcut bir kaynakçı, bir ila iki hafta içinde hücre operatörü olarak eğitilebilir. Hücrenin kendisini haklı çıkarmak için kaynakçıyı değiştirmesine gerek yoktur; maliyetini karşılamak için yeterli aktarım hızı eklemesi gerekiyor.
Robotik hücre vasıflı kaynakçı ihtiyacını ortadan kaldırır mı??
Hayır — ve bu çerçeveleme otomasyona karşı en gereksiz dirence neden oluyor. Robotik hücreler tekrarlayanları ortadan kaldırır, yetenekli kaynakçılardan fiziksel olarak zorlu kaynak geçişleri’ iş yükleri. Kaynakçılar karmaşık bağlantılarda yeniden görevlendiriliyor, onarımlar, hücre gözetimi, ve kalite denetimi. Çoğu mağazada, toplam kaynak kişi sayısı sabit kalıyor veya eklenen robot sayısına göre değil, zaman içinde bir konum azalıyor. İş değişir; takım büyük ölçüde.
Kaynakçı eksikliği otomasyon kararını nasıl etkiler??
Kaynakçı sıkıntısı şu anda yapısal çelikte robotik kaynağın benimsenmesinde en hızlı büyüyen faktördür. İhtiyacınız olan ikinci kaynakçıyı işe alamadığınızda, otomasyona geçmemenin fırsat maliyeti, yerine getiremediğiniz siparişlerden elde edilen gelirdir; bu genellikle $200,000 doldurulmamış kapasitede yıllık. Bu bağlamda, Mevcut personel ile 3 kat verim sağlayan 280.000 ABD Doları değerindeki bir hücre, bir maliyet merkezi sorunu değildir. Bu bir büyüme sorusudur.
Robotik kaynak kalitesi, yapısal çelik için manüel kaynaktan daha mı iyi??
Tekrarlanabilirlik hakkında, Evet. Robotik hücreler, manuel kaynak için ±1,5–3 mm'ye karşılık ±0,1 mm boncuk yerleşimini tutar. AWS D1.1 incelemesi kapsamında — görsel, UT, MT — robotik hücreler sürekli olarak daha düşük yeniden işleme oranlarında geçiyor (altında 1% manuel üretim için %3-8'e karşılık). Karar verme gerektiren karmaşık bağlantılar için - düzensiz geometri, kısıtlı erişim, alışılmadık ana metal koşulları — deneyimli bir manuel kaynakçı, herhangi bir tek geçişte yine de bir robottan daha iyi performans gösterebilir. Gerçekçi cevap, robotik kalitenin daha tutarlı olduğudur; Manuel kalitenin zor bağlantı noktalarında tavanı daha yüksektir.
Yazar Hakkında
Deneyim & Kimlik bilgileri
Robotik kaynak sistemi entegrasyon uzmanı 12+ Robot Konumlandırıcı seçimi ve entegrasyonuna odaklanan uzun yıllara dayanan doğrudan proje deneyimi. Danışmanlık yaptı 300+ Kuzey Amerika'daki fabrikalar, Avrupa, ve Asya. Bu makaledeki tüm spesifikasyon verileri gerçek H'den alınmıştır. / B / L / U serisi ürün veri sayfaları.
Şirket geçmişi: 26+ yıllarca kaynak otomasyon mühendisliği, 40+ aktif patentler, 1,500+ dünya çapında tamamlanan projeler, yaklaşık olarak 70% Robot Konumlandırıcı entegrasyonunu içerir.
Sertifikalar
- ISO 9001: 2015 (GB/T 19001-2016) — Kalite Yönetim Sistemi
- GJB 9001C-2017 — Askeri/Silah Ekipmanı Kalite Yönetim Sistemi
- AB CE — Makine Direktifi 2006/42/EC (Sertifika. HAYIR. M.2026.206.C134866)
- Yüksek Teknoloji Kuruluşu - Sertifika. HAYIR. GR202341000595 (Kasım'da yayınlandı. 2023)
Son güncelleme: Haziran 2026
İLGİLİ YAZILAR
Trafo Tankı Kaynak Otomasyonu:Büyük Sorunu Çözmek, Tekrarlanmayan Parçalar
2026 Robot Konumlandırıcı Satın Alma Kılavuzu: Tüm 5 Karşılaştırılan Tipler — Kafa ve Punta, L-Tipi, U Tipi, ve Daha Fazlası
Teknik Özellikler Sayfasına Güvenebilir misiniz?? Kaynak Pozisyonerinin Doğruluğu Laser Tracker ve ISO ile Nasıl Doğrulanır? 9283
Yeni Başlayanlar İçin Robot Konumlandırıcılara İlişkin Eksiksiz Kılavuz: Bilmeniz Gereken Her Şey
Robotik Kaynak Kusurları Nasıl Oluşur ve Robot Konumlandırıcı Ne Kadar Düzeltilebilir??
