Özel Robot İş İstasyonları ve Lazer Sistemleri Üreticisi



Satın Alma Öncesi Denetim: Kaynak Pozisyoner Alıcıları için Fabrika Ziyareti Kontrol Listesi ve Tezgah Testi Protokolü
Bir satın alma kaynak pozisyoner kolaydır. Doğru kaynak pozisyonerini güvenebileceğiniz bir tedarikçiden satın almak doğru değildir.. Çoğu satın alma kararı, teknik özellik sayfası karşılaştırmasına (yük kapasitesi) dayanır, tekrarlanabilirlik, fiyat—üç PDF'den oluşan bir tablo üzerinden oluşturulmuştur. Bu karşılaştırma, hücrenizin ilk gün çalışıp çalışmadığını belirleyen tek şeyi gözden kaçırıyor: tedarikçinin makineyi spesifikasyona göre üretme yeteneği, tekrar tekrar, ve bunu kanıtlamak için. Satın alma öncesi denetim (yapılandırılmış bir fabrika ziyareti ve satın almak üzere olduğunuz kaynak konumlayıcının tezgah testi) para el değiştirmeden önce bu açığı kapatır. Bu makale size bir fabrika ziyareti kontrol listesi ve kendi başınıza yürütebileceğiniz veya sözleşmede zorunlu kılabileceğiniz bir karşılaştırma testi protokolü sunmaktadır., yani belirttiğiniz kaynak konumlayıcı, aldığınız kaynak konumlayıcıdır.
Denetim durum tespiti tiyatrosu değildir. Bu, aynı doğrulama disiplinidir. doğruluk doğrulama makalesi (Lazer Takip Cihazı & ISO 9283)-ölçüm, güvenme—bir adım önce uygulandı, satıcıya. Tezgah üzerinde kaynak pozisyonerleri ±0,05 mm'ye kadar tekrarlanan ancak size kalibrasyon sertifikasını gösteremeyen bir tedarikçi, ön paneldeki işleme toleransı, veya tekrarlanabilir bir test prosedürünün, teklifteki numaradan bağımsız olarak bir risk teşkil etmesi. Denetim, "iddia ediyorlar"ı "doğruladık"a dönüştürür.
Not: Denetim protokolü şunları yansıtır: ROBOPTIX tedarikçi yeterliliği ve müşteri kabul uygulaması, ISO ile uyumlu 9283:1998 deneme testi metodolojisi (Teknik Özellikler Sayfasına Güvenebilir misiniz?? Lazer Takip Cihazları ve ISO ile Kaynak Pozisyoner Doğruluğunun Doğrulanması 9283) ve bu serideki yük/doğruluk ilkeleri. Kaynak kalitesi bağlantısı, hakemli araştırmalarla çapraz referanslıdır (Park ve ark., 2019; Liu ve diğerleri., 2023).
1. Satın Alma Öncesi Denetim Neden Teknik Özellikler Tablosu Karşılaştırmasını Geçer?
Teknik özellikler sayfası satıcı tarafından yazılan bir sözdür. İki tedarikçi aynı "±0,05 mm tekrarlanabilirlik" teklifini verebilir, 2,000 kg” kaynak pozisyoner farklı fiyatlarla, ve bunu yalnızca bir kişi teslim edebilir. Fark, PDF'nin asla göstermediği şeylerde yatıyor: ön yüz nasıl işlenir, şanzımanın kademeli olup olmadığı, denetleyicinin nasıl ayarlandığı, ve bitmiş makineyi gerçekten birisinin test edip etmediği. Denetim, bu şeyleri nasıl gördüğünüzdür. Aynı zamanda kaldıracı da değiştirir: Kaynak konumlayıcıyı kendi fabrikasında deneme testi yapacağınızı bilen bir tedarikçi size gerçek sayıyı göstermeye teşvik edilir, pazarlama numarası değil. Peşin ödeme yapan ve deniz taşımacılığı için haftalarca bekleyen uluslararası bir alıcı için, kaldıracın teklifteki herhangi bir satır öğesinden daha değerli olduğu.
2. Fabrika Ziyareti Kontrol Listesi
Fabrika ziyareti yalnızca ne arayacağınızı biliyorsanız faydalıdır. Bir kontrol listesiyle yerde yürüyün, tur rehberi değil. Aşağıdaki öğeler, bir proses için kaynak pozisyonerleri üreten tedarikçileri, bunları siparişe göre monte eden tedarikçilerden ayırır..
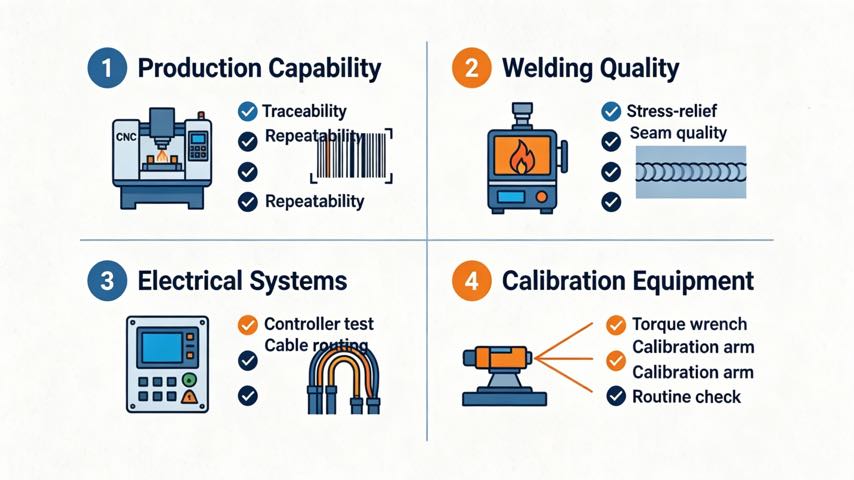
2.1 Üretim Yeteneği & İzlenebilirlik
- Makine kapasitesi: Size bir konumlayıcı yatağının veya ön panelin CNC işleme sürecini devam etmekte olarak gösterebilirler mi?, belgelenmiş toleranslarla? Bir kaynak konumlayıcı yalnızca parçanızın cıvatalandığı yüzey kadar hassastır, ve bu yüzey makine veri noktasından başlar.
- İzlenebilirlik: Ana bileşenler—şanzıman, rulmanlar, servo motorlar, denetleyici — toplu- ve seri izlemeli? Kaynak konumlayıcının ikinci yılda arızalanması durumunda, sana tam olarak ne olduğunu söyleyebilirler mi?
- Rutin oluştur: Bu sınıf kaynak konumlayıcıyı rutin olarak mı üretiyorlar?, Yoksa siparişiniz normlarının dışında tek seferlik mi?? Rutin yapılar rutin anlamına gelir, tekrarlanabilir kalite; bir defaya mahsus olmak, paranızla öğrenmek anlamına gelir.
2.2 Kaynak & İşleme Kalitesi
- Çerçeve bütünlüğü: Kaynak sonrası yapısal çerçevenin gerilimi giderildi mi?? Gerilimi giderilmemiş bir çerçeve, monte edildikten sonra bükülebilir, parasını ödediğiniz doğruluğu yok etmek. Stres giderme kayıtlarını görmeyi isteyin.
- Kaynak bitirme: Tutarlı, Uygun kaynak sonrası işlem sinyali proses kontrolü ile cürufsuz kaynaklar. Özensiz çerçeve kaynakları, özensiz bir kaynak konumlayıcının habercisidir.
- Tarih kontrolü: Referans verileri korunuyor ve yeniden kontrol ediliyor mu?? Kalibrasyon zinciri (Teknik Özellikler Sayfasına Güvenebilir misiniz?? Lazer Takip Cihazları ve ISO ile Kaynak Pozisyoner Doğruluğunun Doğrulanması 9283) makine veri noktasından başlar, ve hasarlı bir veri, aşağı yöndeki her ölçümü bozar.
2.3 Elektrik & Kontrol Sistemleri
- Denetleyici şeffaflığı: Kontrol sistemi desteği olan tanınmış bir marka mı?, veya bir kara kutu? Robotunuzla entegre etmeniz gerekecek (Koordineli Hareket Programlama: Tek Kinematik Zincir Olarak Robot ve Pozisyoner); kara kutu denetleyicisi gelecekteki bir entegrasyon duvarıdır.
- Kablolama ve elbise paketleri: Kablolar belirttiğiniz görev için yönlendirilmiş ve gerilimleri giderilmiş mi?, veya minimum düzeyde? Kablo sürükleme gerçektir, ölçülebilir alan hatası kaynağı ((Teknik Özellikler Sayfasına Güvenebilir misiniz?? Lazer Takip Cihazları ve ISO ile Kaynak Pozisyoner Doğruluğunun Doğrulanması 9283)) ve aralıklı doğruluk kaybının yaygın bir nedeni.
2.4 Kalibrasyon & Test Ekipmanları
- Metroloji sahipliği: Kaynak konumlayıcıyı kabul etmek için bir lazer takip cihazına veya kalibre edilmiş metrolojiye sahipler mi?, yoksa "göz küresi" tekrarlanabilirliği mi sağlıyorlar?? Kaynak konumlayıcıyı ölçemeyen bir tedarikçi bunu garanti edemez ((Teknik Özellikler Sayfasına Güvenebilir misiniz?? Lazer Takip Cihazları ve ISO ile Kaynak Pozisyoner Doğruluğunun Doğrulanması 9283)).
- Test fikstürleri: Gerçek parçanızı göstermek için yük ağırlıkları ve fikstürler mevcut mu?, simgesel bir kütle değil? Eğer sadece boş olarak test edebilirlerse, sadece boş söz verebilirler.
3. Deneysel Test Protokolü
Karşılaştırma testi, denetimin kanıt haline geldiği yerdir. Sen denetlemiyorsun; size sunulan özel kaynak pozisyonerini ölçüyorsunuz, yazılı bir prosedüre karşı, ödemeden önce. Parçanızın monte edildiği tanıklı bir tezgah testi, tedarikçi kalifikasyonunda en belirleyici tek adımdır.
3.1 Ne Ölçülmeli?
ISO'ya göre ölçüm yapın 9283:1998 (Teknik Özellikler Sayfasına Güvenebilir misiniz?? Lazer Takip Cihazları ve ISO ile Kaynak Pozisyoner Doğruluğunun Doğrulanması 9283): minimumda tekrarlanabilirlik RP'si ve poz doğruluğu AP'si, artı sürekli bir koşuda sürüklenme. Koşulları kaydedin (sıcaklık), yük, hız – çünkü, Gösterildiği gibi, koşullar sayıdır. Bir kaynak konumlayıcı için yükleyeceğiniz, yüklü ve sıcaklıkta bir çalışma ekleyin, sadece boş soğuk test değil; yük sarkması ve termal kaymanın olduğu yer burasıdır (gizli özellikler gizli özellikler makalesi kendilerini açığa vurmak.
3.2 Test Prosedürü
- 1. Tanık, alma: Mevcut olun, veya üçüncü taraf bir müfettiş kiralayın, kaynak konumlayıcı test edildiğinde. Başka birinin testinin videosu sizin testiniz değil, ve on koşunun en iyisini göstermek son derece kolaydır.
- 2. Kendi parçanızı veya temsili bir kütleyi kullanın: Gerçek üretim parçasıyla veya buna uygun bir kütle ve ağırlık merkeziyle test edin (Eksantrik Yük & Devrilme Anı: 2 Tonluk Kaynak Pozisyoneri Neden 2 Tonluk Bir Parçada Başarısız Oluyor?); boş yatak numaraları yük sarkmasını ve boşluğu gizler (gizli özellikler makalesi).
- 3. Tam poz ızgarasını çalıştırın: Poz başına on tekrarla, çalışma alanını süpürün (gerçekte kullanacağınız aralık boyunca eğin ve döndürün), çalışma sıcaklığınızda ve hızınızda.
- 4. Günlük kayması: 2-4 saat boyunca sürekli bir görev döngüsü çalıştırın ve yeniden ölçün; ISO 9283 sürüklenme, iyi soğuk olan bir makineyi iyi sıcak kalan bir makineden ayırır.
- 5. Ham raporu alın: Verileri talep edin; pozlar, okumalar, sıcaklık, σ bandı — özet madde işareti değil. Rapor, tedarikçiden beklediğiniz şeydir, ve bir anlaşmazlıktan sonra hayatta kalan şey.
3.3 Kabul/Red Kriterleri
Kabul kriterleriniz zaten satın alma siparişinde bir madde olarak bulunmalıdır ((Teknik Özellikler Sayfasına Güvenebilir misiniz?? Lazer Takip Cihazları ve ISO ile Kaynak Pozisyoner Doğruluğunun Doğrulanması 9283)): Örneğin, “kaynak konumlandırıcı RP ≤ 0.05 mm ve AP ≤ 0.10 ISO başına mm 9283, en [sıcaklık]/[yük]/[hız], ±2σ, lazerle takip ediliyor.” Karşılaştırma testi sadece maddenin uygulandığı andır. Kaynak konumlayıcı arızalanırsa, belgen var, Reddetmek veya yeniden işlemek için sözleşmeden doğan neden (sevk edilmeden önce), hücrene girdikten sonra değil.
| Test | Neyi kanıtlıyor | Kabul referansı |
| Boş yatak tekrarlanabilirliği (RP) | Eksen alıntılandığı gibi tekrarlanır, boş ve soğuk | ISO 9283 RP, ±2σ |
| Yüklü doğruluk (Erişim noktası) | Parçanız monte edilmiş haldeyken pozu tutar | ISO 9283 Erişim noktası; PO maddesiniz |
| 2-4 saat boyunca sürüklenme | Tam olarak sıcak kalır, görev altında | ISO 9283 sürüklenme |
| Boşluk / sertlik nokta kontrolü | Gizli özellikler (gizli özellikler makalesi) sınıf içinde | Tedarikçi spesifikasyonu + gizli özellikler makale yöntemi |
| Koordineli hareket (eğer robot hücresi) | Dış eksen olarak hareket eder, senkronizasyon kaybı yok | EtherCAT senkronizasyon testi |
4. Gizli Özellikleri Doğrulama
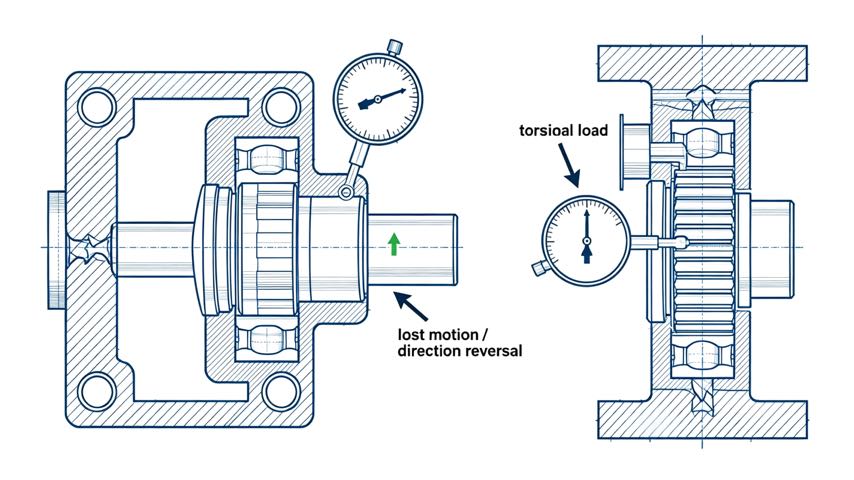
Karşılaştırma testi aynı zamanda gizli özellikleri de incelemelidir gizli özellikler makalesi bize umursamayı öğretti: tepki, burulma sertliği, ve termal sürüklenme. A kaynak pozisyoner iyi tekrarlanabilirlik gösterebilir ancak yön değişikliklerinde dikiş tutarsızlığı olarak görünen özensiz boşluklara sahip olabilir, veya ağır bir parçanın kaynağın ortasında sapmasına izin veren düşük sertlik. Tedarikçiden ters yöndeki boşluk ve yan yük altında sertlik göstermesini veya ölçmenize izin vermesini isteyin. Bunlar ciddi alıcıların kontrol ettiği ve sıradan alıcıların pişman olduğu rakamlardır. Tedarikçinin bunları gösterecek bir yöntemi yoksa, bu yokluğun kendisi cevaptır, ve size teknik özellik sayfalarının ne kadarının ölçüme karşı varsayım olduğunu söyler.
5. Kırmızı Bayraklar: Seni Uzaklaştıran Nedir?
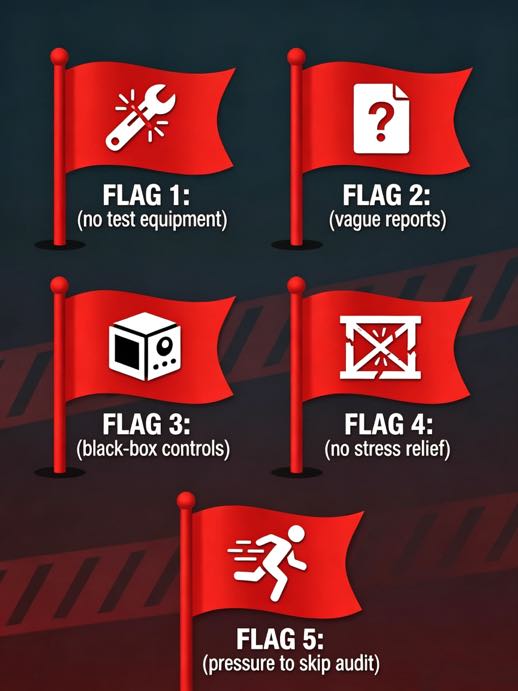
- Test ekipmanı yok: Kaynak konumlayıcıyı teklif ettikleri spesifikasyona göre ölçemezlerse, spesifikasyon ilham verici, emin değilim.
- Belirsiz veya eksik raporlar: Ham veri olmadan vaatler, veya "bunu genellikle test etmiyoruz." Raporu olmayan iddia iddiadır, kanıt değil.
- Kara kutu kontrolleri: Robotunuza entegre edemeyeceğiniz bir kontrol cihazı (Koordineli Hareket Programlama: Tek Kinematik Zincir Olarak Robot ve Pozisyoner) veya destek almak daha sonra size mal olacak.
- Gerilim azaltma veya veri kontrolü yok: Monte ettikten sonra sürüklenecek bir çerçeve, sessizce yıkıcı doğruluk.
- Denetimi atlama baskısı: Sıralama testine tanık olmaya karşı gösterilen herhangi bir direnç, en güçlü tehlike işaretidir; bu, testin sizi hayal kırıklığına uğratacağını beklediklerinin işaretidir..
6. Alan Örneği: Kötü Bir Siparişi Kurtaran Denetim
Bir ROBOPTIX müşterisi, yeni bir tedarikçiden düşük maliyetli bir kaynak konumlayıcı almak üzereydi. Alıntı kağıt üzerinde güçlü görünüyordu—±0,04 mm, cazip fiyat. Satın alma öncesi denetim gerçekleştirdik. Fabrika ziyareti, lazer takip cihazına sahip olmadıklarını ortaya çıkardı (tekrarlanabilirliği kısa koldaki komparatörle ölçtüler, açısal hatayı kabaca büyüklük sırasına göre yetersiz çözer), çerçevelerde gerilim giderme işlemi yapılmadı, ve müşterinin robot markasına entegre edemedikleri bir kontrolör teklif etti. Tezgah "testi" tek bir soğuk algınlığıydı, boş koşu. Müşteri çekip gitti ve bunun yerine bir ROBOPTIX belirtti kaynak pozisyoner ISO'lu 9283 Satın alma siparişine yerleşik lazer takip cihazı kabulü. Denetim bir saha ziyaretine mal oldu; yanlış entegre edilmiş bir hücreyi ve muhtemelen reddedilen bir sevkıyatı önledi. Ucuz teklif şuydu:, ortaya çıktığı gibi, pahalı olan.
7. Tam Denetim Gerekmediğinde
Tam bir fabrika denetimi ve tanıklı tezgah testi ücretsiz değildir, ve her satın alma işlemi bunları garanti etmez. Kanıtlanmış bir kaynak konumlayıcısını kalifiye bir satıcıdan yeniden sipariş ediyorsanız, daha önce denetlenen tedarikçi, uygunluk belgesi yeterli olabilir. Parça toleransı gevşekse (±1 mm) ve kaynak konumlayıcı standarttır, daha önce çalıştırdığınız katalog birimi, kağıt üzerinde denetim — ISO'nun gözden geçirilmesi 9283 rapor ve bileşen izlenebilirliği yeterlidir. İlk kez tedarikçiler için yerinde denetimin tamamını ayırın, sıkı toleranslar (±0,2 mm ve altı), ağır veya düzensiz parçalar (Yuvarlak vs Dikdörtgen vs Düzensiz: Kaynak Pozisyoner Konfigürasyonunun İş Parçası Geometrisine Eşleştirilmesi), veya koordineli bir hücreye entegre edeceğiniz herhangi bir kaynak konumlayıcı (Koordineli Hareket Programlama: Tek Kinematik Zincir Olarak Robot ve Pozisyoner). Denetimi riskin olduğu yerde geçirin; Zaten kanıtın olduğu yerde atla. Yargı, ritüel değil, bütçeyi koruyan şeydir.
Sıkça Sorulan Sorular
Q: Bir kaynak pozisyoner fabrikasını ziyaret ederken neyi kontrol etmeliyim??
A: Ön panel verilerini işleyebildiklerini ve belgeleyebildiklerini doğrulayın, İzlenebilirlik için ana bileşenleri takip edin, stres giderici çerçeveler, ve – kritik olarak – tekrarlanabilirliği ve doğruluğu gerçekten ölçmek için lazer takip cihazı gibi kendi kalibre edilmiş metrolojisine sahip olun. Kaynak konumlayıcıyı ölçemeyen bir tedarikçi bunu garanti edemez, Alıntı ne kadar kendinden emin görünse de.
Q: Bir kaynak pozisyonerini satın almadan önce nasıl test edebilirim??
A: Teste tanık olun (veya üçüncü taraf bir denetçi kullanın), ISO'ya göre ölçüm 9283 gerçek parçanız veya eşleşen bir kütle monte edilmiş halde, çalışma sıcaklığınızda ve hızınızda poz başına on tekrarla tüm poz ızgarasını tarayın, 2-4 saat boyunca kütük kayması, ve ham veri raporunu talep edin. Daha sonra satın alma siparişinizde zaten yazılı olan kabul kriterlerini uygulayın.
Q: Boşluk ve sertliği neden doğrulayın?, sadece tekrarlanabilirlik değil?
A: Bir kaynak konumlayıcı iyi bir şekilde tekrarlayabilir ancak yön değişikliklerinde dikiş tutarsızlığı olarak ortaya çıkan özensiz bir boşluklara sahip olabilir, veya ağır bir parçanın kaynağın ortasında sapmasına izin veren düşük sertlik. Bu gizli özellikler (gizli özellikler makalesi) Başlık tekrarlanabilirliği iyi görünse bile gerçek dünyadaki kaynak kalitesine karar verin, bu yüzden ciddi bir denetim onları kontrol ediyor.
Q: Her zaman tam bir fabrika denetimine ihtiyacım var mı??
A: HAYIR. Daha önce denetlenen bir tedarikçiden gelen yeniden siparişler, gevşek toleranslı standart birimler, veya daha önce çalıştırdığınız parçalar yalnızca kağıt üzerinde bir denetime (ISO'nun gözden geçirilmesi) ihtiyaç duyabilir 9283 raporlama ve izlenebilirlik. İlk kez tedarikçiler için yerinde denetimin tamamını ayırın, sıkı toleranslar, ağır veya düzensiz parçalar, veya koordineli robot hücreleri, riskin maliyeti haklı çıkardığı yerde.
Çözüm
Teknik özellik sayfası karşılaştırması size tedarikçinin ne iddia ettiğini söyler; satın alma öncesi denetim size neyi kanıtlayabileceklerini söyler. Bir kontrol listesiyle fabrikayı ziyaret edin, Gerçek kaynak konumlayıcıyı ISO'ya karşı test edin 9283 parçanız monte edilmiş ve sıcaklıktayken, gizli özellikleri doğrulayın, ve ödeme yapmadan önce kabul kriterlerini satın alma siparişine yazın. Denetim, kaynak konumlayıcının zeminde çalışmasını sağlayan ölçüm disiplininin aynısıdır; bir adım yukarı yönde uygulanır, satıcıya. Bir kez yap, önemli olan sıraya göre, ve vaatleri satın almayı bırakıp kanıt satın almaya başlarsın.
ROBOPTIX kaynak pozisyonerleri ISO 9283 referanslı olarak gönderilir, lazerle izlenen kabul raporları ve müşteri ve üçüncü taraf denetimlerini destekler, üretim parçanızda tanıklı tezgah testleri dahil. İlk kez tedarikçi kararı için, şeffaflığın, ilk gün çalışan bir hücre ile aylarca üzerinde tartıştığınız bir sevkiyat arasındaki fark olduğunu. Bir sonraki ve son makale (P10) kararın tamamına bir sayı koyar: bir kaynak konumlayıcının beş yıllık toplam sahip olma maliyeti, ve neden ucuz fiyat teklifi çoğu zaman pahalı teklif oluyor?.
Yeni bir tedarikçiden kaynak pozisyonerinin belirlenmesi?
Sormak ROBOPTIX denetlenebilir için, ISO 9283 Satın alma siparişinize yazılan lazer izlemeli kabul planı.
Yazar Hakkında
Deneyim & Kimlik bilgileri
Robotik kaynak sistemi entegrasyon uzmanı 12+ Robot Konumlandırıcı seçimi ve entegrasyonuna odaklanan uzun yıllara dayanan doğrudan proje deneyimi. Danışmanlık yaptı 300+ Kuzey Amerika'daki fabrikalar, Avrupa, ve Asya. Bu makaledeki tüm spesifikasyon verileri gerçek H'den alınmıştır. / B / L / U serisi ürün veri sayfaları.
Şirket geçmişi: 26+ yıllarca kaynak otomasyon mühendisliği, 40+ aktif patentler, 1,500+ dünya çapında tamamlanan projeler, yaklaşık olarak 70% Robot Konumlandırıcı entegrasyonunu içerir.
Sertifikalar
- ISO 9001: 2015 (GB/T 19001-2016) — Kalite Yönetim Sistemi
- GJB 9001C-2017 — Askeri/Silah Ekipmanı Kalite Yönetim Sistemi
- AB CE — Makine Direktifi 2006/42/EC (Sertifika. HAYIR. M.2026.206.C134866)
- Yüksek Teknoloji Kuruluşu - Sertifika. HAYIR. GR202341000595 (Kasım'da yayınlandı. 2023)
Referanslar
[1] Uluslararası Standardizasyon Örgütü. (1998). ISO 9283:1998, Endüstriyel Robotların Manipüle Edilmesi - Performans Kriterleri ve İlgili Test Yöntemleri.
[2] Park, J.-H., kim, S.-H., Ay, H.-S., & kim, M.-H. (2019). Darbeli Gazaltı Metal Ark Kaynağında Yerçekiminin Erimiş Havuz Davranışı Üzerindeki Etkisi ve Çeşitli Kaynak Pozisyonlarında Mikro Yapının Analizi.Uygulamalı Bilimler, 9(21), 4626.
[3] Liu, J., Jiang, F., Çen, S., Xu, B., Zhang, G., Cheng, W., & anne, X. (2023). Farklı Kaynak Pozisyonlarında Değişken Polariteli Plazma Ark Kaynağında Kaynak Havuzu Davranışı ve Kaynak Boncuk Performansı Üzerindeki Yerçekimi Etkisinin Mekanizmaları.Malzemeler, 16(19), 6457.
İLGİLİ YAZILAR

Yer Pisti ve Tepegöz 7. Eksen Robotu: Kurulum, Emniyet & Seçim Kılavuzu
Akıllı Fabrikalarda Robotun Gelecek Trendleri 7. Eksen Robot & Cobot Entegrasyonu (2026-2030)

Robot Konumlandırıcı Yük Hesaplaması ve Güvenli Seçim: Eksiksiz Mühendislik Kılavuzu

7Eksen Robotu + Robotik Pozisyonerler: Komple Esnek Kaynak Hücreleri Oluşturmak

Programlamasız Robotik Kaynak Hücresi:Görüş Yönlendirmeli Sistemler Teach Pandantiflerini Nasıl Ortadan Kaldırıyor?