


Hersteller kundenspezifischer Roboterarbeitsplätze und Lasersysteme



Schweißpositionierer zu verkaufen: So wählen Sie den richtigen Typ für Ihr Teil aus (Spindelstock Reitstock, L-Typ, U-Typ, Horizontal 3-Achsen, Einachsiger Rotationsantrieb, Vertikale Neigung)
Geben Sie „Schweißpositionierer zum Verkauf“ ein und Sie erhalten Hunderte von Angeboten – Spindelstock-Reitstockpositionierer, L-Typ-Schweißpositionierer, U-Typ-Schweißpositionierer, Horizontaler 3-Achsen-Drehpositionierer, Einachsiger Drehpositionierer, und vertikaler Kipppositionierer – am häufigsten allein durch Nutzlast und Preis beschrieben. Nutzlast ist der falsche erste Filter. Der richtige erste Filter ist Ihr Teil: seine Form, seine Gewichtsverteilung, und die Fugen, die Sie tatsächlich in der Wohnung präsentieren müssen (1G/1F) Position. Dieser Artikel ist ein Käuferleitfaden zur Auswahl des richtigen Schweißpositionierertyps für Ihr Werkstück, entnommen aus ROBOPTIX-Feldeinsätzen im Bereich Baustahl, Druckbehälter, und Schwermaschinenbau. Wir decken die sechs Stellungsreglerfamilien ab, die ROBOPTIX herstellt, die Belastungs- und Genauigkeitsprüfungen, auf die es ankommt, und eine Auswahlcheckliste, die Sie direkt in Ihre nächste Ausschreibung einfügen können.
Ein zum Verkauf stehender Schweißpositionierer ist nur dann ein guter Kauf, wenn er Ihr spezifisches Teil physisch in die Position drehen kann, in der das Schweißen am einfachsten ist. Das klingt offensichtlich; Dies ist der Schritt, den die meisten Beschaffungstabellen überspringen. Der Maschinentyp – nicht der Prospekt – entscheidet darüber, ob Ihr Joint flach wird oder nicht Kampf gegen die Schwerkraft, und ob Ihr Bediener bergab schweißt oder den Pool bergauf ringen . Beginnen Sie mit der Geometrie; Schluss mit dem Datenblatt.
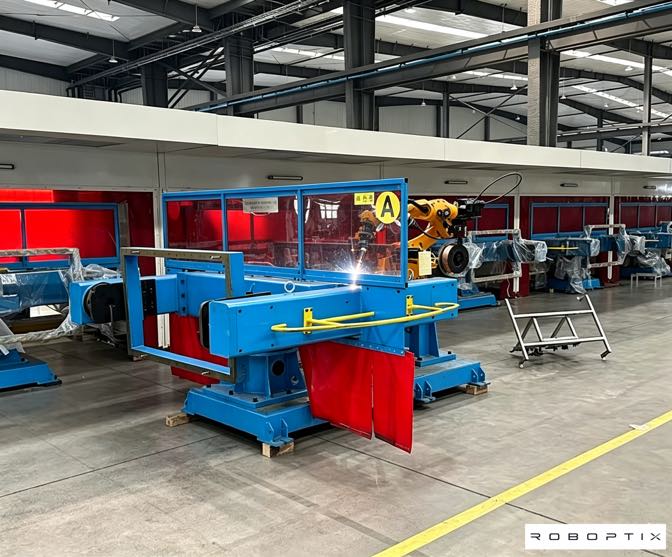
Warum die Typauswahl einen Nutzlastfilter übertrifft
Die Aufgabe jedes Schweißpositionierers besteht darin, die Verbindung in die flache Position zu bringen, damit die Schwerkraft sie stabilisiertEr schmolz den Pool, anstatt dagegen anzukämpfen. Ob das überhaupt möglich ist, hängt von den Bewegungsachsen der Maschine ab, nicht seine Nutzlastnummer. A 2,000 Die kg-Angabe gibt an, dass die Achse eine zentrierte Masse drehen kann; es sagt nichts über a 1,500 kg Teil, dessen Schwerpunkt liegt 0.8 m von der Rotationsachse entfernt –wo der eigentliche Umsturzmoment ist ist das, was die Auswahl bindet. Filtern Sie zuerst nach Teil, nach Nutzlast zuletzt.
Konkretes Beispiel: Zwei Lieferanten bieten Ihnen einen „2.000-kg-Schweißpositionierer zu verkaufen“ an. Lieferant A bietet einen Spindelstock-Reitstock-Positionierer an; Lieferant B bietet einen L-Typ-Schweißpositionierer an. Wenn Ihr Teil ein ist 3 m I-Träger, bei dem alle vier Seiten verschweißt werden müssen, Die Einheit von Lieferant A kann drei dieser Flächen überhaupt nicht darstellen – die Nutzlast ist irrelevant, da die Rotationsachse, die sie erreichen würde, nicht existiert. Der Typ, nicht die Zahl, entscheidet über das Ergebnis. Aus diesem Grund beginnt dieser Leitfaden mit der Geometrie und endet mit dem Datenblatt, niemals umgekehrt.
Zweite, Der Typ entscheidet über die Koordination. Wenn sich der Positionierer als externe Achse mit Ihrem Roboter bewegen muss, Sie benötigen einen Servopositionierer mit einer Steuerung, die externe Achsen sauber deklariert – erhältlich für die Mehrachsenreihe ROBOPTIX B008–B012. Ein billiges einachsiges Getriebe könnte Ihren Teil halten, aber es kann nicht koordinieren, Und diese Einschränkung zeigt sich an dem Tag, an dem Sie versuchen, eine Naht zu schweißen, bei der beide Maschinen gleichzeitig bewegt werden müssen.
Die sechs ROBOPTIX-Positioniererfamilien
ROBOPTIX baut sechs Stellungsreglerfamilien, Keiner von ihnen dreht Rollen (Wir drehen das Teil zwischen angetriebenen Zentren, auf einem Rundtisch, oder auf einer Kipp-/Kippachse – niemals auf Leerlaufrollen). Wählen Sie die Familie aus der dominanten Geometrie Ihres Teils aus, Dann dimensionieren Sie es nach Moment und Genauigkeit.
Spindelstock-Reitstock-Positionierer
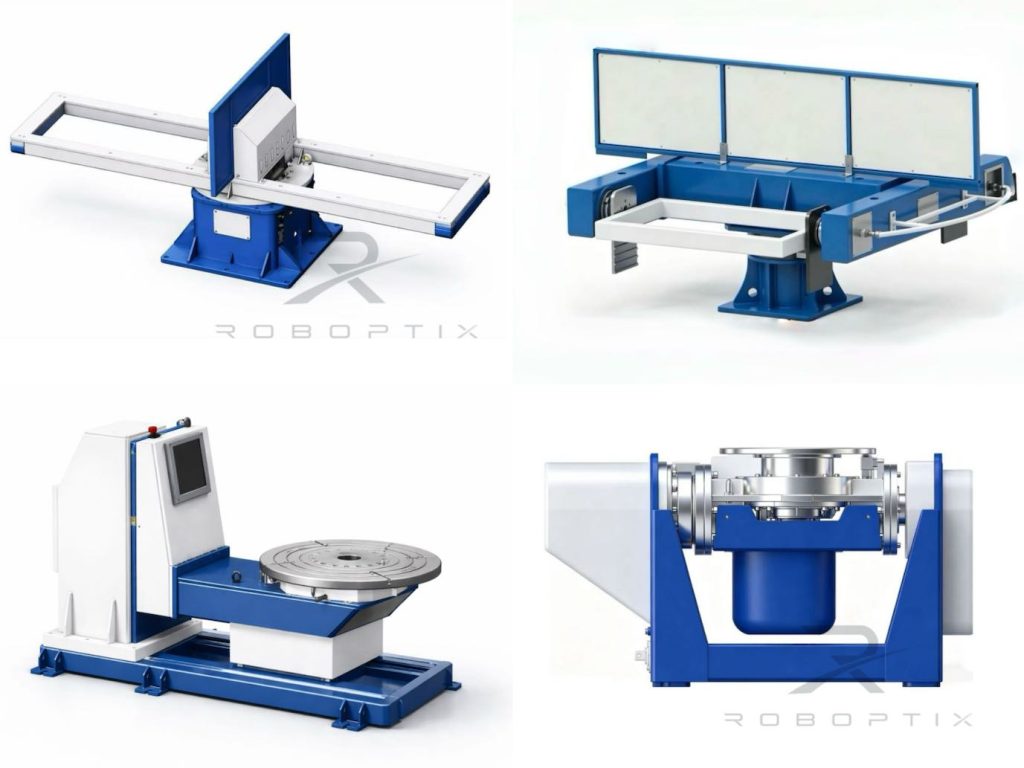
Zwei gegenüberliegende Zentren drehen ein langes Teil um die eigene Achse: einen angetriebenen Spindelstock und einen Spannreitstock. Am besten für Schäfte geeignet, Rohre, Röhren, Druckbehälterhüllen, und Windturmabschnitte, bei denen die Naht entlang der Achse verläuft und nur eine Drehung – keine Neigung – erforderlich ist. Das Teil wird zwischen Zentren gehalten und gedreht; So schweißen Sie einen Zylinder ohne Kran und ohne Walzendrehen. Bemessen Sie es anhand der maximalen Masse zwischen den Spitzen und dem Auslegermoment am Reitstock, nicht nur das Gesamtgewicht.
Einachsiger Drehpositionierer
Eine einzelne Drehachse – ein Drehtisch oder eine Frontplatte – dreht das Teil um eine Achse, wobei das Teil auf seiner Vorderseite montiert ist und nicht zwischen Spitzen gehalten wird. Am besten für Flansche geeignet, Ringe, Scheiben, runde Platten, und runde Teile, die nur gedreht werden müssen (nicht kippen) und auf einer Seite montieren. Es ist das einfachste, günstigste Familie; Größe entsprechend der Tragfähigkeit des Tisches und das Radialmoment des montierten Teils. Wählen Sie es gegenüber einem Spindelstock-Reitstock-Positionierer, wenn es sich bei dem Teil um eine Scheibe handelt- oder ringförmig und auf einer Fläche montiert, nicht zwischen Zentren.
L-Typ-Schweißpositionierer
Eine L-förmige Konfiguration kombiniert eine horizontale Drehachse mit einer vertikalen Neigungsachse, So kann ein langer Teil sowohl gedreht als auch in die Vertikale gedreht werden. Am besten für Balken geeignet, Boxen, Rahmen, und Plattenbaugruppen, die mehrere Flächen in einer Halterung verschweißen müssen. Die L-Geometrie bietet Spielraum für lange Abschnitte und sorgt dennoch für eine flache Schlagfläche. Wenn Ihr Teil vier schweißbare Flächen hat und Sie es satt haben, es immer wieder neu zu befestigen, Ein L-Typ-Schweißpositionierer ist normalerweise die Antwort.
U-Typ-Schweißpositionierer
Ein U-förmiger Rahmen lagert das Teil auf einer kombinierten Dreh-Kipp-Achse mit offenem Umschlag. Am besten für große, sperrig, oder unregelmäßige Rahmen und Schweißteile, die für einen L-Typ-Schweißpositionierer zu groß oder unhandlich sind. Das offene U bietet Platz für große Abschnitte, Vorrichtungen, und Werkzeuge, und hat typischerweise ein höheres Kippmoment für schwere Lasten, außermittige Lasten. Wählen Sie den U-Typ gegenüber dem L-Typ, wenn die Grundfläche oder Masse des Teils das übersteigt, was der L-Typ sicher aufnehmen kann.
Horizontaler 3-Achsen-Drehpositionierer
Durch Neigen und Drehen sowie eine lineare oder sekundäre Drehachse kann der Controller nahezu jede Kontur ausrichten. Am besten für Komplexe, Multiorientierungsnähte – Gussteile, Schweißkonstruktionen mit gemischter Geometrie, und Teile, bei denen eine Drehung oder Drehung nicht jedes Gelenk erreichen kann. Der ROBOPTIX B008–B012 Hier sitzen mehrachsige Servoeinheiten, mit der Genauigkeit, eine Naht durch kontinuierliche Neuausrichtung zu halten. Dies ist die Familie, die angegeben werden soll, wenn kein einfacherer Typ passt.
Vertikaler Kipppositionierer
Eine Kipp-/Kippachse dreht das Teil übereinander oder auf den Kopf, um die gegenüberliegende Seite darzustellen, meist kombiniert mit einer Drehachse. Am besten geeignet für Grobblech- und Kastenprofile, die zum beidseitigen Schweißen ohne Kran gewendet werden müssen. Durch den Flip entfallen Kranzyklen, Heftschweißungen, Und Bearbeitungszeit , und es bleibt die Verbindung auf der zweiten Seite flach ausrichten, anstatt eine Überkopfschweißung zu erzwingen . Für Grobblech, Ein vertikaler Kipppositionierer ist oft der größte verfügbare Durchsatzgewinn.
Die drei Prüfungen, die über den Typ entscheiden
Geometrie zuerst
Ordnen Sie das Teil einer Familie zu, bevor Sie ein Datenblatt lesen.
Lang und rotierend (zwischen Zentren) → Spindelstock-Reitstock-Positionierer.
Runde Scheibe oder Ring (auf einem Gesicht montiert) → Einachsiger Drehpositionierer.
Lang und mehrseitig → L-Typ-Schweißpositionierer.
Groß und unregelmäßig → U-förmiger Schweißpositionierer.
Keine einzelne einfache Ausrichtung erreicht jede Naht → Horizontaler 3-Achsen-Rotationspositionierer.
Grobblech benötigt beide Seiten → Vertikaler Kipppositionierer.
Die Vergleichstabelle unten erleichtert die Entscheidung auf einen Blick.
Belastung und Kippmoment
Sobald die Familie ausgewählt ist, Passen Sie es sofort an, nicht Masse. Berechnen Sie das Kippmoment als Gewicht multipliziert mit dem Abstand des Schwerpunkts von der Rotationsachse, und addieren Sie die Trägheit für die Betriebsgeschwindigkeit. Ein auf dem Papier perfekter Positionierer für ein zentriertes 2-Tonnen-Teil kann bei einem 1,5-Tonnen-Teil, das außermittig hängt, lautlos versagen. Geben Sie in der Ausschreibung das Moment und die Trägheit an; Machen Sie die Lieferantengröße auf diese, nicht auf die Broschürennutzlast.
Versteckte Spezifikationen: Gegenreaktion, Steifheit, Drift
Die Nummer, die den Schweißpositionierer verkauft, ist selten die Nummer, die ihn schweißt. Spiel bei Richtungsumkehr, Torsionssteifigkeit bei seitlicher Belastung, und thermische Drift vorbei Ein Arbeitszyklus entscheidet über die tatsächliche Nahtqualität. Bitten Sie den Lieferanten, das Umkehrspiel und die Steifigkeit unter Last nachzuweisen oder von Ihnen messen zu lassen. Wenn sie keine Methode haben, diese anzuzeigen, diese Abwesenheit ist selbst die Antwort, und es zeigt Ihnen, wie viel vom Datenblatt aus Messungen und Marketing besteht.
Genauigkeit und wie man sie überprüft
Genauigkeit wird angegeben, nicht angenommen. ROBOPTIX ist ISO 9001-zertifiziert und meldet die Genauigkeit des Schweißpositionierers anhand von ISO 9283:1998-abgestimmte Metriken – Posengenauigkeit AP und Posenwiederholbarkeit RP – sodass die Zahlen bei allen Lieferanten dasselbe bedeuten. Für enge Toleranzen, Unterstützung der Laser-Tracker-Verifizierung durch Dritte oder vor Ort gemäß ISO 9283, wenn Ihr Teil montiert und betriebswarm ist, nicht nur ein leerer Kaltlauf. Die Bedingungen sind die Zahl; eine Wiederholbarkeitszahl ohne ihre Last, Temperatur, und Geschwindigkeit ist eine halbe Wahrheit.
Vergleich der Stellungsreglertypen
Für die vollständige Aufschlüsselung der einzelnen Spezifikationen aller sechs Familien, siehe den entsprechenden Vergleich Typen von Schweißpositionierern: Seite an Seite .
| Familie | Bestes Werkstück | Äxte | Nutzlastklasse |
| Spindelstock Reitstock | Wellen, Rohre, Schiffshüllen, lange Zylinder | Drehen | Leicht–schwer, lang |
| Einachsiger Rotationsantrieb | Flansche, Ringe, Scheiben, runde Platten (nur drehen) | Drehen (eine achse) | Leicht–mittel |
| L-Typ | Balken, Boxen, Rahmen, Teller (vielschichtig) | Neigung + drehen | Leicht–mittel |
| U-Typ | Groß, sperrig, unregelmäßige Rahmen | Neigung + drehen | Mittelschwer |
| Horizontal 3-Achsen | Castings, gemischte komplexe Nähte | Neigung + drehen + linear/2. Drehung | Mittelschwer |
| Vertikale Neigung | Grobblech, Kastenabschnitte (beide seiten) | Drehen/Neigen + drehen | Mittelschwer |
Ausgearbeitete Beispiele
Strukturbalken (langer I-Träger, vier Gesichter)
Bei einem I-Träger müssen alle vier Seiten verschweißt sein. Ein Spindelstock-Reitstock-Positionierer dreht ihn nur, Drei Gesichter bleiben unerreichbar. Ein L-Typ-Schweißpositionierer neigt den Strahl in die Vertikale und dreht ihn, Präsentiert jede Seite flach in einer Halterung – kein erneutes Fixieren, kein Kran. Dies ist der L-Type-Koffer wie aus dem Lehrbuch.
Druckbehältermantel (langer Zylinder, Axialnaht)
Eine zylindrische Hülle mit einer Naht entlang ihrer Achse muss nur gedreht werden. Ein Spindelstock-Reitstock-Positionierer dreht ihn zwischen angetriebenen und mitlaufenden Zentren – keine Drehrollen, kein Kran – Einhaltung der Umfangs- und Längsschweißnähte in flacher Lage . Lang, Uniform, rotierend: Spindelstock Reitstock ist die richtige und günstigste Passform.
Flansch oder runde Platte (nur drehen)
Ein Flansch oder eine kreisförmige Platte muss nur um seine Achse gedreht werden, auf einer Fläche montiert und nicht zwischen den Zentren gehalten. Ein einachsiger Drehpositionierer dreht es auf einem Drehtisch oder einer Frontplatte – ohne Neigung, kein Flip, die einfachste und günstigste Passform. Für einen Ring oder eine Scheibe, Wählen Sie einen einachsigen Rotationsmotor anstelle eines Spindelstock-Reitstock-Positionierers; für einen langen Zylinder, Wählen Sie das Gegenteil.
Unregelmäßiges Casting (gemischte Nähte, keine einheitliche Orientierung)
Ein Guss mit Nähten an Flächen, die kein einziger Flip erreicht, erfordert eine ständige Neuorientierung. Ein horizontaler 3-Achsen-Drehpositionierer (ROBOPTIX B008–B012) hält das Teil und richtet jede Verbindung nacheinander flach aus. Keine einfachere Familie kann das schaffen; spezifizieren Eine 3-Achse verhindert hier die Fehlspezifikationsstrafe eine Maschine zu kaufen, die die Arbeit nicht erreichen kann.
Jenseits des Positionierers: Baue die Zelle
Der Positionierer ist eine Achse einer Zelle, keine eigenständige Maschine. ROBOPTIX pairs it with a 7th Axis Robot Rail System that extends robot reach and a Robot Base / Robotersockel, der gibt die ganze Zelle ein stabiles Fundament . Um diese Plattform herum aufgebaut, sind sie vollständig, anwendungsbereite Arbeitsplätze: koordinierte Schweißzellen, no-programming vision-guided cells and turnkey workstations for welding, Laser , Handhabung und Palettierung , tragbare kollaborative Einheiten und mobile Fernsysteme . Wenn Ihr Teil nicht mit einer Katalogform übereinstimmt, Unser benutzerdefiniertes Positioniererprogramm passt es an die Geometrie an . Weil ROBOPTIX ISO 9001-zertifiziert ist und in der Regel 50–70 % günstiger ist als vergleichbare Geräte ausländischer Marken, während die Genauigkeit gemäß ISO angegeben wird 9283:1998 Methodik, Der Positionierer ist selten das Budgetproblem – die Angabe des falschen Typs schon.
Ihre RFQ-Checkliste: Schicken Sie uns diese 6 Eingaben
Diese Checkliste ist die Kurzfassung für Ihre Ausschreibung. Für die vollständige Käufer-Checkliste – Budgetbereiche, Akzeptanzkriterien, und rote Fahnen – siehe Checkliste für den Kauf von Schweißpositionierern.
In der Einleitung wurde eine Checkliste versprochen, die Sie in eine Ausschreibung einfügen können. Hier ist es. Senden Sie diese sechs Eingaben und ROBOPTIX sendet Ihnen vor dem Kauf eine Typ- und Momentangabe zurück – unverbindlich, und keine Paywall, die die Mathematik verbirgt (P09). Je vollständiger die Eingabe, Je strenger die Spezifikation; Eine einzeilige E-Mail mit dem Titel „Schweißpositionierer zum Verkauf senden“ wird fast immer mit der falschen Maschine beantwortet.
| Eingang | Was soll ich senden? | Warum es den Typ bestimmt |
| Teilzeichnung (2D/3D) | SCHRITT, DWG, oder PDF mit markierten Maßen und Schweißstellen | Zeigt die vorherrschende Geometrie → welche der sechs Familien passt |
| Masse + Schwerpunkt | Gesamtgewicht und Schwerpunktversatz von der Rotationsachse | Legt das Kippmoment fest, nicht nur Nutzlast |
| Arbeitszyklus & Geschwindigkeit | Schweißungen pro Schicht, Umdrehungen pro Minute, Beschleunigungs-/Verzögerungsprofil | Treibt Trägheit an, Steifheit, und thermische Driftdimensionierung |
| Toleranzband | Erforderliche Posengenauigkeit AP / Wiederholgenauigkeit RP | Entscheidet Servograd und ISO 9283:1998 Verifizierungsbedarf |
| Roboter machen & Schnittstelle | Marke, Controller-Modell, Externes Achsenprotokoll | Bestätigt eine saubere Koordination als externe Achse |
| Durchsatzziel | Teile pro Stunde und Zeitbudget für Handhabung/Montage | Flaggen, bei denen ein vertikaler Kipppositionierer oder 7Das Axis Robot Rail System macht Kranzyklen überflüssig |
Eine vollständige Ausschreibung informiert uns auch über den Budgetrahmen und alle nicht standardmäßigen Einschränkungen – ROBOPTIX unterstützt nicht standardmäßige Anpassungen und ist ISO 9001-zertifiziert, Der Preis liegt in der Regel 50–70 % unter dem der entsprechenden ausländischen Marken und die Berichtsgenauigkeit entspricht ISO 9283:1998 Methodik. Senden Sie die sechs oben genannten Eingaben und wir teilen Ihnen die Familie mit, die aktuelle Bewertung, und die Aufnahmekriterien schriftlich.
Wenn ein Positionierer nicht die Antwort ist
Ein Schweißpositionierer zum Verkauf ist nicht immer der richtige Kauf. Bei Kleinteilen kann ein Bediener die Teile von Hand umdrehen, für lose Toleranzen (±1 mm), oder für echten High-Mix, Arbeit mit geringem Volumen, die vorrichtungsfreien und manuellen Ansätze gewinnen oft bei den Gesamtkosten. Prüfen Sie jeden neuen Lieferanten, bevor Sie sich verpflichten, und wägen Sie die fünfjährigen Gesamtbetriebskosten gegen den Aufkleber ab – das günstige Angebot ist oft die teure Maschine. Geben Sie den Positionierer dort aus, wo das Teil es rechtfertigt; Überspringen Sie es dort, wo es nicht der Fall ist. Urteil, kein Ritual, schont das Budget.
Häufig gestellte Fragen
Q: Welche Art von Schweißpositionierer benötige ich??
A: Beginnen Sie mit der Geometrie Ihres Teils, nicht die Nutzlast. Lange rotierende Teile (Wellen, Rohre, Schiffshüllen) Ich möchte einen Spindelstock-Reitstock-Positionierer; Runde Scheiben und Ringe, die auf einer Fläche montiert sind, benötigen einen einachsigen Drehpositionierer; lange mehrseitige Teile (Balken, Rahmen) Ich möchte einen L-Typ-Schweißpositionierer; Große, unregelmäßige Rahmen benötigen einen U-förmigen Schweißpositionierer; Für gemischte und komplexe Nähte ist ein horizontaler 3-Achsen-Drehpositionierer erforderlich; Grobblech, das beide Seiten benötigt, benötigt einen vertikalen Kipppositionierer. Bemessen Sie dann das Kippmoment und überprüfen Sie die Genauigkeit gemäß ISO 9283:1998.
Q: Was ist der Unterschied zwischen einem Spindelstock-Reitstock-Positionierer und einem L-Typ-Schweißpositionierer??
A: Ein Spindelstock-Reitstock-Positionierer dreht ein langes Teil nur um seine eigene Achse – ideal für zylindrische Nähte. Ein L-Typ-Schweißpositionierer fügt eine Neigungsachse hinzu, So kann das Teil auch in die Vertikale gedreht werden und mehrere Flächen flach in einer Halterung dargestellt werden. Wenn Ihr Teil mehr als eine schweißbare Fläche hat, Der L-Typ macht eine erneute Befestigung überflüssig, was bei einem Spindelstock-Reitstock-Positionierer nicht möglich ist.
Q: Wann wähle ich einen einachsigen Drehpositionierer anstelle eines Spindelstock-Reitstock-Positionierers??
A: Beide drehen das Teil um eine Achse, aber ein einachsiger Drehpositionierer montiert das Teil auf einem Drehtisch oder einer Frontplatte (Flansche, Ringe, Scheiben, runde Platten), während ein Spindelstock-Reitstock-Positionierer ein langes Teil zwischen angetriebenen und mitlaufenden Spitzen spannt (Wellen, Rohre, Schiffshüllen). Wenn es sich bei dem Teil um eine Disc handelt- oder ringförmig und auf einer Fläche montiert, Wählen Sie „Einachsige Rotation“.; wenn es lang ist und sich zwischen den Zentren um seine eigene Achse dreht, Wählen Sie Spindelstock Reitstock.
Q: Kann ein Schweißpositionierer alle Geometrien verarbeiten??
A: Ein horizontaler 3-Achsen-Drehpositionierer (der ROBOPTIX B008–B012-Reihe) dürfen, weil es kippt, dreht sich, und fügt eine lineare oder sekundäre Drehachse hinzu, um nahezu jede Kontur auszurichten. Es ist die flexibelste Familie und die richtige Wahl, wenn kein einfacherer Typ passt – und das zu höheren Kosten als ein Einzweckgerät, Deshalb sollte die Geometrie den ersten Schnitt bestimmen.
Q: Wie überprüfe ich die Genauigkeit eines Schweißpositionierers vor dem Kauf??
A: Bitten Sie den Lieferanten, die Posengenauigkeit AP und die Posenwiederholbarkeit RP gemäß ISO anzugeben 9283:1998, mit Ladung, Temperatur, und Geschwindigkeit angegeben – denn die Bedingungen sind die Zahl. ROBOPTIX ist ISO 9001-zertifiziert und meldet die Genauigkeit anhand von ISO 9283:1998-ausgerichtete Metriken, und unterstützt die Laser-Tracker-Verifizierung durch Dritte oder vor Ort, während Ihr Teil montiert und auf Temperatur ist. Eine Wiederholbarkeitszahl ohne diese Bedingungen ist eine halbe Wahrheit.
Ein zu verkaufender Schweißpositionierer ist nur dann ein guter Kauf, wenn der Typ zum Teil passt. Beginnen Sie mit der Geometrie – Spindelstock-Reitstock-Positionierer für lange Rotationsarbeiten, Einachsiger Drehpositionierer für Flansche und Ringe, L-Typ-Schweißpositionierer für mehrseitige Träger, U-förmiger Schweißpositionierer für große, unregelmäßige Rahmen, Horizontaler 3-Achsen-Drehpositionierer für gemischte Nähte, Vertikaler Kipppositionierer für Grobblech – messen Sie dann das Kippmoment und überprüfen Sie die Genauigkeit gemäß ISO 9283:1998. ROBOPTIX ist ISO 9001-zertifiziert, deckt alle sechs Familien ab, Der Preis liegt in der Regel 50–70 % unter dem der ausländischen Markenäquivalente, während die Genauigkeit anhand einer vergleichbaren Methode angegeben wird. Senden Sie uns Ihre Teilezeichnung und den Arbeitszyklus und wir spezifizieren die Familie, die aktuelle Bewertung, und die Akzeptanzkriterien – bevor Sie kaufen, nicht danach.
Ich bin mir nicht sicher, welches Schweißpositionierer Typ passt zu Ihrem Teil?
Schicken ROBOPTIX Ihre Teilezeichnung und Einschaltdauer für eine kostenlose Typ- und Momentenspezifikation.
Über den Autor
Erfahrung & Anmeldeinformationen
Spezialist für die Integration von Roboterschweißsystemen mit 12+ Jahre direkte Projekterfahrung mit Schwerpunkt auf der Auswahl und Integration von Roboterpositionierern. Hat beratend zur Seite gestanden 300+ Fabriken in ganz Nordamerika, Europa, und Asien. Alle Spezifikationsdaten in diesem Artikel stammen aus tatsächlichen H / B / L / Produktdatenblätter der U-Serie.
Unternehmenshintergrund: 26+ Jahre Erfahrung in der Schweißautomatisierungstechnik, 40+ aktive Patente, 1,500+ abgeschlossene Projekte weltweit, etwa 70% einschließlich der Integration eines Roboterpositionierers.
Zertifizierungen
- ISO 9001: 2015 (GB/T 19001-2016) — Qualitätsmanagementsystem
- GJB 9001C-2017 – Qualitätsmanagementsystem für Militär-/Waffenausrüstung
- EU CE – Maschinenrichtlinie 2006/42/EG (Zert. NEIN. M.2026.206.C134866)
- High-Tech-Unternehmen – Zert. NEIN. GR202341000595 (Ausgestellt im November. 2023)
Zuletzt aktualisiert: Jun 2026
VERWANDTE BEITRÄGE

Wartungshandbuch für Roboterschweißzellen: Best Practices, Zeitplan & Fehlerbehebung 2026

Bodenschiene vs. Overhead-Roboter mit 7. Achse: Installation, Sicherheit & Auswahlhilfe

Roboterpositionen ROI: Wie viel kostet Sie manuelles Schweißen tatsächlich??

Der komplette Anfängerleitfaden für Roboterpositionierer: Alles, was Sie wissen müssen

So wählen Sie die richtige Roboterschweißzelle für Ihr Geschäft aus? Single-Station vs. Zwei Stationen (2026 Vollständiger Leitfaden)
