


Stasiun Kerja Robot Khusus Dan Produsen Sistem Laser



Dijual Positioner Pengelasan: Cara Memilih Tipe yang Tepat untuk Bagian Anda (Stok bagian depan, Tipe-L, Tipe-U, Horisontal 3 Sumbu, Putar Sumbu Tunggal, Kemiringan Vertikal)
Ketik “welding positioner untuk dijual” dan Anda mendapatkan ratusan listingan—Headstock Tailstock Positioner, Positioner Pengelasan Tipe-L, Positioner Pengelasan Tipe U, Pemosisian Putar 3 Sumbu Horisontal, Pemosisian Putar Sumbu Tunggal, dan Vertical Tilting Positioner—paling banyak dijelaskan berdasarkan muatan dan harga saja. Payload adalah filter pertama yang salah. Filter kanan pertama adalah bagian Anda: bentuknya, distribusi bobotnya, dan sambungan yang sebenarnya perlu Anda tampilkan di flat (1G/1F) posisi. Artikel ini adalah panduan pembeli untuk memilih jenis positioner pengelasan yang tepat untuk benda kerja Anda, diambil dari penerapan lapangan ROBOPTIX pada baja struktural, bejana tekan, dan fabrikasi alat berat. Kami mencakup enam keluarga positioner yang dibuat ROBOPTIX, pemeriksaan beban dan akurasi yang penting, dan daftar periksa pilihan yang dapat Anda masukkan langsung ke RFQ berikutnya.
Sebuah positioner pengelasan untuk dijual hanya merupakan pembelian yang baik jika secara fisik dapat memutar bagian spesifik Anda ke posisi di mana pengelasan paling mudah. Kedengarannya jelas; ini adalah langkah yang dilewati sebagian besar tabel pengadaan. Jenis mesin—bukan brosurnya—menentukan apakah sambungan Anda akan rata atau melawan gravitasi, dan apakah operator Anda melakukan pengelasan menuruni bukit atau bergulat di kolam menanjak . Mulailah dengan geometri; diakhiri dengan lembar spesifikasi.
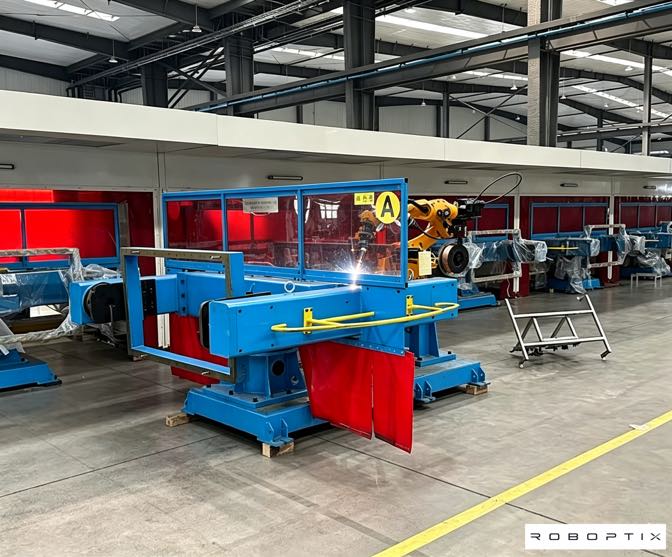
Mengapa Pemilihan Jenis Mengalahkan Filter Payload
Tugas setiap pengatur posisi pengelasan adalah menggerakkan sambungan ke posisi datar sehingga gravitasi menjadi stabildia melelehkan kolam alih-alih melawannya. Apakah hal ini mungkin terjadi tergantung pada sumbu gerak mesin, bukan nomor muatannya. A 2,000 peringkat kg memberi tahu Anda bahwa sumbu dapat memutar massa terpusat; tidak disebutkan apa pun tentang a 1,500 bagian kg yang pusat gravitasinya berada 0.8 m dari sumbu rotasi—di mana momen jungkir balik yang sebenarnya itulah yang mengikat pilihan. Filter berdasarkan bagian terlebih dahulu, dengan muatan terakhir.
Contoh konkrit: dua pemasok mengutip Anda “pengatur posisi pengelasan 2.000 kg untuk dijual.” Pemasok A menawarkan Headstock Tailstock Positioner; Pemasok B menawarkan Positioner Pengelasan Tipe-L. Jika bagian Anda adalah a 3 m I-balok yang keempat permukaannya perlu dilas, Unit Pemasok A tidak dapat menampilkan ketiga permukaan tersebut sama sekali—muatan tidak relevan karena sumbu rotasi yang akan menjangkau ketiga permukaan tersebut tidak ada. Jenisnya, bukan nomornya, memutuskan hasilnya. Itulah sebabnya panduan ini diawali dengan geometri dan diakhiri dengan lembar spesifikasi, tidak pernah sebaliknya.
Kedua, tipe menentukan koordinasi. Jika positioner harus bergerak sebagai sumbu eksternal dengan robot Anda, Anda memerlukan pengatur posisi servo dengan pengontrol yang mendeklarasikan sumbu eksternal dengan rapi—tersedia di seluruh rentang multi-sumbu ROBOPTIX B008–B012. Gearbox sumbu tunggal yang murah mungkin dapat membantu Anda, tapi tidak bisa berkoordinasi, dan batasan itu muncul pada hari Anda mencoba mengelas jahitan yang mengharuskan kedua mesin digerakkan secara bersamaan.
Enam Keluarga Positioner ROBOPTIX
ROBOPTIX membangun enam keluarga positioner, tak satu pun dari mereka yang membalikkan badan (kami memutar bagian di antara pusat yang digerakkan, di atas meja putar, atau pada sumbu miring/balik—jangan pernah pada roller yang menganggur). Pilih keluarga dari geometri dominan bagian Anda, lalu ukur momen dan akurasinya.
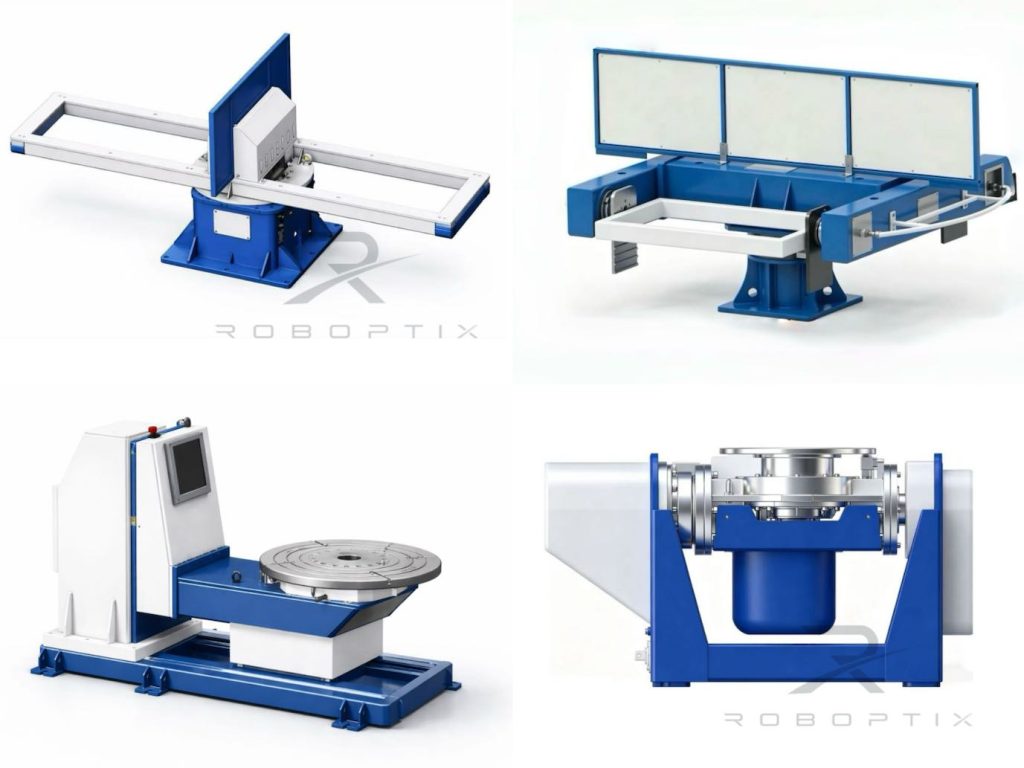
Pengatur Posisi Tailstock Headstock
Dua pusat yang berlawanan memutar bagian panjang pada porosnya sendiri: headstock yang digerakkan dan tailstock idler. Terbaik untuk poros, pipa, tabung, cangkang bejana tekan, dan bagian menara angin yang jahitannya membentang sepanjang sumbu dan hanya diperlukan rotasi—bukan kemiringan. Bagian tersebut diapit di antara pusat dan diputar; beginilah cara mengelas silinder tanpa derek dan tanpa memutar gulungan. Ukur pada massa maksimum antara pusat dan momen kantilever di tailstock, bukan hanya berat total.
Pemosisian Putar Sumbu Tunggal
Sumbu putar tunggal—meja putar atau pelat muka—memutar bagian sekitar satu sumbu dengan bagian dipasang pada permukaannya, bukan ditempatkan di antara pusat-pusatnya.. Terbaik untuk flensa, cincin, cakram, piring melingkar, dan bagian bulat yang hanya perlu diputar (tidak miring) dan pasang di satu sisi. Ini adalah yang paling sederhana, keluarga paling terjangkau; ukur pada tabel kapasitas beban dan momen radial dari bagian yang dipasang. Pilihlah daripada Headstock Tailstock Positioner jika komponennya berbentuk cakram- atau berbentuk cincin dan dipasang di muka, bukan antar pusat.
Positioner Pengelasan Tipe-L
Konfigurasi berbentuk L menggabungkan sumbu putar horizontal dengan sumbu kemiringan vertikal, jadi bagian yang panjang bisa berputar dan terbalik ke vertikal. Terbaik untuk balok, kotak, bingkai, dan rakitan pelat yang memerlukan beberapa permukaan yang dilas dalam satu dudukan. Geometri L memberikan kelonggaran untuk bagian yang panjang namun tetap menampilkan permukaan datar. Jika bagian Anda memiliki empat permukaan yang dapat dilas dan Anda bosan melakukan pemasangan ulang, Positioner Pengelasan Tipe-L biasanya merupakan jawabannya.
Positioner Pengelasan Tipe U
Bingkai berbentuk U menopang bagian tersebut pada sumbu miring dan putar gabungan dengan selubung terbuka. Terbaik untuk ukuran besar, tebal, atau rangka dan lasan yang tidak beraturan terlalu besar atau janggal untuk Positioner Pengelasan Tipe-L. U terbuka memberikan izin untuk bagian yang luas, perlengkapan, dan perkakas, dan biasanya memiliki rating momen jungkir balik yang lebih tinggi untuk barang berat, beban di luar pusat. Pilih Tipe-U dibandingkan Tipe-L ketika tapak atau massa komponen melebihi kemampuan Tipe-L untuk ditopang dengan aman.
Pemosisian Putar 3 Sumbu Horisontal
Kemiringan plus putar plus sumbu putar linier atau sekunder memungkinkan pengontrol mengarahkan hampir semua kontur. Terbaik untuk kompleks, jahitan multi-orientasi—coran, pengelasan geometri campuran, dan bagian-bagian yang sekali dibalik atau diputar tidak dapat menjangkau setiap sambungan. ROBOPTIX B008–B012 unit servo multi-sumbu ada di sini, dengan akurasi untuk menahan jahitan melalui reorientasi terus menerus. Ini adalah keluarga yang menentukan ketika tidak ada tipe yang lebih sederhana yang cocok.
Pemosisian Miring Vertikal
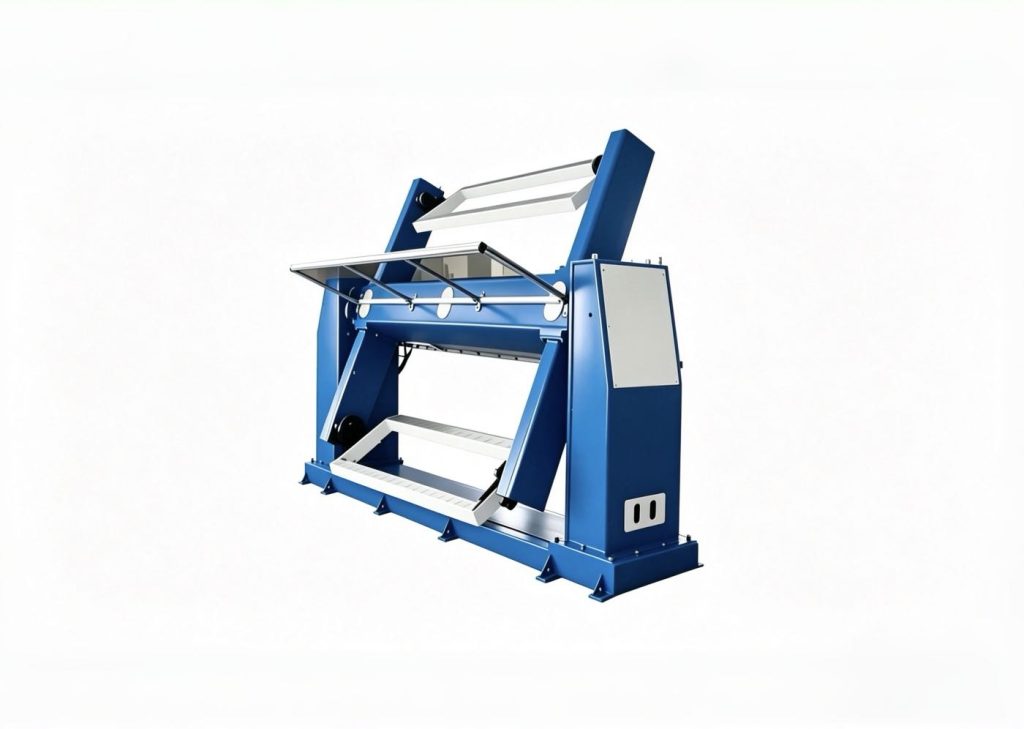
Sumbu balik/miring memutar bagian dari ujung ke ujung atau ujung atas untuk menampilkan sisi yang berlawanan, biasanya dikombinasikan dengan sumbu putar. Paling baik untuk bagian pelat dan kotak berat yang harus dibalik untuk mengelas kedua sisinya tanpa derek. Flip menghilangkan siklus derek, paku las, Dan waktu penanganan , dan itu terus berlanjut sambungan rata di sisi kedua alih-alih memaksakan pengelasan di atas kepala . Untuk pelat berat, Vertical Tilting Positioner seringkali merupakan satu-satunya perolehan throughput terbesar yang tersedia.
Tiga Pemeriksaan Yang Menentukan Jenisnya
Geometri Pertama
Petakan bagian tersebut ke sebuah keluarga sebelum membaca lembar spesifikasi.
Panjang dan berputar (antar pusat) → Pengatur Posisi Headstock Tailstock.
Cakram atau cincin bulat (dipasang di wajah) → Pemosisian Putar Sumbu Tunggal.
Panjang dan multi-wajah → Positioner Pengelasan Tipe-L.
Besar dan tidak beraturan → Positioner Pengelasan Tipe U.
Tidak ada satu pun orientasi sederhana yang menjangkau setiap jahitan → Horizontal 3-Axis Rotary Positioner.
Pelat berat membutuhkan kedua sisi → Vertical Tilting Positioner.
Tabel perbandingan di bawah menjadikan ini keputusan sekilas.
Beban dan Momen Pembalikan
Setelah keluarga dipilih, ukurlah pada saat ini, bukan massal. Hitung momen guling sebagai berat dikalikan jarak pusat gravitasi dari sumbu rotasi, dan tambahkan inersia untuk kecepatan tugas. Positioner yang sempurna di atas kertas untuk komponen seberat 2 ton yang berada di tengah dapat gagal secara diam-diam pada komponen seberat 1,5 ton yang digantung di luar pusat.. Nyatakan momen dan inersia dalam RFQ; buat ukuran pemasok menjadi seperti itu, bukan untuk muatan brosur.
Spesifikasi Tersembunyi: Reaksi, Kekakuan, Melayang
Jumlah yang menjual pengelasan positioner jarang sekali jumlah yang mengelasnya. Serangan balik pada pembalikan arah, kekakuan torsi di bawah beban samping, dan penyimpangan termal siklus kerja menentukan kualitas jahitan yang sebenarnya. Minta pemasok untuk mendemonstrasikan—atau membiarkan Anda mengukur—reaksi balik pada pembalikan dan kekakuan akibat beban. Jika mereka tidak memiliki metode untuk menunjukkannya, ketidakhadiran itu sendiri adalah jawabannya, dan ini memberi tahu Anda seberapa banyak lembar spesifikasi yang merupakan pengukuran versus pemasaran.
Akurasi dan Cara Memverifikasinya
Akurasi dilaporkan, tidak diasumsikan. ROBOPTIX bersertifikat ISO 9001 dan melaporkan keakuratan positioner pengelasan menggunakan ISO 9283:1998-metrik yang selaras—akurasi AP dan keterulangan RP—sehingga angka-angka tersebut memiliki arti yang sama di seluruh pemasok. Untuk toleransi yang ketat, mendukung verifikasi pelacak laser pihak ketiga atau di tempat sesuai ISO 9283, dengan komponen Anda terpasang dan pada suhu pengoperasian, bukan sekadar lari dingin yang kosong. Syaratnya adalah angkanya; angka pengulangan tanpa bebannya, suhu, dan kecepatan adalah setengah kebenaran.
Perbandingan Jenis Positioner
Untuk perincian spesifikasi demi spesifikasi lengkap di keenam keluarga, lihat perbandingan khusus Jenis Pengatur Posisi Pengelasan: Berdampingan .
| Keluarga | Benda kerja terbaik | sumbu | Kelas muatan |
| Stok bagian depan | Poros, pipa, cangkang kapal, silinder panjang | Memutar | Ringan – berat, panjang |
| Putar Sumbu Tunggal | Flensa, cincin, cakram, piring melingkar (memutar saja) | Memutar (satu sumbu) | Ringan – sedang |
| Tipe-L | Balok, kotak, bingkai, piring (multi-wajah) | Memiringkan + memutar | Ringan – sedang |
| Tipe-U | Besar, tebal, bingkai tidak beraturan | Memiringkan + memutar | Sedang–berat |
| Horisontal 3 Sumbu | casting, campuran jahitan yang rumit | Memiringkan + memutar + putaran linier/kedua | Sedang–berat |
| Kemiringan Vertikal | Piring berat, bagian kotak (kedua sisi) | Balik/miringkan + memutar | Sedang–berat |
Contoh yang Dikerjakan
Balok Struktural (balok-I yang panjang, empat wajah)
Sebuah balok-I membutuhkan keempat permukaannya yang dilas. Headstock Tailstock Positioner hanya memutarnya, meninggalkan tiga wajah yang tidak dapat dijangkau. Positioner Pengelasan Tipe-L memiringkan balok ke vertikal dan memutarnya, menyajikan setiap permukaan rata dalam satu dudukan—tidak perlu dipasang ulang, tidak ada derek. Ini adalah kasus Tipe-L di buku teks.
Cangkang Kapal Tekanan (silinder panjang, jahitan aksial)
Cangkang silinder dengan jahitan di sepanjang porosnya hanya membutuhkan rotasi. Headstock Tailstock Positioner memutarnya antara pusat penggerak dan idler—tidak ada putaran yang berputar, tidak ada derek—menjaga melingkar dan las memanjang dalam posisi datar . Panjang, seragam, rotasi: Headstock Tailstock adalah pilihan yang tepat dan termurah.
Flange atau Pelat Melingkar (memutar saja)
Pelat flensa atau pelat bundar hanya memerlukan rotasi pada porosnya, dipasang di permukaan, bukan digendong di antara pusat. Pemosisian Putar Sumbu Tunggal memutarnya di atas meja putar atau pelat muka—tanpa kemiringan, tidak ada flip, kecocokan paling sederhana dan paling terjangkau. Untuk cincin atau disk, pilih Single Axis Rotary daripada Headstock Tailstock Positioner; untuk silinder panjang, pilih yang sebaliknya.
Pengecoran Tidak Beraturan (jahitan campuran, tidak ada orientasi tunggal)
Pengecoran dengan jahitan pada permukaan yang tidak dapat dijangkau oleh satu flip pun memerlukan reorientasi terus menerus. Pengatur Posisi Putar 3 Sumbu Horizontal (ROBOPTIX B008–B012) memegang bagian dan mengarahkan setiap sambungan rata secara bergantian. Tidak ada keluarga sederhana yang mampu melakukannya; menentukan sumbu 3 di sini mencegah penalti kesalahan spesifikasi membeli mesin yang tidak dapat mencapai pekerjaan.
Melampaui Positioner: Bangun Sel
Positioner adalah salah satu sumbu sel, bukan mesin yang berdiri sendiri. ROBOPTIX pairs it with a 7th Axis Robot Rail System that extends robot reach and a Robot Base / Alas Robot yang memberi seluruh sel merupakan fondasi yang stabil . Dibangun di sekitar platform itu sudah selesai, stasiun kerja yang siap aplikasi: sel las terkoordinasi, no-programming vision-guided cells and turnkey workstations for welding, laser , penanganan dan pembuatan palet , unit kolaboratif portabel dan sistem seluler jarak jauh . Ketika bagian Anda tidak cocok dengan bentuk katalog, program positioner khusus kami membangunnya sesuai geometri . Karena ROBOPTIX bersertifikat ISO 9001 dan biasanya diberi harga 50–70% di bawah unit merek luar negeri yang setara, serta melaporkan keakuratan per ISO 9283:1998 metodologi, positioner jarang menjadi masalah anggaran—menentukan jenis yang salah adalah penyebabnya.
Daftar Periksa RFQ Anda: Kirimkan Ini kepada Kami 6 masukan
Daftar periksa ini adalah versi singkat untuk RFQ Anda. Untuk daftar periksa pembeli yang lengkap—kelompok anggaran, kriteria penerimaan, dan bendera merah—lihat Daftar Periksa Pembelian Positioner Pengelasan.
Pendahuluan menjanjikan daftar periksa yang dapat Anda masukkan ke RFQ. Ini dia. Kirimkan enam masukan ini dan ROBOPTIX akan mengembalikan spesifikasi jenis dan momen sebelum Anda membeli—tanpa kewajiban, dan tidak ada paywall yang menyembunyikan perhitungannya (P09). Semakin lengkap masukannya, semakin ketat spesifikasinya; email satu baris "kirim positioner pengelasan untuk penawaran penjualan" hampir selalu muncul sebagai mesin yang salah.
| Masukan | Apa yang harus dikirim | Mengapa itu menentukan jenisnya |
| Bagian menggambar (2H/3D) | MELANGKAH, DWG, atau PDF dengan dimensi dan lokasi sambungan las yang ditandai | Mengungkapkan geometri dominan → manakah dari enam kelompok yang cocok |
| Massa + titik berat | Berat total dan CoG diimbangi dari sumbu rotasi | Mengatur momen guling, bukan sekedar muatan |
| Siklus tugas & kecepatan | Pengelasan per shift, rotasi per menit, profil akselerasi/desel | Mendorong inersia, kekakuan, dan ukuran penyimpangan termal |
| Kelompok toleransi | Diperlukan akurasi pose AP / pengulangan RP | Menentukan tingkat servo dan ISO 9283:1998 kebutuhan verifikasi |
| Pembuatan robot & antarmuka | Merek, model pengontrol, protokol sumbu eksternal | Mengonfirmasi koordinasi yang bersih sebagai poros eksternal |
| Target keluaran | Suku cadang per jam dan anggaran waktu penanganan/perbaikan | Tandai tempat Positioner Miring Vertikal atau 7Sistem Rel Robot Sumbu menghilangkan siklus derek |
RFQ yang lengkap juga memberi tahu kita batasan anggaran dan batasan non-standar lainnya—ROBOPTIX mendukung kustomisasi non-standar dan bersertifikat ISO 9001, biasanya diberi harga 50–70% di bawah merek setara di luar negeri sambil melaporkan keakuratan per ISO 9283:1998 metodologi. Kirimkan enam masukan di atas dan kami akan memberitahukan kepada Anda sekeluarga, peringkat momen, dan kriteria penerimaan secara tertulis.
Ketika Positioner Bukanlah Jawabannya
Dijual positioner pengelasan tidak selalu merupakan pembelian yang tepat. Untuk komponen kecil, operator dapat membaliknya dengan tangan, untuk toleransi yang longgar (±1mm), atau untuk campuran tinggi asli, pekerjaan bervolume rendah, pendekatan bebas perlengkapan dan manual sering menang dalam total biaya. Audit pemasok baru sebelum melakukan, dan bandingkan total biaya kepemilikan selama lima tahun dengan stikernya—harga yang murah sering kali berarti mesin yang mahal. Belanjakan pada positioner di mana bagian tersebut membenarkannya; lewati di tempat yang tidak seharusnya. Keputusan, bukan ritual, melindungi anggaran.
Pertanyaan yang Sering Diajukan
Q: Jenis pengatur posisi pengelasan apa yang saya perlukan?
A: Mulailah dari geometri bagian Anda, bukan muatannya. Bagian rotasi yang panjang (poros, pipa, cangkang kapal) ingin Headstock Tailstock Positioner; cakram bundar dan cincin yang dipasang pada permukaan memerlukan Single Axis Rotary Positioner; bagian multi-wajah yang panjang (balok, bingkai) menginginkan Welding Positioner Tipe-L; bingkai besar tidak beraturan memerlukan Positioner Pengelasan Tipe-U; jahitan kompleks campuran menginginkan Positioner Putar 3 Sumbu Horizontal; pelat berat yang membutuhkan kedua sisi menginginkan Vertical Tilting Positioner. Kemudian ukur momen guling dan verifikasi akurasi per ISO 9283:1998.
Q: Apa perbedaan antara Headstock Tailstock Positioner dan Welding Positioner Tipe-L?
A: Headstock Tailstock Positioner memutar bagian panjang pada sumbunya saja—ideal untuk jahitan silinder. Positioner Pengelasan Tipe-L menambahkan sumbu kemiringan, sehingga bagian tersebut juga dapat dibalik menjadi vertikal dan menampilkan beberapa permukaan datar dalam satu dudukan. Jika bagian Anda memiliki lebih dari satu permukaan yang dapat dilas, Tipe-L menghilangkan pengaturan ulang yang tidak bisa dilakukan oleh Headstock Tailstock Positioner.
Q: Kapan saya memilih Single Axis Rotary Positioner dan bukan Headstock Tailstock Positioner?
A: Keduanya memutar bagian sekitar satu sumbu, namun Single Axis Rotary Positioner memasang komponen pada meja putar atau pelat muka (flensa, cincin, cakram, piring melingkar), sementara Headstock Tailstock Positioner menopang bagian panjang antara pusat penggerak dan idler (poros, pipa, cangkang kapal). Jika bagiannya adalah cakram- atau berbentuk cincin dan dipasang di muka, pilih Putar Sumbu Tunggal; jika panjang dan berputar pada porosnya sendiri antar pusat, pilih Headstock Tailstock.
Q: Bisakah satu pengatur posisi pengelasan menangani semua geometri?
A: Pengatur Posisi Putar 3 Sumbu Horizontal (rentang ROBOPTIX B008–B012) Bisa, karena miring, berputar, dan menambahkan sumbu putar linier atau sekunder untuk mengarahkan hampir semua kontur. Ini adalah rangkaian produk yang paling fleksibel dan pilihan yang tepat ketika tidak ada tipe yang lebih sederhana yang cocok—dengan biaya lebih tinggi daripada unit serbaguna, itulah sebabnya geometri harus mendorong pemotongan pertama.
Q: Bagaimana cara memverifikasi keakuratan positioner pengelasan sebelum membeli?
A: Minta pemasok untuk melaporkan keakuratan pose AP dan keterulangan pose RP per ISO 9283:1998, dengan beban, suhu, dan kecepatan dinyatakan—karena kondisinya adalah angka. ROBOPTIX bersertifikat ISO 9001 dan melaporkan akurasi menggunakan ISO 9283:1998-metrik yang selaras, dan mendukung verifikasi pelacak laser pihak ketiga atau di lokasi dengan komponen Anda terpasang dan pada suhu tertentu. Angka pengulangan tanpa kondisi tersebut adalah setengah kebenaran.
Dijual positioner pengelasan adalah pembelian yang baik hanya jika jenisnya sesuai dengan bagiannya. Mulailah dengan geometri—Headstock Tailstock Positioner untuk pekerjaan rotasi panjang, Single Axis Rotary Positioner untuk flensa dan cincin, Positioner Pengelasan Tipe-L untuk balok multi-wajah, Positioner Pengelasan Tipe U untuk rangka besar tidak beraturan, Positioner Putar 3 Sumbu Horizontal untuk jahitan campuran, Positioner Kemiringan Vertikal untuk pelat berat—lalu ukur momen guling dan verifikasi akurasi per ISO 9283:1998. ROBOPTIX bersertifikat ISO 9001, mencakup keenam keluarga, dan biasanya diberi harga 50–70% di bawah merek setara di luar negeri dan melaporkan keakuratan dengan metode yang sebanding. Kirimkan gambar bagian dan siklus tugas Anda kepada kami dan kami akan menentukan keluarganya, peringkat momen, dan kriteria penerimaan—sebelum Anda membeli, bukan setelahnya.
Tidak yakin yang mana pengatur posisi pengelasan jenis sesuai dengan bagian Anda?
Mengirim ROBOPTIX gambar bagian dan siklus tugas Anda untuk spesifikasi tipe dan momen gratis.
Tentang Penulis
Pengalaman & Kredensial
Spesialis integrasi sistem pengelasan robot dengan 12+ pengalaman proyek langsung selama bertahun-tahun yang berfokus pada pemilihan dan integrasi Robot Positioner. Telah memberikan konsultasi kepada 300+ pabrik di seluruh Amerika Utara, Eropa, dan Asia. Semua data spesifikasi dalam artikel ini diambil dari H / B / L / Lembar data produk seri U.
Latar belakang perusahaan: 26+ tahun teknik otomasi pengelasan, 40+ paten aktif, 1,500+ menyelesaikan proyek secara global, sekitar 70% melibatkan integrasi Robot Positioner.
Sertifikasi
- ISO 9001: 2015 (GB/T 19001-2016) — Sistem Manajemen Mutu
- GJB 9001C-2017 — Sistem Manajemen Mutu Peralatan Militer/Senjata
- EU CE — Petunjuk Mesin 2006/42/EC (Sertifikat. TIDAK. M.2026.206.C134866)
- Perusahaan Teknologi Tinggi — Sertifikat. TIDAK. GR202341000595 (Dikeluarkan pada bulan November. 2023)
Terakhir diperbarui: Juni 2026
POSTINGAN TERKAIT

Mengapa Menambahkan Robot Sumbu ke-7? 5 Cara Ampuh untuk Meningkatkan Produktivitas & Pangkas Biaya 2026

Perencanaan Lintasan Otonom pada Tukang Las Robot:Apa Artinya bagi Lini Produksi Anda

Analisis ROI Pengelasan Laser Robot: Apakah Ini Layak untuk Diinvestasikan?

Stasiun Kerja Pengelasan Turnkey: Dari Menggambar hingga Sel Siap Produksi

Bulat vs Persegi Panjang vs Tidak Beraturan: Mencocokkan Konfigurasi Welding Positioner dengan Geometri Benda Kerja
