


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Люфт, Жесткость, и тепловой дрейф: Три скрытых характеристики, определяющие производительность сварочного позиционера
Номера в брошюре простые.. Цифры, определяющие качество сварки, они не учитывают..
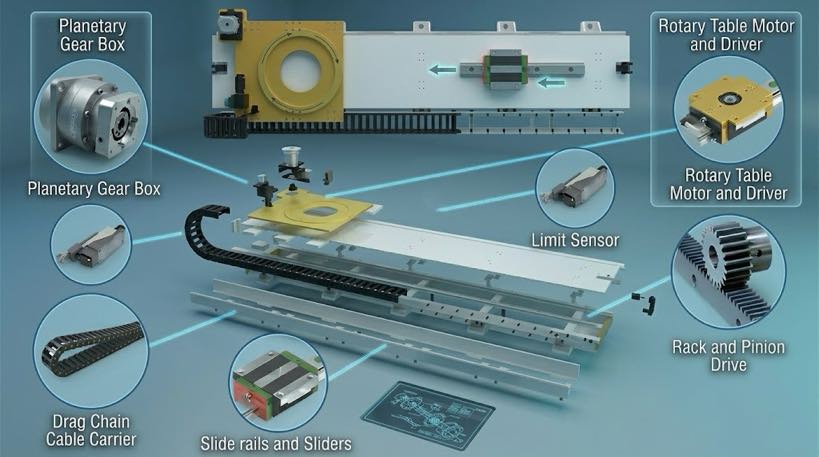
Откройте любой сварочный позиционер каталоге и вы найдете те же обнадеживающие цифры: полезная нагрузка в килограммах, максимальная скорость вращения, и показатель повторяемости примерно ±0,05 мм.. Это настоящие, полезный, и почти всегда измеряется в идеальных условиях. Чего в брошюре не напечатано, так это набора спецификаций, которые на самом деле определяют, будет ли ваш сварной шов проходить там, где должен, — люфт., крутильная жесткость, и тепловой дрейф.
В этой статье рассматриваются три скрытые характеристики, которые отличают позиционера, удерживающего свою позицию, от того, кто просто претендует на это.. В их понимании заключается разница между покупкой по техническому описанию и покупкой по производительности, а также для синхронной роботизированной сварки., в этом разница между чистым швом и бракованной деталью.
Примечание: Технические претензии ниже отражают РОБОПТИКС практика проектирования сервопозиционеров и перекрестные ссылки на рецензируемые исследования по точности позиционирования и поведению сварочной ванны под действием силы тяжести. (Парк и др., 2019, Прикладные науки; Лю и др., 2023, Материалы).
1. Пробел в спецификации
Типичное техническое описание позиционера приводит к полезной нагрузке, скорость, и номер повторяемости. Эти цифры отвечают на вопрос «насколько велик, как быстро, насколько точны в лаборатории». Они не отвечают «насколько точны под вашей нагрузкой, после часа сварки, когда ось меняет направление?«Именно здесь живут скрытые характеристики..
1.1 Что показывают таблицы данных по сравнению с. Что они скрывают
- Опубликовано: Полезная нагрузка, максимальная скорость, повторяемость на базовом радиусе, часто измеряется без нагрузки и при температуре окружающей среды.
- Скрытый: Люфт в трансмиссии, крутильная жесткость под нагрузкой, и позиционный дрейф по мере прогрева сервопривода и редуктора во время смены.
Ни один из трех скрытых параметров не отображается в большинстве спецификаций, поскольку каждый из них сложнее измерить., менее лестно сообщать, и сильно зависит от того, как на самом деле используется позиционер. Тем не менее, каждый из них напрямую атакует то единственное, ради чего существует позиционер.: совместная игра проводится именно там, где ее ожидает программа.
1.2 Слепое пятно покупателя
Разрыв в спецификациях сохраняется, поскольку каталоги пишутся для сравнения., не претендовать. Таблица закупок позволяет сортировать позиционеры по полезной нагрузке и цене.; его невозможно легко отсортировать по люфту или жесткости, потому что эти цифры несовместимы, зависящий от метода, и иногда стыдно. В результате образуется рынок, на котором наиболее важные отличительные черты наименее рекламируются.. Покупатели, которые учатся спрашивать скрытые характеристики, получают немедленное преимущество перед теми, кто выбирает несколько печатных экземпляров — часто при том же бюджете..
2. Люфт: Потерянное движение в трансмиссии
Люфт – это зазор, или «потеря движения,» между сопрягаемыми зубьями шестерни редуктора и компонентами привода. Когда ось меняет направление, выход не перемещается до тех пор, пока не будет занят зазор. Энкодер позиционера может сообщать заданный угол., но физический выходной сигнал отстает на величину люфта.
2.1 Почему люфт разрушает сварные швы
- Ошибка реверса при многопроходных сварных швах: Корневой проход, сваренный по часовой стрелке, и верхний проход, сваренный против часовой стрелки, могут приземляться в разных фактических положениях, если люфт значителен, что приводит к несоосности., неравномерная стопка бисера.
- Синхронизированное движение робота: Когда позиционер является внешней осью робота, люфт вносит фазовую задержку в согласованный путь. Резак и заготовка на мгновение расходятся во мнениях относительно того, где они находятся., больно отслеживать шов.
- Ползучесть при реверсе нагрузки: Тяжелые детали, удерживаемые вблизи точки изменения направления, могут смещаться по мере заполнения зазора., смещение стыка между проходами.
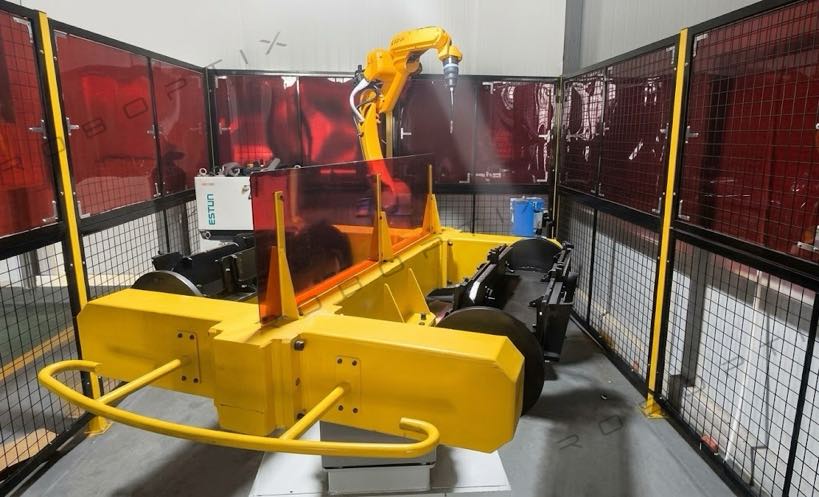
Высококачественные сервопозиционеры устраняют люфт с помощью прецизионных планетарных или гармонических редукторов с предварительно нагруженными шестернями., и посредством схем управления, которые компенсируют известный зазор. The РОБОПТИКС B-серия Сервоприводы сочетают в себе энкодеры высокого разрешения с редукторами с малым люфтом, чтобы заданный и фактический углы оставались выровненными при изменении направления, что очень важно, когда одна и та же деталь сваривается под разными углами за один установ..
2.2 Измерение люфта на практике
Люфт определяется количественно путем подачи команды на небольшое двунаправленное колебание и измерения угловой мертвой зоны, которой выходной сигнал не соответствует.. Хорошо спроектированный сервопозиционер покажет этот диапазон в диапазоне угловых секунд.; агрегат со слабым редуктором может показывать несколько угловых минут — в сотни раз хуже. Для справки, одна угловая минута за раз 350 радиус мм примерно равен 0.10 мм погрешности линейного положения, достаточно, чтобы сместить корневой проход относительно верхнего прохода. При оценке позиционера, запросите тест на разворот, а не доверяйте повторяемости заголовка, поскольку повторяемость обычно измеряется без изменения направления и, следовательно, скрывает сам люфт, вызываемый ошибкой..
3. Торсионная жесткость: Удержание нагрузки, Не просто поднять его
Полезная нагрузка показывает, какую массу может вращать позиционер.. Жесткость на кручение показывает, насколько эта масса отклоняет ось при сварочных усилиях., гравитация, и на него действует инерция. А 1,000 рейтинг в кг ничего не говорит о том, является ли 1,000 кг, нецентральная балка под нагрузкой перекрутит выходной вал на долю градуса.
3.1 Жесткость против. Полезная нагрузка
Два позиционера с одинаковой грузоподъемностью могут иметь очень разную жесткость на кручение.. Тот, что с жестким, Короткий моментный рычаг и жесткий редуктор удерживают деталь устойчиво; гибкий допускает микроповорот, который энкодер не может полностью корректировать в реальном времени. При динамических нагрузках роботизированной сварки, особенно когда горелка давит на соединение, этот изгиб проявляется в виде смещения шва и неравномерного провара..
Понимание дизайна: жесткость имеет решающее значение для больших, не от центра, или консольные нагрузки. Длинная балка, установленная на одном конце (консольный) обеспечивает гораздо большую жесткость на кручение, чем та же масса, сосредоточенная между передней и задней бабками.
3.2 Жесткость и штраф за консоль
Зависимость между массой и жесткостью не является линейной.. Нагрузка, сосредоточенная между передней и задней бабками, поддерживается с обоих концов и вызывает относительно небольшую нагрузку на скручивание.. Та же самая масса, установленная на одном конце одноосного позиционера, становится консолью., умножив крутящий момент на выходном валу на полное плечо рычага. Вот почему полезная точность позиционера часто резко падает, когда центр тяжести детали удаляется от оси вращения.. Таким образом, выбор позиционера исключительно для полной полезной нагрузки может замаскировать недостаток жесткости, который проявляется только при фактическом использовании., нецентральная геометрия — еще одна причина проводить испытания при номинальной смещенной от центра нагрузке, а не доверять каталожному номеру..
4. Термический дрейф: Позиционер, который движется, пока сидит на месте
Серводвигатели и редукторы выделяют тепло во время непрерывной работы.. Поскольку компоненты нагреваются, они микроскопически расширяются, и расширение смещает механический ноль. Энкодер по-прежнему сообщает заданный угол., но физическая ссылка подкралась. Это тепловой дрейф — медленный, ошибка, зависящая от нагрузки и времени, которую не улавливает ни один одноточечный тест повторяемости.
4.1 Где дрифт причиняет боль больше всего
- Длинные одинарные швы: Корпус сосуда под давлением, сваренный за один непрерывный оборот, может заметно смещаться от начала до конца, если во время прохода привод нагревается..
- Многосменное производство: Позиционер, перегревающийся во второй смене, может удерживать ноль, отличный от первого., ухудшение стабильности в течение дня.
- Работа с жесткими допусками: Для деталей с близкими позиционными обозначениями, даже несколько сотых миллиметра сноса нарушает спецификацию.
Смягчение – это инженерия, не волшебство: термостойкие восстановительные материалы, принудительное охлаждение или управление с температурной компенсацией, и процедуры прогрева, которые позволяют оси достичь теплового равновесия перед критической сваркой.. РОБОПТИКС позиционеры включают стратегии управления с учетом температуры, поэтому дрейф прогнозируется и корректируется, а не обнаруживается в сварном шве.
4.2 Количественная оценка дрейфа на скамейке запасных
Термический дрейф измеряется путем регистрации фактического положения контрольной отметки в течение 30–60 минут непрерывного вращения при номинальной нагрузке., затем записываем совокупный сдвиг от холодного старта. Позиционер с плохим управлением температурой может отклоняться на несколько сотых миллиметра (или больше) за один длинный проход.; один с компенсацией удерживает начальное и конечное положения практически идентичными. Поскольку эта ошибка растет с увеличением рабочего цикла, наиболее опасно именно там, для которых покупаются позиционеры: длинный, непрерывный, высокопрочные сварные швы. Таким образом, данные поставщика о дрейфе при прогреве являются гораздо лучшим показателем реальной точности, чем показатель повторяемости в одной точке, полученный при температуре окружающей среды..
5. Почему скрытые характеристики определяют качество сварного шва
Качество сварки напрямую зависит от качества сварки.. Как показывают рецензируемые записи, результаты сварки во многом зависят от удержания соединения в оптимальной ориентации: Парк и др.. (2019) измеренное проникновение 1.8 мм в горизонтальном положении по сравнению с 0.8 мм в P-GMAW по вертикали вниз при согласованном подводе тепла, и Лю и др.. (2023) нашел 23.8% больший размер зерна в центре сварного шва при плоской сварке по сравнению с вертикальной плазменной сваркой. Позиционер зарабатывает на жизнь, удерживая каждое соединение в горизонтальном положении. (1Г). Если люфт, низкая жесткость, или температурный дрейф позволяет детали ускользнуть от этого угла — даже на долю градуса — преимущество в качестве, ради которого был куплен позиционер, незаметно испаряется..
Другими словами, опубликованная повторяемость является обещанием об устройстве в отдельности. Люфт, жесткость, и тепловой дрейф — вот три причины, по которым обещания в вашем магазине нарушаются., под твоей нагрузкой, по вашему графику.
6. Как оценить реальную точность
Потому что скрытые характеристики редко печатаются., покупатель должен проверить или спросить. Практические методы оценки:
- Загружено против. повторяемость без нагрузки: Повторяемость запроса измерена при номинальной полезной нагрузке и смещении от центра., не только на опорном радиусе разгружается.
- Разворот (обратная реакция) тест: Задайте небольшое колебание при изменении направления и измерьте зону нечувствительности, которой выходной сигнал не соответствует — это ваш люфт..
- Прогревочный тест на дрифт: Запишите фактическое положение в течение 30–60 минут непрерывного вращения и запишите, насколько далеко смещается ноль по мере нагрева устройства..
- Проверка жесткости: Примените известную смещенную от центра нагрузку и измерьте угловое отклонение.; разделите крутящий момент на прогиб, чтобы получить крутильную жесткость.
Поставщик, который может предоставить такие результаты испытаний (или который разрабатывает специально для них), стоит больше, чем тот, кто просто указывает каталожный номер повторяемости.. Запросить данные стенда; если оно не существует, скрытые характеристики также неизвестны производителю.
7. Когда скрытые характеристики имеют наибольшее значение
Требует честности: не для каждого приложения требуется точность до доли секунды. Скрытые характеристики имеют решающее значение, когда:
- Позиционер представляет собой внешнюю ось робота, требующую синхронизации., синхронизированное по фазе движение
- Детали большие, не от центра, или консольный (нагрузки с преобладанием жесткости)
- Сварные швы длинные., непрерывный, или работать в несколько смен (преобладает дрейф)
- Работа предполагает жесткие позиционные допуски или допуски по нормам.
Для периодического размещения света, центрированные детали с умеренным допуском, базового позиционера вполне достаточно — у скрытых характеристик просто меньше места, чтобы причинить вред. Суть в том, чтобы строгость спецификации соответствовала работе., не перекупать или недокупать вслепую.
Часто задаваемые вопросы
вопрос: Что такое люфт в сварочном позиционере?
А: Люфт – это потеря хода в трансмиссии – зазор между зубьями шестерни.. При смене направления, выходной сигнал отстает от заданного угла до тех пор, пока этот зазор не будет восполнен.. Это вызывает перекосы при многопроходных и синхронизированных сварных швах..
вопрос: Показывает ли полезная нагрузка мне о жесткости??
А: Нет. Полезная нагрузка — это то, какую массу может вращать ось.; крутильная жесткость - это то, насколько эта масса отклоняет ее под нагрузкой.. Два позиционера с одинаковой полезной нагрузкой могут иметь разную жесткость., особенно со смещенными от центра или консольными деталями.
вопрос: Можно ли исправить тепловой дрейф?
А: Да, через инженерию: термостойкие материалы, охлаждение, процедуры разминки, и управление с температурной компенсацией, которое прогнозирует и корректирует дрейф. Ключевым моментом является то, что поставщик проектирует это, а не игнорирует это..
вопрос: Как проверить реальную точность позиционера перед покупкой?
А: Запросить повторяемость нагрузки при номинальной смещенной от центра полезной нагрузке, разворот (обратная реакция) тест, и тест на прогрев в течение 30–60 минут.. Поставщик, который может предоставить стендовые данные для них, заслуживает гораздо большего доверия, чем тот, кто ссылается только на повторяемость каталога..
Характеристики, по которым продается сварочный позиционер, редко являются теми характеристиками, которые определяют его производительность.. Полезная нагрузка, скорость, и лабораторный показатель повторяемости необходимы, но недостаточны.; обратная реакция, крутильная жесткость, и тепловой дрейф — это скрытые переменные, которые определяют, действительно ли деталь удерживается там, где, по мнению программы, она находится.. Игнорируйте их, и вы унаследуете ошибки, которые проявляются только в сварном шве — несовпадение проходов., блуждающие швы, и дрейфовать через длинную смену.
Для высокой точности, синхронизированный, или сварка с длинным циклом, оценка этих трех скрытых характеристик не подлежит обсуждению. Запросить загруженные и прогретые тестовые данные, понять свою нагрузку, в которой преобладает жесткость, и выберите поставщика, чьи разработки явно направлены на устранение люфтов, жесткость, и тепловой дрейф. Сервопозиционеры ROBOPTIX построены на основе малозазорных редукторов., жесткие конструкции, и контроль с учетом температуры, чтобы опубликованная повторяемость сохранялась в реальных условиях цеха, а не только на стенде..
Покупайте больше, чем указано в брошюре?
Контакт РОБОПТИКС для проверки характеристик позиционера в сравнении с вашей фактической нагрузкой, рабочий цикл, и требования толерантности.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
Ссылки
[1] Парк, Ж.-Х., Ким, С.-Х., Луна, Х.-С., & Ким, М.-Х. (2019). Влияние силы тяжести на поведение ванны расплава и анализ микроструктуры в различных положениях сварки при дуговой сварке металлов в импульсном газе.Прикладные науки, 9(21), 4626. https://doi.org/10.3390/app9214626
[2] Лю, Дж., Цзян, Ф., Чен, С., Сюй, Б., Чжан, Г., Ченг, В., & Ма, Х. (2023). Механизмы гравитационного влияния на поведение сварочной ванны и характеристики сварного шва при плазменно-дуговой сварке переменной полярности в различных сварочных положениях.Материалы, 16(19), 6457. https://doi.org/10.3390/ma16196457
ПОХОЖИЕ ПОСТЫ

Ограниченный бюджет, Разумный выбор:Как малые и средние предприятия получают максимальную выгоду от позиционера робота 2026

Сварочная станция под ключ: От чертежа до готовой к производству ячейки
Головка и задняя бабка против. L-тип против. Позиционер робота U-типа: Как выбрать по форме заготовки

Установка & Руководство по техническому обслуживанию роботизированных систем лазерной сварки: Практическая дорожная карта

Контрольный список покупки сварочного позиционера: 6 Входные данные для точного запроса цен
