


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Как правильно выбрать систему роботизированной лазерной сварки для вашего завода
В предыдущих статьях, мы изучили технические принципы, типичные приложения, потенциальные проблемы, и возможности модернизации лазерной сварки. Теперь, когда вы понимаете преимущества лазерной сварки на вашем заводе., пора переходить к практической стадии: как выбрать правильный роботизированная лазерная сварка система, которая действительно соответствует вашим производственным потребностям.
Самая большая ошибка при выборе роботизированная лазерная сварка система не покупает самый дорогой вариант, но купить тот, который не соответствует вашим реальным требованиям. Система с избыточной мощностью, недостаточная точность, или несоответствующий охват не приведет к увеличению производительности и может привести к напрасной трате инвестиций., высокие затраты на техническое обслуживание, и проблемы с качеством. Эта статья дает четкое, практическая основа принятия решений, которая поможет вам перейти от понимания лазерной сварки к уверенному выбору правильного варианта. роботизированная лазерная сварка решение.
Шаг 1: Определите мощность лазера на основе толщины материала
Мощность лазера – сердце любого роботизированная лазерная сварка система, напрямую влияет на глубину сварного шва, скорость, и тепловложение.
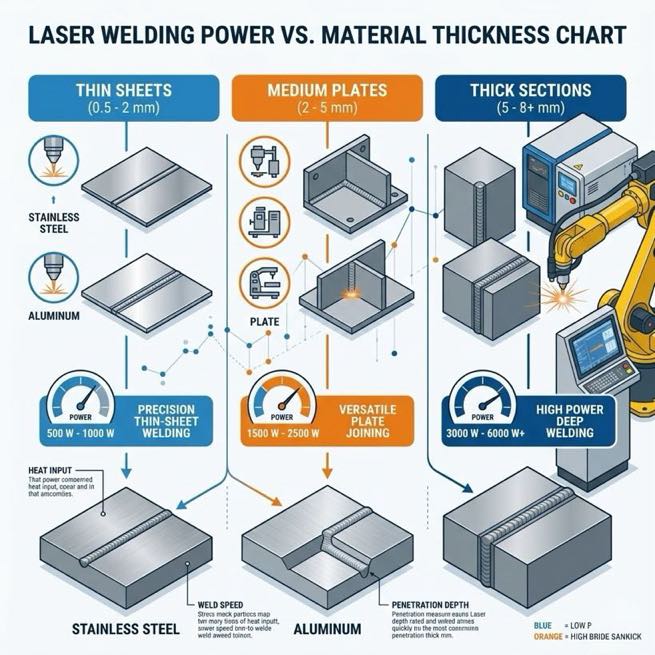
- Тонкие листы (0.5–2 мм): Рекомендуется 500–1500 Вт. Идеально подходит для нержавеющей стали, листы алюминиевого сплава, электронные корпуса, и корпуса аккумуляторов. Обеспечивает высокую скорость сварки. (до 3000–8000 мм/мин), минимальная зона термического влияния, и почти без искажений.
- Листы средней толщины (2–5 мм): 1,500–3000 Вт подходит. Этот диапазон обеспечивает сварку с полным проваром для автомобильных деталей., посуда, и конструкции из нержавеющей стали.
- Более толстые материалы (≥5–8 мм): Требует 3,000 Вт или выше (многомодовая или гибридная сварка). Обратите внимание, что лазерная сварка имеет ограничения на очень толстые листы из-за глубины провара за один проход.. Оцените объединение процессов или выберите более высокую мощность, если это необходимо..
Помнить, большая мощность не всегда лучше. Избыточная мощность увеличивает затраты и энергопотребление, а также может привести к расширению сварных швов или образованию брызг.. Обеспечьте запас мощности 20–30 % в зависимости от основных материалов и проверьте все с помощью выборочных сварочных испытаний..
Шаг 2: Выберите радиус действия и полезную нагрузку робота в зависимости от размера заготовки
Робот действует как рука вашего роботизированная лазерная сварка система. Его охват (рабочий радиус) и полезная нагрузка определяют, с какими заготовками он может эффективно работать.
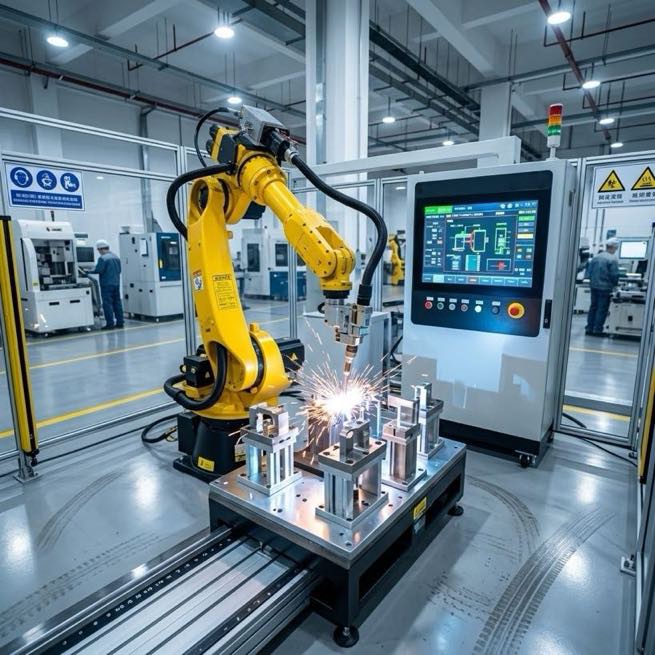
- Маленькие заготовки (электроника, прецизионные детали): Вылет стрелы 1000–1500 мм и грузоподъемность 5–10 кг.. Коллаборативные роботы (Коботы) преуспейте здесь благодаря гибкому развертыванию и высокой безопасности.
- Заготовки среднего размера (автомобильные компоненты, шкафы): Вылет стрелы 1600–2000 мм и грузоподъемность 10–20 кг.. Стандартные 6-осевые промышленные роботы хорошо справляются со сложными траекториями..
- Большие или тяжелые детали: Вылет 2000–2500 мм и более, с полезной нагрузкой 20–50 кг.. Учитывайте общий вес лазерной сварочной головки и трекеров.; поддерживать по крайней мере 1.3 раз превышает запас полезной нагрузки.
Также учитывайте расположение заготовки: Вам нужны позиционеры?, поворотные столы, или внешние оси? Если заготовка требует многоугловой сварки, недостаточный радиус действия приведет к частому переворачиванию и сокращению времени цикла..
Шаг 3: Требования к точности определяют класс робота
Роботизированная лазерная сварка требует чрезвычайно высокой точности позиционирования шва (пробелы обычно должны контролироваться в пределах 0.1 мм или меньше). В противном случае, легко может произойти неполное слияние или прожог.
- Стандартная точность (±0,05–0,08 мм): Подходит для большинства общих применений.
- Высокая точность (±0,03–0,05 мм): Необходим для тонкостенных деталей., прецизионные сборки, и термочувствительные материалы (аэрокосмический, медицинский, электроника). Повторяемость напрямую влияет на консистенцию сварного шва и качество внешнего вида..
Рекомендация: Выбирайте роботов со встроенным отслеживанием сварных швов. (лазер или зрение) и датчики силы. Эти функции автоматически компенсируют отклонения в заготовке и значительно повышают производительность..
Шаг 4: Выбор источника лазера — оптоволокна, Диск, и диодные лазеры
Доступны три основных типа лазеров. роботизированная лазерная сварка. При выборе следует учитывать эффективность, обслуживание, и ваше конкретное приложение:
- Волоконный лазер: Это наш самый популярный и рекомендуемый вариант.. Наш продукт отличается высокой эффективностью электрооптического преобразования. (25–30%+), отличное качество луча, и простота обслуживания, и идеально подходит для роботизированной оптоволоконной доставки. Он особенно подходит для тонкой и средней толщины нержавеющей стали., алюминий, и углеродистая сталь. Благодаря высокой скорости работы и стабильности, это идеальный выбор для крупносерийного производства.
- Дисковый лазер: Обеспечивает превосходное качество луча, лучше всего подходит для сверхвысокой точности или глубокого проникновения на более толстые листы. Однако, это связано с более высокими затратами на оборудование и более сложным обслуживанием..
- Диодный лазер: Низкая стоимость и компактный размер, подходит для точных работ с низким энергопотреблением или в качестве источника насоса. Эффективность и качество луча обычно ниже, чем у волоконных лазеров., поэтому его часто используют для вспомогательных применений или приложений с низким тепловложением..
Для большинства заводов, волоконный лазер — лучший баланс производительности, надежность, и экономическая эффективность в роботизированная лазерная сварка система. Рассматривайте дисковые лазеры только для специализированных нужд высокого класса..
Шаг 5: Сопоставление бюджета с уровнем конфигурации — новая покупка или. Модернизация
Ваш бюджет определяет общий уровень конфигурации роботизированная лазерная сварка система:
- Начальный уровень: Волоконный лазер малой мощности + стандартный 6-осевой робот + базовая защита — подходит для небольших заводов или пилотных проектов.
- Средний и высокий класс: Мощный лазер + высокоточный робот + системы видения/слежения + интеграция производственной линии — идеально для массового производства.
- Высший уровень: Совместная работа нескольких роботов, Планирование пути ИИ, удаленный мониторинг, и т. д..
Новая покупка против. Модернизация существующего оборудования:
- Преимущества новой системы: Оптимизированный дизайн, новейшие технологии (лазеры с более высокой эффективностью, более умные контроллеры), полная гарантия, и высокая интеграция. Первоначальные инвестиции выше (Полная единица может стоить от десятков тысяч до сотен тысяч долларов., в зависимости от характеристик).
- Преимущества модернизации: Снижение затрат за счет использования существующих роботов или станций — просто добавьте лазерную головку, источник, и контроль. Подходит для заводов, уже имеющих некоторую автоматизацию.. К недостаткам относятся риски совместимости., потенциально более низкая стабильность, и более длительное время реализации.
Если у вас стабильный объем производства и высокая повторяемость заготовок, расставить приоритеты в новом роботизированная лазерная сварка система, когда бюджет позволяет. Для более ограниченного бюджета или поэтапного обновления, модернизация существующих роботов является практической отправной точкой.
Комплексная система принятия решений
Используйте этот контрольный список, чтобы быстро оценить свои потребности:
- Материал и толщина → Определяет мощность и тип лазера
- Размер и сложность заготовки → Определяет радиус действия робота, полезная нагрузка, и оси
- Требования к точности и качеству → Определяет повторяемость робота и необходимость в системах слежения/видения.
- Объем производства и время цикла → Определяет уровень автоматизации (одна станция против. полная интеграция линии)
- Бюджет и рентабельность инвестиций → Рассчитать срок окупаемости (обычно быстро через более высокую скорость, нижний лом, и сокращение трудозатрат)
- Безопасность и обслуживание → Обеспечить защиту от лазерного излучения, системы охлаждения, и надежная поддержка поставщиков
Прежде чем принять окончательное решение, всегда проводите образцы сварочных испытаний на реальных заготовках.. Обратите особое внимание на скорость сварки., готовое качество, и энергопотребление — эти реальные результаты по-прежнему являются лучшим способом избежать дорогостоящих ошибок..
Если вы будете следовать этому прямолинейному подходу — позволить материалу решать мощность, размер детали определяет радиус действия робота, потребности в точности определяют класс, и ваш бюджет определит окончательную конфигурацию — в итоге вы получите роботизированная лазерная сварка система, которая идеально подходит вашему заводу и действительно повышает вашу конкурентоспособность.
Идентификация автора
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

Как сварочный позиционер контролирует силу тяжести: Физика стабильности ванны и качества сварного шва

Окупаемость инвестиций в позиции роботов: Сколько на самом деле стоит ручная сварка?

Аудит перед покупкой: Контрольный список посещения завода и протокол стендовых испытаний для покупателей сварочных позиционеров

2026 Болевые точки автоматизации сварки: Почему заводы-конкуренты выбирают позиционер роботов

Автоматизация сварки трансформаторных баков:Решение больших задач, Неповторяющиеся части
