Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Ручная и роботизированная сварка конструкционной стали:Когда автоматизация окупается?
Вопрос никогда не в том, лучше ли роботизированная сварка.. Вопрос в том, в какой момент цифры изменятся в вашу пользу..
Опытный сварщик производит 60 структурных кронштейнов в месяц при полной загрузке $52 в час трудно превзойти по эффективности использования капитала. Тот же магазин пытается заполнить 400 заказов в месяц — или пытаться нанять второго сертифицированного сварщика на ограниченном рынке труда — это совсем другой расчет. В этой статье этот расчет рассматривается специально для производителей металлоконструкций., с реальными цифрами стоимости, структура безубыточности, и честный рассказ о ситуациях, когда ручная сварка все же побеждает.
Новое в теме? Читать Роботизированная сварочная камера против ручной сварки: Что лучше для современного производства? - он охватывает операционные основы, а не экономику.
Как на самом деле сравниваются ручная и роботизированная сварка
Начните с данных. В таблице ниже указаны размеры, которые имеют значение для цеха по производству металлоконструкций, а не для автомобильных кузовных панелей., не прецизионный листовой металл, но реальные условия работы по изготовлению балок, каркасные сборки, и тяжелые сварные конструкции.
| Измерение | Ручная сварка | Роботизированная сварочная ячейка |
| Скорость движения | 20-35 см/мин (опытный сварщик) | 60–120 см/мин МЕ; до 200 см/мин лазер |
| Время горения дуги за 8-часовую смену | 25–35% (подготовка, позиционирование, перерывы, усталость) | 60–85% (автоматический позиционер, минимальное время простоя) |
| Размещение сварного шва | Отклонение ±1,5–3 мм, зависящий от усталости | Повторяемость ±0,1 мм, сварка к сварке |
| Разбрызгивание и скорость доработки | 3–8% доработка типична для структурных соединений | < 1% с замкнутым контролем дуги |
| Время установки — новый номер детали | 2–15 мин. (сварщик читает чертеж, галсы) | 2–8 часов традиционный робот; < 5 мин. с визуальным контролем |
| Масштабирование пропускной способности | Линейный — каждый дополнительный сварщик добавляет фиксированную стоимость. | Нелинейно — вторая смена добавляет лишь предельные затраты. |
| Стоимость работ за метр сварного шва | $4–$9 (загруженная ставка, развитые рынки) | $0.80–$2,20 при двухсменной работе. |
| Первоначальный капитал | < $10К (оборудование, расходные материалы) | $80К – $500 тыс.+ (зависит от конфигурации ячейки) |
| Типичный объем безубыточности | Ниже ~ 80–100 деталей в месяц. | Более ~ 100–150 деталей в месяц. |
Что означают цифры на практике
Три строки в этой таблице стоят того, чтобы притормозить., потому что они определяют большую часть расчета рентабельности инвестиций.
Время горения дуги — скрытый рычаг производительности. Квалифицированный ручной сварщик тратит примерно 65–75% смены на работы, не связанные со сваркой.: шлифование, изменение положения, чтение рисунков, ожидание крана, лавирование. Роботизированная ячейка с позиционером обеспечивает 60–85 % времени горения дуги, поскольку обработка деталей и перемещение деталей происходят параллельно со сваркой.. В двойную смену, этот разрыв усугубляется. Ячейка фактически обеспечивает эквивалент 1,4–2 часов работы сварщика за каждый час работы..
Время наладки определяет, возможна ли автоматизация для вашего набора деталей.. Традиционные роботизированные ячейки требуют 2–8 часов программирования подвесного обучения для каждого нового номера детали.. Это делает их экономичными только при размерах партии 30+ идентичные части. Ориентированный на видение, непрограммируемые ячейки полностью меняют это ограничение: 3D-сканер считывает фактическую геометрию сварного шва и генерирует траекторию движения робота менее чем за пять минут.. Автоматизация отдельных частей становится жизнеспособной. Это технический сдвиг, который делает роботизированную сварку практичной для цехов, а не только для крупносерийных производственных линий..
Показателем для отслеживания является стоимость рабочей силы на метр сварного шва, а не почасовая ставка станка.. Покупатели часто сравнивают стоимость часа амортизации робота со стоимостью часа работы сварщика., что преуменьшает преимущество робота, поскольку он игнорирует разницу во времени включения дуги.. В 75% время горения дуги (робот) против 30% (руководство), робот производит в 2,5 раза больше сварочных метров в час. Рассчитать стоимость метра наплавленного шва, не стоимость часа машинного времени.
Истинная стоимость владения: Что упускает большинство сравнений
Большинство «ручных» против. робот’ сравнения сравнивают зарплату сварщика с амортизацией робота. Обе стороны этого расчета неполны.. Вот что на самом деле входит в каждый вариант.
Скрытые расходы на ручную сварку
| Элемент затрат | Типичное годовое воздействие |
| Найм и текучесть сварщиков | $8K – 25 тысяч долларов за найм (агентские сборы, адаптация, повышение производительности) |
| Доработка и ремонт сварки | 2–5% выручки от сварки — работа по повторному контролю, материал, задержки по расписанию |
| Падение производительности, связанное с усталостью | Производительность падает примерно на 15% во второй половине смены — редко моделируется |
| Отходы расходных материалов | Потери от разбрызгивания и перегорание лишней проволоки примерно на 12 % выше, чем у роботизированных устройств. |
| Потолок пропускной способности | Невозможно масштабировать без найма сотрудников — жесткое ограничение, когда сварщики недоступны. |
| Надбавка за сверхурочную работу | Срочные заказы выполняются с увеличением затрат на рабочую силу в 1,5–2 раза.; предельные издержки робота близки к нулю |
Скрытые затраты на роботизированной ячейке
| Элемент затрат | Типичное годовое воздействие |
| Монтаж и ввод в эксплуатацию | 15–25% от стоимости оборудования, заплатил один раз |
| Крепежные приспособления и инструменты для конкретных деталей | $10K – 80 тысяч долларов — зачастую самая недооцененная позиция. |
| Программирование труда (традиционные клетки) | $60– 120 долларов США в час за каждый новый номер детали — постоянно, не одноразовый |
| Обслуживание и расходные материалы | 3–5% капитальных затрат в год (советы, лайнеры, проволока, робот-сервис) |
| Незапланированные простои | $800– 2500 долларов США в час за потерянную пропускную способность – редко упоминается в предложениях поставщиков. |
| Обучение и сертификация операторов | $3K – 8 тысяч долларов на оператора за первоначальную квалификацию соты |
| Затраты на программирование являются наиболее переменными затратами в роботизированной колонне.. Традиционная ячейка в цеху с частой заменой деталей может накапливать 50 000–120 000 долларов в год только за счет времени программиста.. Ориентированный на видение, ячейки без программирования полностью исключают эту линию, что существенно меняет расчет совокупной стоимости владения для производителей, работающих более 15 активные номера деталей. |
Система безубыточности: Когда автоматизация окупается?
Ответ зависит от четырех переменных, характерных для вашего магазина.. Вот основа, за которым следует проработанный пример с использованием реалистичных фигур из конструкционной стали..
Четыре переменные
| Переменная | Как измерить его в вашем магазине |
| Ежемесячный объем сварки (В) | Деталей в месяц × среднее количество сварных метров на деталь |
| Загруженная норма труда (л) | Зарплата сварщика + преимущества + накладные расходы (обычно всего 35–65 долларов в час) |
| Капитальная стоимость ячейки (С) | Оборудование + установка + крепеж — не просто прейскурантная цена оборудования |
| Целевой срок окупаемости (П) | 24–48 месяцев являются типичными для производственных капиталовложений в этой категории. |
Формула безубыточности
| Monthly savings required = C ÷ P (где P в месяцах) Monthly savings = (Стоимость ручной работы в месяц) − (Стоимость эксплуатации робота в месяц) = (V × L × manual_hours_per_part) − (V × robot_cost_per_part + обслуживание) Определите значение V, чтобы найти минимальный ежемесячный объем, при котором ячейка окупается в течение целевого периода.. |
Рабочий пример: кронштейн балки из конструкционной стали
Производитель среднего размера рассматривает возможность $280,000 двойная станция, ячейка под визуальным контролем с позиционером. Они сваривают 250 угловое соединение мм на четырехстороннем кронштейне балки в качестве основной их части.
| Вход | Используемое значение |
| Капитальная стоимость ячейки (С) | $280,000 (двойная станция, управляемый видением, позиционер в комплекте) |
| Целевая окупаемость (П) | 36 месяцы |
| Требуется ежемесячная экономия | $280,000 ÷ 36 = $7,780 помесячно |
| Загруженный тариф сварщика (л) | $52/час |
| Ручное время на деталь | 1.8 часы (сваривать + лавирование + изменение положения) |
| Время цикла робота на деталь | 0.55 часы (включая погрузку/разгрузку; 75% время горения дуги) |
| Стоимость эксплуатации робота за деталь | $0.95 (власть + расходные материалы + амортизированное техническое обслуживание) |
| Экономия труда на деталь | ($52 × 1.8) − ($52 × 0.2 время оператора + $0.95) = $72.85 |
| Безубыточный объем | $7,780 ÷ $72.85 = 107 частей в месяц |
Когда ручная сварка все еще побеждает
Этот раздел имеет такое же значение, как и рамки безубыточности.. Производители, которые доверяют этому анализу, видят, что он дает честный совет., не предопределенный вывод. Существуют реальные ситуации, когда ручная сварка является правильным ответом, и неправильная их идентификация является дорогостоящей ошибкой в любом направлении..
| Сценарий | Почему автоматизация не подходит |
| Объем ниже ~80 деталей/месяц | Капитальные затраты не могут амортизироваться в течение недостаточного времени работы. |
| Глубокий ограниченный доступ — кариес < 200 мм | Робот-горелка физически не может дотянуться до сустава |
| Экзотические или сильно изменчивые сплавы | Время разработки процесса для каждого материала делает автоматизацию неэкономичной. |
| Изготовление единичного экземпляра или прототипа | Даже ячейки с видеонаведением требуют дополнительных затрат на установку, что нерентабельно для одиночек. |
| Сварка и ремонт на месте | Нет фиксированной клеточной среды; ручной труд незаменим в полевых условиях |
| Очень толстая пластина > 50 мм, многопроходной | Комплексное управление между проходами по-прежнему зависит от мнения сварщика. |
| Капитальный бюджет менее 60 тыс. долларов США | В этой ценовой категории не существует надежного роботизированного комплекса для обработки металлоконструкций. |
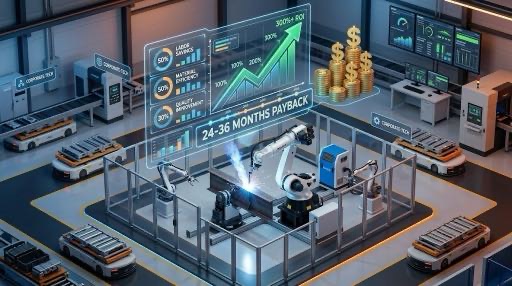
Гибридная реальность: оба метода сосуществуют в большинстве магазинов
Практическим результатом для большинства производителей металлоконструкций, внедряющих автоматизацию, является не замена, а перераспределение. Роботы справляются с повторяемыми, объемные суставы. Квалифицированные сварщики справляются со сложными единичными случаями., ремонт, геометрия суставов, которую робот не может достичь, и контроль качества.
Цех с четырьмя ручными сварщиками добавляет один роботизированный участок. Два сварщика становятся операторами ячеек — более ценные должности с меньшим физическим утомлением. Двое других продолжают ручную сварку на сложных работах.. Общая пропускная способность увеличивается в 2–3 раза при той же численности персонала. Это реальный переход, не тот сценарий, когда сварщики исчезают.
Разговор о рабочей силе стоит начать заранее. Операторы, которые понимают, что ячейка выполняет монотонную работу и повышает свою роль, склонны поддерживать инвестиции, а не сопротивляться им..
Факторы, специфичные для конструкционной стали, которые меняют расчет
Общие сравнения автоматизации сварки упускают из виду характеристики, которые отличают производство металлоконструкций от листового металла или автомобильной промышленности.. Каждый из этих факторов влияет на то, какая конфигурация ячейки вам нужна, и насколько жизнеспособна автоматизация вообще..
| Характеристика конструкционной стали | Влияние на стратегию автоматизации |
| Вес детали: 50 кг - 5,000 кг+ | Грузоподъемность позиционера имеет решающее значение; требуется интеграция мостового крана |
| Изменение зазора при посадке: 1–4 мм общий | Отслеживание шва под визуальным контролем не является обязательным — это требование к качеству сварки. |
| Совместный доступ: полки балки, ребра жесткости | 6-Досягаемость осевого робота должна быть проверена на соответствие геометрии соединения наихудшего случая. |
| Соответствие нормам сварки: АВС Д1.1 / В 1090 | Ячейка должна регистрировать параметры для каждого соединения; прослеживаемость является требованием контракта во многих секторах |
| Состояние поверхности: мельница окалина, букварь | Параметры дуги должны компенсироваться — предпочтителен источник питания с замкнутым контуром. |
| Высококачественная смесь в мастерских | Планирование пути с учетом видения является экономическим фактором, способствующим частым перенастройкам. |
Проблема посадочного зазора — и почему она характерна для конструкционной стали
Допуски на резку конструкционной стали обычно составляют ± 1–3 мм.. Автомобильные штампованные детали выдерживают ±0,3 мм.. Эта разница кажется небольшой. На практике, это причина, по которой большинство традиционных роботизированных ячеек терпят неудачу в средах из конструкционной стали..
Традиционная программируемая ячейка следует фиксированному пути, определенному во время обучения.. Когда фактическая часть сидит 2 мм слева от того места, где его размещает приспособление (что происходит каждый цикл с конструкционной сталью), робот сваривает 2 мм от центральной линии соединения. За производственный цикл, это приводит к непостоянному размеру горла, неудачный визуальный осмотр, и темпы доработок, которые исключают прирост производительности.
Клетки с визуальным контролем сканируют фактическую геометрию сустава в каждом цикле.. Путь генерируется из реальной части, не идеальная модель. Изменение разрыва, угловое отклонение, и допуск на толщину листа компенсируются на пути до размыкания дуги. Это не премиальная функция для автоматизации металлоконструкций — это базовое требование для приемлемого качества сварки в соответствии с AWS D1.1 или EN. 1090.
Какой выбор подойдет вашему магазину?
Используйте эту таблицу, чтобы определить свою ситуацию, прежде чем обращаться к любому поставщику.. Не каждый результат указывает на автоматизацию — и раннее выявление неправильного соответствия экономит время каждому..
| Ваша ситуация | Ежемесячный объем | Трудовой контекст | Рекомендация |
| Магазин вакансий, смесь с высокой долей | < 80 части | Любой | Ручная сварка или полуавтоматические приспособления — вернемся к 12 месяцев, если объем вырастет |
| Магазин вакансий, смесь с высокой долей | 80–200 деталей | Нехватка сварщиков | Ячейка с визуальным контролем — окупаемость обычно через 24–36 месяцев. |
| Магазин вакансий, смесь с высокой долей | 80–200 деталей | Доступная рабочая сила | Гибридный: одна ячейка для деталей верхнего объема + инструкция для сложных работ |
| Повторное производство, низкая смесь | < 150 части | Любой | Сначала оцените традиционную программируемую ячейку или полуавтоматический позиционер. |
| Повторное производство, низкая смесь | > 150 части | Любой | Роботизированная ячейка — высокая рентабельность инвестиций, 18– Типичная окупаемость 30 месяцев |
| Крупные строительные работы — танки, рамки | > 50 части | Любой | Требуется двухпозиционная ячейка с 7-осевой направляющей и позиционером. |
| Практическая заметка: Прежде чем любой из этих анализов будет полезен, вам нужна одна цифра — ваш текущий счетчик сварки (труд + расходные материалы + распределение доработок). Если у вас его нет, рассчитайте это перед любым разговором с поставщиком. С учетом ваших производственных и финансовых данных это займет около двух часов.. Без этого, вы не можете измерить, что на самом деле дает автоматизация. |
Часто задаваемые вопросы
При каком объеме производства окупается роботизированная сварочная установка??
Для изготовления металлоконструкций, типичный объем безубыточности для двухстанционной ячейки стоимостью 200–350 тыс. долларов составляет 80–150 деталей в месяц.. Точное число зависит от вашей загруженности рабочей силы., сложность детали, и целевой срок окупаемости. При стоимости загрузки 52 доллара в час и целевом сроке окупаемости 36 месяцев., проработанный пример выше дает 107 частей в месяц. Магазины на рынках с более высокой стоимостью рабочей силы выходят на уровень безубыточности при меньших объемах. Используйте шаблон рентабельности инвестиций в блоге 08 провести собственный расчет.
Может ли небольшой производитель с пятью или менее сварщиками оправдать использование роботизированного подразделения??
Да, если объем и смесь частей совпадают. Работает магазин из пяти человек 120+ конструкционных деталей в месяц с повторяемой геометрией является сильным кандидатом. Ограничивающим фактором обычно является не размер магазина, а возможность выделить одного человека для работы с ячейкой.. Ячейки с визуальным управлением требуют минимальных навыков программирования — существующего сварщика можно обучить оператору ячейки за одну-две недели.. Ячейке не требуется замена сварщика, чтобы оправдать себя; ему необходимо добавить достаточную пропускную способность, чтобы покрыть свои затраты.
Устраняет ли роботизированная ячейка необходимость в квалифицированных сварщиках??
Нет — и такое оформление вызывает самое ненужное сопротивление автоматизации.. Роботизированные клетки удаляют повторяющиеся, физически сложные сварочные проходы от опытных сварщиков’ рабочие нагрузки. Сварщиков перераспределяют на сложные соединения, ремонт, надзор за ячейкой, и проверка качества. В большинстве магазинов, общая численность сварочного персонала остается неизменной или с течением времени снижается на одну позицию, а не на количество добавленных роботов. Работа меняется; команда в основном не.
Как нехватка сварщиков влияет на решение по автоматизации?
Нехватка сварщиков в настоящее время является наиболее быстрорастущей движущей силой внедрения роботизированной сварки в металлоконструкциях.. Когда вы не можете нанять второго сварщика, который вам нужен, альтернативные издержки отказа от автоматизации — это доход от заказов, которые вы не можете выполнить, и который часто превышает $200,000 в год в незаполненной мощности. В этом контексте, ячейка стоимостью 280 тысяч долларов, обеспечивающая трехкратное увеличение пропускной способности при существующем персонале, не является вопросом центра затрат. Это вопрос роста.
Качество сварки при помощи робота лучше, чем при ручной сварке конструкционной стали??
О повторяемости, да. Роботизированные ячейки выдерживают размещение валика ±0,1 мм против ±1,5–3 мм при ручной сварке.. Проверка AWS D1.1 — визуальная, ЮТ, MT — роботизированные ячейки постоянно проходят с меньшими темпами доработки (под 1% против 3–8% при ручном производстве). Для сложных соединений, требующих тщательного анализа — неправильная геометрия, ограниченный доступ, необычные условия основного металла — опытный сварщик вручную может превзойти робота за один проход. Реалистичный ответ заключается в том, что качество роботов более стабильное.; Ручное качество имеет более высокий потолок на сложных соединениях.
Об авторе
Опыт & Реквизиты для входа
Специалист по интеграции роботизированных сварочных систем с 12+ многолетний опыт реализации проектов, направленный на выбор и интеграцию позиционера робота. Оказывал консультации 300+ заводы по всей Северной Америке, Европа, и Азия. Все технические данные в этой статье взяты из фактического H. / Б / л / Технические характеристики продукции серии U.
История компании: 26+ лет разработки в области автоматизации сварки, 40+ действующие патенты, 1,500+ реализованные проекты по всему миру, примерно 70% включая интеграцию позиционера робота.
Сертификаты
- ИСО 9001: 2015 (ГБ/Т 19001-2016) — Система менеджмента качества
- GJB 9001C-2017 — Система управления качеством военной/оружейной техники
- ЕС CE — Директива по машинному оборудованию 2006/42/EC (Сертификат. Нет. М.2026.206.C134866)
- Высокотехнологичное предприятие — Сертификат. Нет. ГР202341000595 (Выпущено в ноябре. 2023)
Последнее обновление: июнь 2026
ПОХОЖИЕ ПОСТЫ

Роботизированная лазерная сварка: Принципы, Преимущества, и приложения (2026 Полное руководство)

Программирование роботизированной сварочной камеры для начинающих: Пошаговое руководство 2026
7Робот по оси в автоматизации сварки: Реальные практические примеры и примеры рентабельности инвестиций
Руководство по покупке позиционера робота 2026:Сопоставьте свой бюджет с правильной системой
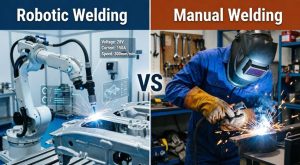
Роботизированная сварочная камера против ручной сварки: Что лучше для современного производства?