


Производитель индивидуальных роботизированных рабочих станций и лазерных систем



Почему системы технического зрения необходимы для роботизированной лазерной сварки
На заре промышленной автоматизации, роботизированную сварку в основном считали «слепой сваркой».: роботы действовали как «марионетки», выполняя заданные программы, механическое движение по фиксированным траекториям. При традиционной дуговой сварке, большой размер пятна допускает некоторую погрешность даже при незначительных отклонениях. Однако, в лазерной сварке— прецизионный процесс, при котором размер пятна составляет всего 0.2мм до 0,6 мм— любое нарушение производственного процесса — даже незначительное смещение детали на 0,2 мм — может привести к тому, что лазер «не попадет в цель».,» что приводит к неполным сварным швам или прожогам, что, в свою очередь, приводит в негодность весь сварной шов.. Внедрение систем технического зрения полностью изменило эту ситуацию.. Это похоже на оснащение роботов высокоточными «глазами» и гибким «мозгом». В этой статье будет представлен углубленный анализ того, как системы машинного зрения способствуют переходу от «механического исполнения» к «интеллектуальному познанию» в роботизированной лазерной сварке..
1. Отслеживание швов: Решение постоянной проблемы «несоосности»
Проблемы:
Конструкции автомобильного белого кузова чрезвычайно сложны.. Даже на высокоавтоматизированных производственных линиях, несоответствие размеров штампованных деталей, механический износ приспособлений при длительной эксплуатации, нелинейная деформация металла, вызванная нагревом во время сварки, может привести к расхождению между фактическим положением сварного шва и теоретической 3D-моделью.. Для лазерной сварки, такой дрейф фатален.
«Магия» видения:
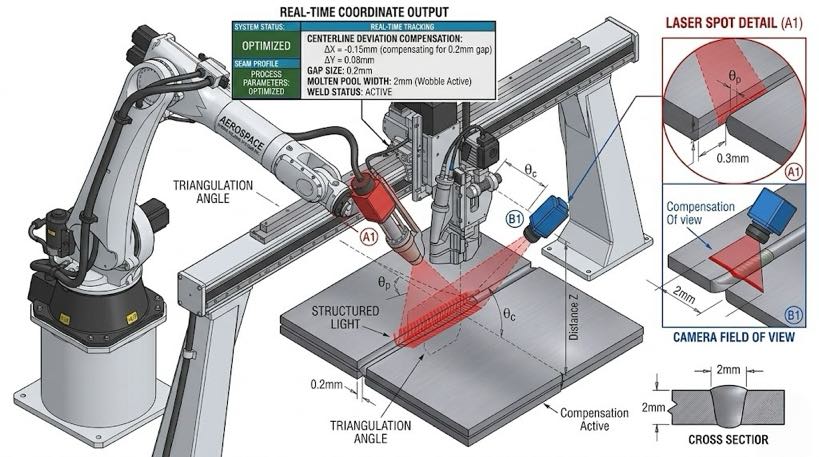
Датчики лазерного зрения (на основе принципа лазерной триангуляции) обычно устанавливаются на переднем конце сварочной головки., сканирование в реальном времени всего в нескольких сантиметрах от сварного шва, очень похоже на передовые разведчики. Они фиксируют геометрический центр сварного шва., изменения ширины, и сборочные разрывы с частотой сотни раз в секунду, подача этих данных об отклонениях обратно в контроллер робота в режиме реального времени.
Основная ценность:
Динамическая компенсация: Даже если заготовка искажена в трехмерном пространстве, робот может корректировать траекторию своего движения в режиме реального времени.
Высокоточная блокировка: Обеспечивает всегда точную фиксацию лазерного луча в физическом центре сварного шва., повышение точности центровки до уровня микрометра.
2. Позиционирование перед сваркой: Предоставление производственной линии «гибкого мозга»
Испытание:
При сварке крупных компонентов, таких как шасси и аккумуляторные блоки., этого трудно достичь 100% точное размещение заготовки. Традиционные методы основаны на использовании дорогостоящих прецизионных приспособлений для позиционирования., и каждое изменение модели продукта требует ручного повторного обучения пути, что отнимает много времени и увеличивает производственные затраты.
«Магия» Vision:
Использование систем глобального видения 2D или 3D., робот может «сканировать» рабочую зону перед началом работы. Алгоритмы искусственного интеллекта автоматически определяют ключевые особенности заготовки. (такие как технологические отверстия, края, и специфические R-радиусы) и мгновенно рассчитать отклонение текущей заготовки от стандартного положения.
Основная ценность:
Снижение затрат и повышение эффективности: Снижает зависимость от высокоточных приспособлений.
Максимальная гибкость: Обеспечивает выравнивание по принципу «одна деталь — одна метка»., позволяет свободно размещать заготовки в определенном диапазоне, в то время как робот автоматически выравнивается, значительное сокращение циклов переналадки.
3. Мониторинг плавильной ванны: «Проверка работоспособности сварочного процесса в режиме реального времени»
Проблемы:
Лазерная сварка с глубоким проплавлением — это сложный физический процесс, выполняемый за миллисекунды.. Под действием высокоэнергетического лазерного излучения, металл бурно испаряется и образует замочную скважину. Образовались ли брызги внутри, стабильно ли плазменное облако, или замочная скважина разрушилась — эти изменения невозможно наблюдать невооруженным глазом или обычными камерами из-за сильных помех лазерного излучения.
«Суперсила» видения:
За счет использования камер со сверхвысокой частотой кадров в сочетании с технологией узкополосной фильтрации., система может отфильтровывать слепящие лазерные отражения и напрямую фиксировать контур, функции, и текучесть ванны расплава.
Основная ценность:
Прогноз качества: Инженеры могут оценить стабильность сварки в режиме реального времени с помощью дисплея мониторинга..
Предотвращение рисков: В случае аномалий (например, дыры, вызванные примесями), система может подать сигнал тревоги и отключить лазер в течение миллисекунд., минимизация потенциального ущерба.

4. Онлайн-контроль качества после сварки: Попрощайтесь с «эрой выборочных проверок»
Проблемы:
Традиционный контроль качества после сварки часто основан на визуальном контроле вручную. (склонен к усталости и непоследовательным стандартам) или деструктивный отбор проб (высокая стоимость и невозможность выполнения 100% инспекция). Для критически важных компонентов, отсутствие даже одной микроскопической пористости или трещины может привести к необратимым последствиям.
«Магия» видения:
После завершения сварки, следящий датчик 3D-видения восстанавливает топографию поверхности сварного шва. Алгоритмы распознавания изображений на основе глубокого обучения автоматически оценивают высоту сварного шва, избыточная высота, и преемственность, точно выявляя такие дефекты, как прожоги, накопление брызг, сварочные брызги, и кратерные дефекты.
Основная ценность:
100% Полная проверка: Каждая заготовка и каждый сантиметр сварного шва имеют цифровой идентификатор..
Данные с замкнутым контуром: Данные проверки синхронизируются в режиме реального времени с заводской системой MES., обеспечение полной прослеживаемости на протяжении всего производственного процесса.
5. Сравнение производительности: Слепая сварка против. Интеллектуальное видение
Обеспечить более четкое понимание ценности систем технического зрения., мы составили следующую таблицу:
| Мониторинг измерений | Традиционный режим слепой сварки | Режим визуальной поддержки | Улучшение |
| Точность позиционирования | Зависит от механической жесткости | Коррекция зрения в режиме реального времени | Точность улучшена до ±0,05 мм. |
| Скорость переключения | Требуется повторное обучение траекториям | Автоматическое позиционирование и фокусировка | Время переналадки сокращено на 70% |
| Скорость лома | Сильно зависит от согласованности деталей | Автоматическая компенсация отклонения | Уровень брака снизился более чем 50% |
| Управление качеством | Выборочные проверки в автономном режиме со значительной задержкой | Онлайн 100% инспекция с оповещениями в реальном времени | 100% цифровая прослеживаемость |
6. Будущие тенденции: Конвергенция ИИ-видения и замкнутого цикла управления
Благодаря быстрому развитию глубокого обучения и вычислительной мощности, системы машинного зрения превращаются из простых «сенсоров» в «лиц, принимающих решения», способных логически рассуждать..
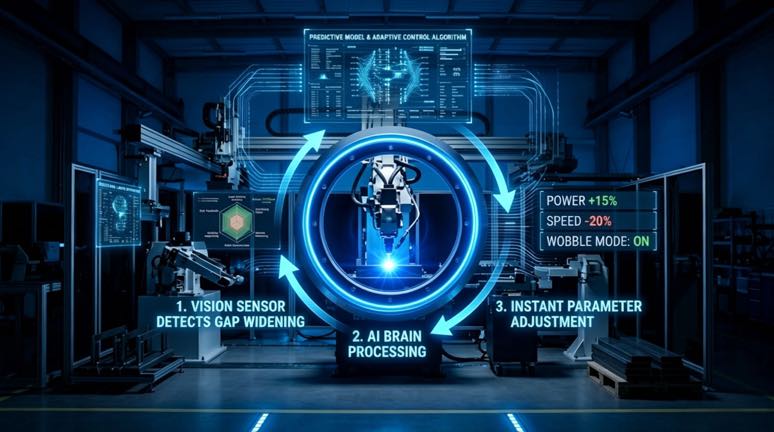
Будущие интеллектуальные системы технического зрения обеспечат истинное управление процессами с замкнутым контуром.: они не только обнаружат отклонения, но и поймут их. Например, когда система технического зрения обнаруживает, что зазор между деталями из листового металла увеличивается из-за термической деформации, он больше не будет просто сообщать об ошибке, а будет автоматически выдавать инструкции лазеру — «увеличивать мощность лазера в реальном времени»., уменьшить скорость сварки, и активировать режим колебаний». Это адаптивное управление, основанное на визуальной обратной связи в реальном времени, откроет эру по-настоящему беспилотных машин., интеллектуальное производство.
Если лазер — «сердце» лазерной сварки, а робот — ее «конечности»,то система зрения – это незаменимые «глаза». Для современной автомобильной промышленности, который преследует высокое качество и легкий дизайн, системы технического зрения больше не являются обязательными — они являются обязательным условием для обеспечения широкого внедрения лазерной сварки..
Следующая статья Предварительный просмотр: «Как правильно выбрать систему роботизированной лазерной сварки для вашего завода: Полное руководство от выбора до интеграции»
Идентификация автора
Эксперт в области интеграции систем роботизированной сварки с более чем 12 многолетний опыт работы в отрасли. Моя компания закончила 26 лет профессионального опыта, держит больше, чем 40 запатентованные технологии, и успешно завершил более 1,500 проекты по всему миру (примерно 70% из них задействованы роботизированные сварочные ячейки, на общую сумму более 1,000 единицы). Компания имеет сертификат ЕС CE. (Сертификат №.: М.2026.206.C134866) и соответствует EN 60204-1:2018 и EN ISO 12100:2010 стандарты. Я помогал многочисленным производственным компаниям на протяжении всего процесса внедрения роботизированной сварочной станции., от отбора до запуска производства.
Обновлено: Может 2026
ПОХОЖИЕ ПОСТЫ

7Робот по оси в автоматизации сварки: Реальные практические примеры и примеры рентабельности инвестиций

Можете ли вы доверять спецификации?? Как проверить точность сварочного позиционера с помощью лазерных трекеров и ISO 9283

Как интегрировать роботизированную сварочную ячейку с визуальным управлением в существующую производственную линию

Напольный трек против подвесного робота с 7-й осью: Установка, Безопасность & Руководство по выбору

Роботизированная сварочная камера в сравнении с традиционной сварочной линией: Что на самом деле меняется в вашем цехе
